





Procedimentos operacionais para máquinas dobradeiras de perfis
Uma máquina de curvatura de perfis é uma máquina especializada para curvar perfis metálicos (como aço em ângulo, aço em canal, vigas em I, tubos redondos, tubos quadrados, aço plano, etc.). Aplica uma força de curvatura controlável ao perfil por meio de transmissão mecânica ou acionamento hidráulico, moldando-o em formas específicas (como arcos, ângulos retos, curvas em S, etc.) conforme ângulos ou curvaturas predefinidos.
As máquinas de curvatura de perfis são amplamente utilizadas em estruturas de aço para construção (como estruturas de fachadas envidraçadas e suportes de pontes), na fabricação de máquinas (como estruturas de equipamentos e cotovelos de tubos), na indústria automotiva (como componentes de chassi), em projetos de móveis e decoração (como faixas decorativas curvas) e em outros campos. São equipamentos essenciais para o processamento de formas não lineares de perfis metálicos.
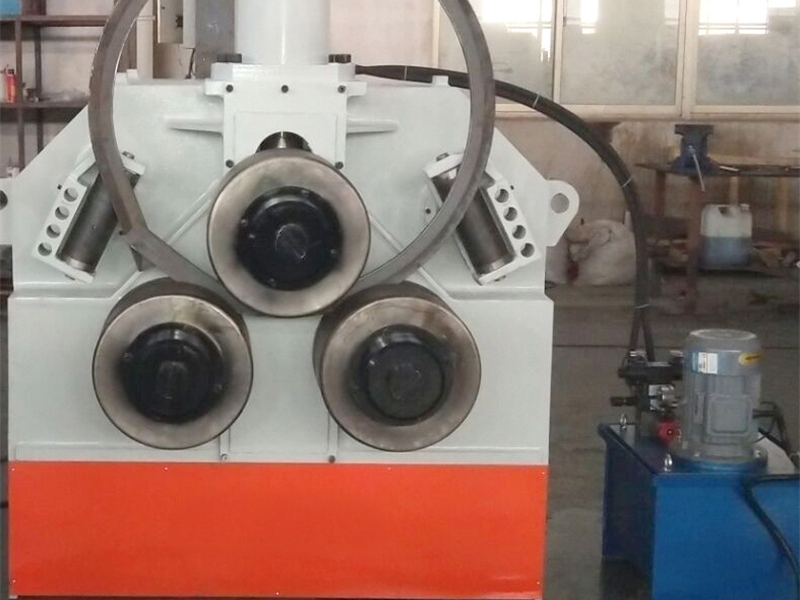
Funções das Máquinas de Curvatura de Perfis
As máquinas de curvatura de perfis, por meio do posicionamento de matrizes e do controle de pressão, conseguem definir com precisão o ângulo de curvatura, o raio e os segmentos de comprimento, atendendo às necessidades de processamento de formas tridimensionais complexas. Além disso, suportam produção contínua, melhorando a eficiência e a consistência da conformação de perfis.
Consoante o método de accionamento, os tipos mais comuns incluem o mecânico (accionado por um motor e redutor), o hidráulico (que utiliza cilindros hidráulicos para fornecer pressão) e o totalmente automático CNC (controlado por um programa para ajustar o ângulo e a velocidade). Os modelos CNC permitem automatizar o processamento de curvas complexas e são adequados para aplicações personalizadas de alta precisão.
Procedimentos operacionais para máquinas dobradeiras de perfis
I. Preparação Antes da Operação
Inspeção de Equipamentos
Verifique se todos os componentes da máquina (por exemplo, estrutura, mecanismo de transmissão e suporte de matriz) estão devidamente apertados. Certifique-se de que o sistema hidráulico (caso se trate de um modelo hidráulico) tem o nível correcto de óleo (acima da linha central do indicador de nível de óleo) e de que não existem fugas nas tubagens.
Confirme se as especificações das matrizes de dobragem (por exemplo, matrizes de dobragem, matrizes de fixação e mandris) correspondem ao perfil a processar (por exemplo, para a dobragem de tubos redondos, é necessária uma matriz de roda de dobragem com o diâmetro correspondente). Certifique-se de que a superfície da matriz está isenta de fissuras e de desgaste excessivo (desgaste com profundidade superior a 1 mm exige substituição).
Limpe a bancada de trabalho e os matrizes de resíduos (como aparas de metal e manchas de óleo) para evitar arranhões na superfície do perfil ou afetar a precisão de posicionamento.
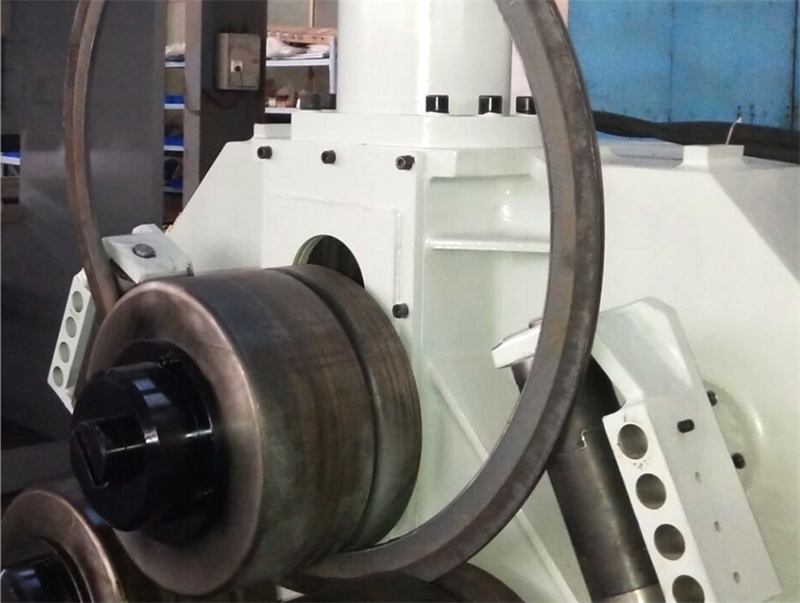
Configurações de parâmetros
Com base no material do perfil (por exemplo, aço Q235, aço inoxidável), na forma da seção transversal (por exemplo, comprimento do lado do tubo quadrado, diâmetro do tubo redondo) e no ângulo/raio de dobramento desejado, consulte o manual do equipamento ou os documentos de processo para definir uma velocidade de dobramento razoável (normalmente 5°–30°/segundo) e parâmetros de pressão (evitando sobrecarga). Para modelos CNC, o programa de usinagem (incluindo sequência de dobramento e valores de compensação de ângulo) deve ser inserido previamente. Durante a depuração, deve-se realizar inicialmente um teste em vazio para verificar a coordenação entre a lógica do programa e os movimentos da matriz.
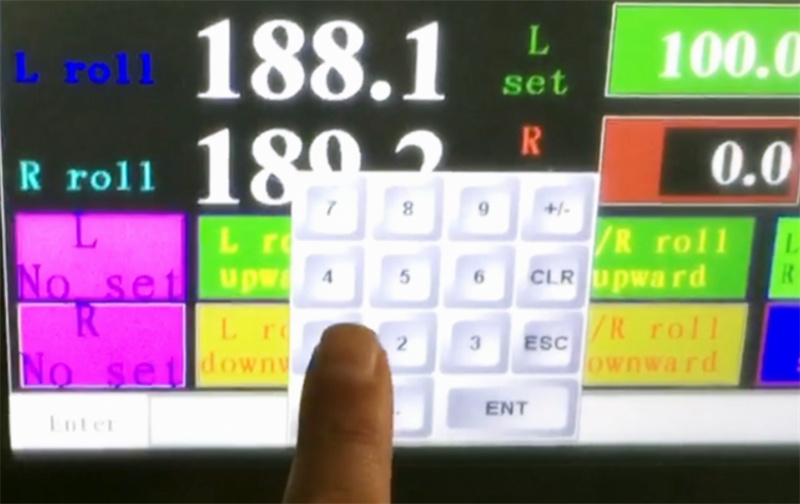
Pré-tratamento do perfil
Verifique se as dimensões do perfil a ser processado atendem aos requisitos de tolerância (por exemplo, desvio de comprimento ≤ ±2 mm) e se há ferrugem severa ou deformação na superfície. Para perfis de paredes finas facilmente deformáveis (por exemplo, tubo quadrado de alumínio com espessura de parede < 2 mm), deve-se aplicar uma pequena quantidade de óleo lubrificante (por exemplo, emulsão de grafite) na área de dobramento ou utilizar um mandril especial para suporte, a fim de evitar rugas internas ou ruptura.
II. Procedimentos Operacionais
Fixação e aperto: Posicione o perfil na área de posicionamento da matriz da máquina de dobramento. Aperte firmemente uma extremidade do perfil utilizando a matriz de aperto (ou dispositivo de pressão) (a força de aperto deve ser uniforme para evitar indentações localizadas), garantindo que o eixo do perfil esteja alinhado com a linha central de dobramento (desvio ≤ 1 mm). Para perfis longos (> 2 m), utilize um suporte auxiliar (como um suporte com roletes) para evitar a flexão causada pelo próprio peso, o que poderia deslocar a posição de dobramento.
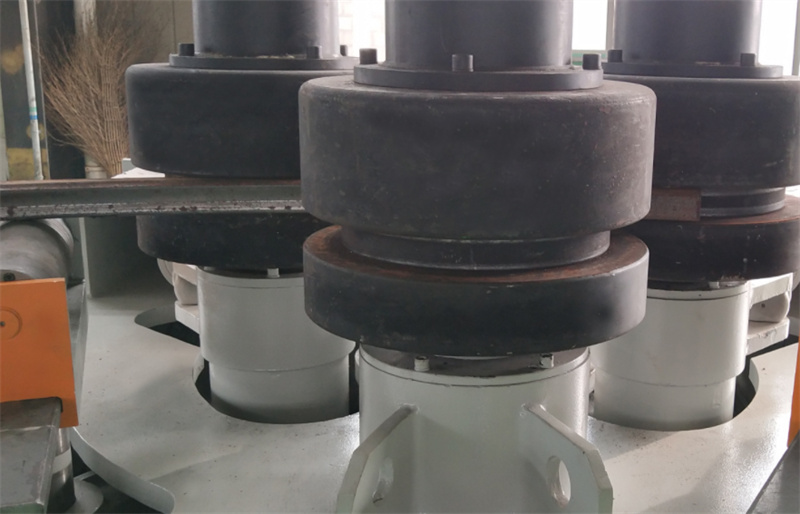
Início da Dobragem: Após confirmar que os dispositivos de segurança (como capas protetoras e botões de parada de emergência) estão em condições eficazes, inicie o equipamento. Para máquinas manuais, aplique gradualmente pressão utilizando a alavanca de operação, observe o processo de dobragem do perfil e ajuste o ângulo em tempo real. Para máquinas CNC, execute a operação automaticamente conforme as instruções do programa. O operador deve monitorar os valores de pressão e ângulo exibidos na tela e interromper imediatamente a operação caso sejam detectadas anomalias (como mudanças súbitas de pressão ou desvios excessivos de ângulo).
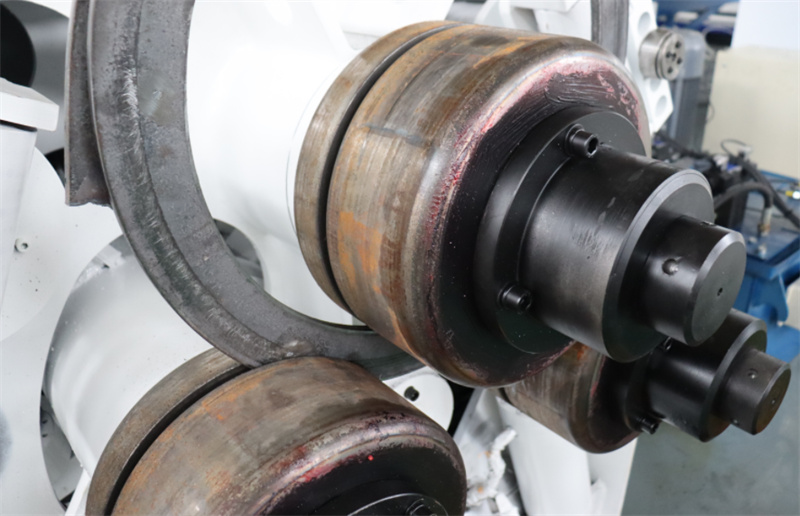
Monitoramento do processo: Durante a curvatura, é essencial prestar atenção cuidadosa ao estado de deformação do perfil. Caso ocorram afinamento da parede externa, enrugamento ou fissuração da parede interna (como microfissuras em perfis de aço inoxidável), interrompa imediatamente o processo e verifique a folga da matriz, os parâmetros de pressão ou o material do perfil. Ao curvar múltiplas seções continuamente, cada ângulo deve ser concluído passo a passo, conforme a sequência predefinida, para evitar erros acumulados causados pela aplicação simultânea de múltiplos ângulos.
Descarga e inspeção: Após a conclusão da curvatura, libere a matriz de fixação e utilize ferramentas de elevação (ou assistência manual) para remover o perfil suavemente, evitando colisões com as partes conformadas. Utilize um transferidor de ângulos, um gabarito de raio ou um instrumento de medição 3D para verificar o ângulo e o raio reais da curvatura, compare-os com os requisitos de projeto e refaça quaisquer produtos defeituosos.
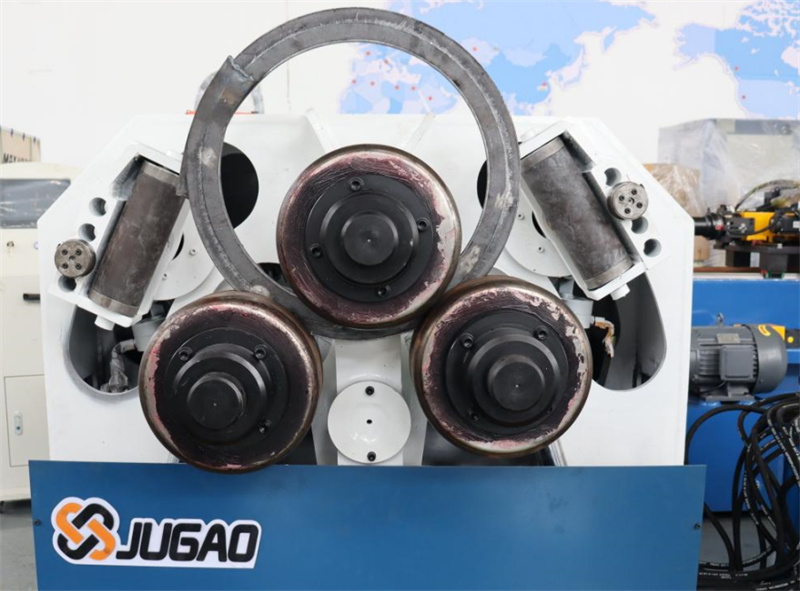
Em resumo, a máquina de curvatura de perfis é uma ferramenta importante no campo do processamento de metais para converter linhas retas em curvas. Seu uso correto depende de procedimentos padronizados de preparação, controle preciso da operação e manutenção rigorosa da segurança. Os operadores devem estar familiarizados com o desempenho do equipamento e com as características dos perfis, além de seguir estritamente as regulamentações ao operar o equipamento, garantindo assim produção segura e eficiente.

