





Como solucionar problemas ao ligar uma máquina de dobragem de tubos? Siga esta sequência
Quando uma máquina de dobrar tubos não responde ao pressionar o botão "iniciar" — especialmente com uma linha de produção à espera — é natural sentir ansiedade. No entanto, o pânico não ajuda; você precisa seguir um processo sistemático de solução de problemas. Na minha experiência lidando com tais problemas de inicialização, a causa raramente é uma falha grave; com mais frequência, trata-se simplesmente de um detalhe que foi negligenciado. A abordagem de solução de problemas a seguir — começando do exterior para o interior e indo do mais simples ao mais complexo — geralmente ajudará você a identificar o problema.
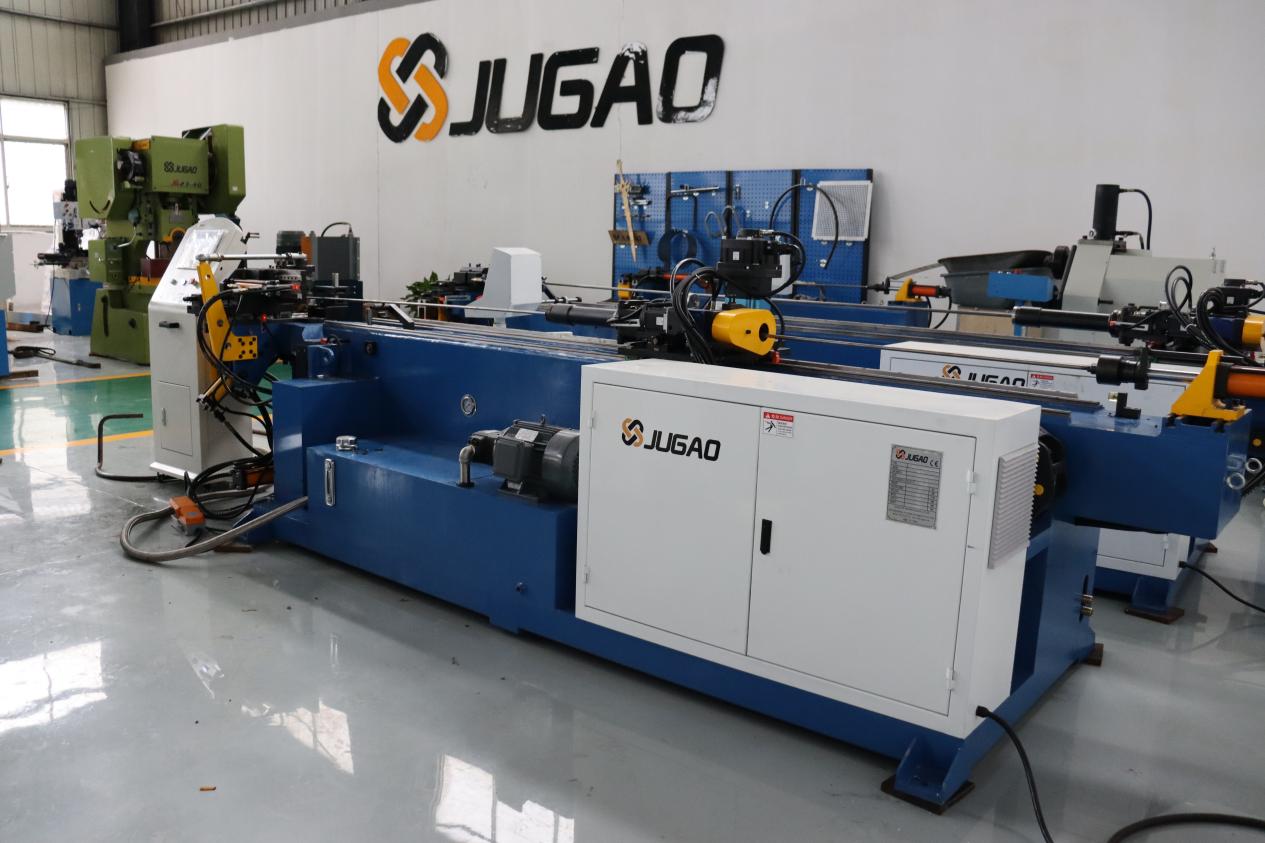
I. Comece verificando a alimentação elétrica principal — não complique desnecessariamente as coisas.
O interruptor principal está ligado? Um disjuntor disparou? Um fusível queimou? A tensão de entrada corresponde às especificações na placa de identificação da máquina? Se a tensão for instável ou faltar uma fase, a máquina simplesmente não responderá.
Além disso, dê uma rápida olhada nos cabos e plugues. Terminais soltos, plugues queimados ou cabos danificados (por exemplo, esmagados por um empilhadeira) podem impedir que a máquina seja ligada. Isso é especialmente comum em equipamentos que foram relocados, pois as conexões elétricas podem facilmente afrouxar durante o transporte.
II. Botões de parada de emergência — se sequer um deles não tiver sido redefinido, a máquina não iniciará.
Máquinas de dobrar tubos frequentemente possuem múltiplos botões de parada de emergência — localizados no painel de controle, no painel portátil (pendant) ou na porta do quadro elétrico. Se qualquer um deles tiver sido pressionado, toda a máquina perderá energia. Circule ao redor da máquina e verifique cada um: botões do tipo giro-liberação devem ser girados, e botões do tipo puxa-liberação devem ser puxados para fora.
Em alguns modelos, simplesmente soltar o botão de parada de emergência não é suficiente; talvez seja necessário também confirmar a reinicialização na tela ou pressionar um botão dedicado de "reinicialização" para restaurar a operação.
III. Circuitos de segurança: portas, cortinas de luz e interruptores de fim de curso.
Máquinas modernas de dobramento de tubos são equipadas com bloqueios de segurança. Se uma porta de proteção não estiver fechada corretamente, se uma cortina de luz estiver obstruída ou se um interruptor de segurança não estiver na posição correta, o controlador impedirá a partida da máquina. Além disso, poeira ou óleo na superfície de uma cortina de luz pode causar um acionamento falso, levando o sistema a "pensar" que alguém entrou na zona de perigo.
Ao verificar esses dispositivos de segurança, certifique-se também de que os parafusos de fixação estejam bem apertados. Se um interruptor de segurança tiver se deslocado, a porta poderá estar fechada, mas o sinal não será acionado — deixando a máquina incapaz de operar.
IV. Verifique o controlador quanto a códigos de alarme — não apenas adivinhe.
Se um código de alarme aparecer na tela do PLC ou CNC, anote-o e consulte o manual. Problemas comuns incluem temperatura baixa do óleo hidráulico, erros de comunicação, perda de sinais de sensores ou sobrecarga de eixos. A máquina não executará um comando de partida até que o alarme seja eliminado.
Alguns alarmes estão interligados; por exemplo, se a temperatura do óleo hidráulico estiver muito baixa, um mecanismo de proteção pode ser acionado. Nesse caso, pressionar o botão "iniciar" não terá efeito — você deve primeiro permitir que a temperatura do óleo atinja o nível exigido.
V. Inspeção do Gabinete Elétrico
Verifique o gabinete elétrico quanto a terminais soltos, fusíveis queimados ou disjuntores disparados. Excesso de poeira ou alta umidade também podem causar curtos-circuitos ou mau contato elétrico. Com a alimentação desligada, use um aspirador de pó para remover a poeira; não utilize ar comprimido, pois isso pode forçar a poeira para dentro dos componentes internos.
VI. Condições para a Partida do Sistema Hidráulico
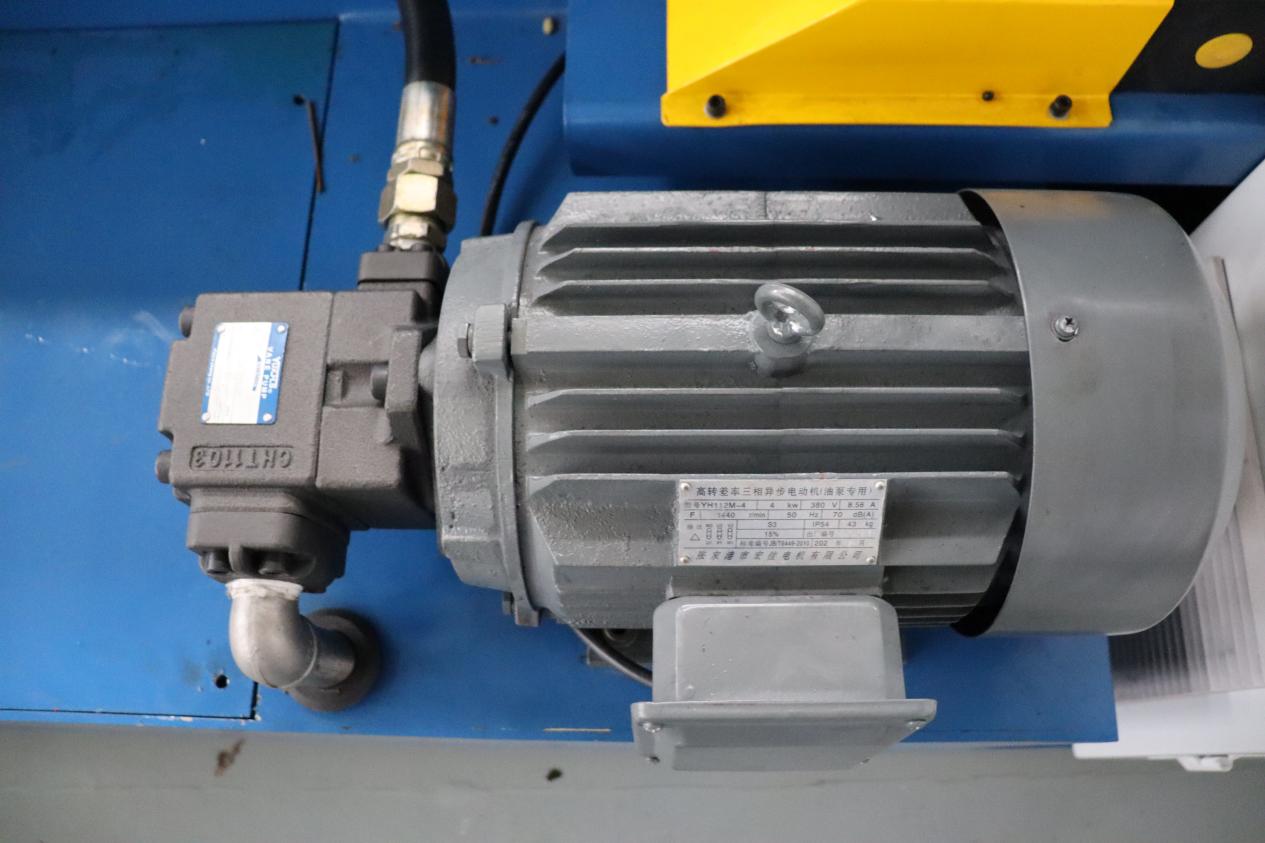
Algumas máquinas de dobragem de tubos exigem que a pressão hidráulica esteja dentro de uma faixa normal antes de poderem ser iniciadas. Níveis baixos de óleo, temperaturas baixas do óleo ou falha na rotação do motor da bomba hidráulica acionarão bloqueios de proteção. Verifique o nível de óleo, preste atenção a quaisquer ruídos incomuns provenientes do motor da bomba e confirme se o manômetro indica uma leitura.
No inverno, quando as temperaturas do óleo estão baixas, algumas máquinas exigem um período de aquecimento antes de poderem ser iniciadas. Essa lógica operacional é normalmente descrita no manual do usuário.
VII. Painel de Controle e Seleção de Modo
O interruptor de chave está na posição "LIGADO"? Você selecionou o modo de operação correto — manual, automático ou jog (avanço por passos)? Se for selecionado o modo errado, a máquina não responderá ao ser pressionado o botão de partida. Trata-se de um pequeno detalhe facilmente ignorado, mas que ocorre com bastante frequência.
VIII. Reinicialização Segura
Depois de confirmar que todos os itens mencionados acima estão em ordem, desligue a alimentação elétrica principal, aguarde de 10 a 15 segundos e, em seguida, ligue-a novamente. Isso reiniciará o CLP e o CNC. Às vezes, o sistema simplesmente fica congelado; nesses casos, um ciclo de energia geralmente é a solução mais eficaz.
IX. Se o problema persistir, verifique o seguinte
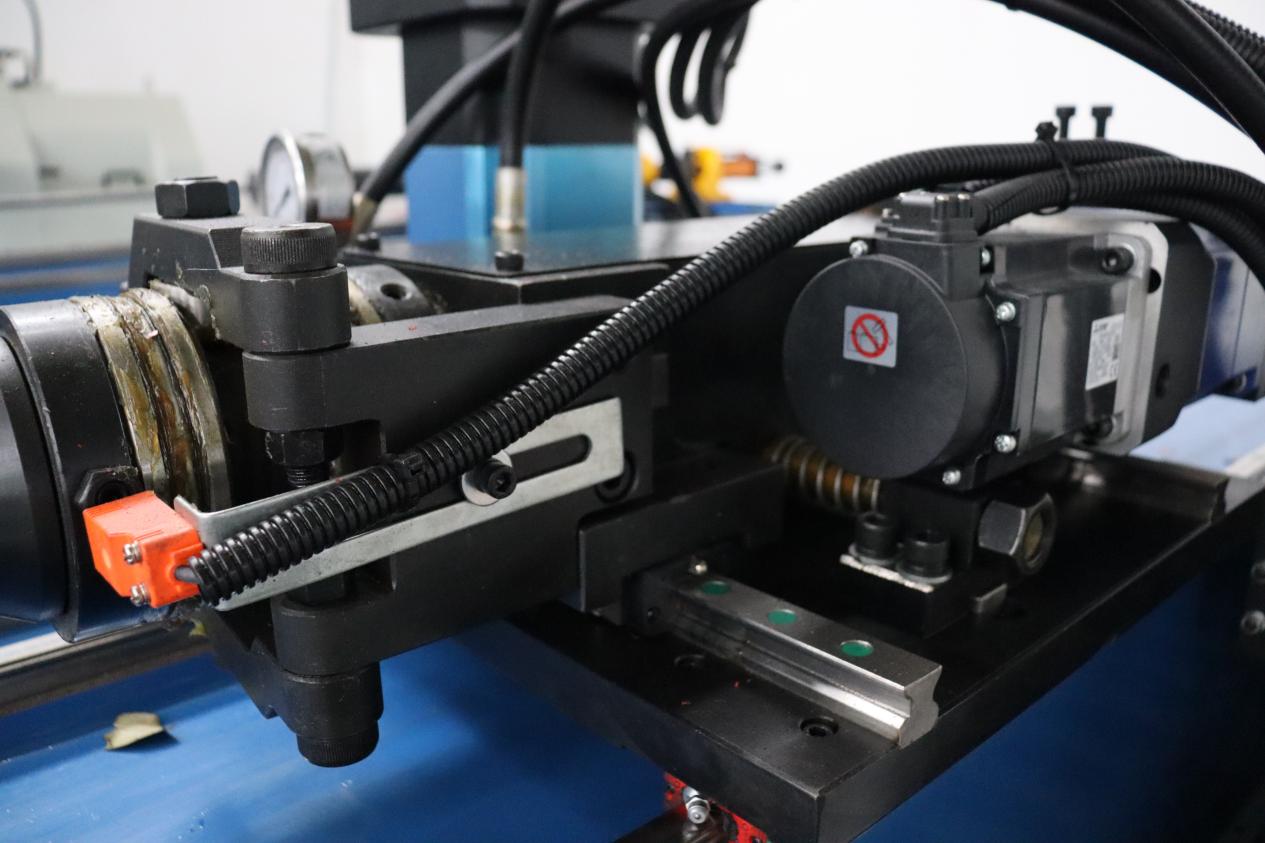
Verifique se um protetor contra sobrecarga ou um relé térmico disparou; caso afirmativo, redefina-o manualmente. Fiação solta do sinal do sensor ou retroalimentação anormal do codificador também podem impedir a inicialização do sistema. Se a falha ocorreu após alguma alteração de parâmetros, tente restaurar o sistema usando um backup.
Se o sistema ainda não iniciar após essas etapas, o problema não poderá ser resolvido no local. Entre em contato com o suporte técnico do fabricante e esteja preparado para fornecer os códigos de alarme específicos e uma descrição clara dos sintomas.

