





Maszyna do gięcia blach CNC z trzema wałkami
Maszyna ta charakteryzuje się symetryczną trójwalcową konstrukcją. Górny walec jest umieszczony centralnie pomiędzy dwoma dolnymi wałkami; cylinder hydrauliczny napędza tłok, który przesuwa górny walec pionowo (w górę i w dół). Przekładnia mocy odbywa się przez końcowy stopień przekładni głównego reduktora, aby zaangażować zębatki obu dolnych wałków, powodując ich obrót i napędzanie procesu gięcia blach.
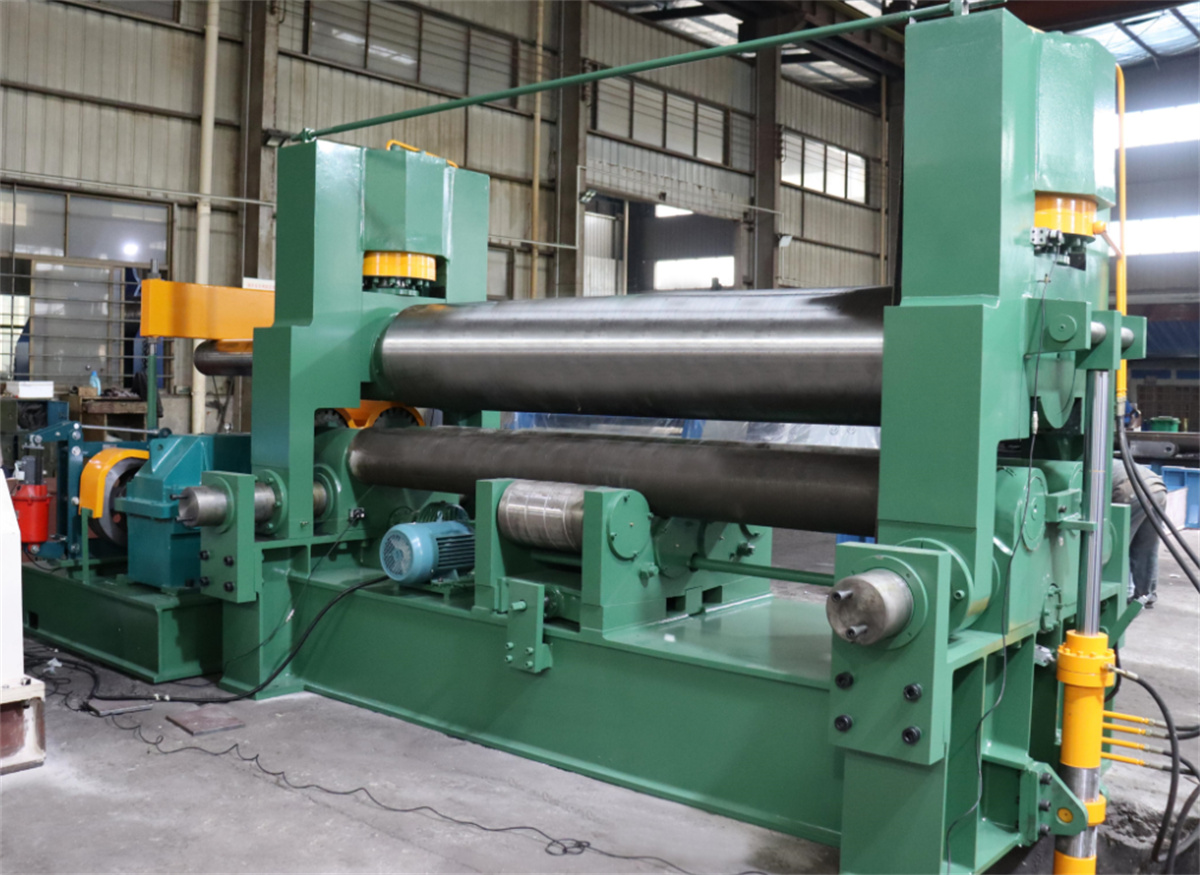
Zasada działania jest następująca: płaską, plastyczną płytę metalową umieszcza się pomiędzy trzema wałkami roboczymi maszyny (dwoma dolnymi wałkami i jednym górnym wałkiem). Dzięki naciskowi górnego wałka w dół oraz obrotowi dolnych wałków płyta podlega powtarzającemu się, ciągłemu gięciu. Powoduje to trwałą odkształcenie plastyczne, w wyniku którego powstaje pożądany kształt cylindryczny, stożkowy lub częściowo cylindryczno-stożkowy.
Wadą tej hydraulicznej maszyny do gięcia trzema wałkami jest konieczność wstępnego gięcia końców płyty przy użyciu osobnego sprzętu.
Maszyna ta zaliczana jest do kategorii urządzeń dużych i nadaje się do gięcia płyt o grubości przekraczającej 50 mm. Pod dwoma dolnymi wałkami zamontowany jest rząd nieruchomych wałków wsporczych; zmniejsza to rozstaw między dolnymi wałkami, co z kolei poprawia dokładność giętego elementu oraz ogólną wydajność maszyny.
Procedury konserwacji maszyny do gięcia trzema wałkami są następujące:
1. Smaruj wszystkie kubki smarownicze, punkty smarowania oraz obszary wymagające smarowania ręcznego zgodnie ze schematem smarowania maszyny.
2. Eksploatuj maszynę w ramach określonych parametrów: grubość płyty nie może przekraczać 20 mm, długość nie może przekraczać 2500 mm, a granica plastyczności materiału musi być mniejsza niż 250 MPa.
3. Po podłączeniu zasilania obracaj wałki dolne w obu kierunkach (naprzód i wstecz) oraz przesuwaj wałek górny w górę i w dół, aby sprawdzić występowanie jakichkolwiek nieprawidłowych zakleszczeń lub zatarć.
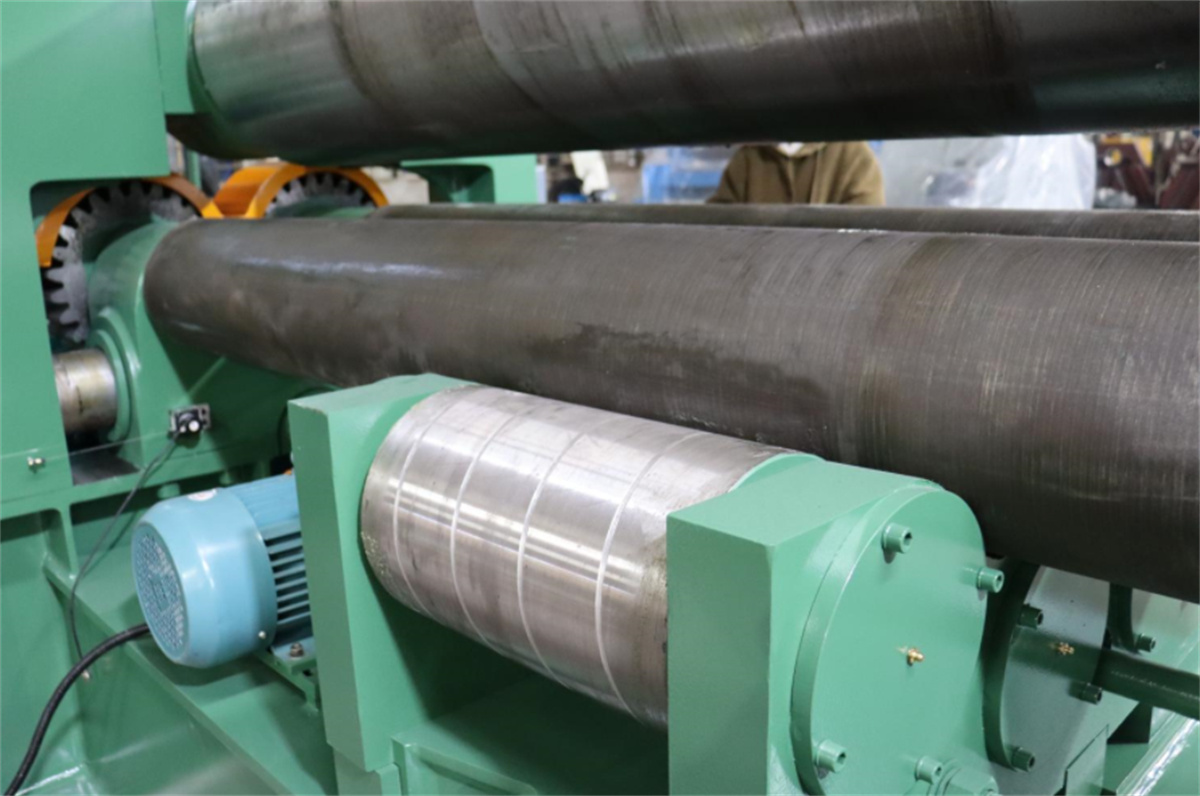
4. Ścisłe przestrzeganie ustalonych procedur obróbki i metod obsługi; szczególną uwagę zwracaj na bezpieczeństwo pracy w momencie, gdy wałek górny osiąga swoje najwyższe lub najniższe położenie. 5. Operacje takie jak podnoszenie lub opuszczanie wałka górnego, przechylanie i resetowanie łożyska końcowego oraz przechylanie wałka górnego mogą być wykonywane wyłącznie po całkowitym zatrzymaniu napędu głównego.
6. W przypadku wykrycia nieregularnych dźwięków, uderzeń lub innych nieprawidłowości podczas pracy maszyny natychmiast ją zatrzymaj i przeprowadź kontrolę.
7. Personel musi współpracować ze sobą i przestrzegać instrukcji osoby odpowiedzialnej za operację toczenia blach; urządzenie nie może zostać uruchomione bez polecenia od osoby odpowiedzialnej.
8. Podczas operacji toczenia blach należy zachować maksymalną ostrożność, aby zapobiec uwięzięciu rąk między blachą stalową a urządzeniem oraz ich wciągnięciu do środka razem z blachą.
9. Przy użyciu suwnicy jazdowej do podnoszenia blach stalowych lub zwiniętych cylindrów należy unikać kolizji z maszyną.
Po zakończeniu pracy toczenia blach należy upewnić się, że wytwór jest gotowy, materiały zostały usunięte, a strefa robocza została wyczyszczona; ponadto należy wykonać niezbędną konserwację sprzętu oraz niezwłocznie wyłączyć zasilanie.

