





Procedury obsługi maszyn do gięcia profili
Maszyna do gięcia profili to specjalistyczne urządzenie przeznaczone do gięcia profili metalowych (np. kątowników, ceowników, dwuteowników, rur okrągłych, rur kwadratowych, blach płaskich itp.). Stosuje ona kontrolowaną siłę gięcia do profilu za pośrednictwem przekładni mechanicznej lub napędu hydraulicznego, nadając mu określone kształty (np. łuki, kąty proste, gięcia typu S) zgodnie z wcześniejszo ustalonymi kątami lub krzywiznami.
Maszyny do gięcia profili są szeroko stosowane przy budowie konstrukcji stalowych (np. ramy ścian osłonowych, podpory mostów), w przemyśle maszynowym (np. ramy urządzeń, łuki rurociągów), przemyśle motocyklowym (np. elementy podwozia), projektowaniu mebli i dekoracjach (np. zakrzywione paski dekoracyjne) oraz w innych dziedzinach. Są kluczowym sprzętem służącym do obróbki nieliniowych kształtów profili metalowych.
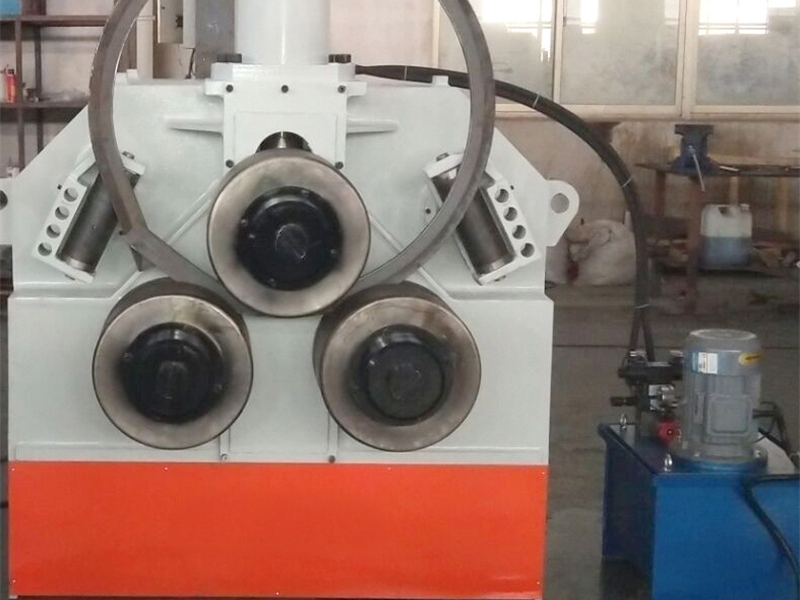
Funkcje maszyn do gięcia profili
Maszyny do gięcia profili za pomocą pozycjonowania matryc i kontroli ciśnienia mogą precyzyjnie ustalać kąt gięcia, promień gięcia oraz długości odcinków, aby spełnić wymagania związane z obróbką złożonych kształtów trójwymiarowych. Obsługują również produkcję ciągłą, co zwiększa wydajność i spójność kształtowania profili.
W zależności od metody napędu powszechne typy obejmują mechaniczne (napędzane silnikiem i przekładnią), hydrauliczne (wykorzystujące cylindry hydrauliczne do generowania ciśnienia) oraz w pełni automatyczne CNC (sterowane programem w celu regulacji kąta i prędkości). Modele CNC umożliwiają zautomatyzowanie obróbki złożonych krzywych i są odpowiednie do zastosowań wysokiej precyzji z indywidualnym dostosowaniem.
Procedury obsługi maszyn do gięcia profili
I. Przygotowanie przed uruchomieniem
Inspekcja sprzętu
Sprawdzić, czy wszystkie komponenty maszyny (np. ramy, mechanizmu przekładniowego i uchwytu matryc) są solidnie dokręcone. Upewnić się, że układ hydrauliczny (jeśli dotyczy modelu hydraulicznego) ma prawidłowy poziom oleju (powyżej linii środkowej wskaźnika poziomu oleju) oraz że w przewodach nie występują wycieki.
Potwierdzić, że parametry matryc gięcia (np. matryc gięcia, matryc dociskowych i rdzeni) są zgodne z przekrojem do obróbki (np. przy gięciu rur okrągłych wymagana jest matryca gięcia o odpowiednim średnicy). Upewnić się, że powierzchnia matrycy jest wolna od pęknięć oraz nadmiernej zużytости (głębokość zużycia > 1 mm wymaga wymiany).
Wyczyść stół roboczy i matryce z zanieczyszczeń (np. wiórków metalowych i plam oleju), aby uniknąć zadrapania powierzchni profili lub wpływu na dokładność pozycjonowania.
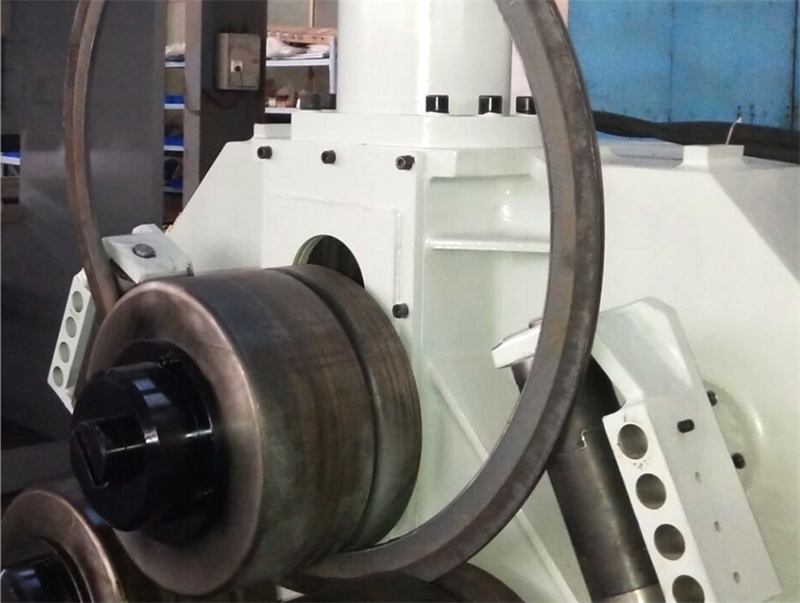
Ustawienia parametrów
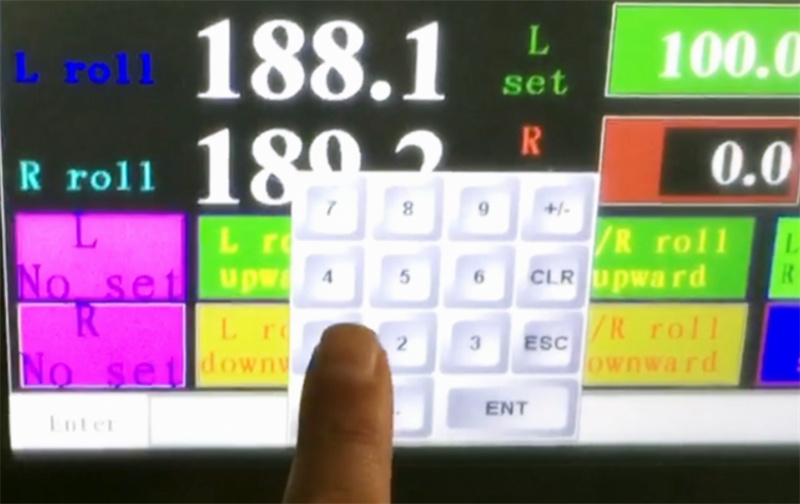
Na podstawie materiału profilu (np. stal Q235, stal nierdzewna), kształtu przekroju poprzecznego (np. długość boku rury kwadratowej, średnica rury okrągłej) oraz docelowego kąta/promienia gięcia należy zapoznać się z instrukcją obsługi urządzenia lub dokumentacją technologiczną, aby ustawić uzasadnioną prędkość gięcia (zwykle 5°–30°/s) oraz parametry ciśnienia (unikając przeciążenia). W przypadku modeli CNC program obróbkowy (w tym kolejność gięcia i wartości kompensacji kąta) musi zostać wcześniejszo wprowadzony. Podczas uruchamiania należy najpierw wykonać próbne uruchomienie bez obciążenia, aby zweryfikować zgodność logiki programu z ruchami matryc.
Przygotowanie profilu
Sprawdź, czy wymiary profilu do obróbki spełniają wymagania dotyczące dopuszczalnych odchyłek (np. odchyłka długości ≤ ±2 mm) oraz czy na powierzchni nie występuje silna korozja lub odkształcenie. W przypadku łatwych do odkształcenia cienkościennych profili (np. aluminiowa rura kwadratowa o grubości ścianki < 2 mm) należy na obszar zginania nałożyć niewielką ilość oleju smarnego (np. emulsji grafitowej) lub użyć specjalnego rdzenia wspornego, aby zapobiec powstaniu fałdów wewnętrznych lub pęknięciu.
II. Procedury obsługi
Zaciskanie i mocowanie: Umieść profil w obszarze pozycjonowania matrycy na maszynie do gięcia. Bezpiecznie zacznij jeden koniec profilu za pomocą matrycy zaciskowej (lub urządzenia dociskowego) (siła zacisku powinna być jednorodna, aby uniknąć lokalnych wgnieceń), zapewniając jednoczesne wycentrowanie osi profilu względem linii środkowej gięcia (odchyłka ≤ 1 mm). Dla długich profili (> 2 m) użyj dodatkowej ramy wsporczej (np. podpór z rolkami), aby zapobiec ugięciu spowodowanemu własną masą profilu, które mogłoby spowodować przesunięcie pozycji gięcia.
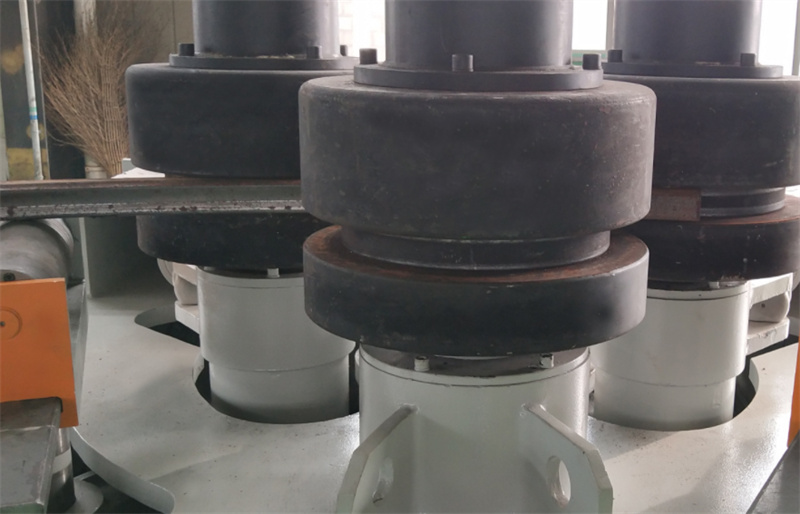
Rozpoczęcie gięcia: Po potwierdzeniu, że urządzenia bezpieczeństwa (np. osłony ochronne, przyciski awaryjnego zatrzymania) są w sprawnej kondycji, uruchom urządzenie. W przypadku maszyn ręcznych stopniowo zwiększaj nacisk za pomocą dźwigni sterującej, obserwuj proces gięcia profili i w czasie rzeczywistym koryguj kąt. W przypadku maszyn CNC działaj automatycznie zgodnie z instrukcjami programu. Operator musi monitorować wartości ciśnienia i kąta wyświetlone na ekranie oraz natychmiast zatrzymać pracę w razie wykrycia jakichkolwiek nieprawidłowości (np. nagłych zmian ciśnienia lub nadmiernego odchylenia kąta).
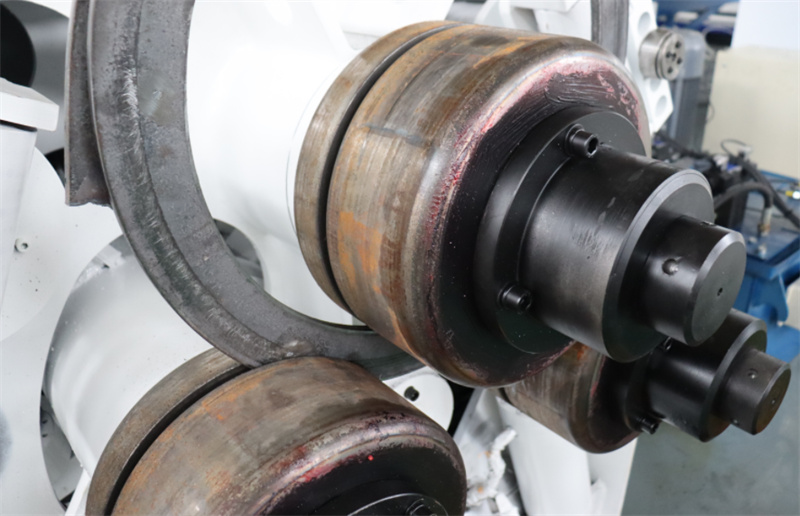
Monitorowanie procesu: Podczas gięcia należy zwracać szczególną uwagę na stan odkształcenia profili. W przypadku wystąpienia cieniutkowania zewnętrznej ścianki, pomarszczenia lub pęknięcia wewnętrznej ścianki (np. drobnych pęknięć w profilach ze stali nierdzewnej) należy natychmiast przerwać proces i sprawdzić luz matrycy, parametry ciśnienia lub materiał profilu. Przy ciągłym gięciu wielu odcinków każdy kąt musi być realizowany etapami zgodnie z zaprogramowaną sekwencją, aby uniknąć błędów skumulowanych spowodowanych jednoczesnym gięciem wielu kątów.
Wyładunek i kontrola: Po zakończeniu gięcia należy zwolnić matrycę zaciskową i za pomocą narzędzi do podnoszenia (lub przy pomocy rąk) delikatnie wyjąć profil, unikając uderzeń w już ukształtowane elementy. Do sprawdzenia rzeczywistego kąta i promienia gięcia należy użyć miernika kątów, miernika promienia lub trójwymiarowego urządzenia pomiarowego, porównać uzyskane wyniki z wymaganiami projektowymi oraz przeprowadzić ponowne gięcie wyrobów wadliwych.
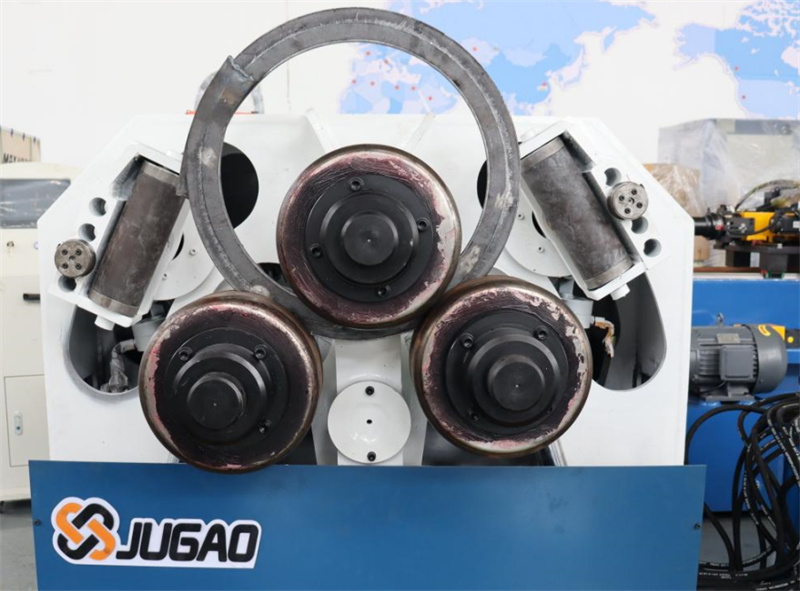
Podsumowując, maszyna do gięcia profili jest ważnym narzędziem w dziedzinie obróbki metali służącym do przekształcania linii prostych w krzywe. Prawidłowe jej zastosowanie zależy od znormalizowanych procedur przygotowania, precyzyjnej kontroli działania oraz rygorystycznej konserwacji i bezpieczeństwa. Obsługujący muszą znać charakterystykę urządzenia oraz cechy profilu i ściśle przestrzegać przepisów dotyczących jego obsługi, aby zapewnić bezpieczną i wydajną produkcję.

