





Jak wybrać odpowiedni materiał do tłoczenia
Zawsze, gdy podejmuję nowy projekt tłoczenia, pierwsze pytanie, które zadaję sobie, jest proste: który materiał do tłoczenia zapewni najlepszy balans jakości części, trwałości narzędzi i efektywności kosztowej? Wybór niewłaściwej blachy skutkuje nierównymi krawędziami, uszkodzonymi stemplami oraz szybko rosnącą ilością odpadów. Prawidłowy wybór daje czyste cięcia, długotrwałe narzędzia i płynny przebieg produkcji. W tym przewodniku przedstawiam kryteria, na których opieram wybór odpowiedniego materiału do tłoczenia, abyś mógł osiągnąć optymalny balans między wydajnością a rentownością.
Zrozumienie właściwości materiałów stosowanych w tłoczeniu metali
Wytrzymałość na rozciąganie i plastyczność
Każdy arkusz ma punkt pęknięcia. Materiały o wyższej wytrzymałości na rozciąganie, takie jak stal nierdzewna, wymagają większego obciążenia prasującego i skracają żywotność stempla, podczas gdy miększe metale, np. stal węglowa lub aluminium, są łatwo przebijane, ale mogą ulec odkształceniu, jeśli proces nie został odpowiednio dostosowany. Zawsze dobieram wytrzymałość materiału z uwzględnieniem zapasu mocy prasy, zachowując przynajmniej 20 % marginesu bezpieczeństwa, aby urządzenie nigdy nie było przeciążone.
Twardość i ścieralność
Twardość wpływa bezpośrednio na zużycie narzędzi. Stopy ścierne, szczególnie te o wysokiej zawartości krzemu lub chromu, szybko niszczą powierzchnię stempla. Aby temu zapobiec, stosuję narzędzia powlekane (TiN lub TiCN) lub – jeśli specyfikacja części na to pozwala – wybieram nieco miększą stopę.
Chropowatość powierzchni i powłoki
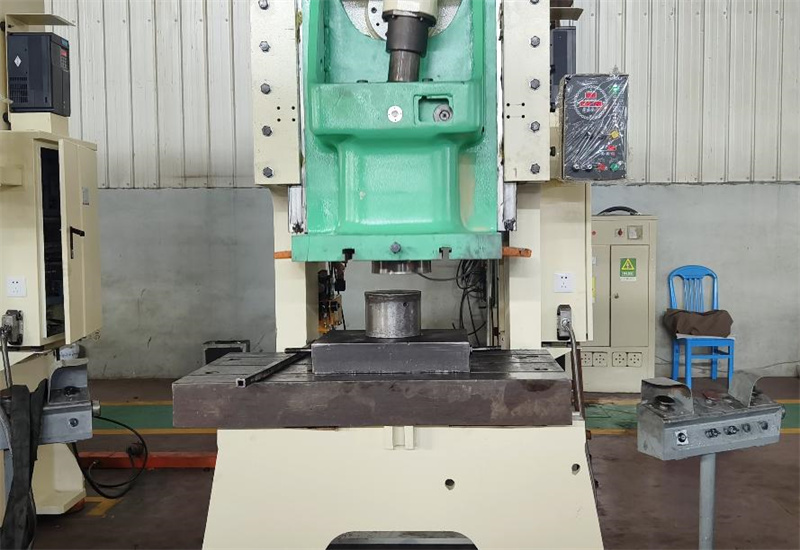
Arkusze ocynkowane lub wstępnie pomalowane mają warstwy powierzchniowe, które mogą się zlepiać lub odpryskiwać podczas przebijania. Najpierw testuję niewielką partię, obserwując odwarstwianie się lub gromadzenie się materiału na krawędzi. Jeśli powłoka się odciera, dostosowuję luz między stemplem a matrycą lub nanoszę cienką warstwę smaru.
Dopasowanie materiału do możliwości maszyny do przebijania
Wymagania dotyczące siły przebijania i klasyfikacja prasy
Twoja prasa ma maksymalną siłę przebijania, a każda kombinacja materiału i grubości zużywa określoną jej część. Przeprowadzam szybkie obliczenie: wytrzymałość materiału na ścinanie × długość obwodu × grubość, aby upewnić się, że nie przekraczam dopuszczalnej siły prasy. Przekroczenie tej wartości sprawia, że awaria narzędzi staje się kwestią czasu.
Zgodność narzędzi i luz między matrycą a stemplem
Różne materiały wymagają różnych luzów między matrycą a stemplem. Dla stali nierdzewnej może to wynosić 8 % grubości blachy, podczas gdy dla aluminium wystarczy 4 %. Zachowanie odpowiedniego luzu zapewnia czystsze krawędzie, mniejsze zgrubienia (burr) oraz cichszą pracę.
Stosunek grubości materiału do średnicy stempla
Ogólną zasadą, której się trzymam, jest unikanie przebijania otworów o średnicy mniejszej niż grubość blachy w stopach o wysokiej wytrzymałości. Naruszenie tego stosunku gwałtownie zwiększa ryzyko wyboczenia stempla i zaciągania sluga.
Uwagi dotyczące kosztów, dostępności i zrównoważonego rozwoju
Koszt blachy w porównaniu do wskaźnika odpadów
Tańszy materiał nie zawsze jest taką okazją, jaką się wydaje. Jeśli muszę odrzucić 10 % każdej blachy z powodu wybojów lub mikropęknięć, koszt pojedynczej części gwałtownie rośnie. Przeprowadzam szybką analizę zwrotu z inwestycji (ROI), porównując blachy wyższej klasy z niższym poziomem odpadów do opcji budżetowych z wyższym wskaźnikiem odrzutów.
Niezawodność łańcucha dostaw
Doskonała specyfikacja nic nie znaczy, jeśli materiał nie dotrze na czas. Utrzymuję listę A dostawców kluczowych stopów i zawsze potwierdzam terminy realizacji zanim obiecam daty dostawy klientom.
Możliwość recyklingu i wpływ na środowisko
Klienci coraz częściej proszą o bardziej ekologiczne rozwiązania. Aluminium i stal węglowa o niskiej zawartości węgla uzyskują wysokie oceny pod względem możliwości recyklingu, podczas gdy egzotyczne stopy mogą wymagać specjalnego usuwania. Podkreślenie ekologicznego profilu materiału może pomóc w zdobyciu zamówień na rynkach zorientowanych na ochronę środowiska.
Praktyczne kroki oceny materiału dla nowego projektu przebijania
Testy przebijania prototypowych elementów
Zanim przejdę do pełnej produkcji, wykonuję próbną partię i pod mikroskopem sprawdzam jakość krawędzi, wyrzut wykrojów oraz zużycie stempla.
Lista kontrolna jakości krawędzi
Zwracam uwagę na cztery sygnały ostrzegawcze: wysokość wygniotu przekraczającą 10 % grubości blachy, zaokrąglenie krawędzi przekraczające 15 %, mikropęknięcia oraz przywieranie wykrojów. Wystąpienie któregoś z tych zjawisk oznacza, że należy dostosować dobór materiału i narzędzia.
Dostosowywanie parametrów na podstawie uzyskanych wyników
Czasem wystarczy nieznaczne obniżenie prędkości lub zmiana środka smarnego, aby rozwiązać problem. W innych przypadkach muszę użyć stempla z wyższej klasy powłoki lub nawet ponownie ustalić specyfikację materiału z klientem. Kluczowe jest dokumentowanie każdej zmiany, aby kolejne zlecenie mogło rozpocząć się od zoptymalizowanej bazy.
Najczęściej zadawane pytania
Skąd mam wiedzieć, czy materiał przeznaczony do tłoczenia jest zbyt twardy dla mojej prasy?
Oblicz wymaganą nośność jako iloczyn wytrzymałości na ścinanie, obwodu i grubości. Jeśli przekracza ona 80 % nominalnej nośności prasy, rozważ zastosowanie miększej stopu lub maszyny o wyższej nośności.
Czy mogę przebijać stal nierdzewną bez niszczenia narzędzi?
Tak. Używaj ostrzy ze stali szybkotnączej z powłoką lub z węglików spiekanych, zwiększ luz matrycy do 8–10 % oraz stosuj smarowanie, aby ograniczyć nagrzewanie się i zjawisko przyklejania się materiału.
Jaki jest optymalny luz przy przebijaniu aluminium?
Dąż do wartości 4–5 % grubości materiału. Zbyt duży luz powoduje powstanie wykańczaka, podczas gdy zbyt mały zwiększa obciążenie ostrza i zużycie narzędzi.
Czy kierunek ziarnistości materiału ma znaczenie przy przebijaniu?
Ma istotne znaczenie. Przebijanie prostopadłe do kierunku ziarnistości zmniejsza pęknięcia i poprawia jakość krawędzi, szczególnie w stalach o wysokiej wytrzymałości.
Jak można zmniejszyć wysokość wykańczaka w materiałach gruboarkuszowych?
Zastosuj techniki podwójnego uderzenia lub nibblingu, ostrzejsze narzędzia oraz zoptymalizowany luz. Dzięki odpowiedniemu ustawieniu operacje wtórnego usuwania wykańczaka można ograniczyć do minimum.
Wniosek
Wybór odpowiedniego materiału do tłoczenia to połączenie nauki i doświadczenia. Biorąc pod uwagę właściwości materiału, dopasowując je do możliwości Twojej prasy oraz uwzględniając koszty i zrównoważony rozwój, unikniesz drogich niespodzianek i utrzymasz produkcję w terminie.
Jeśli potrzebujesz pomocy w testowaniu materiałów lub pozyskiwaniu wysokiej jakości blach, skontaktuj się z zespołem JUGAO. Zawsze chętnie udostępnię dane z testów, zalecam odpowiednie narzędzia i pomogę Ci tłoczyć mądrzej, a nie ciężej.

