





Jak zdiagnozować awarię elektrozaworu na prasie krawędziowej
Spis treści
• Funkcja zaworów elektromagnetycznych w hydraulicznych systemach giętarek
• Typowe objawy uszkodzeń zaworów elektromagnetycznych giętarek
○ Ramię giętarki nie działa
○ Powolne lub niestabilne ruchy ramienia
○ Niestabilne ciśnienie w systemie hydraulicznym
• Krok po kroku: diagnozowanie usterek zaworów elektromagnetycznych giętarek
○ Krok 1: Sprawdzenie sygnałów elektrycznych doprowadzanych do cewki elektromagnesu
○ Krok 2: Sprawdzenie, czy słychać dźwięk kliknięcia przy aktywowaniu zaworu
○ Krok 3: Sprawdzenie stanu fizycznego cewki elektromagnesu
○ Krok 4: Inspekcja zanieczyszczenia oleju hydraulicznego
○ Krok 5: Przeprowadzenie testu funkcjonalności zaworu ręcznego
• Konserwacja zapobiegawcza w celu przedłużenia żywotności zaworu elektromagnetycznego
○ Utrzymuj czysty i wolny od zanieczyszczeń olej hydrauliczny
○ Regularnie sprawdzaj połączenia elektryczne
○ Monitoruj temperaturę pracy systemu hydraulicznego
• Często zadawane pytania
○ Jaka jest główna przyczyna awarii zaworu elektromagnetycznego w prasach krawędziowych?
○ Czy bezpieczne jest eksploatowanie prasy krawędziowej z uszkodzonym zaworem elektromagnetycznym?
○ Jak dokładnie zidentyfikować spaloną cewkę elektromagnesu?
○ Jaka jest zalecana częstotliwość kontroli zaworów elektromagnetycznych w giętarkach mechanicznych?
• Podsumowanie
Wprowadzenie
Awaria zaworu elektromagnetycznego jest jednym z najczęstszych powodów nieprawidłowego ruchu, wolnej reakcji lub nieukończonych cykli gięcia w giętarkach mechanicznych. Na podstawie doświadczenia zdobytego w warsztatach na miejscu te anomalie prawie zawsze wskazują na usterki w układzie hydraulicznego sterowania. Aby szybko i dokładnie zlokalizować usterkę, niezbędne jest zastosowanie zorganizowanego podejścia diagnostycznego obejmującego sygnały elektryczne, zadziałanie zaworu oraz przepływ oleju hydraulicznego. W niniejszym przewodniku przedstawiono kroki rozwiązywania problemów sprawdzone w praktyce terenowej, które pozwalają potwierdzić, czy zawór elektromagnetyczny jest rzeczywistą przyczyną usterki, minimalizując tym samym nieplanowane przestoje maszyny.
Funkcja zaworów elektromagnetycznych w hydraulicznych systemach giętarek
Przed rozpoczęciem diagnozowania usterki operatorzy muszą dokładnie zrozumieć kluczową rolę zaworów elektromagnetycznych w działaniu giętarki mechanicznej.
Zawory elektromagnetyczne kontrolują kierunek przepływu i chwilę przepływu oleju hydraulicznego w obwodzie hydraulicznym. Po otrzymaniu polecenia elektrycznego od sterownika CNC cewka elektromagnesu zostaje załączona, co powoduje przesunięcie tłoczka zaworu i kierowanie oleju hydraulicznego przez wyznaczoną ścieżkę przepływu.
W standardowym systemie hydraulicznym prasy CNC zawory elektromagnetyczne odpowiadają za:
• Kontrolę podnoszenia i opuszczania suwaka
• Zwalnianie ciśnienia w trakcie procesu gięcia
• Przełączanie między szybkim podejściem a prędkością roboczą
• Wciąganie suwaka po zakończeniu gięcia
Uszkodzony zawór elektromagnetyczny zakłóca normalną reakcję układu hydraulicznego, co prowadzi do błędów maszyny lub niestabilnego ruchu.
Typowe objawy uszkodzeń zaworów elektromagnetycznych giętarek
Diagnozowanie problemów hydraulicznych rozpoczyna się od obserwacji działania maszyny. Poniższe objawy wskazują na potencjalne uszkodzenie zaworów elektromagnetycznych:
Ramię giętarki nie działa
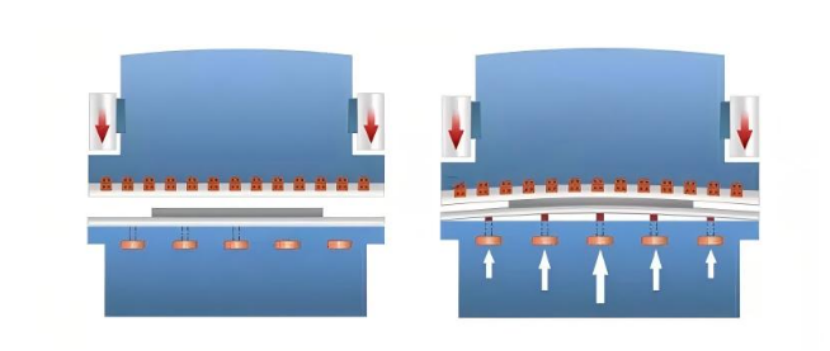
Typowym problemem jest sytuacja, w której maszyna włącza się prawidłowo, ale suwak pozostaje nieruchomy. Zazwyczaj jest to spowodowane awarią zaworu elektromagnetycznego sterującego kierunkiem przepływu.
Możliwe przyczyny obejmują:
• Spalone cewki elektromagnesu
• Uszkodzone przewody elektryczne
• Zablokowany tłoczek zaworu przez zanieczyszczenia
Sprawdzenie dźwięku działania zaworu oraz sygnału elektrycznego pozwala szybko zlokalizować problem.
Powolne lub niestabilne ruchy ramienia
Tłoczysko porusza się powoli lub drga podczas cyklu gięcia – jest to kolejny typowy objaw ostrzegawczy.
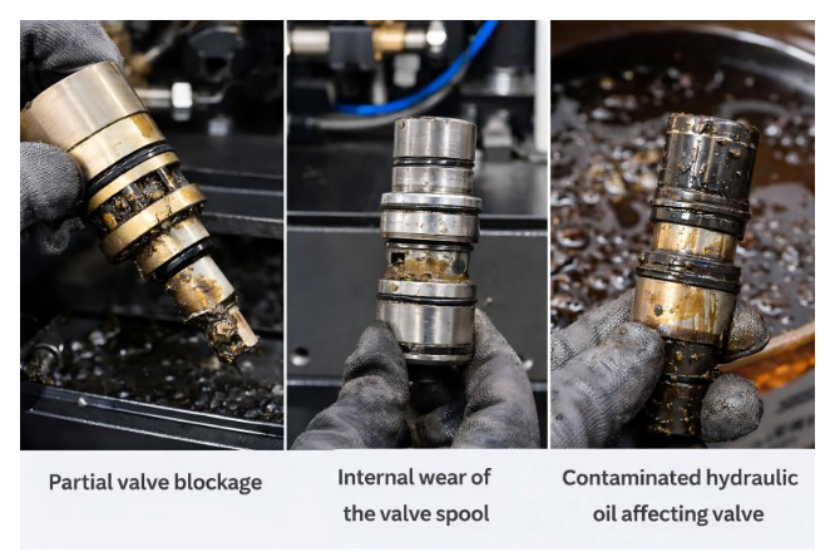
Potencjalne czynniki przyczynowe:
• Częściowe zablokowanie wnętrza zaworu
• Wewnętrzny zużycie tłoczka zaworu
• Zanieczyszczona olej hydrauliczny utrudniający ruch zaworu
W takich przypadkach należy skupić się na sprawdzeniu czystości oleju oraz szybkości reakcji zaworu.
Niestabilne ciśnienie w systemie hydraulicznym
Fluktuacje ciśnienia podczas gięcia są często związane z uszkodzonymi zaworami elektromagnetycznymi. Niepełne przesuwanie się tłoczka zaworu powoduje niestabilny przepływ oleju, co skutkuje niestałą siłą gięcia.
Zazwyczaj prowadzi to do:
• Nieprecyzyjnych i nierównomiernych kątów gięcia
• Fluktuujących wskazań manometru
• Niestabilnej prędkości ruchu tłoka
Krok po kroku: diagnozowanie usterek zaworów elektromagnetycznych giętarek
Do identyfikacji dokładnej przyczyny usterki hydraulicznej stosuje się systematyczny proces diagnostyczny:
Krok 1: Sprawdzenie sygnałów elektrycznych doprowadzanych do cewki elektromagnesu
Pierwszym krokiem diagnostycznym jest potwierdzenie, że zawór elektromagnetyczny otrzymuje odpowiednie zasilanie elektryczne.
Główne elementy do kontroli:
• Zmierz napięcie na zaciskach cewki zaworu za pomocą multimetru
• Potwierdź, że sterownik CNC wysyła prawidłowy sygnał uruchamiający
• Sprawdź połączenia przewodów i zaciski pod kątem luźnych lub uszkodzonych elementów
Jeśli napięcie jest prawidłowe, ale zawór nie działa, prawdopodobnie cewka jest uszkodzona.
Krok 2: Sprawdzenie, czy słychać dźwięk kliknięcia przy aktywowaniu zaworu
Sprawny zawór elektromagnetyczny wydaje charakterystyczny dźwięk kliknięcia po załączeniu zasilania, gdy tłoczek przesuwa się do pozycji roboczej.
Brak tego dźwięku wskazuje na:
• Spalenie się cewki elektromagnetycznej
• Przerwę w obwodzie elektrycznym
• Wewnętrzną mechaniczną blokadę zaworu
Uważnie nasłuchiwanie podczas pracy zapewnia szybką diagnozę wstępna.
Krok 3: Sprawdzenie stanu fizycznego cewki elektromagnesu
Po sprawdzeniu sygnałów elektrycznych należy zdjąć cewkę w celu wizualnej inspekcji.
Typowe uszkodzenia cewek:
• Przepalenie spowodowane przegrzaniem (zmiana barwy)
• Ślady spalenia lub uszkodzona izolacja
• Luźny element montażowy
Uszkodzona cewka nie jest w stanie wytworzyć wystarczającej siły magnetycznej do przesunięcia tłoczka zaworu i musi zostać natychmiast wymieniona.
Krok 4: Inspekcja zanieczyszczenia oleju hydraulicznego
W wielu przypadkach zawór elektromagnetyczny nie wykazuje uszkodzeń elektrycznych, lecz jest mechanicznie zablokowany z powodu zanieczyszczonego oleju hydraulicznego.
Metaliczne cząstki i osad w oleju mogą powodować:
• Zablokowanie tłoczka zaworu
• Opóźnione przełączanie zaworu
• Wewnętrkłą wyciek oleju hydraulicznego
Oczyśczenie zespołu zaworu oraz wymiana filtrów oleju hydraulicznego zwykle przywracają normalne działanie.
Krok 5: Przeprowadzenie testu funkcjonalności zaworu ręcznego
Jeśli warunki elektryczne oraz stan oleju są zadowalające, należy przeprowadzić ręczny test zaworu.
Procedury testowe:
• Usuń zawór z bloku kolektora
• Ręcznie sprawdź płynność ruchu tłoczka zaworu
• Oczyść i nasmaruj wewnętrzne elementy zaworu
Zablokowany tłoczek zaworu potwierdza zawór elektromagnetyczny jako źródło usterki.
Konserwacja zapobiegawcza w celu przedłużenia żywotności zaworu elektromagnetycznego
Większość usterek zaworów elektromagnetycznych można uniknąć dzięki regularnej i prawidłowej konserwacji:
Utrzymuj czysty i wolny od zanieczyszczeń olej hydrauliczny
Czyste oleje hydrauliczne są kluczowe dla stabilnej pracy zaworów. Środki zapobiegawcze:
• Wymieniaj olej hydrauliczny w zaplanowanych odstępach czasu
• Zainstaluj wysokowydajne filtry oleju
• Regularnie sprawdzaj poziom zanieczyszczenia oleju
Czyste oleje eliminują zużycie i zablokowania wewnętrznych zaworów.
Regularnie sprawdzaj połączenia elektryczne
Luźne lub skorodowane połączenia przerywają sygnały elektryczne kierowane do zaworów elektromagnetycznych.
Inspekcja rutynowa obejmuje:
• Dokręcanie zacisków przewodów
• Zabezpieczanie wszystkich łączników elektrycznych
• Zapewnienie prawidłowego chłodzenia w szafie elektrycznej
Stabilne zasilanie elektryczne gwarantuje niezawodne zadziałanie zaworu.
Monitoruj temperaturę pracy systemu hydraulicznego
Nadmierna temperatura przyspiesza degradację cewki i skraca czas eksploatacji zaworu. Utrzymywanie optymalnego systemu chłodzenia wydłuża trwałość komponentów.
Często zadawane pytania
Jaka jest główna przyczyna awarii zaworu elektromagnetycznego w prasach krawędziowych?
Zanieczyszczenie oleju hydraulicznego jest główną przyczyną uszkodzeń, ponieważ zanieczyszczenia i osady powodują zaklinowanie tłoczka zaworu oraz blokują wewnętrzne kanały przepływu.
Czy bezpieczne jest eksploatowanie prasy krawędziowej z uszkodzonym zaworem elektromagnetycznym?
Ogólnie rzecz biorąc — nie. Uszkodzony zawór elektromagnetyczny traci kontrolę nad przepływem oleju hydraulicznego, co prowadzi do unieruchomienia tłoka lub niestabilnej jakości gięcia.
Jak dokładnie zidentyfikować spaloną cewkę elektromagnesu?
Zmierz opór cewki za pomocą multimetru. Brak ciągłości lub niestandardowe wartości oporu potwierdzają uszkodzenie cewki.
Jaka jest zalecana częstotliwość kontroli zaworów elektromagnetycznych w giętarkach mechanicznych?
Elektrozawory powinny być poddawane wizualnej kontroli i testowaniu funkcjonalnemu podczas rutynowej konserwacji prasy krawędziowej, zazwyczaj co kilka miesięcy – w zależności od liczby godzin pracy maszyny.
Podsumowanie
Opanowanie diagnostyki uszkodzeń elektrozaworów prasy krawędziowej jest kluczowe dla utrzymania stabilnej wydajności układu hydraulicznego. Większość problemów można szybko zidentyfikować poprzez obserwację objawów działania maszyny, weryfikację sygnałów elektrycznych, kontrolę cewek elektrozaworów oraz zapewnienie czystości oleju hydraulicznego.
Doświadczenie polowe potwierdza, że wczesne wykrywanie uszkodzeń pozwala uniknąć długotrwałego przestoju i chroni drogie komponenty układu hydraulicznego. Regularna konserwacja oleju hydraulicznego, połączeń elektrycznych oraz stanu zaworów to najskuteczniejszy sposób zapewnienia niezawodnej pracy prasy krawędziowej.
W celu uzyskania profesjonalnej pomocy w zakresie diagnozowania usterek i rozwiązań konserwacyjnych dotyczących prasy krawędziowej zespół inżynierów firmy JUGAO jest zawsze do dyspozycji, aby zapewnić bezprzerwową pracę Państwa sprzętu na najwyższym poziomie wydajności.

