





W jaki sposób prawidłowa konserwacja może wydłużyć czas eksploatacji maszyny do gięcia rur i zmniejszyć liczbę awarii?
Gdy maszyna do gięcia rur ulega awarii, pierwszą reakcją wielu osób jest obwinianie niskiej jakości komponentów lub założenie, że maszyna po prostu jest zbyt stara i wymaga wymiany. Jednak moje doświadczenie zdobyte na linii produkcyjnej pokazuje, że większość awarii nie występuje nagle; są raczej wynikiem długotrwałego, niewłaściwego konserwowania. Problemy takie jak zużyte łożyska, zadrapane szyny prowadzące, zdegradowane oleje hydrauliczne lub uszkodzone mandryle wykazują wcześniejsze objawy ostrzegawcze — po prostu pozostają one niezauważone, aż maszyna w końcu całkowicie się zatrzyma.
Podstawowa zasada konserwacji jest prosta: należy rozwiązywać problemy wtedy, gdy są jeszcze drobne, zanim eskalują do poważnych awarii.
I. Dlaczego konserwacja zmniejsza liczbę awarii
Maszyny do gięcia rur działają w warunkach ciągłego obciążenia, powtarzalnych cykli pracy oraz wysokich wymagań dotyczących precyzji. Elementy takie jak łożyska, prowadnice, uchwyty, rdzenie gięcia oraz układy hydrauliczne ulegają stopniowemu zużyciu. Celem konserwacji nie jest zapobieganie awariom poszczególnych elementów w ogóle, lecz kontrolowanie procesu zużycia – dzięki czemu zawsze wiadomo, kiedy należy przeprowadzić przegląd lub wymienić dane części, zamiast czekać na nagłą, katastrofalną awarię.
Niewłaściwa konserwacja często prowadzi do problemów takich jak niestabilne kąty i promienie gięcia, nietypowe drgania podczas pracy, częste alarmy układów serwonapędowych lub hydraulicznych, przyspieszone zużycie narzędzi i rdzeni gięcia oraz nieplanowane przerwy w produkcji. Każdy z tych problemów skraca czas użytkowania maszyny i zwiększa koszty eksploatacji.
II. Elementy mechaniczne: podstawa
Łożyska i prowadnice należy regularnie sprawdzać pod kątem oznak zużycia, nietypowych dźwięków lub niestabilnego ruchu. Interwały smarowania powinny być określone na podstawie intensywności produkcji, a nie wyłącznie czasu kalendarzowego. Kluczowe jest również utrzymywanie czystości punktów smarowania; przedostawanie się zanieczyszczeń przyspieszy jedynie zużycie.
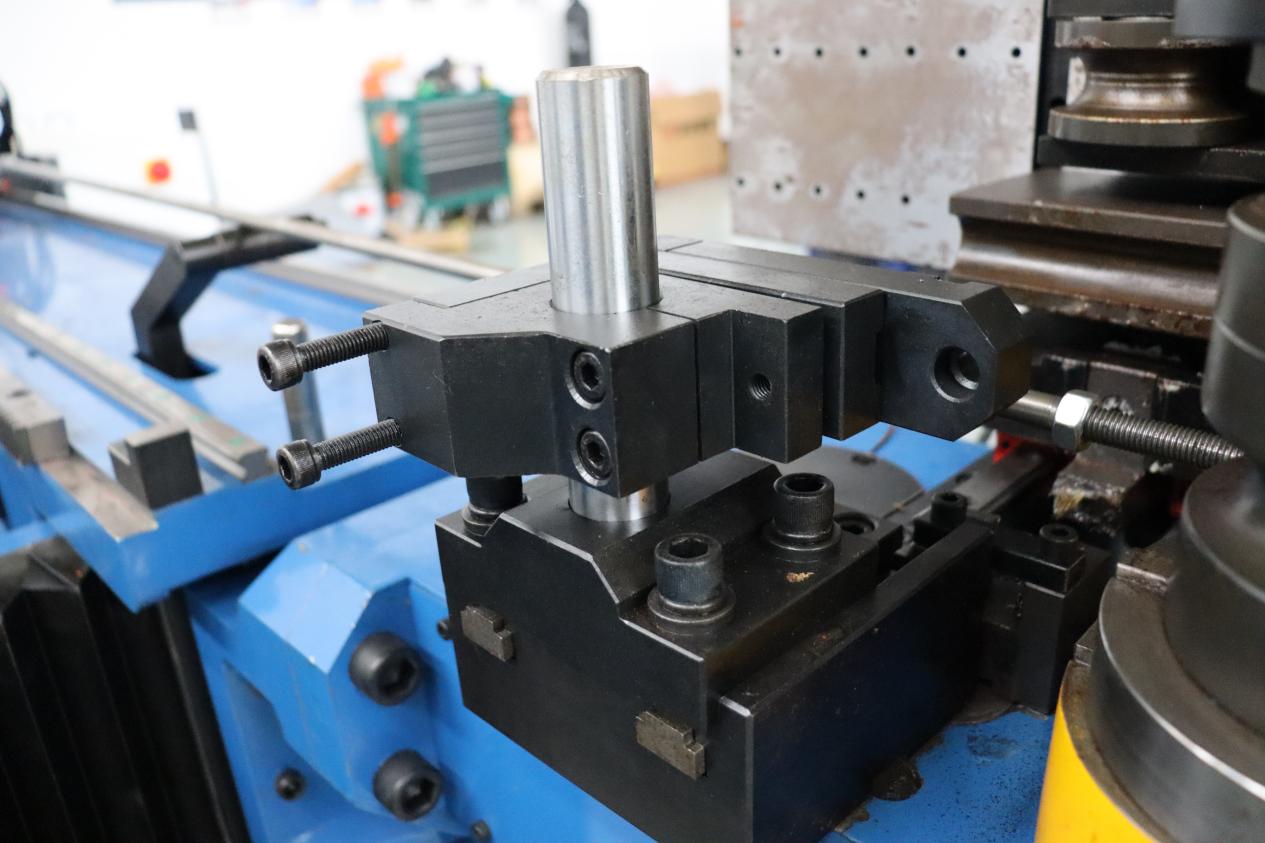
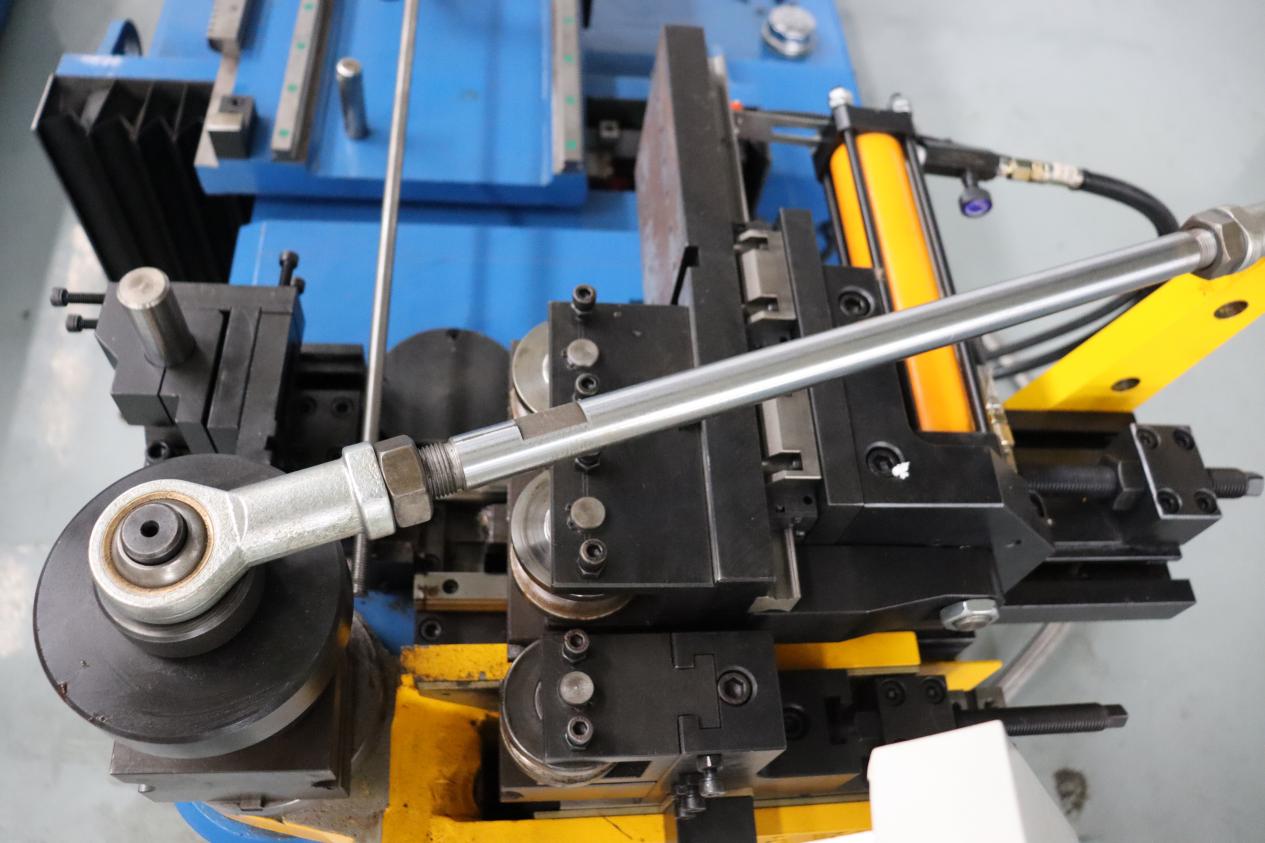
Oprzyrządowanie, uchwyty i wałki stykają się bezpośrednio z rurami i przenoszą siły występujące w trakcie gięcia. Regularne sprawdzanie zużycia powierzchni, odkształceń lub niewłaściwego położenia pozwala zapobiegać pękaniom rur oraz niedokładnościom wymiarowym. Wcześniejsza wymiana zużytego oprzyrządowania jest znacznie bardziej opłacalna niż oczekiwanie, aż spowoduje ono masową produkcję wadliwych elementów.
III. Układy hydrauliczne i serwonapędy: obszary krytyczne
Stan płynu hydraulicznego bezpośrednio wpływa na stabilność ciśnienia i żywotność komponentów systemu. Zanieczyszczony płyn może prowadzić do przysychania zaworów, uszkodzenia uszczelnień oraz nadmiernych temperatur oleju. Regularna analiza płynu, wymiana filtrów i inspekcja wycieków są niezbędnymi krokami przedłużającymi żywotność maszyny.
Systemy serwowe wymagają czystego środowiska elektrycznego i precyzyjnych ustawień parametrów. Luźne przewody, nagromadzenie kurzu lub nieprawidłowe parametry mogą wyzwalać alarmy lub powodować niestabilny ruch. Regularne inspekcje zapewniają, że cykl gięcia pozostaje płynny i dokładny.
IV. Łączenie codziennych inspekcji z okresową konserwacją
Operatorzy powinni wykonywać następujące czynności w każdej zmianie: wizualnie sprawdzać śruby, zaciski i urządzenia bezpieczeństwa; nasłuchiwać nietypowych dźwięków podczas pracy; kontrolować poziom oleju smarującego oraz odczyty ciśnienia; utrzymywać obszar roboczy w czystości, aby zapobiec przedostawaniu się zanieczyszczeń do części ruchomych. Te rutynowe czynności trwają zaledwie kilka minut, ale mogą pomóc w wykryciu wczesnych sygnałów ostrzegawczych przed awarią.
Oprócz codziennych kontroli powinien istnieć harmonogram konserwacji zapobiegawczej obejmujący interwały tygodniowe, miesięczne i roczne. Tygodniowe inspekcje skupiają się na smarowaniu i czyszczeniu; miesięczne kontrole obejmują szczegółową analizę elementów takich jak szyny prowadzące, śruby pociągowe i przewody hydrauliczne; natomiast roczne przeglądy obejmują kompleksowe rozmontowanie i inspekcję kluczowych części, wymianę zużytych komponentów oraz precyzyjną kalibrację. Tak uwarstwione podejście do konserwacji umożliwia kontrolowane zarządzanie zużyciem, zamiast reagowania w sposób reaktywny na nieoczekiwane awarie.
V. Długoterminowe korzyści wynikające z prawidłowej konserwacji
Dłuższe utrzymywanie dokładności. Ponieważ utrata dokładności jest zazwyczaj procesem stopniowym, regularna kalibracja, sprawdzanie ustawienia oraz kontrola narzędzi zapewniają spójność i powtarzalność wyników gięcia nawet po latach eksploatacji.
Niższy całkowity koszt posiadania. Poprawnie konserwowane maszyny wymagają rzadziej napraw nagłych, zużywają mniej części zamiennych oraz dłużej działają bez konieczności przeprowadzania dużych przeglądów – wszystko to bezpośrednio obniża koszty operacyjne.
VI. Typowe błędy
Ignorowanie wczesnych sygnałów ostrzegawczych. Niewielkie wycieki oleju, nietypowe dźwięki lub lekkie odchylenia od dokładności są często zapowiedzią poważnych awarii. Wczesne reagowanie na te problemy jest znacznie tańsze niż oczekiwanie na całkowity zatrzymać się maszyny.
Używanie nieodpowiednich środków smarnych lub części zamiennych. Choć wybór niezalecanych środków smarnych lub niekompatybilnych części zamiennych może wydawać się opłacalny w krótkim okresie, w rzeczywistości przyspiesza zużycie i tworzy ukryte ryzyka. Przestrzeganie specyfikacji producenta zapewnia większą niezawodność w długim okresie.
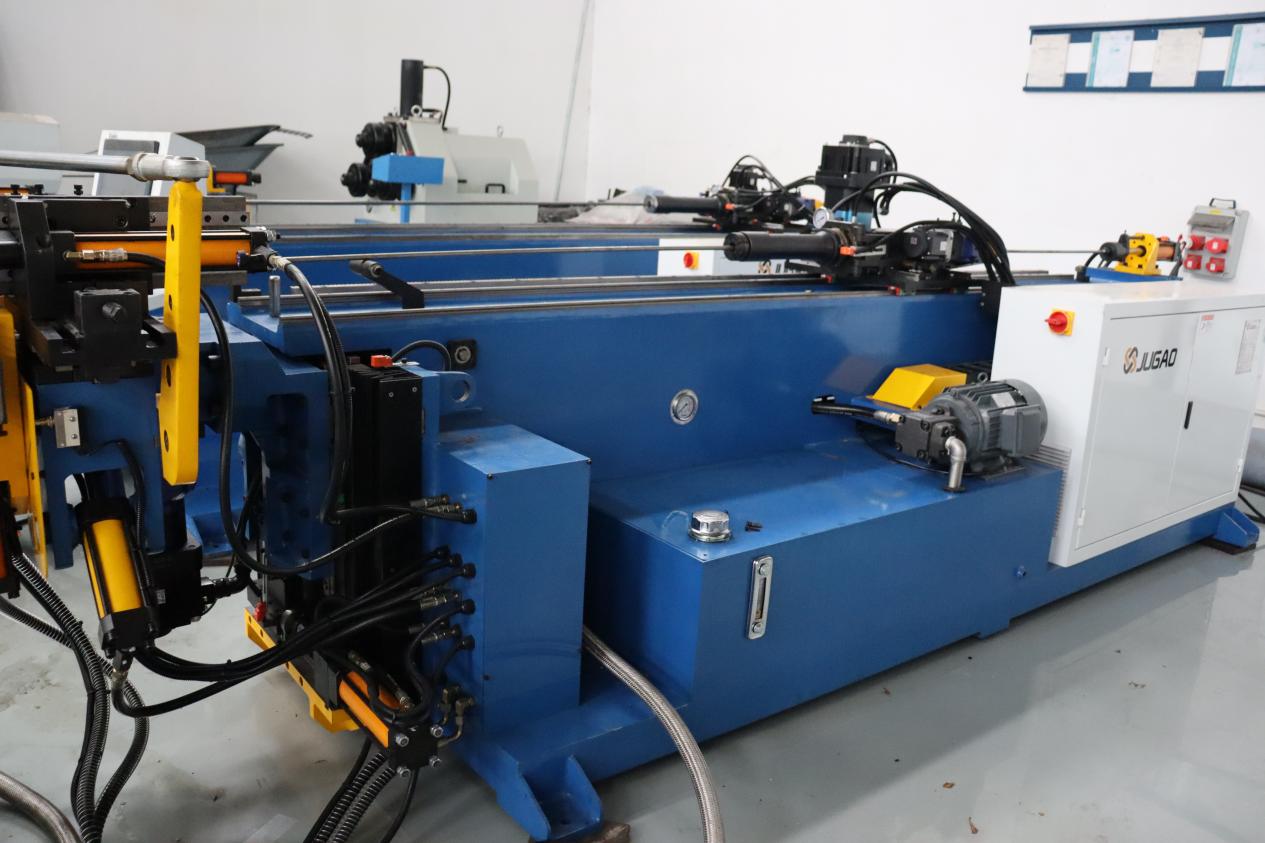
Choć niemożliwe jest całkowite uniknięcie awarii w maszynach do gięcia rur, częstotliwość takich problemów można znacznie zmniejszyć dzięki systemowej konserwacji cyklu życia – łączącej codzienne nawyki eksploatacyjne ze strukturalną konserwacją zapobiegawczą. Takie podejście pozwala dłużej utrzymywać precyzję gięcia oraz wydłuża ogólny okres użytkowania maszyny. Konserwacja nie powinna być traktowana jako obciążenie kosztowe; jest raczej strategiczną koniecznością zapewniającą ciągłość produkcji.

