



Podstawowy przewodnik dla początkujących poświęcony programowaniu ESTUN E300
Jeśli dopiero zaczynasz przygodę z programowaniem ESTUN E300, ten przewodnik został stworzony specjalnie dla Ciebie. Liczne nowe osoby chcą w pełni wykorzystać potencjał tego wyjątkowo elastycznego systemu sterowania, a w niniejszym artykule przedstawiamy podstawowe porady dla początkujących, które pomogą Ci rozpocząć podróż w świat programowania. Uznawany za wyjątkowo wydajny i elastyczny, system sterowania ESTUN E300 można opanować dzięki solidnej podstawie wiedzy — właśnie taką podstawę zapewnia ten przewodnik, niezależnie od tego, czy chcesz zwiększyć precyzję programowania, czy po prostu poznać podstawowe operacje.
Spis treści
1. Struktura strony interfejsu
2. Programowanie krok po kroku
3. Programowanie wieloetapowe
4. Ręczne przesuwanie osi
5. Konfiguracja parametrów matrycy
6. Metody korekcji gięcia
7. Często zadawane pytania (FAQ)
○ Rozwiązywanie typowych błędów programowania
○ Zwiększanie precyzji wyników programowania
8. Podsumowanie
Struktura strony interfejsu
Zrozumienie struktury strony interfejsu programowania ESTUN E300 jest kluczowe dla płynnej nawigacji i obsługi. Po włączeniu urządzenia i oczekiwaniu na załadowanie systemu ekran automatycznie wyświetli domyślną stronę pojedynczego kroku (Single-Step). Cały interfejs podzielony jest na pięć podstawowych sekcji, z których każda pełni określoną funkcję; zapoznanie się z każdą z nich jest niezbędne do podstawowej obsługi.
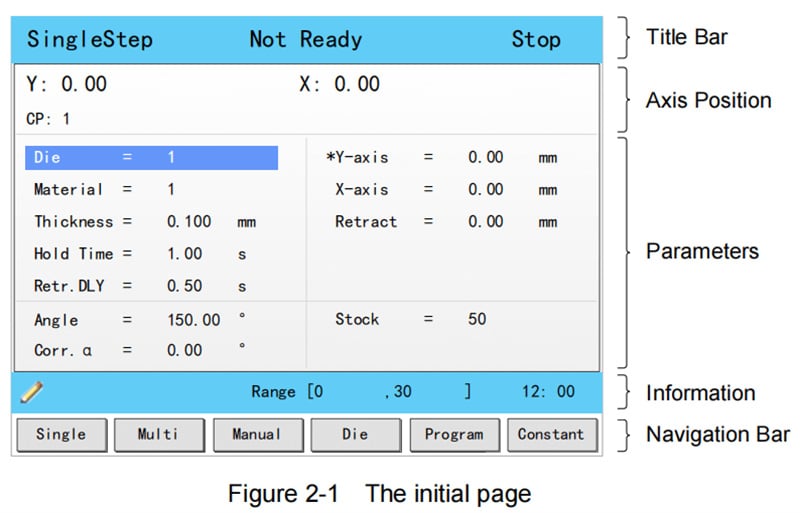
Pasek tytułu
Ta sekcja jest widoczna na każdej stronie interfejsu, a jej zawartość wyświetlana jest stałe od lewej do prawej: nazwa strony, stan systemu oraz tryb działania.
• Nazwa strony: Wyświetla nazwę bieżącej strony operacyjnej, np. SingleStep, Multi lub Program.
• Stan systemu: Wyświetla rzeczywisty stan pracy systemu; dla ESTUN E300 dostępnych jest łącznie sześć różnych opcji stanu.
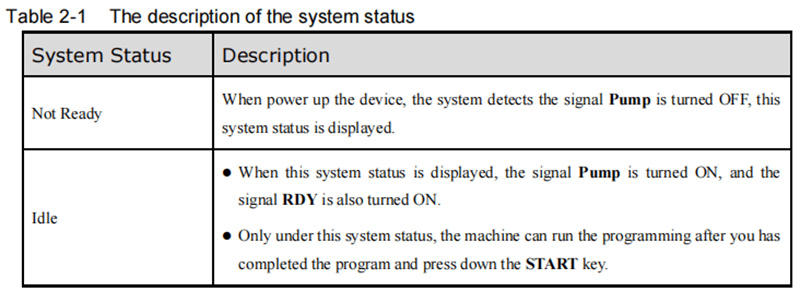
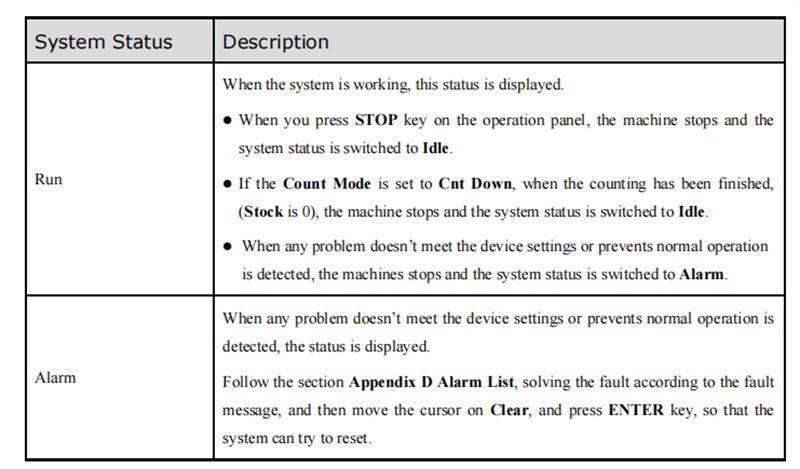
• Tryb pracy: Wskazuje aktualny tryb pracy urządzenia, z trzema różnymi trybami do wyboru.
Wyświetlanie pozycji osi
Obszar ten pokazuje wartości pozycji osi maszyny w czasie rzeczywistym – element kluczowy dla osiągnięcia precyzyjnej kontroli gięcia. Standardowe urządzenie ESTUN E300 wyposażone jest domyślnie w funkcje sterowania osią X i osią Y; aby uzyskać dostęp do zaawansowanych funkcji sterowania osiami, zaleca się skontaktowanie się z oficjalnym zespołem technicznego wsparcia ESTUN.
Obszar parametrów
W tej sekcji wyświetlana jest informacja o parametrach odpowiadających bieżącej stronie operacyjnej – każda strona funkcyjna posiada własny, unikalny zestaw parametrów możliwych do dostosowania, wszystkie wyraźnie przedstawione tutaj w celu szybkiego przeglądania i edycji.
Sekcja informacji
W interfejsie ESTUN E300 ta część zawiera szczegółowe informacje o każdym konfigurowalnym parametrze, w tym zakresach wartości możliwych do edycji oraz obecnie ustawionych wartościach. Czas systemowy wyświetlany jest również po prawej stronie tej sekcji, co ułatwia jego sprawdzanie podczas programowania i eksploatacji.
Pasek nawigacyjny
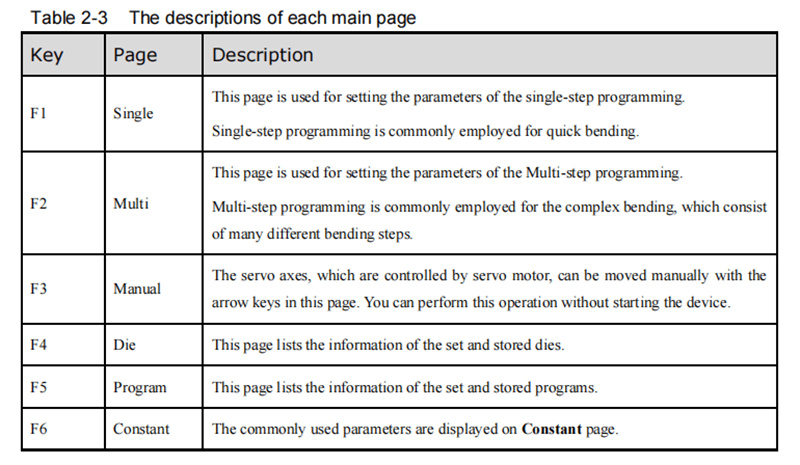
Pasek nawigacyjny odpowiada klawiszom funkcyjnym F1–F6 na panelu sterowania, umożliwiając przełączanie się jednym kliknięciem między głównymi stronami funkcjonalnymi systemu. Szczegółowe opisy funkcji poszczególnych klawiszy oraz odpowiadających im stron zawarte są w tabeli 2-3 oficjalnego podręcznika użytkownika ESTUN E300. Opanowanie obsługi paska nawigacyjnego stanowi podstawową umiejętność, która ułatwia wszystkie kolejne operacje programowania.
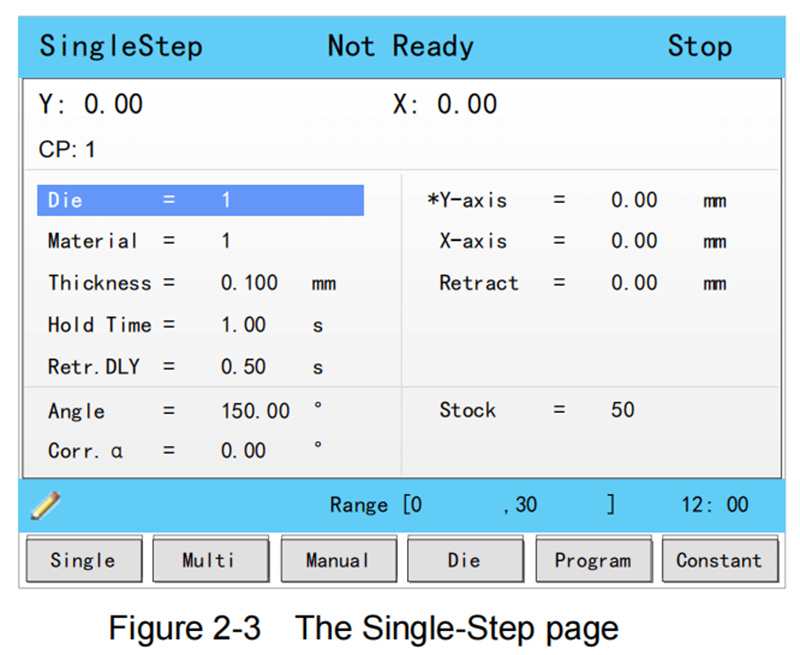
Znajomość powyższej struktury stron pozwoli Ci swobodnie poruszać się po różnych funkcjach i ustawieniach ESTUN E300, tworząc solidne podstawy do sprawnego programowania.
Programowanie jednokrokowe
Programowanie jednoetapowe to domyślna strona funkcji dla urządzenia ESTUN E300 (wyświetlana automatycznie tuż po włączeniu zasilania) i zostało specjalnie zaprojektowane do szybkich operacji gięcia wymagających tylko jednego zestawu parametrów gięcia. Można również ręcznie przejść na tę stronę, naciskając klawisz funkcyjny F1 na panelu sterowania. Tabela 2-4 w instrukcji obsługi zawiera szczegółowe wyjaśnienie wszystkich parametrów możliwych do dostosowania na tej stronie – stanowi ona przydatne odniesienie podczas edycji parametrów.
Praktyczny przykład programowania
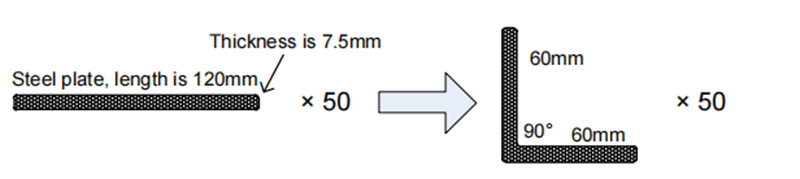
Jako konkretny przykład opiszemy proces programowania jednoetapowego dla gięcia płyty stalowej o szerokości 120 mm.
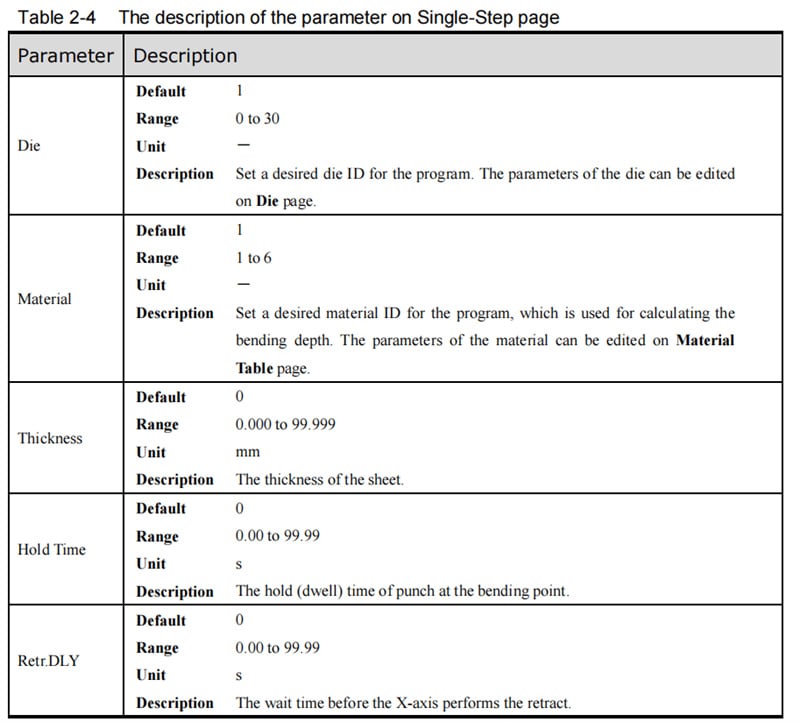
Główne wymagania dotyczące gięcia to: ustawienie pozycji osi X na 60 mm, kąt gięcia wynoszący 90°, grubość płyty stalowej 7,5 mm oraz wartość zapasu wynosząca 50. Wykorzystujemy programowanie oparte na kącie, przy czym identyfikator matrycy (die ID) jest ustawiony na 1. Na podstawie praktycznego doświadczenia z eksploatacji ustawiamy także parametry procesu pomocniczego: czas utrzymywania siły gięcia na poziomie 3 sekund, opóźnienie wycofywania na poziomie 2 sekund oraz odległość wycofywania na poziomie 5 mm.
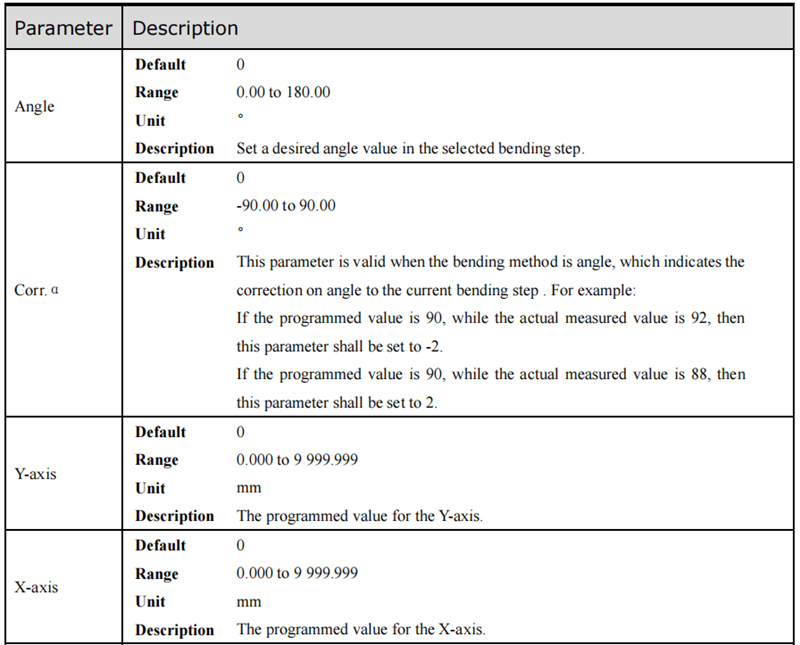
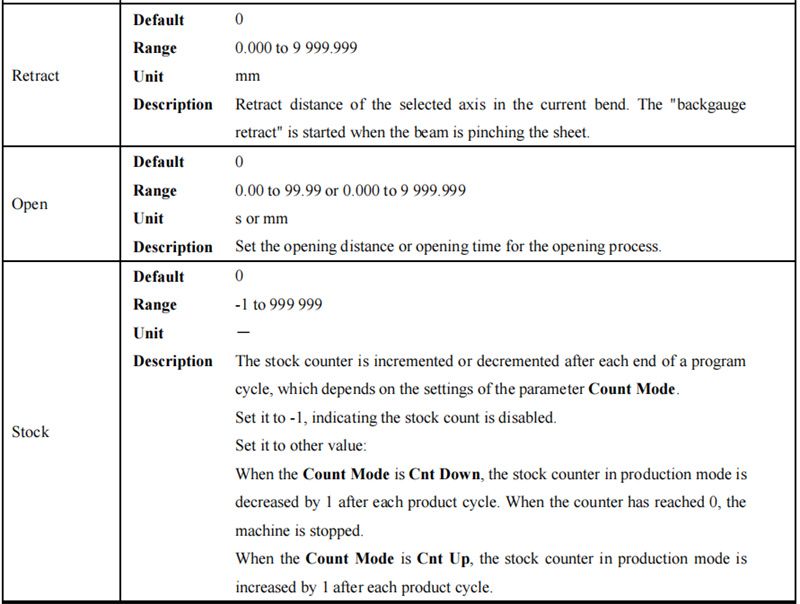
Konkretne kroki programowania są następujące:
1. Przejdź do parametru Die (matryca) i wprowadź wartość 1;
2. Wybierz parametr Material (materiał) i wprowadź wartość 1;
3. Znajdź parametr Thickness (grubość) i wprowadź wartość 7,5;
4. Ustaw parametr Hold Time (czas utrzymywania) na 3;
5. Wprowadź wartość 2 dla parametru Retr. DLY (opóźnienie retrakcji);
6. Ustaw parametr pozycji osi X na 60;
7. Wprowadź wartość 5 dla parametru Retract distance (odległość retrakcji);
8. Wybierz parametr Angle (kąt) i wprowadź wartość 90;
9. Ustaw parametr Stock (zapas materiału) na 50.
Przed rozpoczęciem operacji upewnij się, że na stronie Constant tryb liczenia jest ustawiony na Cnt Down. Następnie naciśnij przycisk START na panelu operacyjnym — oś serwomechanizmu automatycznie ukończy kalibrację pozycji, a maszyna będzie gotowa do produkcji po zakończeniu kalibracji.
Programowanie wieloetapowe
Programowanie wieloetapowe jest stosowane w złożonych procesach gięcia wymagających wielu zestawów różnych parametrów i etapów gięcia; można wejść na tę stronę funkcjonalną, naciskając klawisz funkcyjny F2.
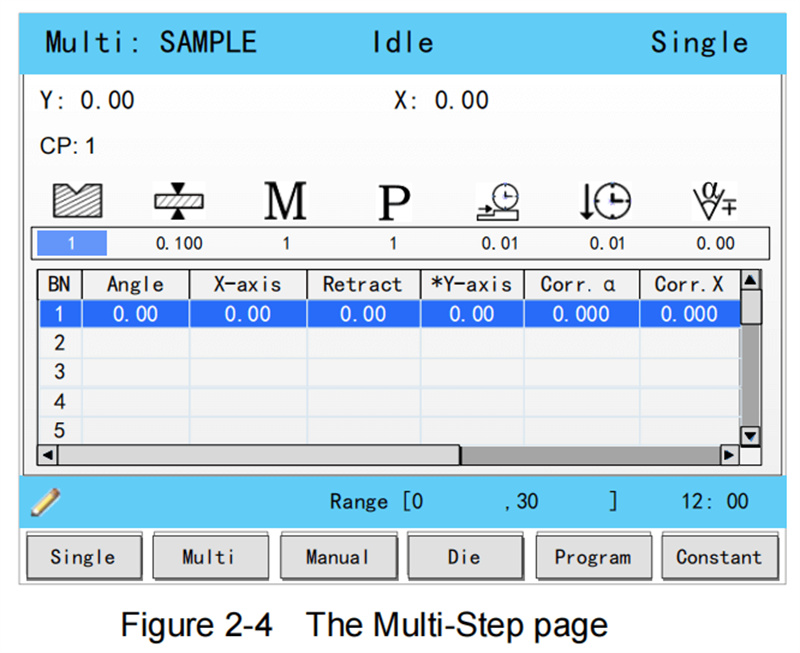
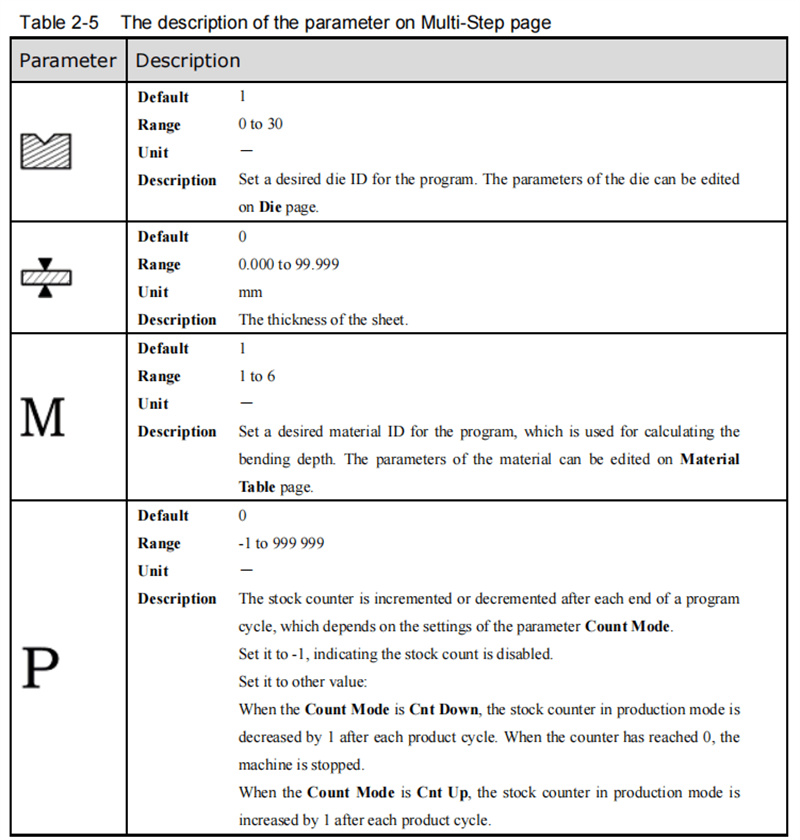
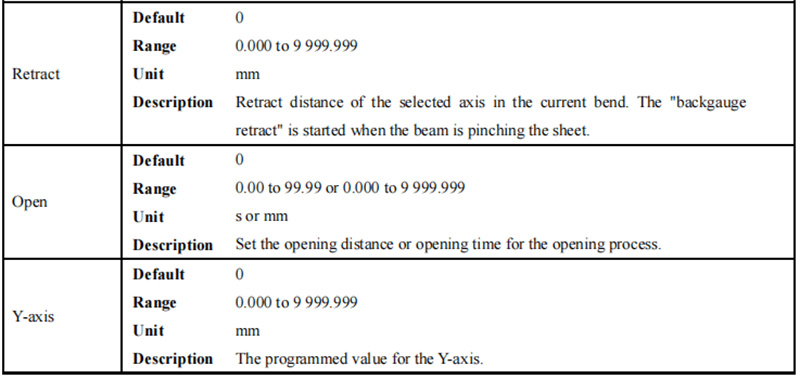
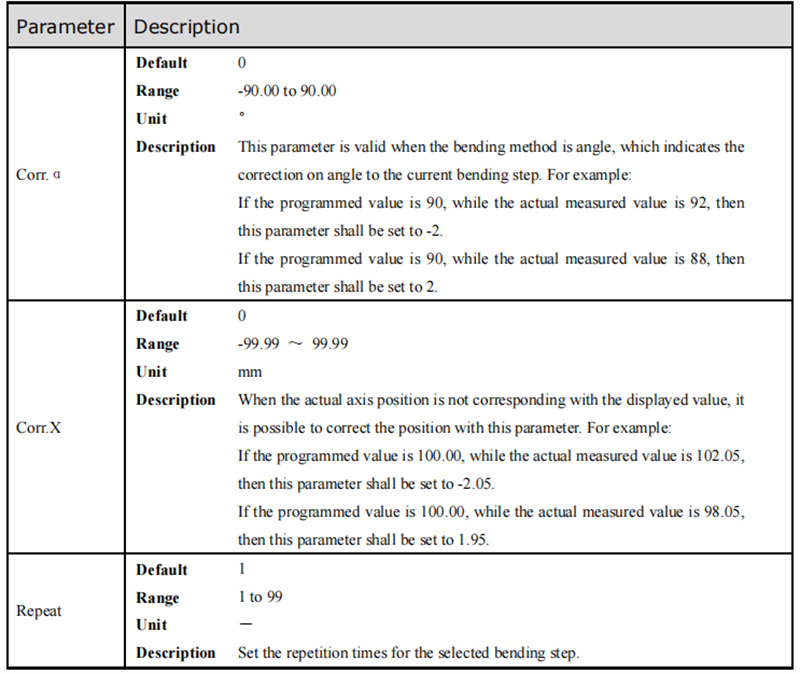
Wszystkie parametry na tej stronie są szczegółowo opisane w tabeli 2-5 oficjalnego podręcznika użytkownika, który można konsultować podczas ustawiania i edycji parametrów.
Praktyczny przykład programowania
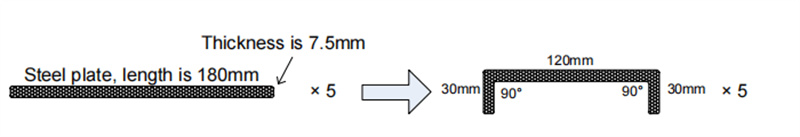
Wykorzystujemy gięcie stalowej płyty o długości 180 mm w celu zilustrowania procesu programowania wieloetapowego. Zadanie gięcia wymaga wykonania dwóch oddzielnych etapów: gięcia pod kątem 90° obu segmentów płyty stalowej – o długości 120 mm i 30 mm – przy grubości płyty wynoszącej 7,5 mm oraz wartości zapasu wynoszącej 50 mm. Stosujemy programowanie oparte na kącie, ustawiamy identyfikator matrycy (die ID) na 1 oraz konfigurujemy te same parametry procesu pomocniczego co w przykładzie jednoetapowym: czas utrzymywania – 3 s, opóźnienie wycofania – 2 s oraz odległość wycofania – 5 mm (typ materiału ustawiony na stal, wartość 1).
Konkretne kroki programowania są następujące:
1. Przesuń kursor do parametru Matryca (Die) i wprowadź wartość 1;
2. Ustaw parametr Grubość (Thickness) na 7,5;
3. Wybierz parametr Materiał (Material) i wprowadź wartość 1;
4. Wprowadź wartość 50 dla parametru Zapas (Stock);
5. Ustaw parametr Opóźn. wycof. (Retr. DLY) na 2;
6. Wprowadź wartość 3 dla parametru Czas utrzymywania (Hold Time);
7. Dla pierwszego etapu gięcia (BN 1) ustaw parametr Kąt (Angle) na 90;
8. Dla BN 1 ustaw parametr pozycji osi X na 30;
9. Dla BN 1 wprowadź wartość 5 dla parametru odległości wycofania (Retract distance);
10. Potwierdź wszystkie parametry pierwszego kroku, naciskając klawisz ENTER;
11. Pojawi się okno dialogowe z zachętą do utworzenia nowego kroku gięcia — kliknij OK, aby potwierdzić;
12. Dla drugiego kroku gięcia (BN 2) ustaw parametr położenia osi X na 120;
13. Dla BN 2 ustaw parametr odległości wycofania na 5;
14. Naciśnij klawisz START na panelu sterowania, aby rozpocząć proces wieloetapowego gięcia.
Po powyższych ustawieniach oś serwosterownika ESTUN E300 automatycznie wykona kalibrację pozycji dla każdego etapu gięcia, a formalna produkcja może zostać rozpoczęta po przygotowaniu maszyny.
Ręczne przesuwanie osi
Opanowanie ręcznego przemieszczania osi jest podstawową umiejętnością obsługi sterownika ESTUN E300, ponieważ jest niezbędne do diagnozowania sprzętu oraz precyzyjnej korekty położenia osi serwonapędowych.
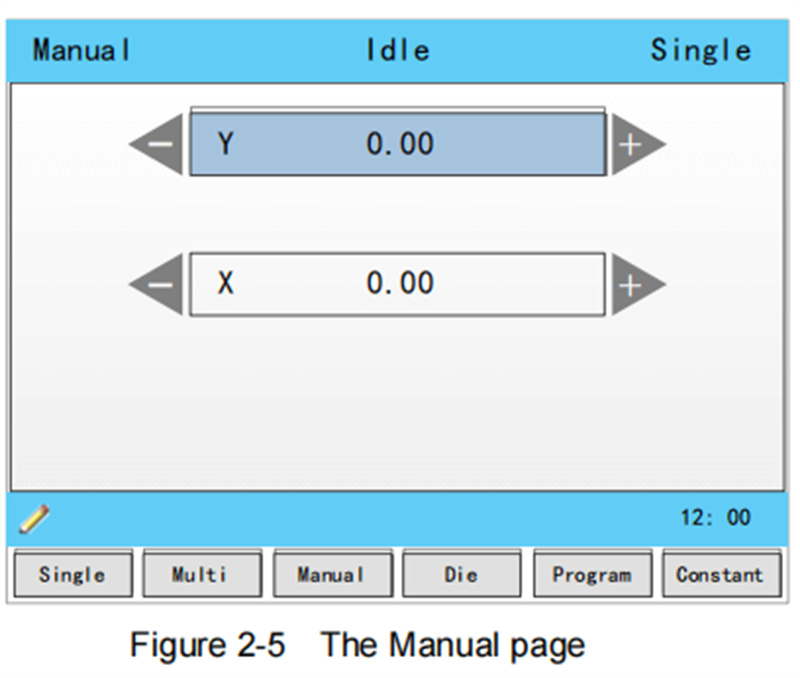
Można przejść na stronę Ręczna, naciskając klawisz funkcyjny F3 po włączeniu urządzenia (system wyświetla domyślną stronę). Metoda wykonywania ruchu ręcznego jest prosta:
• Naciśnij strzałki GÓRA i DÓŁ, aby wybrać oś serwonapędową, którą chcesz dostosować;
• Naciśnij strzałki LEWO i PRAWO, aby ustawić kierunek ruchu wybranej osi.
Znajomość tej podstawowej operacji zapewnia dokładne wstępne ustawienie maszyny, stanowiąc podstawę do uzyskania precyzyjnych wyników gięcia.
Konfiguracja parametrów matrycy
Podczas stosowania programowania opartego na kącie w procesach gięcia prawidłowa konfiguracja parametrów matrycy jest warunkiem koniecznym do uzyskania dokładnego gięcia. Można przejść do strony konfiguracji parametrów matrycy, naciskając klawisz funkcyjny F4 na panelu sterowania; sposób ustawiania parametrów przedstawiono poniżej:
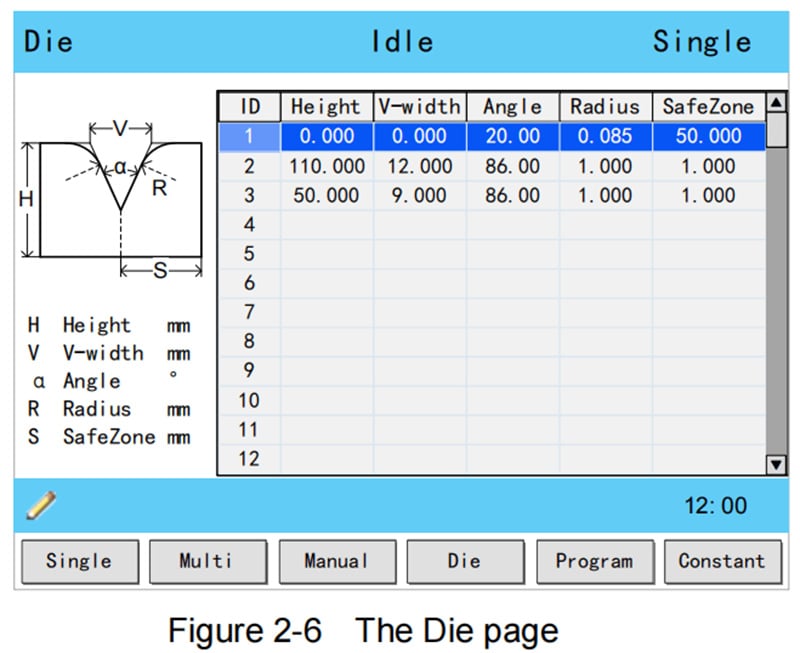
1. Naciśnij klawisze strzałek GÓRA i DÓŁ, aby wybrać identyfikator (ID) matrycy, której parametry należy skonfigurować;
2. Naciśnij klawisze strzałek LEWO i PRAWO, aby przełączać się między różnymi parametrami dostosowywalnymi dla wybranej matrycy;
3. Wprowadź wymagane wartości parametrów za pomocą klawiszy numerycznych na panelu sterowania.
Parametry techniczne matrycy przedstawiono na rysunku 2-7 w instrukcji obsługi; kluczowe parametry zdefiniowano następująco:
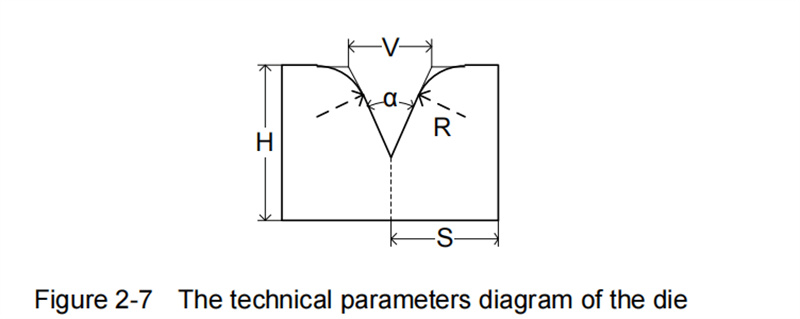
• H (Wysokość matrycy): służy do obliczania głębokości gięcia maszyny;
• V (Szerokość otworu V): odległość między liniami stycznymi przecinającymi się w otworze V matrycy;
• α (Kąt matrycy): stały kąt otworu V matrycy;
• R (promień zaokrąglenia krawędzi otworu V): promień zaokrąglenia krawędzi otworu V matrycy;
• S (odległość bezpieczeństwa): kluczowy parametr dla maszyn wyposażonych w oś R, zaprojektowany w celu zapobiegania kolizjom między uchwytem roboczym a matrycą. Minimalna odległość bezpieczeństwa jest obliczana automatycznie przez system na podstawie wymiarów matrycy przy użyciu wzoru: S = FS + V/2 (FS = płaska część po stronie tylnej rowka V; V = wartość otwarcia matrycy).
Metody korekcji gięcia
Osiągnięcie precyzyjnych wyników gięcia z maszyną ESTUN E300 zależy od opanowania technik korekcji gięcia. Przed formalną produkcją konieczne jest przeprowadzenie komisjonowania maszyny: zaprogramuj prosty proces gięcia na stronie Single-Step i wykonaj jeden pełny cykl gięcia, a następnie zmierz rzeczywisty kąt gięcia, głębokość gięcia oraz odległość tylnego uchwytu przedmiotu. Porównaj te rzeczywiste wartości z zaprogramowanymi wartościami zadanymi, aby określić, czy konieczne są korekty. ESTUN E300 obsługuje trzy podstawowe typy korekcji: korekcję kąta, korekcję osi Y oraz korekcję osi X, każda z nich z jasno określonym zakresem regulacji i metodą działania.
Korekcja kąta
Zakres regulacji parametru korekcji kąta (Corr. α) wynosi od −90 do 90. Jeśli rzeczywisty kąt gięcia przedmiotu obrabianego nie zgadza się z zaprogramowaną wartością wyświetlaną, należy wykonać korekcję zgodnie z wartością odchylenia: na przykład, jeśli zaprogramowany kąt wynosi 90°, a rzeczywisty zmierzony kąt to 92°, ustaw Corr. α na −2; jeśli rzeczywisty zmierzony kąt wynosi 88°, ustaw Corr. α na 2, aby skompensować odchylenie.
Korekcja osi Y
Parametr korekcji osi Y (Corr. Y) ma zakres regulacji od −99,999 do 99,999 i służy do precyzyjnej korekcji głębokości gięcia. W przypadku programowania opartego na głębokości można zoptymalizować efekt korekcji poprzez wielokrotne ustawianie wartości Corr. Y, gromadzenie praktycznego doświadczenia operacyjnego oraz pomiar zmiany głębokości gięcia przypadającej na każdy stopień zmiany kąta. Ten iteracyjny proces korekcji zapewnia, że rzeczywista głębokość gięcia odpowiada wymaganiom projektowym.
Korekcja osi X
Korekcja osi X (Korr. X) działa według tej samej podstawowej logiki co korekcja kąta, z zakresem regulowanego parametru od -99,999 do 99,999 w celu precyzyjnej korekty położenia tylnego uchwytu. Na przykład, jeśli zaprogramowane położenie osi X wynosi 100,00 mm, a rzeczywiste zmierzone położenie to 102,05 mm, należy ustawić Korr. X na -2,05; jeśli rzeczywiste zmierzone położenie wynosi 98,05 mm, należy ustawić Korr. X na 1,95.
Uwaga: Tryb programowania jednokrokowego umożliwia zatrzymanie maszyny w dowolnym momencie procesu gięcia, a zaprogramowaną wartość osi X można modyfikować bezpośrednio — dlatego korekcja Korr. X zwykle nie jest wymagana przy operacjach jednokrokowych. Jednak tryb programowania wielokrokowego obejmuje wiele kolejnych kroków gięcia, a korekcję Korr. X można przypisać niezależnie do każdego kroku w celu celowej korekty położenia.
Często Zadawane Pytania (FAQ)
Jak rozwiązywać typowe błędy występujące w programowaniu ESTUN E300?
W przypadku wystąpienia błędów programowania lub obsługi na urządzeniu ESTUN E300 pierwszym krokiem jest sprawdzenie kodu błędu wyświetlonego na ekranie oraz zapoznanie się z opisem tego kodu i zalecanymi rozwiązaniami w oficjalnym podręczniku użytkownika. Jednocześnie należy sprawdzić, czy wszystkie połączenia sprzętowe urządzenia są bezpieczne oraz czy wszystkie parametry procesu zostały skonfigurowane zgodnie z wymaganiami gięcia. Specjalny rozdział rozwiązywania problemów w podręczniku użytkownika zawiera również szczegółowe rozwiązania najczęściej występujących błędów i stanowi kluczowy materiał odniesienia przy rozwiązywaniu problemów.
Jak poprawić dokładność wyników programowania urządzenia ESTUN E300?
Aby poprawić dokładność wyników gięcia uzyskiwanych za pomocą oprogramowania ESTUN E300, kluczowym środkiem jest regularna kalibracja urządzenia — terminowa kalibracja zapewnia, że osie maszyny oraz czujniki zachowują dokładną wydajność pomiarową i ruchową. Dodatkowo należy upewnić się, że wszystkie parametry procesu i matrycy są ustawione zgodnie ze specyficznymi wymaganiami gięcia danej części roboczej, a parametry korekcyjne (Corr. α, Corr. Y, Corr. X) dostosowywane są na podstawie rzeczywistych wyników pomiarów. Codzienna, systematyczna konserwacja urządzenia (np. smarowanie elementów ruchomych, czyszczenie czujników) oraz terminowe aktualizacje oprogramowania systemu mają również kluczowe znaczenie dla utrzymania długotrwałej dokładności programowania i gięcia.
Podsumowanie
Opanowanie podstawowych operacji i umiejętności programowania sterownika ESTUN E300 jest kluczowe dla zwiększenia wydajności pracy oraz precyzji gięcia przy użyciu tego systemu sterowania. Niniejszy przewodnik obejmuje całą niezbędną wiedzę dla początkujących, w tym zrozumienie struktury stron interfejsu, opanowanie programowania krok po kroku oraz wielokrokowego, obsługę ręcznego przesuwania osi, konfigurację parametrów matrycy, stosowanie technik korekcji gięcia oraz rozwiązywanie typowych błędów. Ugruntowanie tych podstawowych umiejętności pozwoli Ci stworzyć solidne podstawy do przyszłego zdobywania bardziej zaawansowanych umiejętności programowania i obsługi sterownika ESTUN E300.
Jeśli chcesz poszerzyć swoje umiejętności obsługi robota ESTUN E300 lub rozwiązać konkretne, złożone zadania programistyczne i gięcia, zaleca się skorzystanie z kompleksowych oficjalnych materiałów technicznych lub kontakt z profesjonalnym zespołem technicznym ESTUN. Aby uzyskać bardziej szczegółowe wskazówki operacyjne lub spersonalizowaną pomoc techniczną, można również uzyskać dostęp do oficjalnej dodatkowej dokumentacji i materiałów wspierających ciągłe uczenie się oraz doskonalenie umiejętności.

