





Szczegółowe wprowadzenie do parametrów technicznych maszyny do gięcia blach
I. Zasada działania maszyny do gięcia blach
Szeroko stosowana w przemyśle petrochemicznym, budownictwie okrętowym, produkcji zbiorników ciśnieniowych oraz ogólnym przemyśle maszynowym.
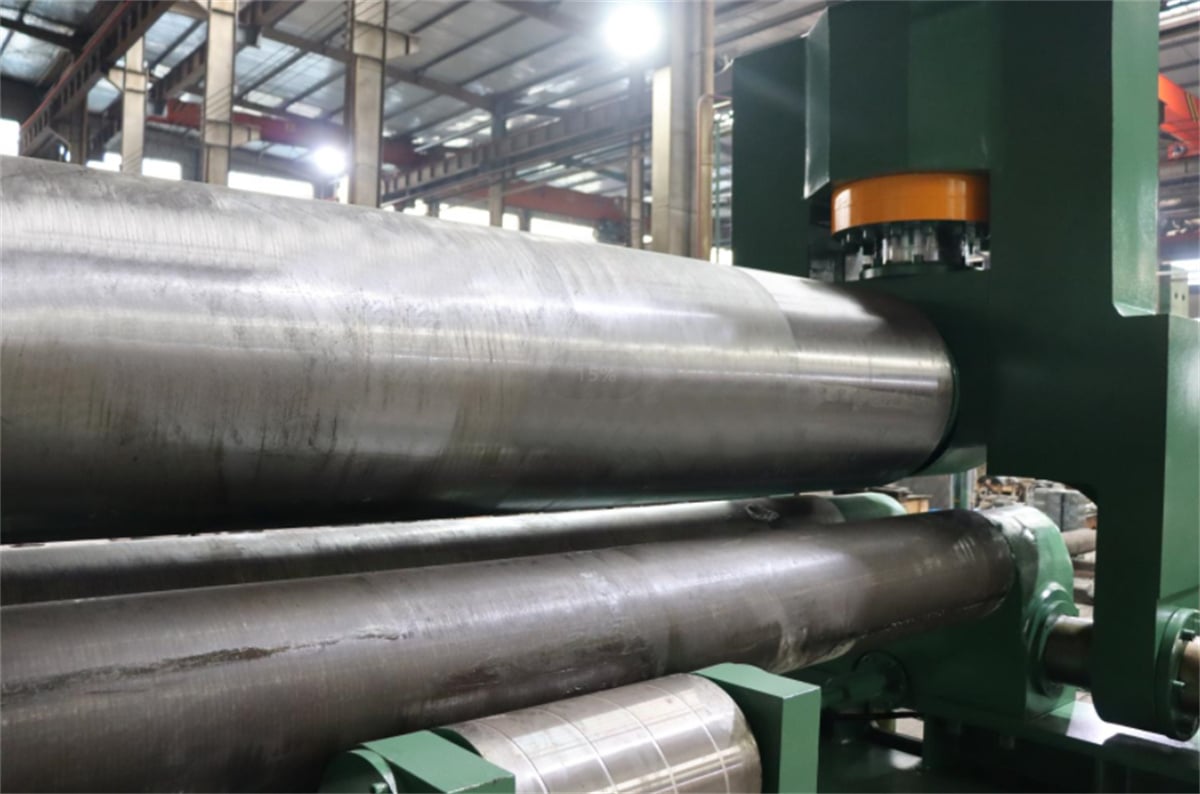
Górna wałka maszyny jest umieszczona symetrycznie pomiędzy dwiema dolnymi wałkami; olej hydrauliczny działający na tłoczek w cylindrze hydraulicznym powoduje pionowe (w górę i w dół) przesuwanie się górnej wałki. Tymczasem koło zębate końcowej stopni redukcji napędza koła zębate obu dolnych wałek, zapewniając moment obrotowy niezbędny do gięcia blachy. Dzięki naciskowi wywieranemu na blachę przez górną wałkę oraz obrotowi dolnych wałek blacha ulega ciągłemu gięciu w wielu przejściach, co prowadzi do trwałej odkształcenia plastycznego i tworzenia pożądanych kształtów walcowych lub stożkowych (lub ich segmentów). Wadą tej hydraulicznej trójwałkowej maszyny do gięcia blach jest konieczność wstępnego gięcia końców blachy przy użyciu osobnego sprzętu.
II. Rozwiązywanie problemów z maszyną do gięcia blach
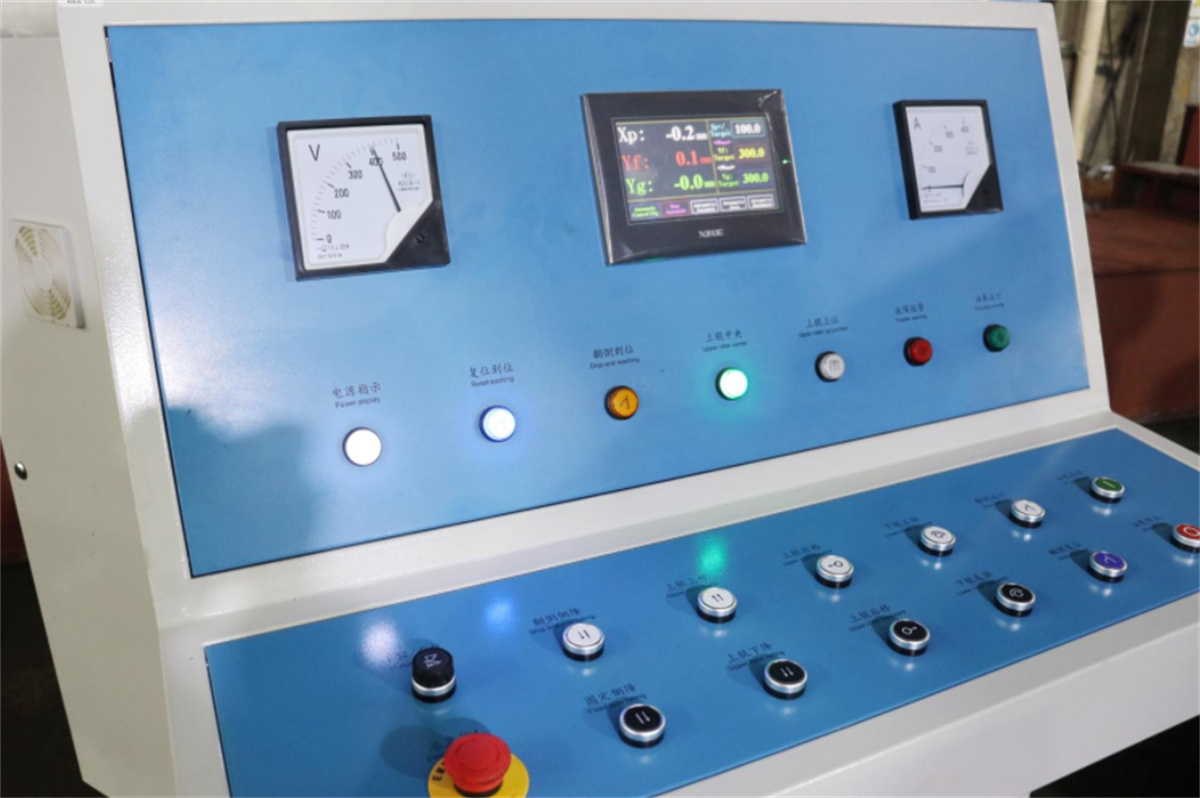
1. Sprawdzanie sygnałów interfejsu: Poprzez sprawdzenie sygnałów interfejsu systemu sterowania obrabiarką za pośrednictwem programowalnego sterownika oraz porównanie ich z poprawnymi sygnałami wymienionymi w podręczniku interfejsu można zidentyfikować konkretny punkt awarii.
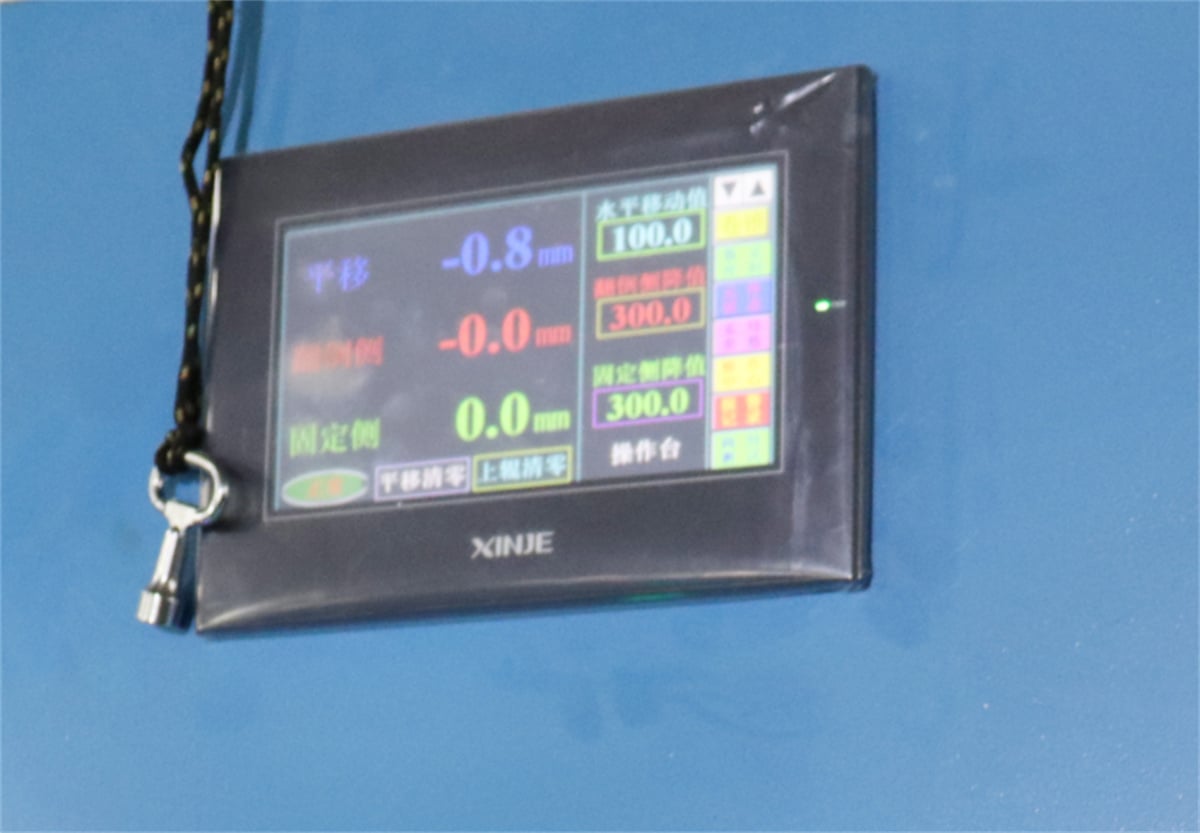
2. Pomiar przy użyciu przyrządów pomiarowych: W przypadku wystąpienia usterki systemu do pomiaru parametrów takich jak napięcie, zasilanie i sygnały impulsowe stosuje się standardowe elektryczne przyrządy i narzędzia pomiarowe – z odniesieniem do schematów obwodów systemu i maszyny – w celu precyzyjnego zlokalizowania usterki. Na przykład, jeśli napięcie wejściowe przekracza dopuszczalne granice, woltemetr może służyć do pomiaru napięcia sieciowego, a tester napięcia umożliwia monitorowanie w czasie rzeczywistym, co pozwala wykluczyć inne przyczyny. Oscyloskop stosuje się w przypadku usterki w pętli sterowania położeniem.
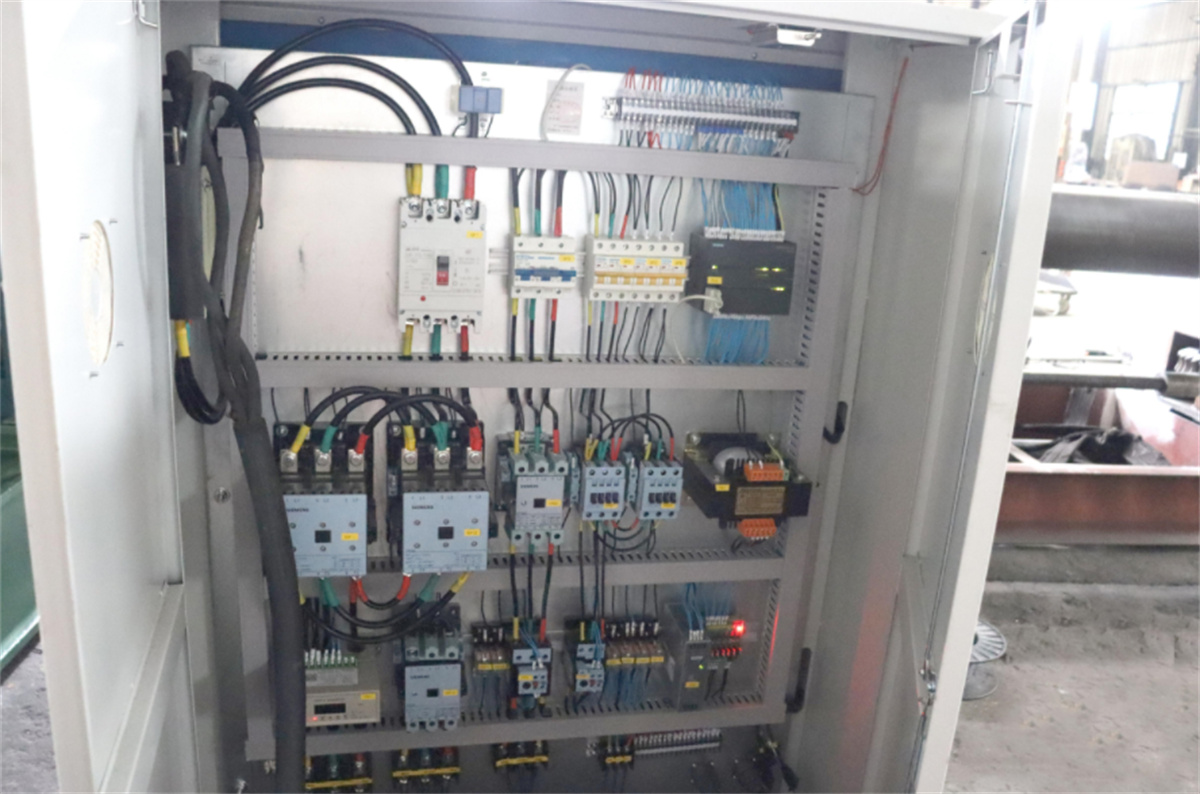
3. Analiza stanu przerwań PLC: Gdy wystąpi usterka w sterowniku programowalnym, przyczyna przerwania jest zapisywana w stosie przerwań. Operator może pobrać stos przerwań i stos bloków za pomocą programatora maszyny, gdy system jest zatrzymany, aby zidentyfikować usterkę na podstawie wskazanej przyczyny.
III. Skuteczne środki poprawiające wydajność uszczelniania maszyn do gięcia blach
Nie zależnie od wielkości przedsiębiorstwa korzystającego z maszyny do gięcia blach ani od rozmiaru zakładu produkującego taką maszynę, urządzenie musi być wyposażone w elementy uszczelniające zapobiegające wyciekowi oraz przedostawaniu się pyłu podczas operacji obróbki.
Uszczelnienia to elementy w układzie hydraulicznym maszyny do gięcia płyt, które odpowiadają za uszczelnianie; zapobiegają one wyciekowi cieczy lub cząstek stałych z przestrzeni między powierzchniami stykającymi się oraz blokują przedostawanie się zewnętrznych zanieczyszczeń – takich jak kurz czy wilgoć – do wnętrza maszyny. Wyciek zewnętrzny uszczelnień powoduje marnowanie cieczy roboczej, zanieczyszczenie maszyny i środowiska oraz może prowadzić do awarii mechanicznych lub wypadków związanych z wyposażeniem i personelem.
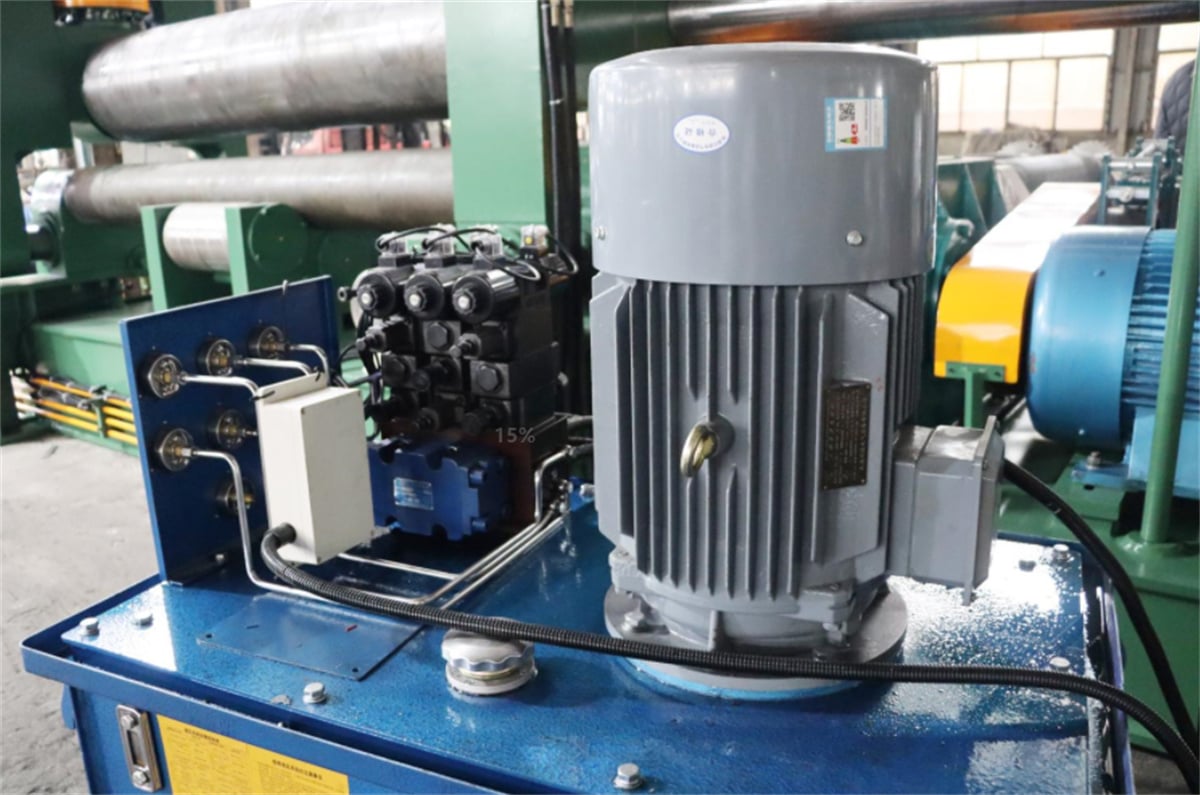
Niezawodność działania i czas eksploatacji uszczelnień w układzie hydraulicznym są kluczowymi wskaźnikami ogólnej jakości tego układu.
Z wyjątkiem uszczelek odstępowych, uszczelnianie opiera się na komponentach ograniczających luz między powierzchniami stykającymi do wielkości mniejszej niż wymagana do przepływu płynu. W zastosowaniach uszczelnień typu kontaktowego uszczelki dzieli się ogólnie na dwa typy: uszczelki samouszczelniające typu ściskanego oraz uszczelki samouszczelniające samoczynnie dokręcane (znane również jako uszczelki wargowe). Jednak czynniki wpływające na wydajność tych różnych uszczelnień różnią się; na przykład wydajność uszczelniania maszyny do gięcia płyt trójwałkowej zależy od takich zmiennych jak temperatura, ciśnienie oraz konkretny medium.
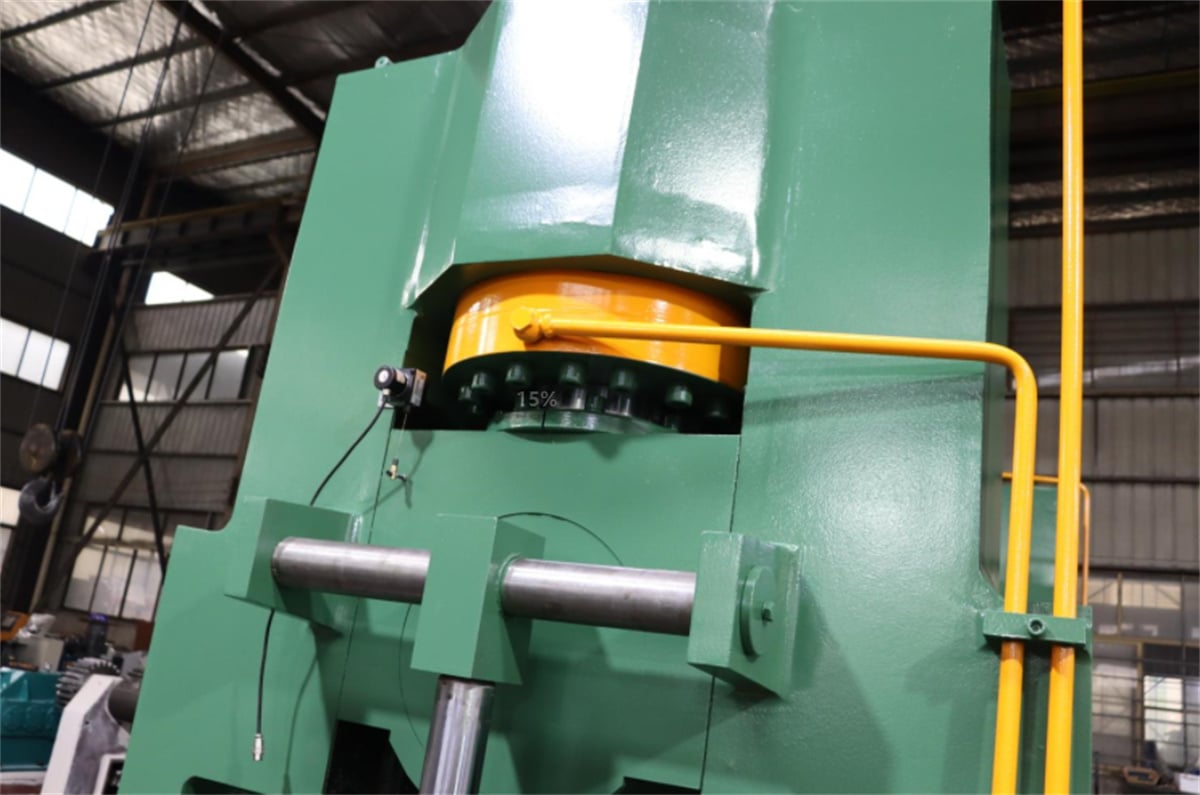
IV. Wydajność przekładni maszyn do gięcia płyt
Gdy reduktor prędkości jest stosowany w układzie przekładni maszyny do gięcia blach, osiąga on zmniejszenie prędkości poprzez przekazywanie mocy od wysokoprędkościowego silnika elektrycznego przez wał wejściowy – wyposażony w zębatkę o mniejszej liczbie zębów – do zazębienia się z większą zębatką na wale wyjściowym. Reduktor prędkości stosowany w maszynie do toczenia blach jest mechanizmem przekazywania mocy, który wykorzystuje przekładnię zębatą jako konwerter prędkości, aby obniżyć prędkość obrotową silnika do pożądanej wartości przy jednoczesnym generowaniu wyższego momentu obrotowego.
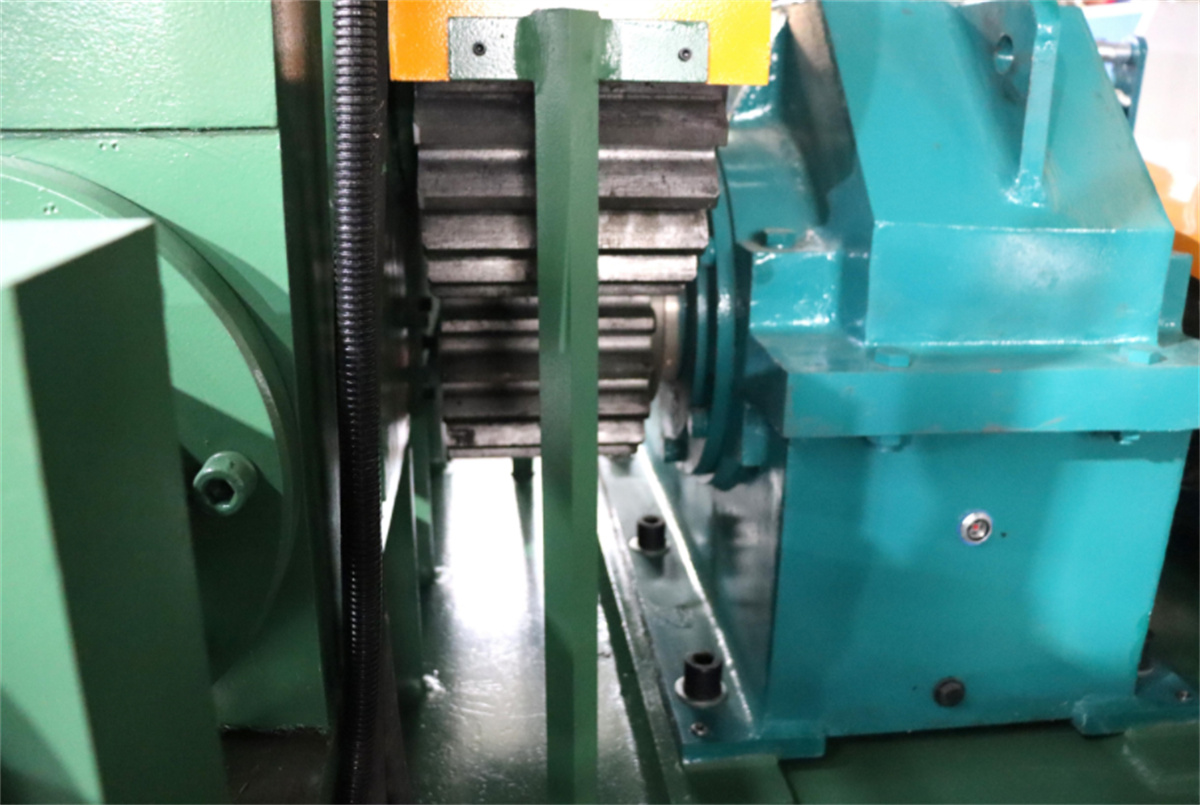
Podczas zmniejszania prędkości reduktor zwiększa moment obrotowy na wyjściu – obliczany jako iloczyn momentu obrotowego silnika i przełożenia reduktora – jednak należy zadbać, aby nie przekroczyć dopuszczalnego momentu obrotowego reduktora. Ponadto zmniejszenie prędkości obniża moment bezwładności obciążenia; zmniejszenie momentu bezwładności jest proporcjonalne do kwadratu przełożenia reduktora.

