





Driftsprosedyrer for profilbøyemaskiner
En profilbøyemaskin er en spesialisert maskin for å bøye metallprofiler (som hjørnesteel, kanalstål, I-bjelker, runde rør, firkantete rør, flatstål osv.). Den påfører en kontrollerbar bøyekraft på profilen via mekanisk overføring eller hydraulisk driv, og former den til spesifikke former (som buer, rette vinkler, S-bøyer osv.) i henhold til forhåndsinnstilte vinkler eller krumninger.
Profilbøyemaskiner brukes mye i bygging av stålkonstruksjoner (som f.eks. fasade-rammer og bru-støtter), maskinproduksjon (som f.eks. utstyrsrammer og rør-buer), bilindustrien (som f.eks. understellskomponenter), møbel- og dekorasjonsprosjekter (som f.eks. buede dekorative lister) og andre felt. De er nøkkelutstyr for bearbeiding av ikke-lineære former av metallprofiler.
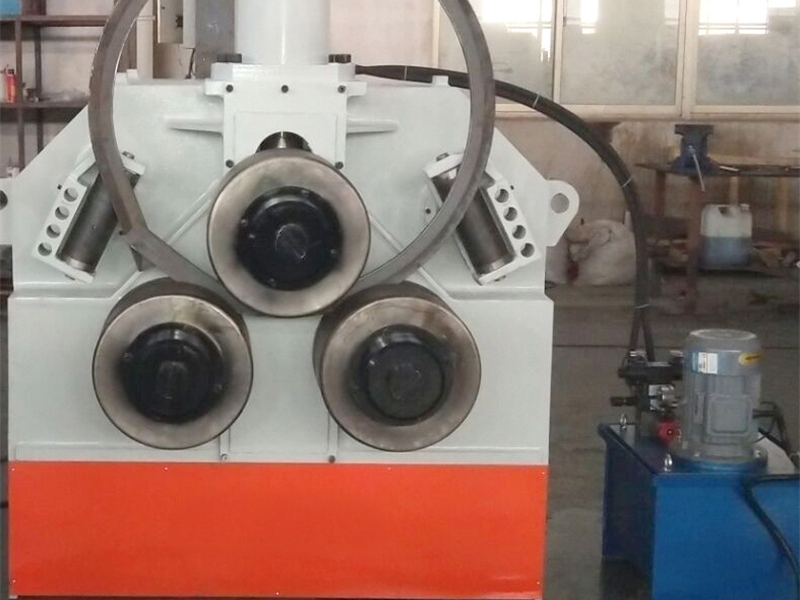
Funksjoner til profilbøyemaskiner
Profilbøyemaskiner kan, gjennom formposisjonering og trykkstyring, nøyaktig angi bøyevinkelen, bøyleradien og lengdesegmentene for å oppfylle kravene til bearbeiding av komplekse tredimensjonale former. De støtter også kontinuerlig produksjon, noe som forbedrer effektiviteten og konsekvensen ved profilformning.
Avhengig av drivemåten finnes det vanlige typer som mekanisk (drevet av en motor og reduksjonsboks), hydraulisk (bruker hydrauliske sylindre for å gi trykk) og CNC-fullautomatisk (styres av et program for å justere vinkel og hastighet). CNC-modeller kan automatisere bearbeidingen av komplekse kurver og er egnet for høy-nøyaktige, tilpassede applikasjoner.
Driftsprosedyrer for profilbøyemaskiner
I. Forberedelse før drift
Utstyrstilsyn
Sjekk at alle maskinkomponenter (som ramme, overføringsmekanisme og formholder) er sikret ordentlig. Sørg for at hydraulikksystemet (hvis det er en hydraulisk modell) har riktig oljenivå (over midtlinjen på oljenivåindikatoren) og at det ikke er lekkasjer i rørledningene.
Bekreft at spesifikasjonene til bøyeformene (som bøyeformer, klemformer og støtter) samsvarer med profilen som skal bearbeides (for eksempel kreves en bøyehjulsform med tilsvarende diameter ved bøyning av rundrør). Sørg for at formens overflate er fri for sprekk og overdreven slitasje (slitasjedybde > 1 mm krever utskiftning).
Rens arbeidsbordet og støpene for søppel (som metallspåner og oljeflekker) for å unngå å skrape profils overflate eller påvirke posisjonsnøyaktigheten.
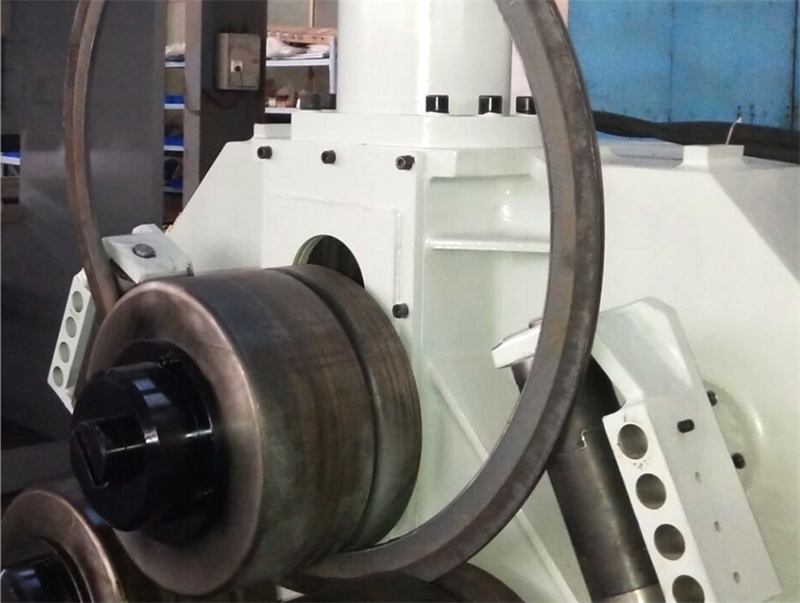
Parameterinnstillinger
Basert på profilens materiale (f.eks. Q235-stål, rustfritt stål), tverrsnittsform (f.eks. kvadratrørs sidelengde, rundrørs diameter) og målbøyevinkel/-radius, bør du konsultere utstyrsmanualen eller prosessdokumentene for å sette en rimelig bøyehastighet (vanligvis 5°–30°/sekund) og trykkparametere (unngå overlast). For CNC-modeller må bearbeidingsprogrammet (inkludert bøyesekvens og vinkelkompensasjonsverdier) tastes inn på forhånd. Under feilsøking bør en tomkjøring utføres først for å bekrefte samordningen mellom programlogikken og støpbevegelsene.
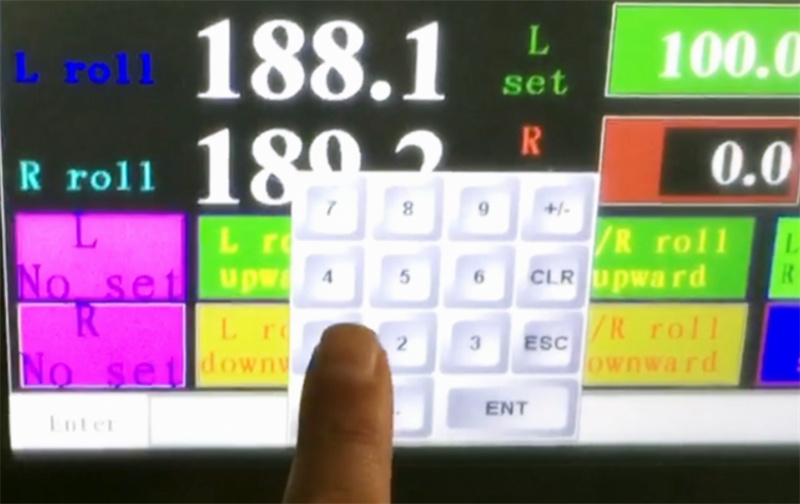
Profilforbehandling
Sjekk om målene til profilen som skal behandles, oppfyller toleransekravene (f.eks. lengdeavvik ≤ ±2 mm), og om det er alvorlig rust eller deformasjon på overflaten. For profiler som lett deformeres (f.eks. aluminiumsfirkant-rør med veggtykkelse < 2 mm), bør en liten mengde smøremiddel (f.eks. grafitemulsjon) påføres bøyområdet, eller det bør brukes en spesiell kjerne for støtte, for å unngå indre rynker eller brudd.
II. Driftsprosedyrer
Fastspenning og fiksering: Plasser profilen i die-posisjonsområdet på bøyemaskinen. Fest én ende av profilen sikker ved hjelp av klem-die (eller trykkapparat) (klemkraften skal være jevn for å unngå lokale inndybninger), og sørg for at profilens akse er justert med bøyesenterlinjen (avvik ≤ 1 mm). For lange profiler (> 2 m) skal en hjelpestøtteramme (f.eks. rullestøtte) brukes for å hindre nedbøyning på grunn av egenvekt, noe som kan føre til at bøyeposisjonen forskyves.
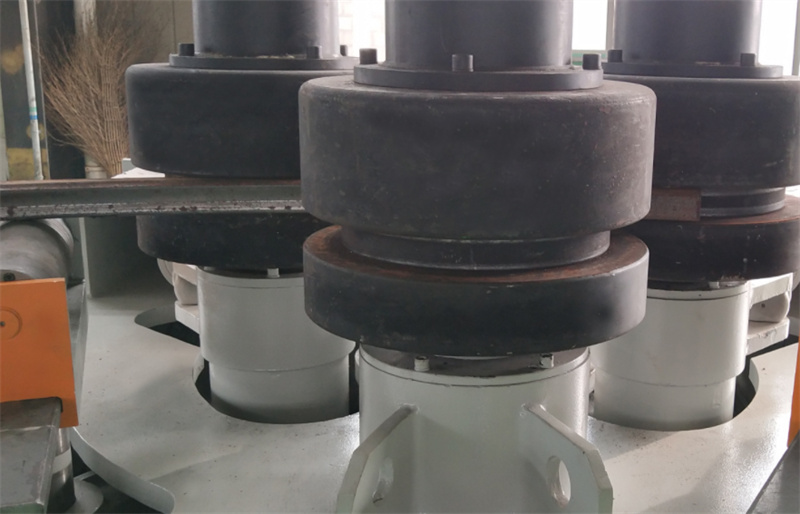
Starte bøyning: Etter å ha bekreftet at sikkerhetsutstyr (som beskyttelsesdeksler og nødstansknapper) er i god stand, startes utstyret. Ved manuelle maskiner påføres trykk gradvis ved hjelp av betjeningshåndtaket, profilens bøyeprosess overvåkes, og vinkelen justeres i sanntid. Ved CNC-maskiner utføres operasjonen automatisk i henhold til programinstruksjonene. Operatøren må overvåke trykk- og vinkelfeedbackverdiene som vises på skjermen og stoppe umiddelbart ved oppdagelse av unormale forhold (som plutselige trykkendringer eller overdreven vinkelavvik).
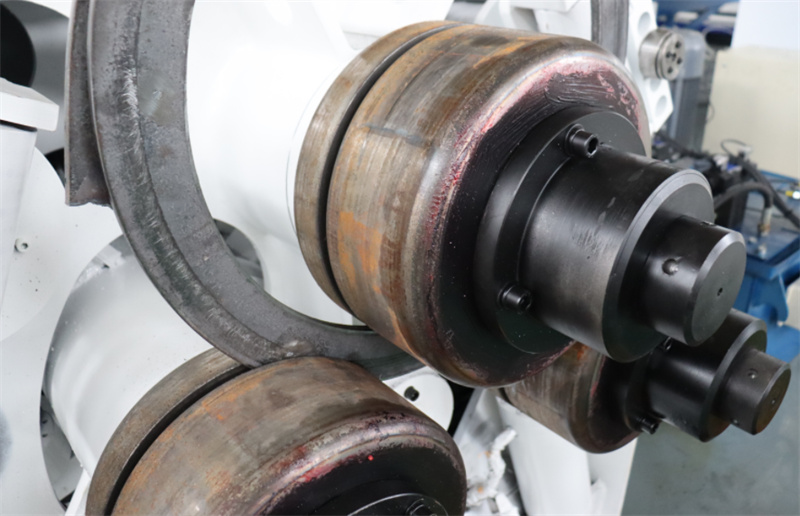
Prosessovervåking: Under bøyning må deformasjonstilstanden til profilen overvåkes nøye. Hvis det oppstår tyning av ytterveggen, rynker eller sprekkdannelse i innerveggen (for eksempel fine sprekk i rustfritt stålprofiler), må prosessen umiddelbart stoppes, og matrisespillet, trykkparametrene eller profilens materiale må kontrolleres. Når flere bøyninger utføres kontinuerlig, må hver vinkel fullføres trinnvis i henhold til den forhåndsdefinerte sekvensen for å unngå kumulative feil som skyldes at flere vinkler bøyes samtidig.
Avlasting og inspeksjon: Etter at bøyningen er ferdig, løses klemmatrisen, og profilen fjernes forsiktig ved hjelp av heisverktøy (eller manuell hjelp) uten å kollidere med de formede delene. Den faktiske bøyevinkelen og -radiusen kontrolleres ved hjelp av en vinkelmåler, en radiusmåler eller et 3D-måleinstrument, sammenlignes med konstruksjonskravene, og eventuelle defekte produkter må omformes.
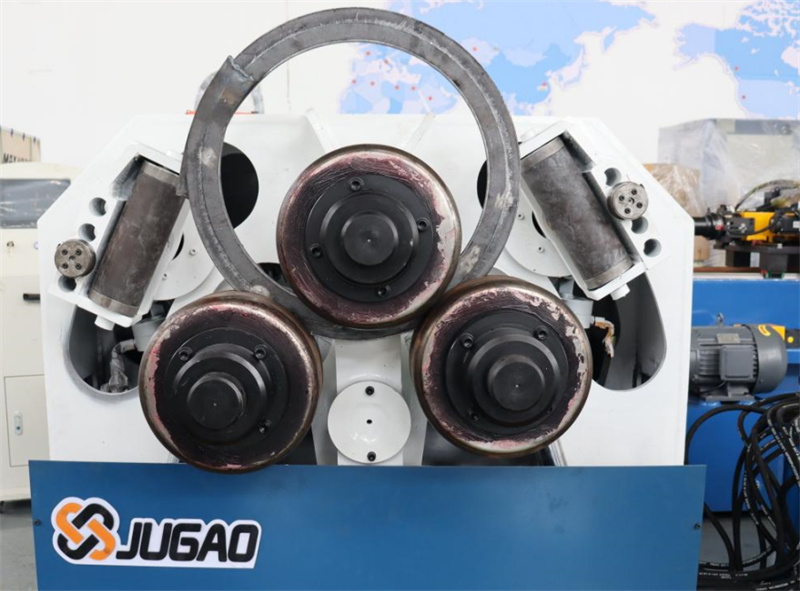
Oppsummert er profilbøyemaskinen et viktig verktøy innen metallbehandling for å omforme rette linjer til kurver. Riktig bruk avhenger av standardiserte forberedelsesprosedyrer, nøyaktig driftskontroll og streng sikkerhetsvedlikehold. Operatører må kjenne utstyrets ytelse og profilens egenskaper, og følge reglene nøye under drift for å sikre trygg produksjon og effektivitet.

