





Mestr laser-sveisingparametrene på 3 minutter! Universelle justeringstips
Laserløting gir høy effektivitet og produserer estetisk tiltalende lote. Likevel møter mange nybegynnere samme utfordring ved første bruk av utstyret: Hvordan skal parameterne stilles inn? Hvilket effektnivå er passende? Skal lotehastigheten være rask eller langsom?
I praksis følger de fleste laserløteparameterne visse justeringsmønstre. Ved å mestre noen få nøkkelparametre og verifisere dem gjennom prøveløter, kan du raskt finne den optimale prosessen for ditt spesifikke produkt. Denne veiledningen beskriver universelle justeringsteknikker – inkludert en referansetabell – for å hjelpe nybegynnere til å komme i gang uten problemer.
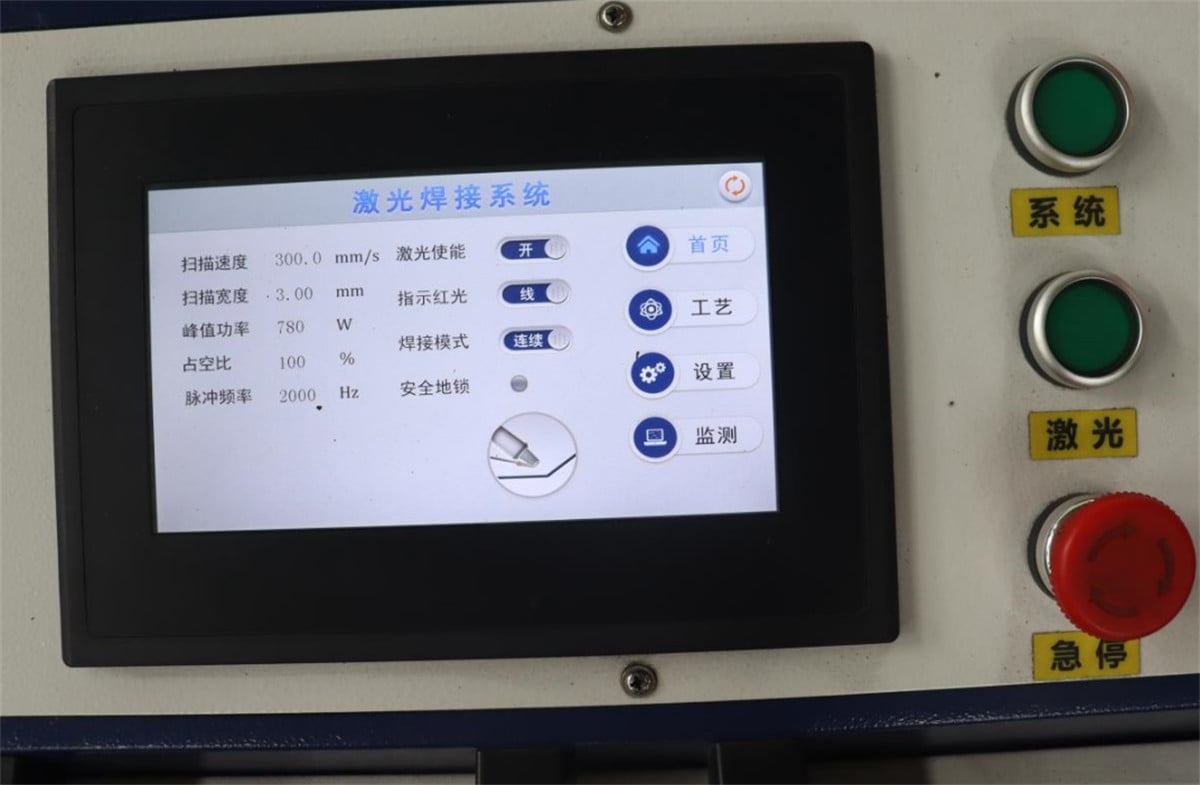
Hvilke parametre er mest viktige ved laserløting?
Uansett om du bruker en håndholdt laser sveiseapparat eller et automatisk robotisert lasersveisesystem, må du vanligvis fokusere på følgende parametere:
Laserkraft
Sveisehastighet
Sveisesvingebredde (og frekvens)
Fokalposisjon
Beskyttelsesgass type og strømningshastighet
Disse parameterne fungerer i samspill; en feilaktig innstilling av én av dem kan påvirke den endelige sveisekvaliteten negativt.
Tips 1: Identifiser først materialet og plattetykkelsen
Ulike materialer har ulik absorpsjonshastighet for laserenergi.
For eksempel:
Rustfritt stål er relativt enkelt å sveise.
Kullstål krever en balanse mellom inndringdybde og kraterformasjon.
Aluminiumlegeringer avgir varme raskt og krever derfor høyere energiinnsats.
Kopper har høy reflektivitet, noe som stiller større krav til både utstyret og parameterinnstillingene.
Derfor må du alltid bekrefte materialet og tykkelsen på arbeidsstykket ditt før du stiller inn parametre – kopier ikke enkelt og greit innstillinger som er brukt for andre produkter.
Tips 3: Juster effekt og hastighet i samspill
Mange fokuserer kun på å justere effekten, men sveisehastigheten er like viktig.
Som generell regel gjelder det:
Hvis du øker effekten, kan du også øke sveisehastigheten.
Hvis du reduserer effekten, bør du tilsvarende redusere sveisehastigheten.
Høy effekt kombinert med lav hastighet kan lett føre til gjennombrenning.
Lav effekt kombinert med høy hastighet kan føre til utilstrekkelig gjennomtrengning.
Det beste er å justere bare én parameter om gangen og observere endringene i sveisesømmen; dette gjør det lettere å finne den optimale kombinasjonen.
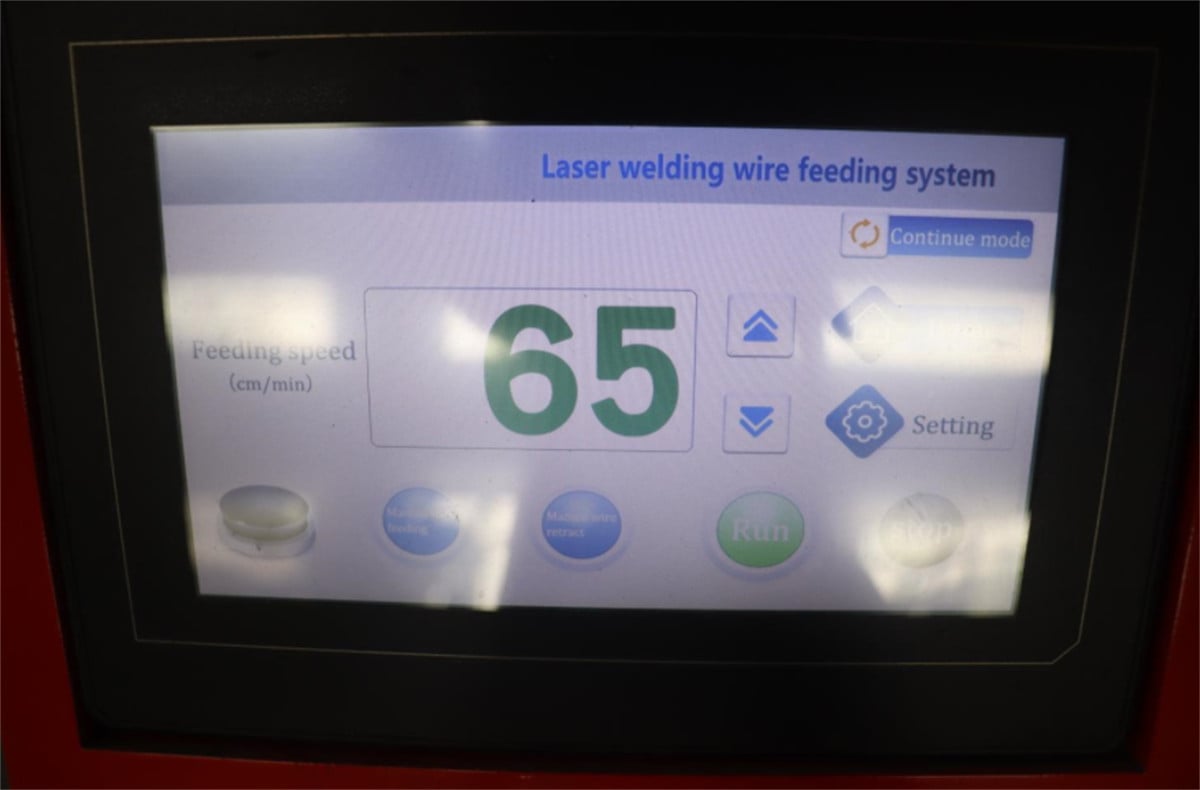
Tips 4: Utfør prøvesveisning før fullskala produksjon
Selv om man arbeider med samme materiale, kan arbeidsstykker fra ulike produsenter eller ulike partier kreve litt forskjellige sveiseparametere.
Før produksjonen starter, bør du lage noen testprøver. Juster innstillingene dine basert på sveiseskavens bredde, gjennomtrengningsdybden, den totale formingen og tilstanden på baksiden. Når parametrene er stabile og verifisert, kan du gå over til serietilvirkning. Dette reduserer ikke bare behovet for etterarbeid, men forbedrer også produktets konsekvens.
Referansetabell for laser-sveiseparametere (kun for referanse)
| Materialer | Tykkle ((mm) | Laser Effekt (W) | Sveisehastighet (mm/s) | Anbefalt beskyttelsesgass |
| Rustfritt stål | 0.5-1.0 | 800-1200 | 25-45 | Kvart/Argon |
| Rustfritt stål | 1.0-2.0 | 1200-2000 | 18-35 | Kvart/Argon |
| Karbonstål | 1.0-2.0 | 1200-2000 | 18-35 | Argon |
| Aluminiumlegering | 1.0-2.0 | 1500-2500 | 15-30 | Argon |
| Kopper | 0.8-1.5 | 2000-3000 | 12-25 | Argon |
Merk: Parametrene ovenfor er ment som en referanse for vanlige anvendelser. I faktisk sveising må justeringer gjøres basert på utstyrets konfigurasjon, flekkstørrelse, fokalposisjon, arbeidsstykkets struktur og spesifikke sveisekrav.
Vanlige problemer og justeringsforslag
Hva gjør man hvis sveisen ikke gjennomtrenger fullstendig?
Du kan øke laserstyrken, redusere sveihastigheten eller justere fokuspunktet for å øke laserenergitettheten.
Hva skjer hvis det oppstår gjennombrenning?
Du kan redusere laserstyrken, øke sveihastigheten, redusere varmetilførselen eller – om nødvendig – redusere svingebredden.
Hva skjer hvis sveinæten blir svart?
Sjekk at beskyttelsesgassforsyningen fungerer korrekt, øk gassstrømmen og sørg for at dysen er plassert riktig.
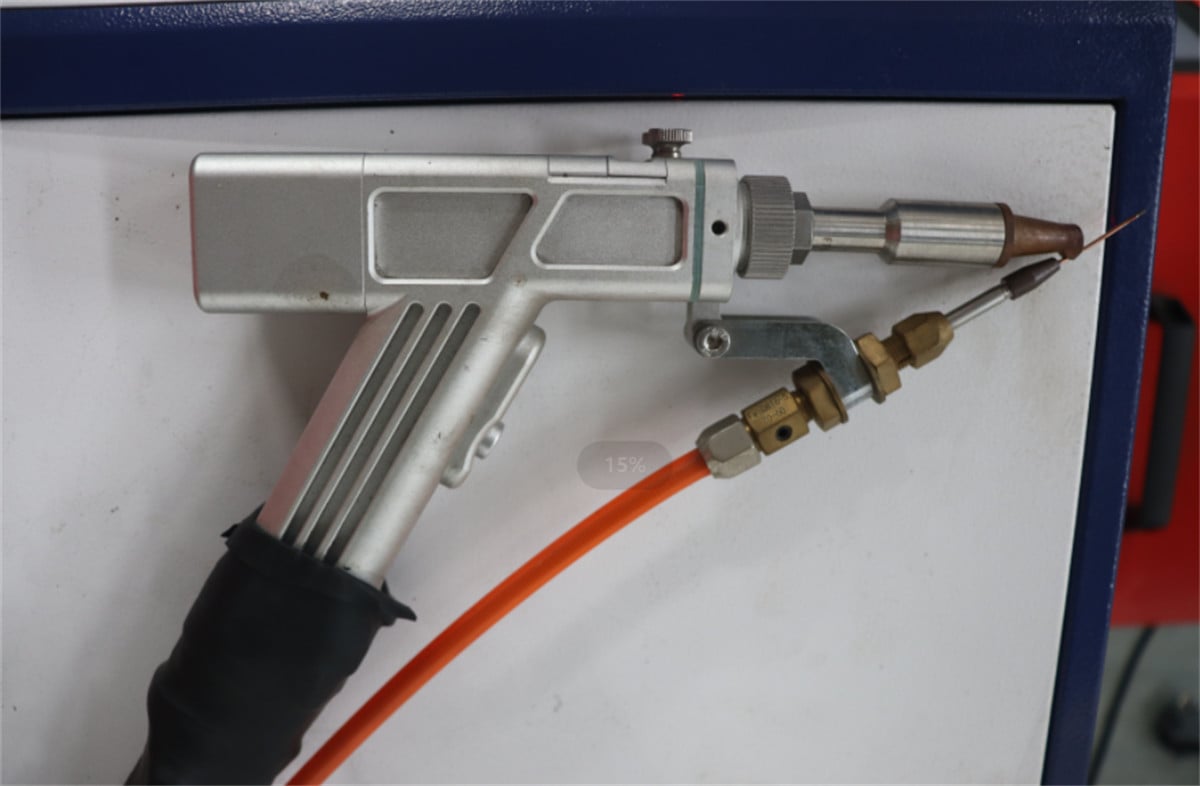
Hva skjer hvis det oppstår for mye sprut?
Sjekk om styrken er for høy eller om sveihastigheten er for lav; kontroller også om arbeidsstykkets overflate er fri for forurensninger som olje eller oksidlag.
En enkel metode for justering av parametre
For nybegynnere anbefales det ikke å endre flere parametre samtidig.
En mer effektiv metode er:
1. Identifiser først materialet og tykkelsen.
2. Bruk produsentens anbefalte parametere som utgangspunkt.
3. Juster bare én parameter om gangen.
4. Lagre dataene fra vellykkede tester.
5. Bygg din egen database med sveieparametere.
Etter noen prøvesveisinger vil du raskt kunne konfigurere parametere for lignende produkter, noe som gir en betydelig økning i produksjonseffektiviteten.
Konklusjon
Det finnes ingen enkelt, universell rekkefølge av laser-sveieparametere som passer alle produkter. Ved å følge prinsippene «identifiser materialet først, balanser effekt og hastighet, og utfør prøvesveisinger før fullskala produksjon» kan de fleste sveieproblemer imidlertid løses raskt. Å samle en bibliotek med beviste parametere forbedrer ikke bare sveikvaliteten, men reduserer også innstillingsiden for maskinen, noe som fører til mer stabil og effektiv produksjon.
Som en profesjonell produsent av utstyr for laserløsing tilbyr vi tilpassede løsninger for laserløsing og anbefalinger for prosessparametere basert på dine spesifikke materialer, tykkelseskrav og bruksområder, samt omfattende teknisk støtte og service etter salg.

