





Hvordan fungerer en stansemaskin, og hvorfor bør du bruke en?
Når det gjelder effektiv metallbehandling, er det svært viktig å forstå hvordan en stansmaskin faktisk fungerer. Hvis du har lurt på hvordan disse maskinene virker og hvorfor produsenter er så avhengige av dem, er du kommet til riktig sted. I artikkelen nedenfor forklarer jeg hvordan stansmaskiner fungerer, hvordan de settes opp og de viktigste grunnene til at de fortsatt er uunnværlige i metallfremstilling. Uansett om du vurderer automatisering eller prøver å forbedre produksjonskvaliteten, gir denne veiledningen den praktiske innsikten du trenger.
Hvordan fungerer en pressemaskin?
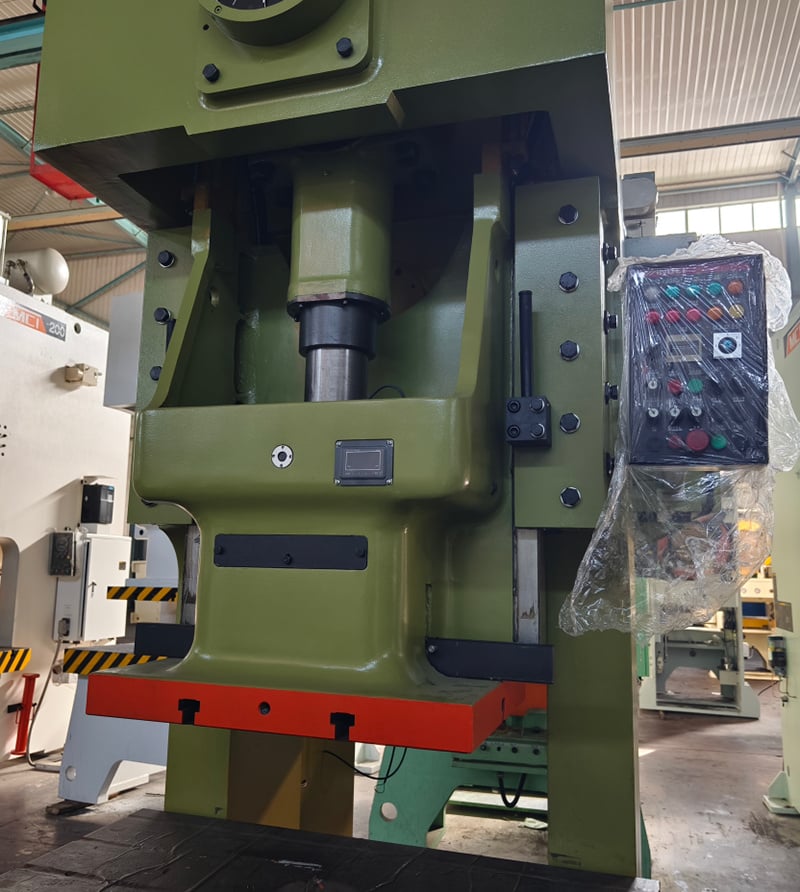
En stansmaskin fungerer ved å overføre en kontrollert kraft gjennom et stansverktøy og en matrise, noe som lager hull eller former i platemetall eller andre materialer. Stansverktøyet beveger seg nedover mot arbeidsstykket med betydelig kraft og skjærer det mot matrisen, noe som gir et rent og nøyaktig snitt. Moderne maskiner bruker ofte hydrauliske, mekaniske eller CNC-systemer for å oppnå høy hastighet og presisjon. Å forstå denne prosessen er nøkkelen til å oppnå resultater av høy kvalitet samtidig som avfall reduseres.
Egenskaper for stansmaskin
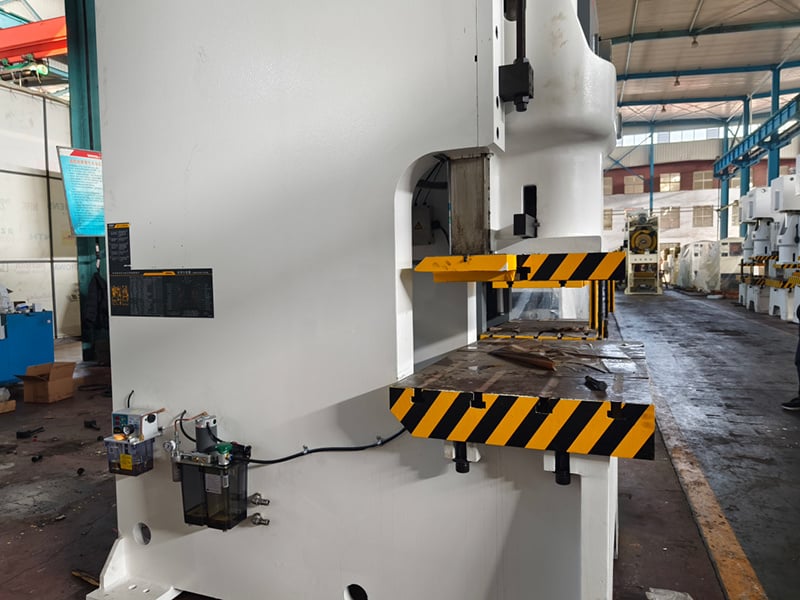
1. Betjeningsgrensesnittet er enkelt å bruke: du angir bare koordinatene for hullene på produktet, og maskinen behandler det uten at programmering er nødvendig.
2. Numerisk styrings-skjermen gjør grensesnittet mer intuitivt og behagligere å bruke.
3. Behandlingsområdet er bredt, siden bytte av matrise lar maskinen lage hull i mange ulike størrelser og former.
4. Pneumatisk fremføring kombinert med hydraulisk stans gir stabil og jevn drift.
5. Maskinen kan stanse et ubegrenset antall hull etter hverandre, og de resulterende hullene er fritt for burrer, noe som gir et enkelt og rent utseende.
6. Verktøyet er enkelt å justere, og stanser kan byttes raskt, noe som sparer mye innstillingstid.
7. Automatisert behandling gir høy konsekvens, slik at produktkvaliteten forblir mer stabil.
Anvendelsesområde for stansmaskin
1. I kraftsektoren: tverrbjelker på 10 kV-fordelingsnett, utvidelse og reparation av hull i jernmaster, samt oppretting av hull; også hull i kobber- og aluminiumsbussstenger, utstyrsledningsklemmer, flatstål og lignende deler på kraftverk og transformatorstasjoner.
2. For inspeksjon og forsterkningsarbeid i jernbane-, post- og telesektoren, petroleumsvirksomhet, geologisk undersøkelse og byggebransjen. Siden maskinen ikke krever elektrisk strøm, er den spesielt egnet til feltarbeid, arbeid i stor høyde og under vann.
Merknader om stansmaskin
1. Før bruk må du bekrefte at stansen og matrisen passer sammen; ellers kan hovedmaskinen skades.
2. Matrisen må strammes med skruer før stansing.
3. Hvis det oppstår en unormal feil under drift, må du stanse stansingen og fjerne feilen for å unngå skade på maskinen.
4. Skruen og mutteren skal smøres med olje for smøring.
Arbeidsprinsippet for stansmaskinen
Prinsippet er at motoren holder treghetshjulet i gang. Når maskinen ikke er aktivert, fortsetter treghetshjulet å lagre energi via fjæren. Når fotpedalen trakkes ned, overføres den akkumulerte energien fra treghetshjulet gjennom transmisjonsveiledningen; når stangen overfører den til boret, drives en stans inn i gjenstanden.
Klassifisering av stansmaskiner
I dag faller disse maskinene hovedsakelig inn under CNC- og hydrauliske typer. Den første typen brukes hovedsakelig til å stanse mykere materialer som lær, plast, PVC og papir. Den andre typen brukes vanligvis til å stanse hull i metallplater som kobberplater, stålplater og vinkeljern, og er spesielt egnet for arbeid innen kraftforsyning og byggindustri.
Merknad om stansmaskinen
Stansmaskiner er generelt egnet for mykere materialer, og tyngdekraften brukes til å drive boret nedover under prosesseringen. Vær derfor oppmerksom på å anvende en passende løftekreft, ellers kan materialet som behandles spreke. Se ikke nedover under drift, slik at avfall ikke kan skade øynene dine, og hold aldri hendene dine innenfor stansområdet; sørg også for at ingen uvedkommende arbeidstakere befinner seg innenfor fareområdet.
Introduksjon til stansmaskinens konstruksjon
Stansmaskiner finnes i mange typer, og fordi deres strukturelle prinsipper varierer, varierer også pris og bearbeidlingsresultater tilsvarende. Likevel deler stansmaskiner av ulike typer alltid visse strukturelle likheter. Dette avsnittet presenterer noen vanlige strukturer og deler av stansmaskiner og forklarer deres egenskaper og funksjoner, slik at du kan forstå og bruke stansmaskiner mer effektivt.
Kort struktur
Øvre stansform: den øvre delen av den ferdige stansformen, altså den delen som monteres på stansmaskinens glideplate.
Øvre stansformholder: den øverste platen i den øvre stansformen; under drift ligger den tett inntil stansmaskinens glideplate og er festet til denne enten via formhåndtaket eller direkte.
Nedre stansform: den nedre delen av den ferdige stansformen, altså den delen som monteres på stansmaskinens bord.
Nedre stansformholder: platen som danner bunnen på den nedre stansformen og som under drift festes direkte til stansmaskinens bord eller til støtten.
Kantvegg: sideveggen langs kanten til stanshullet, brukt ved stansing.
Kantstigning: helningen på hver side av kantveggen i klippemoldhullet.
Luftkudd: en oppblåsbar enhet som drives av komprimert luft.
Mottrykksblokk for reversert side: komponenten som støtter den ensidige kraften fra konveksmolden fra motsatt side av arbeidsflaten.
Føringsbøyle: en rørformet del som gir nøyaktig veiledning til den relative bevegelsen mellom øvre og nedre moldholder; den er vanligvis festet i den øvre holderen og fungerer sammen med føringsstiften som er festet i den nedre holderen.
Føringsplate: en plate med et nøyaktig glidehull rundt konveksmolden, brukt til å holde konveks- og konkavmoldene justert samt til å fjerne materiale og deler.
Føringsstift: en sylindrisk del som gir nøyaktig veiledning til den relative bevegelsen mellom øvre og nedre holder, vanligvis festet i den nedre holderen og parret med føringsbøylen som er festet i den øvre holderen.
Føringsnål: en nålformet del som går inn i hullet i materialet for å veilede dets posisjon innenfor konkavmolden.
Veilederplatemal: en matrise veiledet av en veilederplate, der den konvekse matrisen ikke skiller seg fra veilederplaten mens matrisen er i bruk.
Veilederplate: en plateformet veiledende del som styrer bånd- eller rullmateriale inn i den konkave matrisen.
Støttestolpemalholder: en malholder der veilederstøttestolpen og veilederskuffen gli mot hverandre.
Stansmal: prosessutstyr montert på presse for å produsere stansede deler; den består av øvre og nedre halvdeler som passer til hverandre.
Konveks mal: den hevede delen av matrisen som danner stansedelen direkte, det vil si delen som bærer formen til arbeidsflaten.
Konkav mal: den senkede delen av matrisen som danner stansedelen direkte, det vil si delen som bærer den indre formen til arbeidsflaten.
Beskyttelsesplate: en plateformet del som hindrer fingre eller fremmede gjenstander i å komme inn i fareområdet.
Trykkeplate (sirkel): den delen av stansen som holder ned stansmaterialet eller arbeidsstykket for å kontrollere materialestrømmen; i dyptrekkstanser kalles de fleste trykkeplatene trykkesirkler.
Krimpereb: en ribbelignende utvekst som brukes til å kontrollere materialestrømmen i en trekk- eller dyptrekkstans; den kan være en lokal egenskap ved stansen eller krimperingen, eller en separat del montert i stansen eller ringen.
Terskel for presset materiale: det spesielle navnet på en stav av presset materiale med rektangulært tverrsnitt; den beskrives sammen med krimpereben.
Materiebærerplate: en platekomponent som utvider den øvre flaten på den konkave stansen for å støtte det pressede materialet.
Kontinuerlig stans: en stans med to eller flere stasjoner, der materialet føres én stasjon ad gangen ved hver pressebevegelse slik at det stansede delen dannes gradvis.
Sidekant: en konveks stans som skjærer en posisjonsnotch i siden av bånd- eller spolemateriale.
Sidepresjonsplate: en platekomponent som presser én side av bånd- eller spolematerialet med en fjær, slik at den andre siden holder seg tett inntil veileplaten.
Toppstang: en stavformet komponent som direkte eller indirekte utskyter arbeidsstykket eller avfallsmaterialet med en oppadrettet bevegelse.
Toppplate: en platekomponent som beveger seg innenfor den konkave formen eller modulen for å utskyte arbeidsstykket eller avfallsmaterialet direkte eller indirekte ved å bevege seg oppover.
Ring: en ringformet tenntøtning på en finblankingsform eller på en tennt pressplate; det er en lokal egenskap ved formen eller tenntplaten, ikke en separat komponent.
Begrensingshylse: en rørformet komponent som begrenser den minste lukkehøyden til formen, vanligvis plassert utenfor veilstøtten.
Begrensningskolonne: en kolonneformet komponent som begrenser den minste lukkehøyden til formen.
Posisjoneringsspiss (plate): en komponent som holder arbeidsstykket i en fast posisjon inne i formen; avhengig av formen kalles den enten posisjoneringsspiss eller posisjoneringsskive.
Fast plate: en platekomponent som sikrer den konvekse formen.
Fast utløserplate: utløserplaten som er festet til stansen på en posisjon der den ikke kan bevege seg.
Fast stopperstift (plate): en stopperstift eller -plate som er festet inni stansen.
Utløser: en ikke-platetype komponent eller enhet som fjerner arbeidsstykket eller avfall fra ytre overflaten av stansen.
Utløserplate: en fast eller bevegelig platelignende komponent som fjerner materiale eller arbeidsstykker fra stansen; noen ganger er den laget som én del sammen med veiledningsplaten og veiler også materialet, men kalles likevel utløserplate.
Utløserskruer: skruer som er festet til den opphevede utløserplaten og brukes til å begrense den statiske posisjonen til denne platen.
Enkeltprosessform: en stans som utfører bare én operasjon i én enkelt pressebevegelse.
Avfallsskjærer: Det finnes to typer. Den ene er en skjærer montert på flensens skjærekantrull for å kutte hele ringen av kantavfall, slik at det kan fjernes lettere; den andre er en skjærer montert på presse eller form for å kutte bånd- eller rulleavfall til en fast lengde for lettere fjerning.
Kombinasjonspresform: Et universelt, justerbart sett med presformer som lager ulike stansede deler trinnvis i henhold til geometriske elementer som rett linje, vinkel, bue og hull; omrisslinjen til en flat stanset del krever vanligvis flere sett kombinasjonsformer som stanses i trinn.
Startstoppnål (plate): En del som brukes til posisjonering ved innføring av startenden av materialet; disse startstoppnålene og -platene er bevegelige.
Del: En komplett konkav form, konveks form, utløsningsplate eller festplate, osv.
Blokk (plate): en del som plasserer herdede komponenter ved siden av kantkuttet materiale under matning og balanserer den ensidige skjærekraften ved siden av kantkuttet; den brukes vanligvis sammen med sidekanten.
Stoppnål (plate): en del som plasserer materialet langs matningsretningen; de ulike formene kalles stoppnål eller stoppplate. Uttrykket omfatter faste stoppnåler og stoppplater, bevegelige stoppnåler og stoppplater, startstoppnåler og stoppplater, og lignende.
Pute: en herdet platekomponent plassert mellom den faste platen eller konkave molden og die-basen for å redusere enhets-kompressiv spenning på die-basen.
Detaljert struktur
Die som er montert på presse er den øvre formen, det vil si delen som er installert på presseglidaren. Den nedre formen er den nedre delen, som er installert på pressebordet. Den nedre formholderen er platen på undersiden av den nedre formen. Kantenveggen er sideveggen ved kanten av stanshullet. Hellningen på kanten er skråningen på hver side av formveggen. Luftkussen er en oppstigende enhet som drives av komprimert luft. Motpresen er en del som støtter den ensidig belastede formen fra den andre siden av arbeidsflaten.
Stansveiledningen er en rørformet komponent som er designet for å holde den øvre og nedre formholderen nøyaktig justert under drift. Den er vanligvis festet til den øvre formholderen og fungerer sammen med en veiledestolpe som er montert på den nedre formholderen. Samtidig er veiledestiften en stiftformet del som settes inn i hullene i materialet for å plassere det nøyaktig inne i den konkave formen, og sikrer riktig plassering under stansing.
Veiplate er derimot en plateformet komponent som styrer bånd- eller rullet materiale inn i den konkave formen. I en veiplateform forblir den konvekse formen festet til veiplaten under bruk, slik at justeringen opprettholdes gjennom hele operasjonen. I tillegg er veistiftformholderen den typen holder der veistiften og veihylsen gli mot hverandre, noe som muliggjør smidig og nøyaktig bevegelse.
En stansform er et prosessverktøy som monteres på en presse for å produsere stansede deler. Den består av to tilsvarende deler: den øvre og den nedre formen. Den konvekse formen er den hevede delen som direkte former den stansede delen, mens den konkave formen er den innsunkne delen som komplementerer den og også hjelper til å bestemme den endelige formen på delen. For å sikre trygg drift monteres en beskyttelsesplate for å hindre at fingre eller fremmede gjenstander kommer inn i fareområdet rundt formen.
Pressebarren er en ribbelignende utstikkende del som finnes i trekke- eller dyptrykkmatriser og er utformet for å kontrollere materialestrømmen under formingsprosessen. Den kan være en integrert del av den konkave matrisen eller av presse ringen. Når pressebarren har et rektangulært tverrsnitt, kalles den spesifikt for en pressekarm. I tillegg utvider en støtteplate overflaten på matrisen for å gi ekstra støtte til materialet som presses.
Sidekanten på pressen er en konveks matrise som er utformet for å kutte en posisjonsnotch langs siden av bånd- eller rullmaterialet, noe som hjelper til å sikre riktig justering under prosesseringen. Sidepresstappen bruker en fjærmechanisme for å presse inn på én side av båndet eller rullen, slik at motsatt side presses tett mot veileplaten for nøyaktig posisjonering. Toppstangen er en stavformet komponent som direkte eller indirekte presser arbeidsstykket eller avfallsmaterialet oppover, slik at det kan fjernes fra matrisen.
Toppplaten virker inne i dieset eller modulen og beveger seg oppover for å kaste ut arbeidsstykket eller avfall enten direkte eller indirekte. Begrensningssylindern er en rørformet komponent som brukes til å begrense den minste lukkehøyden til dieset og forhindre overkomprimering. På samme måte er begrensningsspaken en stavformet del som også definerer og opprettholder den minste lukkehøyden under drift, og sikrer konsekvent og trygg ytelse.
Stansverktøyets festplate er platen som holder stansverktøyet. Den faste utkastplaten er en plate som er festet til dieset i en posisjon der den ikke kan bevege seg. Den faste stoppstiften, eller den faste stopplaten, er en stoppdel som er festet inne i dieset. Utkastdelen er en ikke-platedel eller -enhet som fjerner arbeidsstykket fra ytre overflaten på dieset. Utkastskruen er en skrue som er festet til den oppstigende utkastplaten.
En enkeltprosessform fullfører bare én operasjon i én slag av presse. Det finnes to typer avfallskutter. Kombinasjonsformer er universelle, justerbare sett med støper som danner ulike stansede deler trinnvis i henhold til geometriske elementer som rett linje, vinkel, bue eller hull. Omrisslinjen til en flat stanset del krever vanligvis flere sett med kombinasjonsstøper som stanses i trinn. Startstoppnålen eller startstoppplaten er en del som brukes til posisjonering når startenden av materialet føres inn. En blokk er en komplett konkav form, konveks form, utløsningsplate eller fast plate osv. Blokkplaten brukes vanligvis sammen med sidekanten.
Konklusjon
Å forstå hvordan en stansmaskin fungerer er avgjørende for å oppnå raskere og mer effektiv produksjon i metallbearbeiding. Ved å mestre oppsett, drift og vedlikehold av maskinen din, kan du maksimere produktiviteten samtidig som du minimerer nedetid og avfall.
Hvis du er klar til å utforske høytytende punsjløsninger, eller trenger faglig råd om hvilken maskin som passer best for din fabrikk, kan du gjerne kontakte vårt JUGAO-team for personlig støtte.

