





CNC-plaatbuigmachine met drie rollen
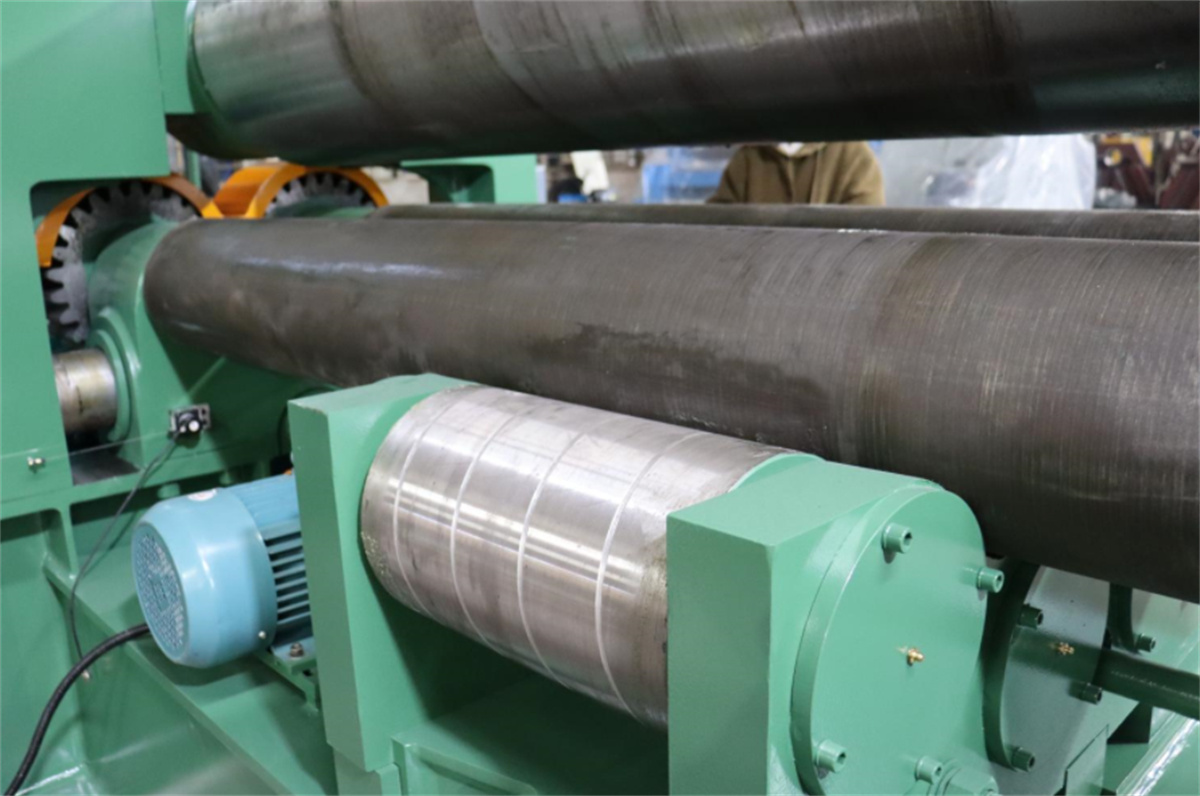
Deze machine heeft een symmetrische drie-rollenconstructie. De bovenste rol is centraal geplaatst tussen de twee onderste rollen; een hydraulische cilinder drijft een zuiger om de bovenste rol verticaal (omhoog en omlaag) te verplaatsen. De aandrijving vindt plaats via de laatste tandwieltrap van de hoofdvertrager om de tandwielen van de twee onderste rollen in meshing te brengen, waardoor deze gaan draaien en het plaatbuigproces aandrijven.
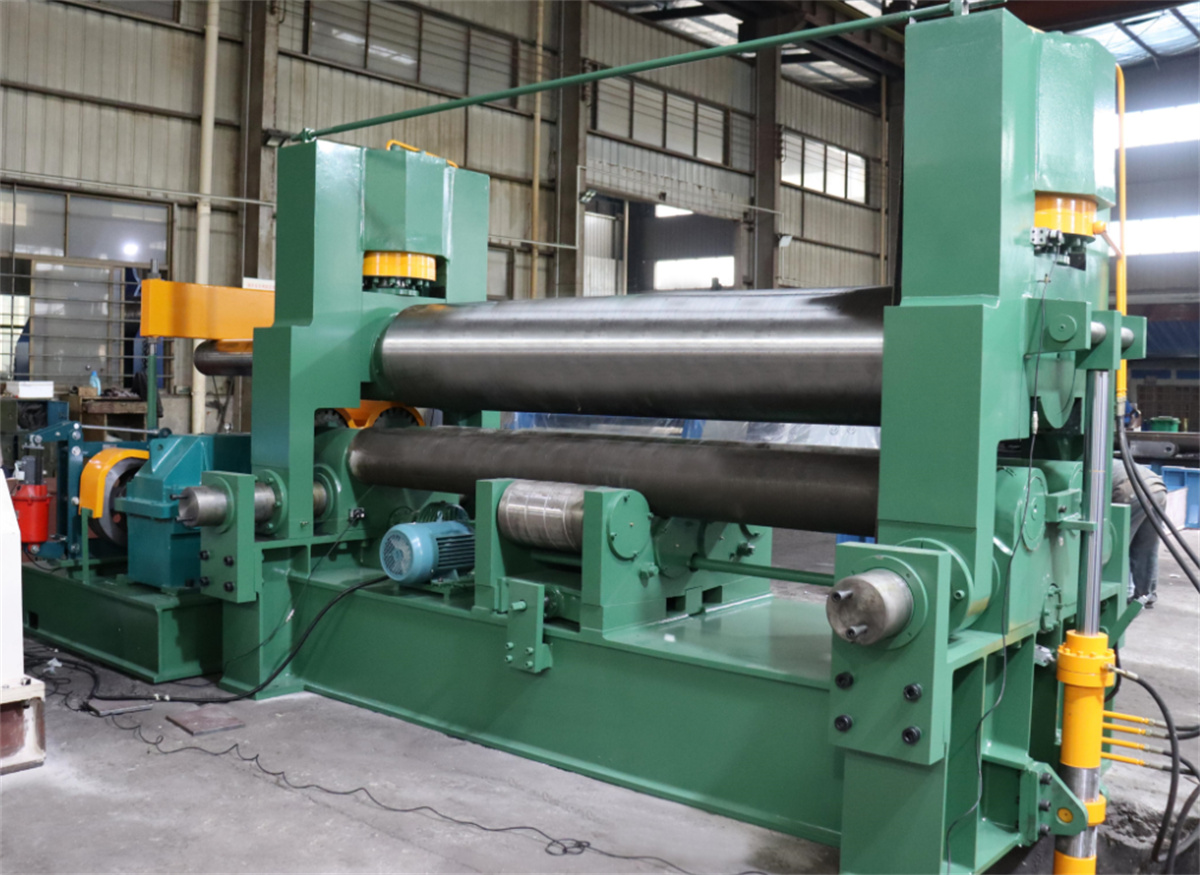
Het werkingprincipe is als volgt: een plat, buigzaam metalen plaat wordt geplaatst tussen de drie werkrollen van de machine (twee onderrollen en één bovenrol). Door de neerwaartse druk van de bovenrol en de rotatie van de onderrollen ondergaat de plaat herhaalde, continue buiging. Hierdoor ontstaat een permanente plastische vervorming, waardoor uiteindelijk de gewenste cilindervormige, kegelvormige of gedeeltelijk cilindrisch/kegelvormige vorm wordt verkregen.
Een nadeel van deze hydraulische drie-rol buigmachine is dat de uiteinden van de plaat vooraf moeten worden gebogen met behulp van afzonderlijke apparatuur.
Deze machine wordt ingedeeld als een grootschalige machine en is geschikt voor het buigen van platen met een dikte van meer dan 50 mm. Onder de twee onderrollen is een rij vaste ondersteuningsrollen geïnstalleerd; dit verkleint de afstand tussen de onderrollen, waardoor de nauwkeurigheid van het gebogen werkstuk verbetert en de algehele prestaties van de machine worden verhoogd.
Onderhoudsprocedures voor de drie-rol buigmachine zijn als volgt:
1. Smeer alle oliecuppen, smeringspunten en gebieden die handmatige smering vereisen, volgens het smeringsdiagram van de machine.
2. Bedien de machine binnen de gespecificeerde parameters: de plaatdikte mag 20 mm niet overschrijden, de lengte mag 2500 mm niet overschrijden en de vloeigrens van het materiaal moet lager zijn dan 250 MPa.
3. Na aansluiten van de stroom, draai de onderste rollen zowel vooruit als achteruit en beweeg de bovenste rol omhoog en omlaag om te controleren op ongebruikelijke vastloop of binding.
4. Houd strikt aan de vastgestelde bewerkingsprocedures en bedieningsmethoden; besteed speciale aandacht aan veilige bediening wanneer de bovenste rol zijn hoogste of laagste positie bereikt. 5. Handelingen zoals het omhoog- of omlaagbrengen van de bovenste rol, het kantelen en terugstellen van het uiteinde-lager, en het kantelen van de bovenste rol mogen uitsluitend worden uitgevoerd nadat de hoofdaandrijving is gestopt.
6. Indien tijdens het draaien van de machine onregelmatige geluiden, schokken of andere afwijkingen worden waargenomen, dient de machine onmiddellijk te worden stilgezet voor inspectie.
7. Het personeel moet onderling samenwerken en de instructies opvolgen van de verantwoordelijke voor de plaatwalsbewerking; de machine mag niet worden gestart zonder opdracht van de verantwoordelijke.
8. Tijdens plaatwalsbewerkingen dient u uiterste voorzichtigheid te betrachten om te voorkomen dat uw handen tussen de stalen plaat komen te zitten en mee worden getrokken in de machine.
9. Bij het hijsen van stalen platen of gewalste cilinders met een loopkraan dient u botsingen met de machine te vermijden.
Na afronding van de plaatwalswerkzaamheden dient u te zorgen dat het werkstuk is afgewerkt, de materialen zijn opgeruimd en het werkgebied is schoongemaakt; voer ook de noodzakelijke onderhoudswerkzaamheden aan de apparatuur uit en schakel de stroomvoorziening onmiddellijk uit.

