





Bedieningsprocedures voor profielbuigmachines
Een profielbuigmachine is een speciale machine voor het buigen van metalen profielen (zoals hoekstaal, kanaalstaal, I-balken, ronde buizen, vierkante buizen, platstaal, enz.). Deze toepassing van een regelbare buigkracht op het profiel gebeurt via mechanische overbrenging of hydraulische aandrijving, waardoor het profiel wordt gevormd tot specifieke vormen (zoals bogen, rechte hoeken, S-bochten, enz.) volgens vooraf ingestelde hoeken of krommingen.
Profielbuigmachines worden veel gebruikt bij de bouw van stalen constructies (zoals gevelbekleding, brugconstructies), in de machinebouw (zoals apparatuurframes, pijpbochten), in de automobielindustrie (zoals chassisonderdelen), in meubel- en decoratieprojecten (zoals gebogen decoratieve strips) en andere sectoren. Ze zijn essentiële machines voor het bewerken van niet-lineaire vormen van metalen profielen.
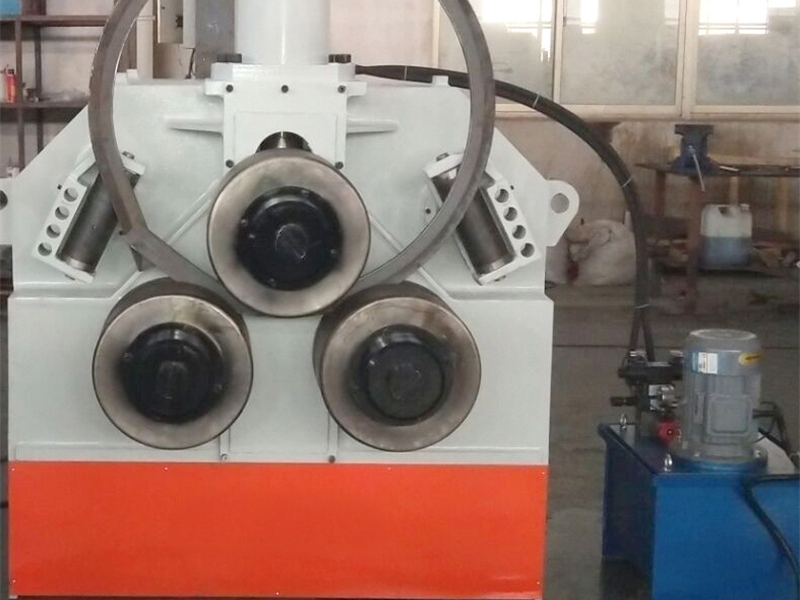
Functies van profielbuigmachines
Profielbuigmachines kunnen via matrijspositionering en drukregeling precies de buighoek, de boogstraal en de lengtesegmenten instellen om te voldoen aan de bewerkingsvereisten voor complexe driedimensionale vormen. Ze ondersteunen ook continue productie, waardoor de efficiëntie en consistentie van profielvorming verbeteren.
Afhankelijk van de aandrijfmethode zijn er verschillende veelvoorkomende typen: mechanisch (aangedreven door een motor en reductor), hydraulisch (met behulp van hydraulische cilinders om druk te leveren) en CNC volautomatisch (bestuurd door een programma om hoek en snelheid aan te passen). CNC-modellen kunnen het bewerken van complexe bochten automatiseren en zijn geschikt voor nauwkeurige, op maat gemaakte toepassingen.
Bedieningsprocedures voor profielbuigmachines
I. Voorbereiding vóór gebruik
Inspectie van de apparatuur
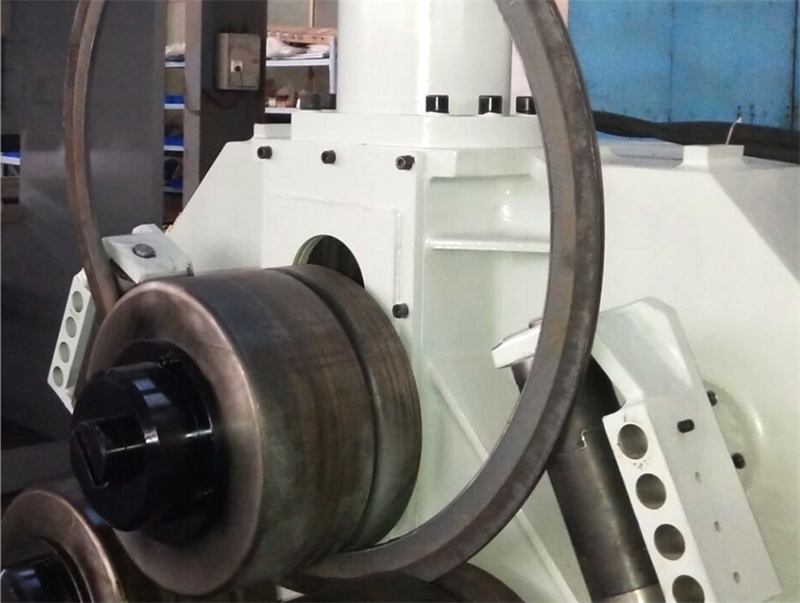
Controleer of alle machineonderdelen (zoals het frame, het transmissiemechanisme en de matrijshouder) stevig vastzitten. Zorg ervoor dat het hydraulische systeem (indien van toepassing) het juiste oliepeil heeft (boven de middenlijn van de oliepeilindicator) en dat er geen lekkages in de leidingen zijn.
Controleer of de specificaties van de buigmatrijzen (zoals buigmatrijzen, klemmatrijzen en mandrels) overeenkomen met het te bewerken profiel (bijvoorbeeld bij het buigen van ronde buizen is een buigwielmatrijs met de juiste diameter vereist). Zorg ervoor dat het matrijsoppervlak vrij is van scheuren en excessieve slijtage (vervanging is vereist bij slijtagediepte > 1 mm).
Maak de werktafel en de matrijzen schoon van vuil (zoals metaalspanen en olievlekken) om krassen op het profieloppervlak of onnauwkeurige positionering te voorkomen.
Parameterinstellingen
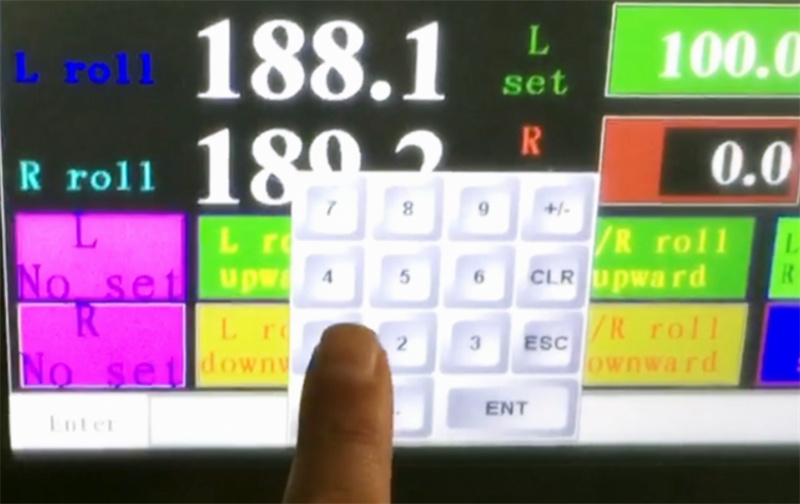
Op basis van het profielmateriaal (bijv. Q235-staal, roestvast staal), de dwarsdoorsnedevorm (bijv. zijdelingse lengte van een vierkante buis, diameter van een ronde buis) en de gewenste buighoek/straal raadpleegt u de apparatuurhandleiding of procesdocumenten om een redelijke buigsnelheid (meestal 5°–30°/seconde) en drukparameters in te stellen (om overbelasting te vermijden). Voor CNC-modellen moet het bewerkingsprogramma (inclusief buisvolgorde en hoekcompensatiewaarden) van tevoren worden ingevoerd. Tijdens het instellen dient eerst een lege testrit te worden uitgevoerd om de coördinatie tussen de programmalogica en de matrijsbewegingen te verifiëren.
Voorbehandeling van het profiel
Controleer of de afmetingen van het te bewerken profiel voldoen aan de tolerantievereisten (bijv. lengteafwijking ≤ ±2 mm) en of er ernstige roestvorming of vervorming op het oppervlak is. Voor gemakkelijk vervormbare dunwandige profielen (bijv. aluminium vierkante buis met wanddikte < 2 mm) dient een kleine hoeveelheid smeermiddel (bijv. grafietemulsie) op het buiggebied te worden aangebracht of dient een speciale mandrelondersteuning te worden gebruikt om binnenplooien of breuk te voorkomen.
II. Bedieningsprocedures
Klemmen en vastzetten: Plaats het profiel in het positioneringsgebied van de matrijs op de buigmachine. Klem één uiteinde van het profiel stevig vast met behulp van de klemmatrijs (of drukinrichting) (de klemkracht moet gelijkmatig zijn om lokale indrukken te voorkomen) en zorg ervoor dat de as van het profiel uitgelijnd is met de buigcentraallijn (afwijking ≤ 1 mm). Voor lange profielen (> 2 m) dient een hulpondersteuningsframe (bijv. een rolsteun) te worden gebruikt om doorbuigen onder eigen gewicht te voorkomen, wat anders kan leiden tot verplaatsing van de buigpositie.
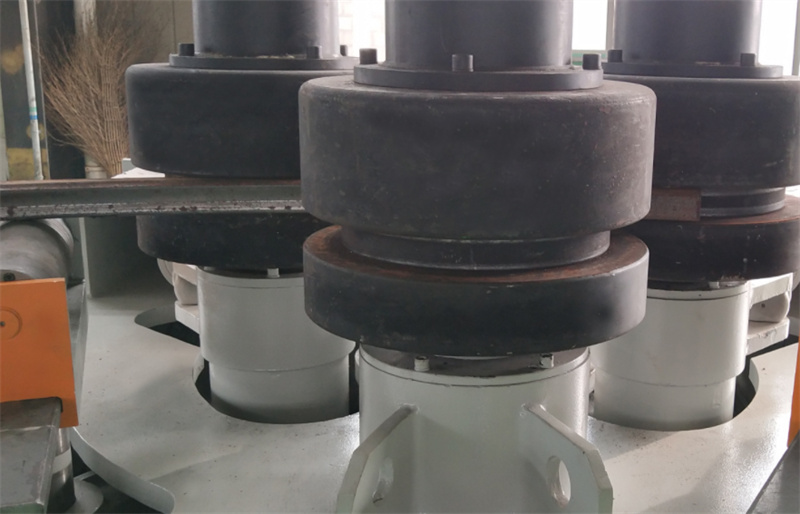
Starten van de buigbewerking: Nadat is gecontroleerd dat de veiligheidsvoorzieningen (zoals beschermde afdekkingen en noodstopknoppen) in goede werking zijn, wordt de machine gestart. Bij handbediende machines wordt de druk geleidelijk toegepast via de bedieningshendel; het profielbuigproces wordt geobserveerd en de hoek wordt in real time aangepast. Bij CNC-machines wordt de bewerking automatisch uitgevoerd volgens de programma-instructies. De operator moet de op het scherm weergegeven druk- en hoekterugmeldwaarden in de gaten houden en onmiddellijk stoppen bij het detecteren van afwijkingen (zoals plotselinge drukveranderingen of te grote hoekafwijkingen).
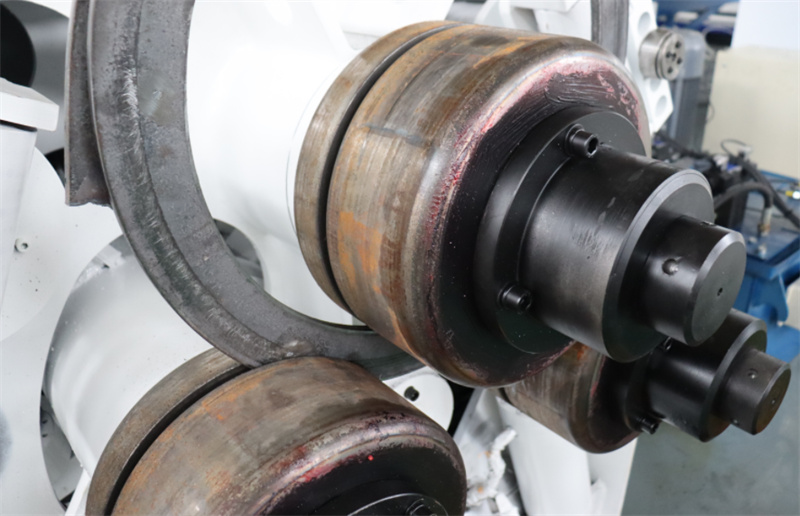
Procesbewaking: Tijdens het buigen moet nauwlettend worden gelet op de vervormingstoestand van het profiel. Als dunner worden van de buitenwand, rimpelen of scheuren van de binnenwand (zoals fijne scheurtjes in roestvaststalen profielen) optreden, moet onmiddellijk worden gestopt en moeten de matrijsafstand, drukparameters of profielmateriaal worden gecontroleerd. Bij het continu buigen van meerdere secties moet elke hoek stapsgewijs volgens de vooraf ingestelde volgorde worden uitgevoerd om cumulatieve fouten te voorkomen die ontstaan wanneer meerdere hoeken tegelijkertijd worden opgestapeld.
Lossen en inspectie: Nadat het buigen is voltooid, moet de klemmatrijs worden losgemaakt en moet het profiel met hiulmiddelen (of handmatige hulp) soepel worden verwijderd, waarbij botsingen met de gevormde onderdelen moeten worden vermeden. Gebruik een hoekmeter, radiusmeter of 3D-meetinstrument om de werkelijke buighoek en radius te controleren, vergelijk deze met de ontwerpvereisten en herwerk eventuele defecte producten.
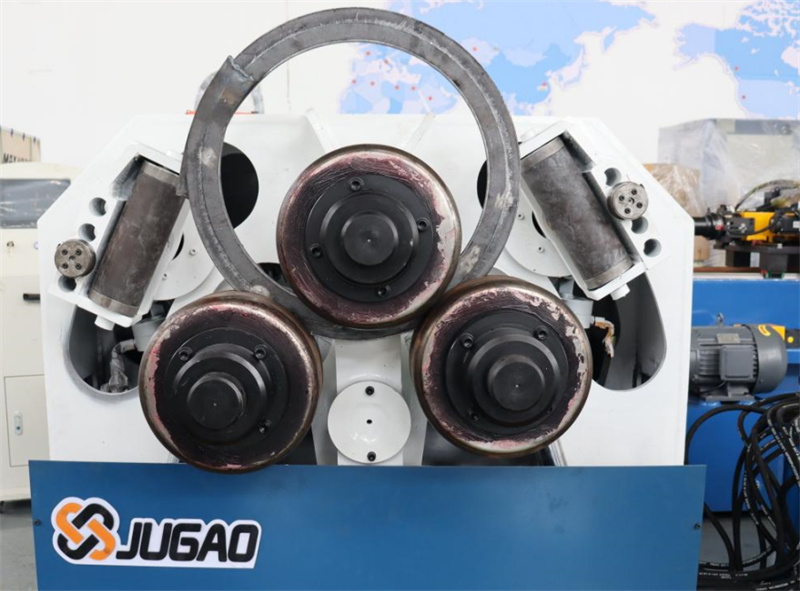
Samenvattend is de profielbuigmachine een belangrijk hulpmiddel op het gebied van metaalbewerking voor het omzetten van rechte lijnen in curves. Het juiste gebruik ervan is afhankelijk van gestandaardiseerde voorbereidingsprocedures, nauwkeurige bedieningscontrole en strikte veiligheidsonderhoud. Operators moeten vertrouwd zijn met de prestaties van de apparatuur en de kenmerken van het profiel, en moeten de voorschriften strikt naleven bij het bedienen van de apparatuur om veilige productie en efficiëntie te waarborgen.

