





Dėl ko kyla dėžių pjaustymo mašinos triukšmas ir kaip jį sumažinti?
Per didelis garso lygis išlieka kankinantis iššūkis visose lakštų metalo apdirbimo įmonėse. Praktiškų būdų sumažinti gręžimo preso triukšmą įvaldymas yra daug svarbesnis nei tik operatorių komfortas – tai būtina, kad būtų laikomasi darbo vietos sveikatos ir profesinės saugos reikalavimų. Paprastai šis triukšmas kyla dėl konstrukcijos rezonansų, aukšto greičio metalinių smūgių pjovimo metu bei neoptimaliai nustatytų preso parametrų. Žemiau pateikiami praktikoje išbandyti inžineriniai metodai, kurie padeda sumažinti triukšmo lygį dirbtuvėse, užtikrinant darbuotojų gerovę ir tuo pat metu palaikant gamybos linijas maksimalia veiksmingumo ribose.
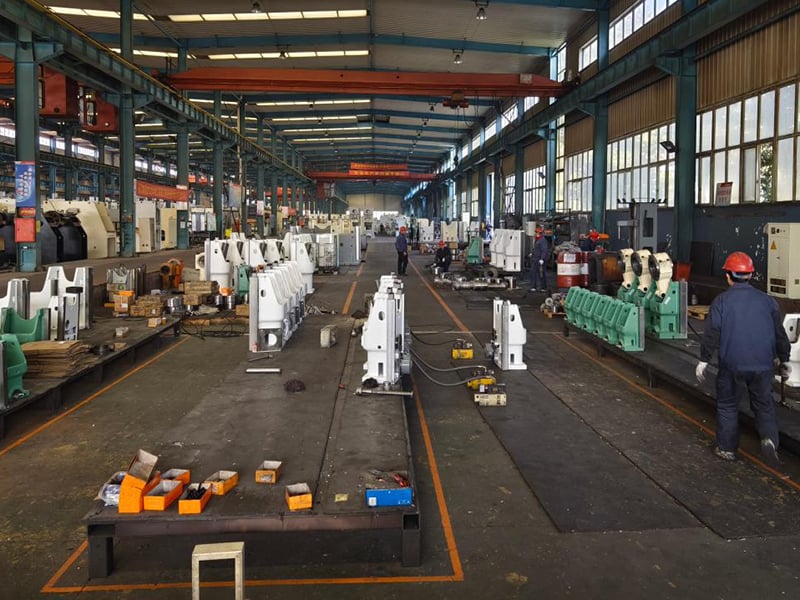
Pagrindinis plunžerinio įrenginio veikimo principas – tai mechaninis arba hidraulinis štampavimo presas. Pramonės gamyboje lakštų metalo štampavimas suteikia didelių privalumų prieš įprastą atimamąją apdirbimą: jis taupo žaliavas ir elektros energiją, užtikrina greitus ciklo laikus, reikalauja paprastos operatorių mokymo procedūros ir leidžia formuoti sudėtingas geometrijas naudojant specialius štampus, kurių negali pasiekti frezavimas arba sukimas. Todėl štampavimo technologija nuolat plėtojama į naujas gamybos sritis.
Štampavimo darbo eigose pagrindinis dėmesys skiriamas plokščiems metalo lakštams. Presą sujungus su specializuota įranga, gamintojai atlieka išpjovimą, skylėjimą, formavimą, gilų traukimą, kraštų apipjaustymą, tikslų išpjovimą, monetavimą, kniedijimą ir šaltąjį ekstrudavimą. Šie išštampuoti komponentai naudojami tiek kasdieniniuose daiktuose, tiek pažangiose techninėse sistemose – nuo elektros sienos jungiklių, lizdų, virtuvės priemonių ir baldų iki kompiuterių korpusų, aviacijos komplektų ir gynybos sistemų.
Veikimo principas
Mechaninio daužytuvo pagrindas – sukamąją kinetinę energiją paversti grįžtamu vertikaliu judėjimu. Pagrindinis variklis suka sunkų skriejiklį, o kai įsijungia sankabos mechanizmas, sukimo momentas perduodamas per redukcines pavaras, krumpliaratį (arba ekscentrinį veleną) ir jungiamąjį strypą, kuris verčia smūginį bloką judėti vertikalia kryptimi. Kiekvienas besisukantis komponentas – nuo variklio iki jungiamojo strypo – juda apskritiminiu keliu.
Norint suderinti sukamąjį judėjimą su tiesiaeigiu smūginio bloko judėjimu, inžinieriai tarp jungiamojo strypo ir slydimo bloko įrengia sąvaržos jungtį. Spaudyklių konstrukcijos dažniausiai remiasi arba sferine rutulinės sąvaržos jungtimi, arba cilindrine riešo ašimi, kad sukamąjį judėjimą paverstų tiesiaeigiu jėgos veikimu. Judėdamas žemyn, daužiklis verčia lakštines medžiagas viršytis jų takumo ribą, todėl vyksta plastinė deformacija, leidžianti pasiekti tikslų detalės kontūrą ir leistinąjas nuokrypis.
Švariam pjovimui ir formavimui reikia tinkamai parinktos štampavimo įrankių rinkinio—susidedančio iš viršutinio stūmiklio ir apatinio štampo—su metalo ruošiniu, įdėtu tarp jų, ir kontroliuojamos apkrovos.
Tarp įprastų dirbtuvėse naudojamų įrenginių štampavimo presai yra vieni garsiausių įrenginių gamybos aikštėje. Veikiančiose štampavimo patalpose aplinkos garso lygis dažnai siekia 90–110 dB(A), kelia didelę klausos pažeidimo riziką arti esantems darbuotojams ir sukelia akustinį triukšmą aplinkinėms patalpoms.
Štampavimo mašinų triukšmo kontrolės priemonės
1. Triukšmo sumažinimas ties jo šaltiniu
Veiksmingiausias būdas sumažinti štampavimo triukšmą – tai vibracijos ir smūgio energijos pašalinimas ties pačiu kilimo tašku:
• Pasirinkti žemo triukšmo presų konstrukcijas: Kai nustatoma nauja kapitalinė įranga, atitinkanti biudžeto ribas, pirmenybę turėtų gauti šiuolaikiniai presų rėmai ir variklių sistemos, kurios projektuotos tyliau veikti.
• Optimalizuokite įrankių geometriją ir tarpus: Štampavimo įrankių inžinieriai dažnai nepaiso akustinio elgesio kurdami įrankius. Tiksliai parinkę optimalų radialinį tarpą tarp stūmiklio ir štampo ertmės vien tik galima sumažinti triukšmą apytikriai 5 dB(A). Be to, pakeitus plokščiuosius stūmiklius žingsniuotais profiliais arba pasvirais pjovimo kraštais pjovimo apkrova išsisklaido, todėl triukšmas dar sumažėja 5–10 dB(A); tačiau sudėtingos detalės kontūrai gali padidinti štampavimo įrankių apdirbimo sudėtingumą. Poliuretano atskyrimo įtaisų ar vidinių amortizuojančių įtaisų įdiegimas taip pat sumažina nešalinimo smūgio jėgą.
• Tiksliau nustatykite svyravimo rankenos–slidinio mechanizmo nuokrypius: Mechaniniai presai veikia naudodami svyravimo rankenos–slidinio jungtis, kuriose laisvieji prijungimai sukelia metalinį beldimąsi. Guolių montavimas tiksliai pagal gamyklinius pradinio apkrovimo reikalavimus ir laikymasis tikslaus surinkimo nuokrypių leidžia išvengti smūginio beldimosi. Tuo atveju, kai eksploatacijos metu susidėvėjimas padidino tarpus, guolių ašyse naudojant didesnio klampumo tepalus padidėja skysčio plėvelės slopinimas ir sumažėja tuščiosios eigos triukšmas.
• Atnaujinti sankabos ir pavaros konstrukcijas: Pakeitus atvirtojo nugaros nuolydžio (OBI) arba tiesių kraštų presus nuo standžių mechaninių sankabų į pneumatinės trinties sankabas pašalinamas stiprus įsijungimo triukšmas. Taip pat pakeitus pavarančiosios grandinės tiesias krumplines pavaras į tikslų sukrautąsias arba žuvinėmis formos krumplines pavaras beveik visiškai pašalinamas krumplių įsiterpimo ūžesys.
• Naudoti nuolydžio pjovimo šaltis: Pakeitus plokščius pjovimo paviršius į nuolydžiuotus arba pasviruosius pjovimo peilius, smūgio elementas pjauna lakštą palaipsniui, o ne veikia visą kontūrą vienu metu. Pjovimo trukmės pratęsimas sumažina maksimalią smūgio jėgą. Triukšmo slopinimas priklauso nuo nuolydžio kampo – 3°–10° nuolydis dažniausiai užtikrina geriausią pusiausvyrą tarp garso mažinimo ir įrankio ilgaamžiškumo.
• Apjuosti besisukančias pavaras ir šalties zonas: Kietųjų akustinių korpusų montavimas ant pavaros ratuko ir viršutinės pavaros grandinės mechaninį varomąjį triukšmą slopina ties šaltiniu. Didelės galios varikliai naudingai naudoja specialius dalinius arba visus akustinius apvalkalus. Apatinėje atramoje ir kaladėlės darbo srityje judamų saugos skydų arba permatomų, iš vidaus apklijuotų akustine putomis garso izoliuojančių apsauginių konstrukcijų montavimas žymiai sumažina kalavijo smūgio triukšmą.
2. Akustinė izoliacija palei garso perdavimo kelią
Kai vien tik šaltinio modifikacijos negali sumažinti decibelų iki saugių ribų, garso bangų pertraukimas ore prieš joms pasiekiant darbuotojus užtikrina patikimą ir įrodytą apsaugą:
• Virš galvos esantys akustiniai kliūčių elementai ir sienų garso sugerties sprendimai: Akustinės kliūčių elementų pakabinimas prie lubų arba betoninių dirbtuvės sienų dengimas garso sugeriančiais skydais neleidžia garso bangoms atsispindėti per dirbtuvių patalpą, todėl aplinkinio triukšmo lygis paprastai sumažėja maždaug 6 dB(A).
• Vietiniai akustiniai barjerai: Mobilūs, garso sugeriantys judamieji skydiniai aplink aukšto našumo presus apsaugo gretimus darbo vietų ir operatorių zonas, užtikrindami maždaug 8 dB(A) vietinį triukšmo sumažėjimą.
• Visiškai uždari akustiniai kabinoje: Aukšto greičio nuolatinėms štampavimo linijoms viso preso įdėjimas į modulinę garso izoliacinę kabiną leidžia pasiekti reikšmingą triukšmo sumažėjimą – nuo 15 iki 25 dB(A). Inžinerinės kabinos integruoja nuslopinamus įsiurbimo ir išmetimo ortakius, kad būtų išvengta peršilimo, taip pat greitai atidaromus akustinius duris ir laminuotus saugos stiklo langus reguliariai šablonų tikrinimui ir techninei priežiūrai.
3. Virpesių ir garso slopinančių medžiagų taikymas
• Antivirpesių izoliacijos padų montavimas: Po preso kojomis sumontuoti stipriosios apkrovos elastingieji arba spyruokliniai izoliacijos padai, kad būtų užkirstas kelias konstrukcijos perduodamiems virpesiams, kurie skleidžiami per betoninę plokštę.
• Modulinių akustinių apvalkalų diegimas: Aukšto garso lygio štampavimo ląstelių apsupimas iš vidaus garso sugeriančiais plieniniais lakštiniais akustiniais korpusais, kad oru sklindantis triukšmas būtų laikomas arti įrenginio.
• Montuoti akustiniai sienų ir lubų skydai: Išdėstyti šalia konstrukcinių paviršių skylėtu metalu arba mineraline vata pagamintus akustinius skydus, kad būtų sugertos atsispindėjusios garso bangos.
• Nurodyti žemos triukšmo įrankių konstrukcijas: Pasirinkti pjovimo kampu išdirbtus kalnakalnius, slopinamuosius išstumiamuosius plokštumus bei tiksliai apdirbtus kalnakalnius, kurie suprojektuoti taip, kad būtų sumažintas pertrūkio „švilpimas“.
• Tikslinti preso judėjimo parametrus: Nustatyti slankiklio greitį, uždarymo aukštį ir formavimo jėgą mažiausiomis efektyviomis reikšmėmis, kurios užtikrina švarią detalės kokybę, išvengiant per didelio pertrūkio smūgio.
• Įrengti specialius akustinius kalnakalnių zonos skydus: Prisukti vyriuotus arba slystančius polikarbonato ir putų apsauginius skydus tiesiogiai virš pagrindo angos, kad triukšmas būtų slopinamas pačioje įrankių zonoje.
Išvada
Valdymas triukšmo iš plieno lakštų pjovimo presų reikalauja suderintos mechaninių patobulinimų, protingos štampavimo įrankių konstrukcijos ir tvarkingos gamybos patalpų priežiūros. Sujungus antivibracinius pamatų tvirtinimus su aštriais pjovimo kampu įrankiais, tinkama tepimu ir gerai apmokytais operatoriais, galima transformuoti garsų štampavimo presą į tylesnį, saugesnį ir naudingiau veikiantį įrenginį. Norite optimizuoti garso izoliaciją savo gamybos patalpose? Susisiekite su JUGAO jau šiandien, kad gautumėte pritaikytų rekomendacijų dėl garso izoliuojančių korpusų, tikslaus įrankių komplekto ir visiškai paruoštų štampavimo sistemų.

