





Servovaldoma elektro-hidraulinė sinchroninė lenkimo presa: Geriausias pasirinkimas protingajam lakštų metalo gamybos procesui
Šiuolaikinėje lakštų metalo gamyboje servoužvaldomas elektro-hidraulinis sinchroninis lenkimo presas tapo pagrindiniu įrenginiu, nulemiančiu tiek apdirbimo tikslumą, tiek gamybos efektyvumą. Kai tokios pramonės šakos kaip automobilių, aviacijos ir naujosios energijos pramonė vis labiau reikalauja aukštesnių standartų formuotiems metalo gaminiams, tradiciniai lenkimo įrenginiai dažnai negali atitikti tikslumo reikalavimų sudėtingomis eksploatacijos sąlygomis.
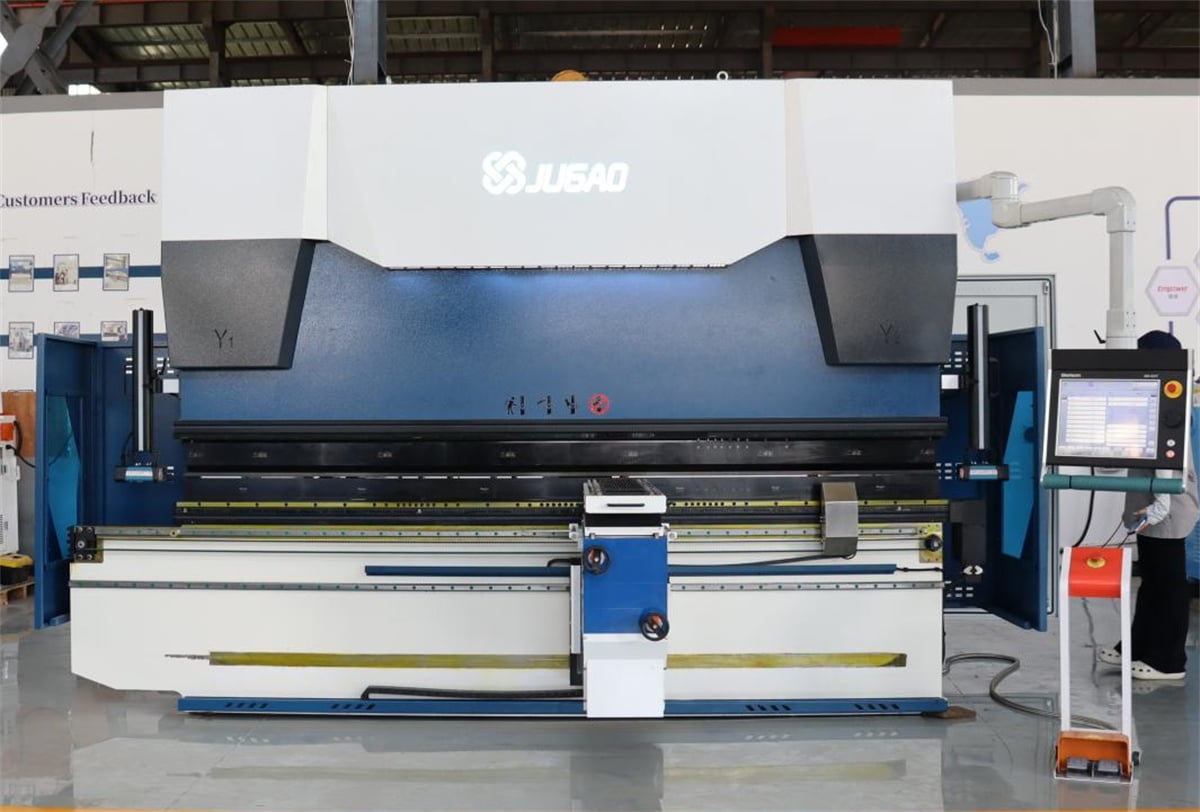
I. Kas yra servoužvaldomas elektro-hidraulinis sinchroninis lenkimo presas?
Servo varikliu varomas elektro-hidraulinis sinchroninis lenkimo presas yra CNC lenkimo įrenginys, kuriame servovariklis valdo hidraulinę sistemą, užtikrindamas sinchroninį stūmoklio (arba slankiklio) vertikalų judėjimą. Skirtingai nuo tradicinių sukimo strypo sinchroninių lenkimo presų, šiame tipo įrenginyje naudojami elektro-hidrauliniai servoklapiai, kurie realiuoju laiku valdo abiejų pusių cilindrų skysčio srautą ir slėgį, taip užtikrindami, kad stūmoklis visą savo eigos ilgį išlaikytų aukštą tikslumo sinchroniškumą. Paprastai šis įrenginys įrengtas CNC sistema, galinčia automatiškai apskaičiuoti lenkimo jėgą, kompensuoti deformaciją ir saugoti kelis apdorojimo programas; todėl jis dažnai vadinamas elektro-hidrauliniu sinchroniniu CNC lenkimo presu.
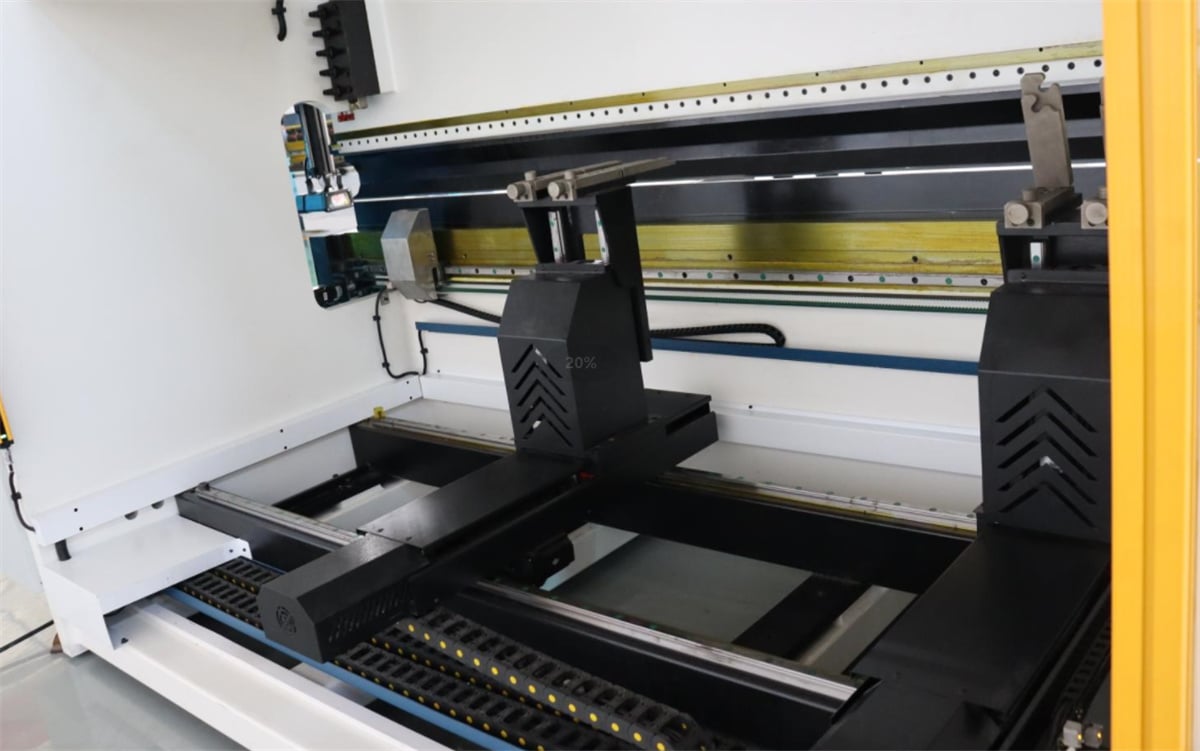
Pagrindinis jo privalumas – „sinchroniškumas“. Lenkimo metu spaudiklio kairiojo ir dešiniojo galų padėties nuokrypis išlaikomas minimaliuose ribose, todėl išvengiama tokių problemų kaip netolygūs lenkimo kampai arba pernelyg greitas įrankių ausėjimas dėl netinkamo sinchroniškumo. Šis privalumas ypač akivaizdus dirbant su stora ar ilga metalo plokštėmis.
II. Varomųjų servomechanizmų elektro-hidraulinių sinchroniškų lenkimo presų techniniai bruožai
Pirma – didelis tikslumas. Dėl servosistemos ir elektro-hidraulinio sinchroninio valdymo kombinacijos įrenginys pasiekia pakartotinės pozicionavimo tikslumą 0,01 mm, o lenkimo kampo paklaidos kontroliuojamos ribose ±0,5°. Tai žymiai pagerina darbo detalių partijos vientisumą ir sumažina poreikį vėlesniems rankiniam reguliavimui.
Antrasis privalumas – didelis našumas. Varikliai su valdymo pavaromis perduoda galią tik tada, kai to reikia, todėl tokios sistemos yra energijos naudojimo požiūriu efektyvesnės nei sistemos su nuolat veikiančiais hidrauliniais siurbliais. Be to, greičio reguliavimas segmentais – su greitu nusileidimu, lėtu lenkimu ir greitu grįžimu – sutrumpina atskirų detalių apdorojimo ciklą, todėl masinėje gamyboje pasiekiamas žymus našumo padidėjimas.
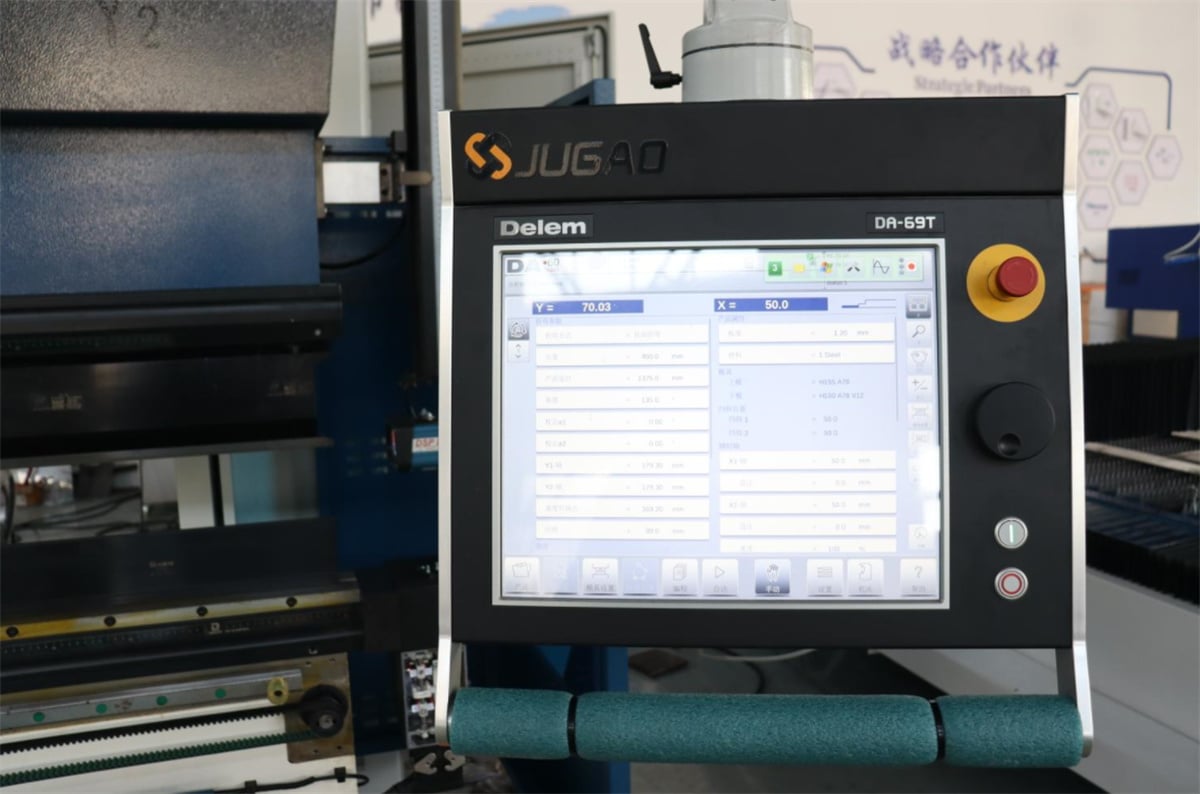
Trečiasis privalumas – išmintis. Šiuolaikiniai varikliais su valdymo pavaromis valdomi elektrohidrauliniai sinchroniniai lenkimo presai dažniausiai įrengti lietimui jautriais CNC valdymo sistemomis, kurios palaiko tokius veiksmus kaip dvimatė grafikinė programavimo galimybė, automatinis kliūčių išvengimas ir automatinė deformacijos kompensacija. Operatoriams tereikia įvesti lakštinių metalų parametrus ir lenkimo kampus, o įranga automatiškai sugeneruoja apdorojimo maršrutą, taip sumažindama priklausomybę nuo darbuotojų patirties.
III. Kaip pasirinkti tinkamą elektrohidraulinį sinchroninį CNC lenkimo presą
Pirkiant elektro-hidraulinį sinchronizuotą CNC lenkimo presą, reikia įvertinti tris pagrindinius parametrus. Pirmasis – apdirbimo galimybės, įskaitant maksimalią lenkimo jėgą, maksimalų lenkimo ilgį ir taikomą lakštų storį; šie parametrai turėtų būti parenkami su saugos marža, remiantis įprastai apdirbamų detalių techninėmis charakteristikomis. Antrasis – CNC sistema; pagrindinės rinkoje esančios sistemos labai skiriasi programavimo paprastumu, plėtojimo galimybėmis ir poparduotės palaikymu, todėl pirmenybė turėtų būti teikiama patikrintoms, stabilios veiklos sistemoms. Trečiasis – mašinos konstrukcija; visiškai suvirintas rėmas ir stalas su mechanine kompensacija padeda išlaikyti tikslumą ilguoju laikotarpiu, o ne tik remtis pradinėmis techninėmis charakteristikomis.
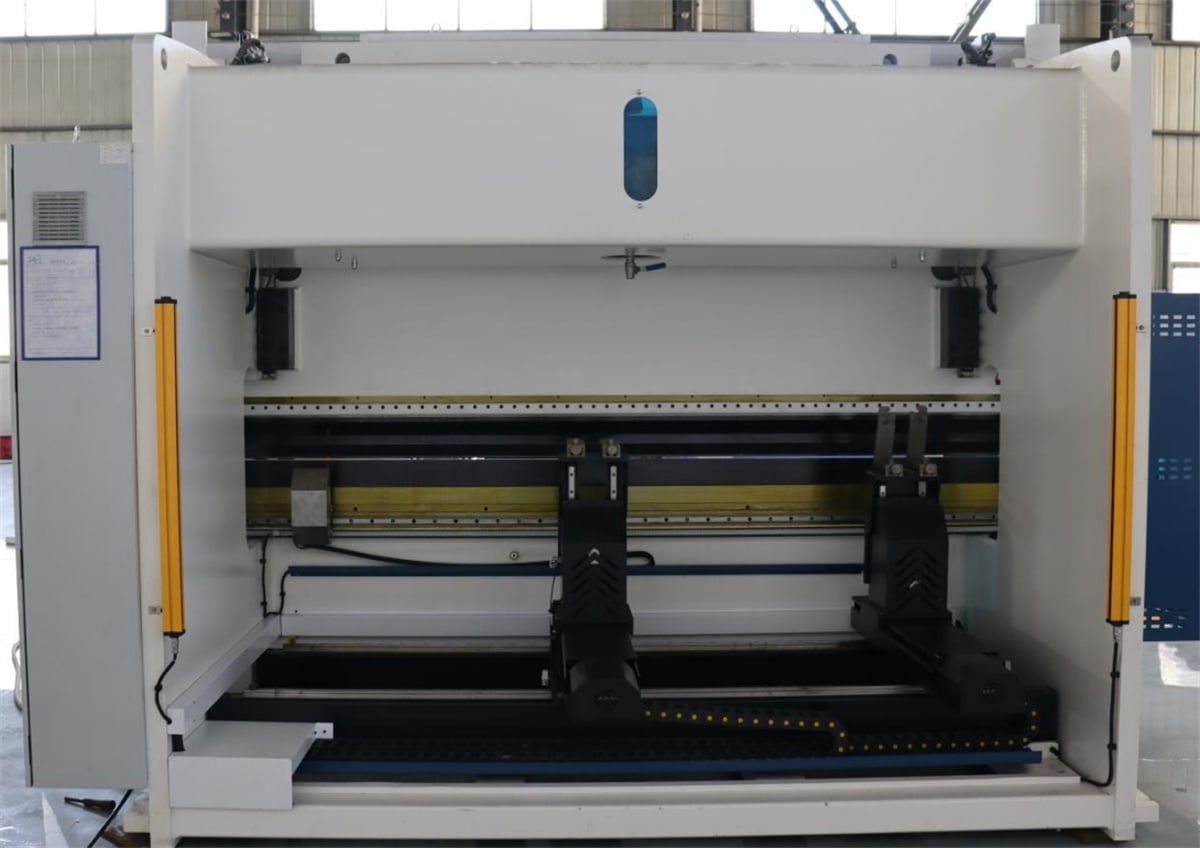
Be toliau, įrankių konfigūracija taip pat yra vienodai svarbi. Standartiniai įrankiai tinka bendram lenkimui, tuo tarpu specialios skerspjūvio formos detalėms reikia specialių įrankių. Tokios funkcijos kaip greitai keičiamos spaustukų mechanizmai ir daugiakampių kampų įrankių palaikymas tiesiogiai veikia įrankių keitimo efektyvumą.
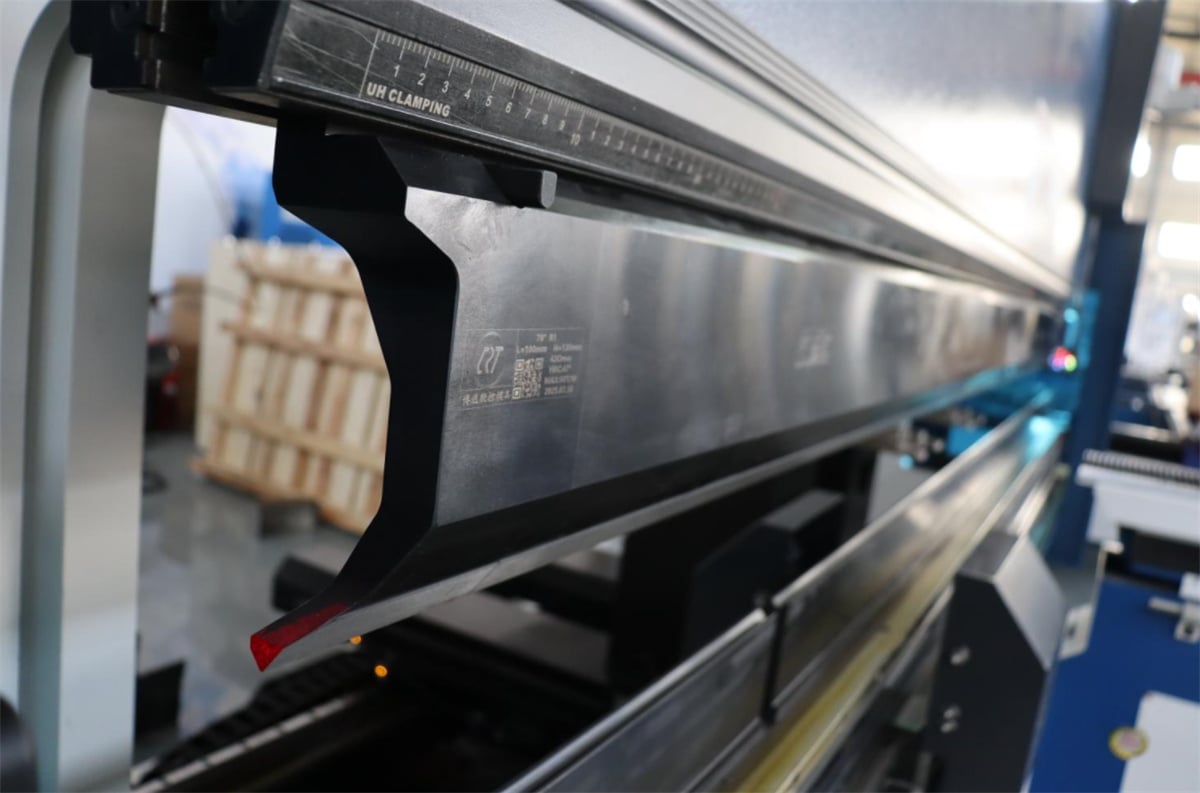
IV. Varomųjų elektro-hidraulinių sinchronizuotų lenktuvų taikymo perspektyvos
Varomieji elektro-hidrauliniai sinchronizuoti lenktuvai tapo standartine įranga tipinėse taikymo srityse, pvz., naujosios energijos transporto priemonių akumuliatorių dėžutėse, fotovoltinėse montavimo atramose, liftų komponentuose ir jungiklių skyriuose. Šios pramonės šakos turi bendrų bruožų – didelius gamybos apimtis, aukštus tikslumo reikalavimus ir sudėtingas detalių formas, todėl keliami griežti reikalavimai įrangos stabilumui ir nuoseklumui.
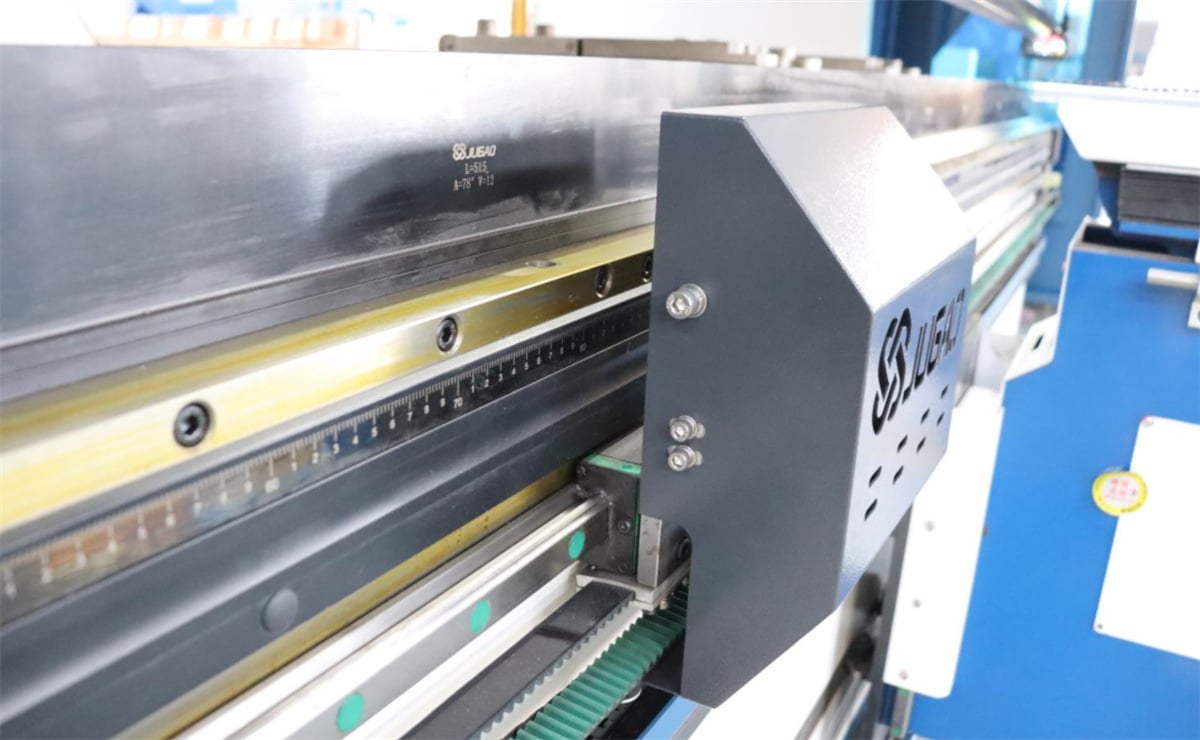
Pradedant automatizuoti pramonę, lenkimo įrenginiai vystosi į automatinės gamybos linijas. Su įkrovos/iškrovos robotais ir protingomis medžiagų sandėliavimo sistemomis sujungti servoriniai elektro-hidrauliniai sinchronizuoti lenktuvai leidžia nuolatinę bežmogišką gamybą, dar labiau išlaisvindami gamybos pajėgumus. Tai yra viena pagrindinių būsimų lakštinių metalų dirbtuvių plėtros krypčių.
Išvada
Dėl didelės tikslumo, didelės našumo ir protingų galimybių servoriniai elektro-hidrauliniai sinchronizuoti lenktuvai keičia lakštinių metalų apdirbimo metodus. Gamintojams, kurie siekia pagerinti apdirbimo kokybę ir sumažinti darbo jėgos sąnaudas, patikimo elektro-hidraulinio sinchronizuoto CNC lenktuvo pasirinkimas yra esminis žingsnis, padedantis stiprinti konkurencingumą.

