





Keturių ritulinės plokštės valdymo technikos optimizavimas aukšto našumo gamybai
Keturių ritinėlių plokščių ritinėlis yra svarbus įrenginys metalo lakštų apdorojime ir pramonės gamyboje atlieka esminį vaidmenį. Norint padidinti gamybos našumą ir užtikrinti gaminio kokybę, keturių ritinėlių plokščių ritinėlio veiklos technikų optimizavimas yra ypatingai svarbus. Žemiau išsamiai aprašoma, kaip optimizuoti keturių ritinėlių plokščių ritinėlio veiklos technikas siekiant pasiekti aukšto našumo gamybą, apima tokias sritis kaip įrangos paruošimas, eksploatacijos procesas, reguliavimo technikos ir priežiūra.
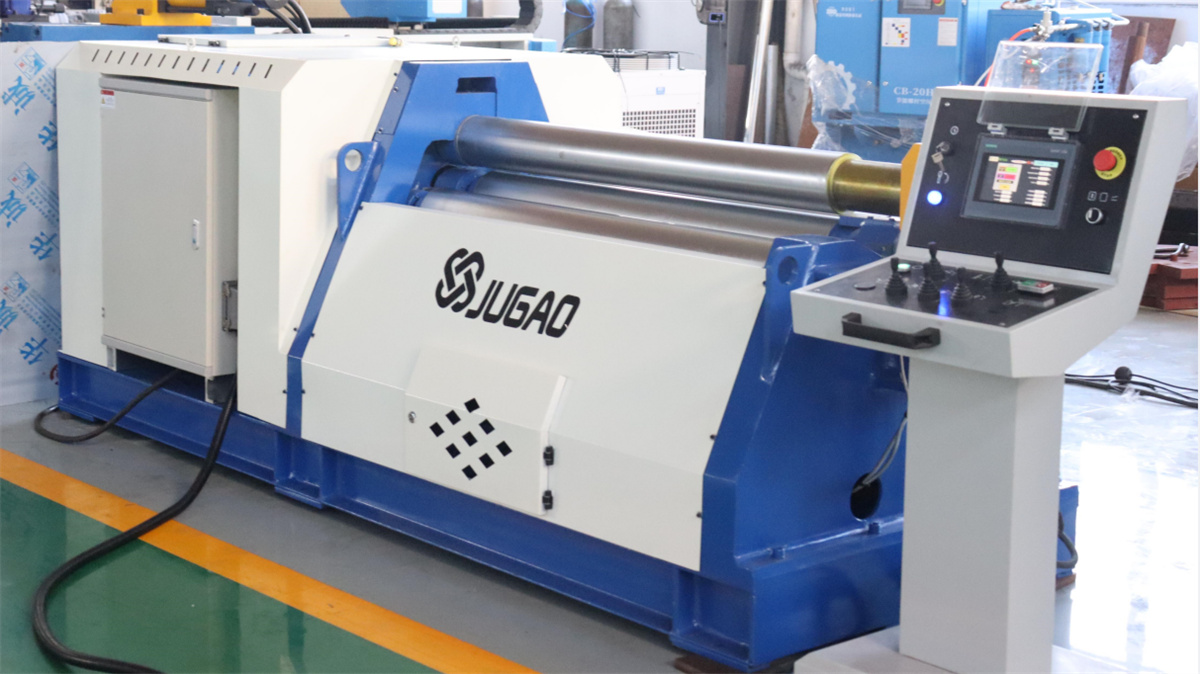
I. Įrangos paruošimas
Prieš pradedant naudoti keturgubą ritinėlių plokštės lenktuvą, pirma įsitikinkite, kad įranga yra nepažeista ir veikia normaliai. Patikrinkite, ar visi komponentai patikimai pritvirtinti, perdavimo sistema veikia sklandžiai ir hidraulinės sistemos slėgis yra normalus. Kartu dėvėkite tinkamas saugos apsaugos priemones, pvz., saugos kepurę, saugos akinius ir pirštines, kad užtikrintumėte saugų darbą.
II. Plokštės pozicionavimas ir spaustuvimas
Pritaikykite apatinio ir šoninių ritinėlių padėtis pagal plokštės medžiagos plotį ir storį, kad plokštė būtų stabiliai įdėta į įrangą. Reguliuodami atstumą tarp viršutinio ir apatinio ritinėlių, plokštės medžiagai taikykite tinkamą spaudimą, kad pasiektumėte stabilų lenkimą. Prieš įdedant plokštės medžiagą, įsitikinkite, kad jos galai yra lygiuoti, kad išvengtumėte nelygiavimo ritinėjimo proceso metu.
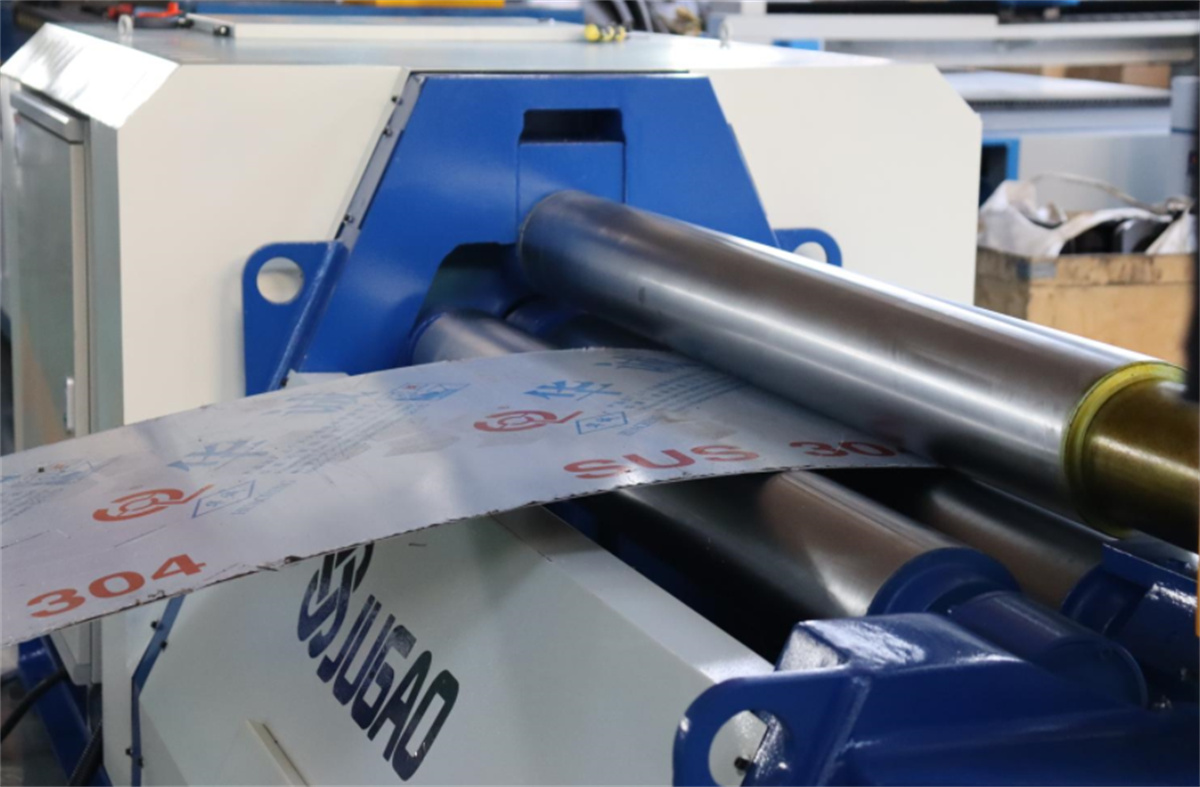
III. Tikslus ritinėlių padėties ir spaudimo reguliavimas
Raktas valdyti keturgubą plokščių lenkimo mašiną yra tikslus kiekvieno ritinėlio padėties ir slėgio reguliavimas. Naudojant mašinos tikslaus reguliavimo įrenginį, atidžiai sureguliuokite kiekvieno ritinėlio padėtį, kad užtikrintumėte jų optimalią darbo būklę. Reguliuodami viršutinio ir apatinio ritinėlių bei šoninių ritinėlių padėtį ir slėgį, reikia tikslumo iki milimetro. Tai reikalauja profesionalių matavimo įrankių naudojimo tiksliai matuoti ir reguliuoti, kad užtikrintumėte, jog lakštinės medžiagos lenkimo spindulys ir forma atitiktų projektavimo reikalavimus.
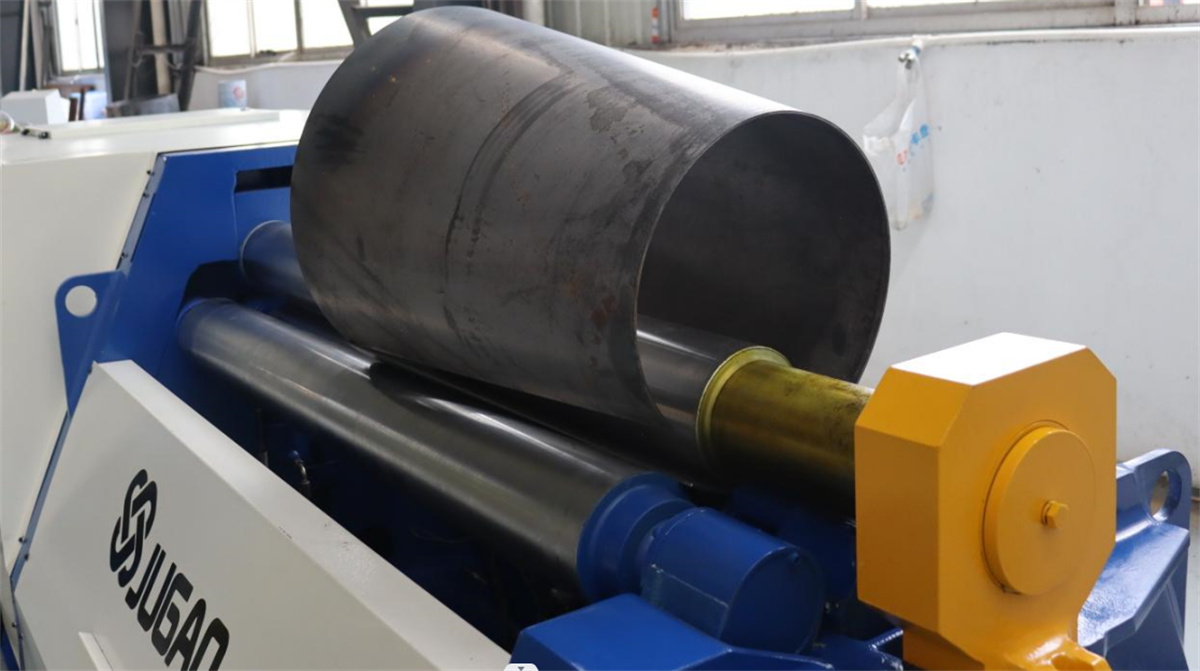
IV. Lankstus šoninio ritinėlio ir padavimo greičio reguliavimas
Lankstymo procese šoninių ritinėlių judėjimas ir slėgio valdymas yra lemiamas. Šoninių ritinėlių padėtis ir slėgis turi būti lankščiai reguliuojami atsižvelgiant į lakštinio medžiagos lankstymo būklę ir technologines reikalavimus. Kartu reikia stebėti lakštinio medžiagos padavimo greitį ir lankstymo kampą, juos prireikus koreguojant, kad būtų pasiektas vienodas ir estetiškai patrauklus lankstymas. Šiuos kintamuosius galima tiksliai kontroliuoti naudojant parametrų nustatymus valdymo pulte, kad būtų tenkinami įvairūs technologiniai reikalavimai.
V. Stebėjimas ir koregavimas
Lankstymo procese reikia atidžiai stebėti lakštinio medžiagos lankstymo būklę ir formos pokyčius. Jei pastebimi bet kokie nukrypimai ar problemos, pvz., įtrūkimai, raukšlės ar kitos defektų žymės lakštinėje medžiagoje, nedelsiant turi būti atlikta koregavimai ir remontas. Tuo pat metu ritinėjimo parametrai ir technologiniai etapai turi būti lankščiai koreguojami atsižvelgiant į faktines sąlygas, kad būtų užtikrintas gaminio kokybė ir veiksmingumas.
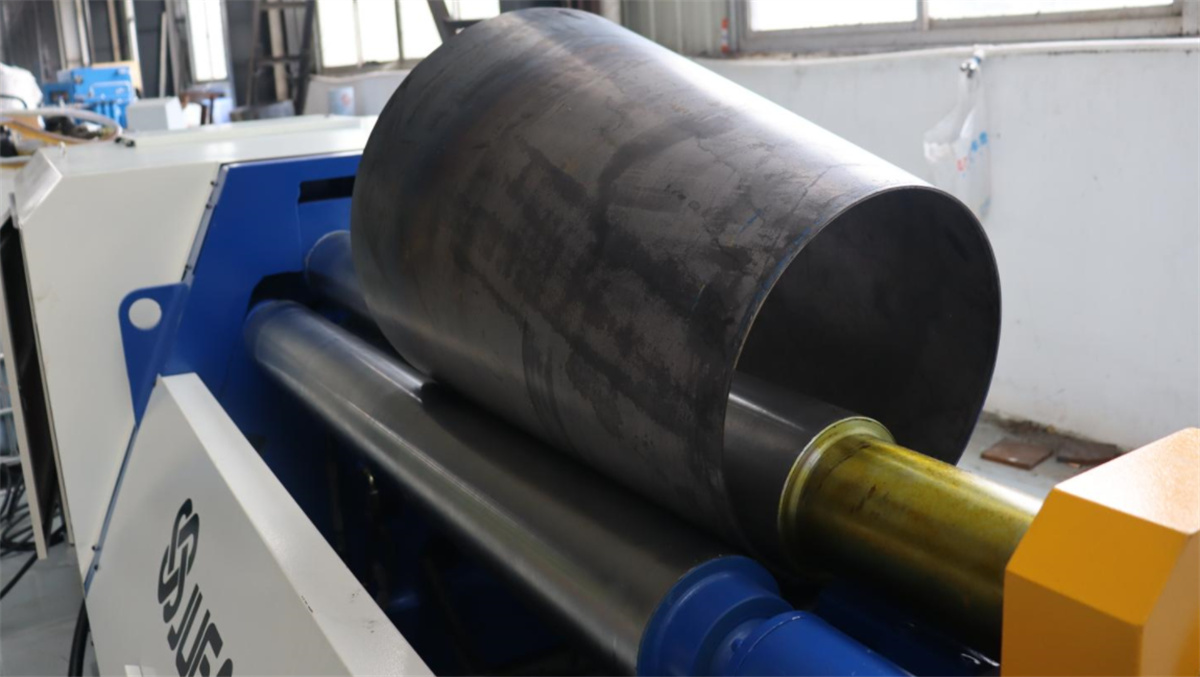
VI. Kūgio formos detalių valcavimo metodai
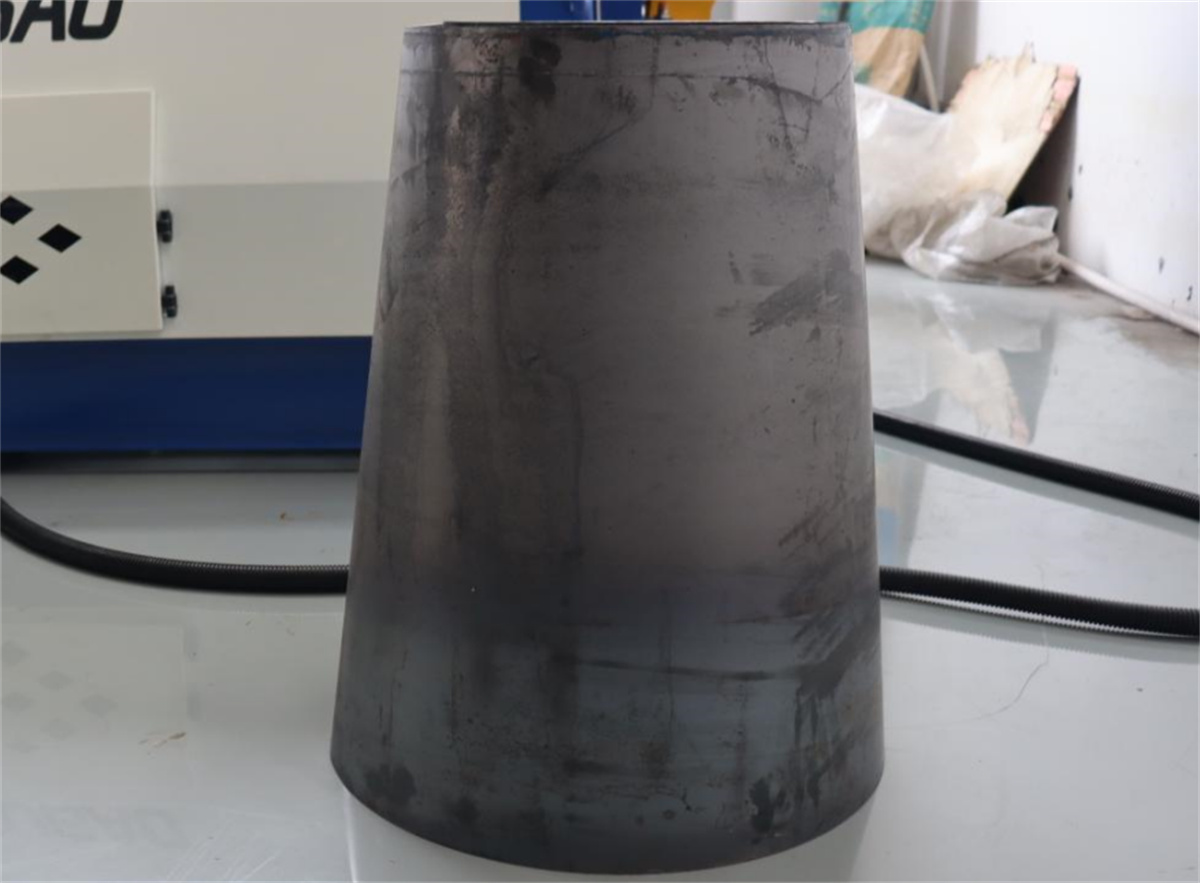
Kūgio formos detalių valcavimo metu reikia ypač dėti dėmesio lakštinės medžiagos parinkimui, ritinėlių padėčių tiksliniam reguliavimui ir vienodam slėgiui taikymui. Reikia pasirinkti lakštinę medžiagą, atitinkančią kūgio matmenis ir formą, o kiekvieno ritinėlio padėtį ir slėgį reikia tiksliai sureguliuoti, kad užtikrintumėte, jog lakštinė medžiaga būtų vienodai apkraunama visuose valcavimo etapuose. Kartu šoninių ritinėlių padėtis ir slėgis turi būti lankstiai reguliuojami, kad pasiektumėte geriausius valcavimo rezultatus.
VII. Priežiūra ir techninė priežiūra
Kad būtų padidintas keturgubo ritinio plokščių lenkimo mašinos tarnavimo laikas ir pagerinta gamybos našumas, įrangos reguliarus techninis aptarnavimas ir priežiūra yra esminiai. Reikia reguliariai tikrinti kiekvieno komponento nusidėvėjimo būklę ir nedelsiant keisti sugadintas dalis. Kartu įranga turi būti laikoma švaria ir tepama, kad visi komponentai veiktų sklandžiai.
VIII. Gamybos užduočių racionalus planavimas
Remiantis gamybos planu ir produkto reikalavimais, įrangos veikimo laikas ir gamybos užduotys turi būti racionaliai suplanuotos. Reikia vengti ilgalaikės nuolatinės įrangos eksploatacijos, kuri gali sukelti perkaitymą arba įrangos nusidėvėjimo pagreitinimą, taip neigiamai paveikiant gamybos našumą ir produkto kokybę.
Apibendrinant, keturgubo ritinėlio plokščių lenkimo mašinos veiklos optimizavimui reikia atkreipti dėmesį į kelis aspektus: įrangos paruošimą, plokščių padėties nustatymą ir pritvirtinimą, ritinėlių padėties ir slėgio tikslų reguliavimą, šoninių ritinėlių bei padavimo greičio lankstų reguliavimą, stebėjimą ir koregavimą, kūgių lenkimo technikas, priežiūrą bei racionalų gamybos planavimą. Tik tokiu būdu galima pasiekti efektyvią gamybą, užtikrinti gaminio kokybę ir sukurti didesnių ekonominių naudų įmonei.

