





Kokie komponentai yra svarbiausi vamzdžių lenkimo mašinų profilaktinėje priežiūroje?
Profilinės vamzdžių lenkimo įrangos profilaktinė priežiūra labiausiai pažeidžiama dviem tendencijomis: viena – taikyti visiems komponentams vienodą spaudimą, tikrinti viską, bet nieko išsamiai; kita – sutelkti dėmesį tik į šabloną ir hidraulinę sistemą, visiškai nepaisyti kitų sričių. Kai įranga jau kurį laiką veikia, pastebėsite, kad tikrosios tikslumo ir patikimumo veiksniai susikaupia tik keliuose pagrindiniuose komponentuose. Žemiau aptarsime šiuos pagrindinius komponentus pagal sistemas.
Pirma, išnagrinėkite mechaninę perdavimo sistemą. Dėl pavarų ir guolių nusidėvėjimo gali atsirasti žingsniavimas, dėl ko tiesiogiai sumažėja padėties tikslumas. Reguliari tepimo ir įtempimo patikra yra būtina, kad veikimas liktų sklandus. Antra, įvertinkite elektrinius valdymo blokus. Signalų trikdžiai ar senėjantys jutikliai gali sukelti netikėtą elgesį, kuris veda prie nestabilaus išėjimo. Tinkama įžeminimo organizavimas ir laiku keičiami susidėvėję komponentai leidžia šiuos rizikos veiksnius sumažinti. Išsprendę šiuos dažnai nepastebimus aspektus, pagerinate visos įrangos stabilumą ir žymiai pratęsiate jos tarnavimo laiką.
I. Formavimo sistema: tiesiogiai nulemia vamzdžio lenkimo formą
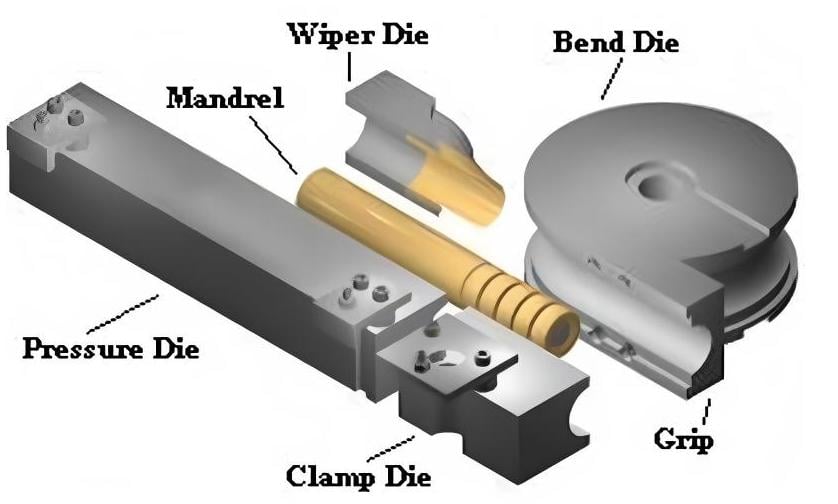
Lenkimo ir spaustukų formos yra komponentai, kurie tiesiogiai liečia vamzdžio medžiagą, todėl jų būklė tiesiogiai atspindi lenkimo kokybę. Nusidėvėję formų grioveliai leidžia vamzdžiui slysti; bruožai ar medžiagos nuosėdos paviršiuje palieka žymes; sumažėjusi kietumas pagreitina nusidėvėjimą.
Tikrinimo dažnumas priklauso nuo gamybos apimties. Aukštos apimties gamybos dirbtuvėse šablonų nusidėvėjimas vyksta greičiau nei tikėtina. Reguliarus šablonų griovelių matmenų tikrinimas, ar jie vis dar atitinka leistinąją nuokrypą, ir paviršiaus baigimo kokybės įvertinimas tiesiogiai lemia lenkto vamzdžio kampo tikslumą ir paviršiaus baigimo kokybę.
II. Mandrės sistema: svarbus veiksnys, įtakojantis vamzdžio vidinės sienelės kokybę
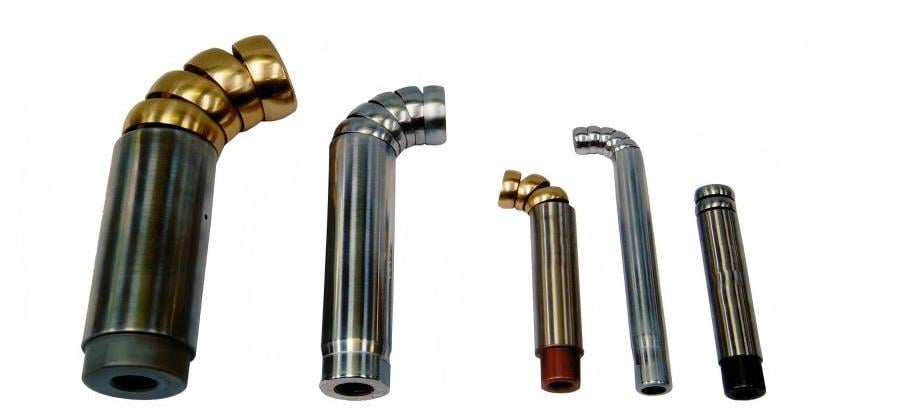
Šerdies rutulio galinės dalies nusidėvėjimo laipsnis, šerdies strypo lenkimas ar deformacija bei tinkama tepimo priemonė – šie veiksniai tiesiogiai lemia, ar vamzdžio vidinė siena bus įbrėžta arba ar lenktos dalys susmukys.
Laikui laikomasis rutulio galas laikui bėgant susidėvi, o kai susidėvi iki tam tikro lygio, jis nebeveikia. Jei laikui strypas pasilenkia, kiekvieną kartą judėdamas jis trintųsi į vamzdžio vidinę sienelę ir galiausiai pažeistų ją. Jei tepalo tiekimo sistema nepateikia tepalo laikui, jo tarnavimo trukmė sausosios veiksenos sąlygomis žymiai sutrumpėja. Netinkamo laikui modelio naudojimas taip pat sukelia problemas – skirtingiems vamzdžių skersmenims ir sienelių storiams reikia skirtingų laikui specifikacijų; universalus konfigūracijos variantas gali būti netinkamas.
III. Servo varikliai ir valdymo sistemos: tikslumo užtikrinimas
Servo varikliai ir variklių valdymo įrenginiai yra būtini CNC vamzdžių lenkimo mašinų tikslumui užtikrinti. Dulkių kaupimasis ant variklio paviršiaus gali sutrikdyti šilumos išsiskyrimą; aukšta temperatūra gali priversti servosistemą sulėtėti arba suaktyvinti signalizaciją. Nestabili enkoderio grįžtamųjų signalų perdavimas sukelia lenkimo kampo svyravimus. Išsisklaidę jungtys neleidžia variklio sukimosi kampui atitikti faktinį lenkimo rankenos sukimosi kampą.
Reguliariai valyti variklio šilumos nuvedimo radiatorių, tikrinti sukabintuvo stiprumą ir patikrinti, ar koduotuvo grįžtamasis ryšys veikia normaliai – šie techninės priežiūros veiksmai yra esminiai, kad būtų išlaikyta nuolatinė lenkimo tikslumas.
IV. Jutikliai ir ribos jungikliai: Dažnai nepastebimi, tačiau labai svarbūs
Jei jutiklio paviršius padengtas alyva, signalas silpnėja arba tampa netolygus. Jei ribos jungiklio padėtis pasislenka, įrenginys gali nebegalėti rasti atskaitos taško. Šios situacijos dažnai nedaro įrenginio iš karto sustoti, tačiau ilgalaikis šių sąlygų veikimas pamažu sumažina lenkimo kokybę.
Kasdieniniai patikrinimai – pvz., jutiklio paviršiaus šluostymas sausu audiniu, ribos jungiklio varžtų laisvumo tikrinimas ir signalo laidų dėvėjimosi apžvalga – gali užkirsti kelią daugeliui problemų.
V. Hidraulinė sistema: slėgis ir sandarinimas
Hidrauliniai cilindrai ir sandariniai žiedai yra silpniausios hidraulinės sistemos vietos. Senėjant sandariniams žiedams atsiranda vidiniai nutekėjimai, dėl ko neįmanoma palaikyti reikiamo slėgio. Cilindro vidinės sienelės brūkšniai trukdo stumoklio judėjimui. Šios mažos problemos nedaro įrenginio iš karto sustoti, tačiau pamažu paveikia lenkimo jėgos stabilumą.
Reguliariai tikrinti hidraulinę sistemą dėl normalaus slėgio, išorinių ciliandrų nutekėjimų ir sandariklių senėjimo požymių – tokie tikrinimai leidžia anksti aptikti daugelį problemų.
VI. Vadovaujančiosios bėglių ir tepimo sistema: judančių detalių pagrindas
Netinkamas tiesiųjų vadovaujančiųjų bėglių ir slydimo plokštumų tepimas padidina trintį, trukdo sklandžiam judėjimui ir natūraliai sumažina tikslumą. Perdaug tepalo ar netinkamo tepalo naudojimas gali pritraukti dulkes, kurios susidaro į dumblius ir greitina nusidėvėjimą.
Tikrinami brūkšniai ant vedamosios bėgelio paviršiaus, užtikrinama, kad slydiklis judėtų laisvai, ir patikrinamos automatinės tepimo sistemos alyvos kanalų nepertraukiamumas – šie tikrinimai paprasti, tačiau jų reikšmė yra didelė.
VII. Elektros skydas ir valdymo sistema: aplinkos veiksniai, kuriuos reikia atsižvelgti
Elektros skydo vidinė temperatūra veikia elektroninių komponentų tarnavimo laiką ir stabilumą. Dulkių kaupimasis ant aušinimo ventiliatoriaus sumažina ventiliacijos efektyvumą; atsileidę laidų prijungimo taškai sukelia nestabilų signalų perdavimą; užsikimšę filtrai padidina vidinę skydo temperatūrą.
Reguliariai valomos elektros skydo dulksnos, tikrinama laidų prijungimų tvirtinimų stiprumas ir užtikrinama, kad aušinimo ventiliatorius veiktų tinkamai – šie niuansai įtakoja ilgalaikį patikimumą.
Šie pagrindiniai komponentai yra paskirstyti skirtingose vamzdžių lenkimo mašinos sistemose ir kiekvienas atlieka skirtingą funkciją. Techninė priežiūra turi būti suplanuota ir apimti visus kritinius komponentus, o ne tikrinama tik tuomet, kai prisimenama, ar visiškai ignoruojama. Kiekvieno komponento patikrinimo ciklas ir standartai nurodyti įrangos naudojimo instrukcijoje; laikymasis šios instrukcijos užtikrina, kad joks techninės priežiūros veiksmas nebus praleistas.

