





Būtini dėmesio reikalaujantys veiksniai prieš perkant skylučių gręžimo mašiną
Tinkamos dėžutės skylutės įrenginio įdiegimas į jūsų lakštinių metalų skyrių gali esminiu būdu padidinti gamyklos našumą, detalės pakartojamumą ir pelno normas. Išmintingas įrenginio pasirinkimas reiškia daug daugiau nei kainos etikečių ar prekės ženklų palyginimą – tai reikalauja mechaninių galimybių pritaikymo tiksliai jūsų kasdieninei darbo eiga. Šiame pirkimo vadove išnagrinėjame pagrindinius kriterijus, kuriuos kiekvienas gamintojas turi įvertinti prieš investuodamas kapitalą: spaudimo įrenginių architektūras, jėgos dydžius, valdymo sąsajas, saugos atitiktį ir ilgalaikį techninės priežiūros planavimą.
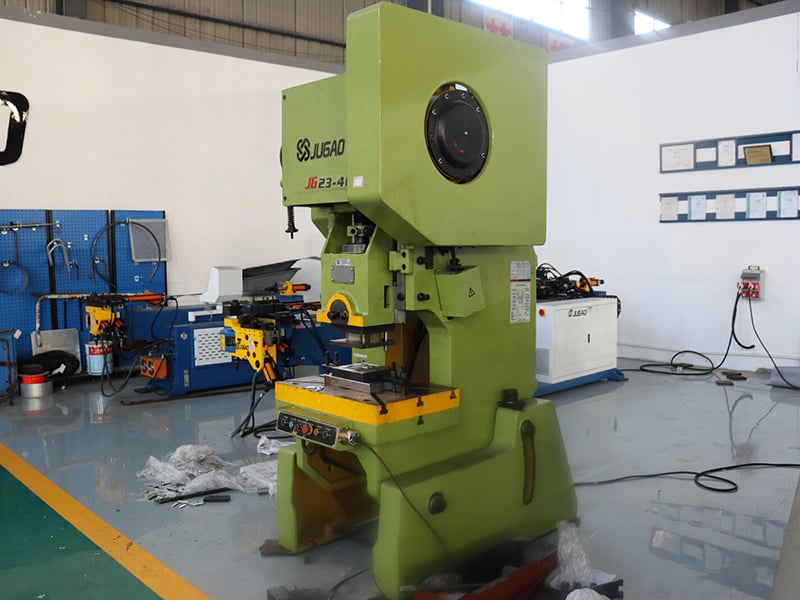
1. Spaudimo įrenginių architektūros ir gamybos naudojimo atvejai
Mechaninės ir hidraulinės varomosios sistemų pasirinkimas
Jūsų pagrindinis įrangos pasirinkimas susijęs su mechaniniu arba hidrauliniu valdymu. Mechaniniai presai generuoja greitus, vienodas stūmoklio ciklus, kurie puikiai tinka aukšto greičio štampavimui plonesnėse lakštų storio klasėse. Priešingai, hidrauliniai skylėjimo sistemos suteikia programuojamą, visą nominaliąją jėgą visame eigos taške, todėl gamintojams pasiekiamas geresnis valdymas pjautinant storesnius lakštus arba vykdant įvairių detalių šeimų gamybą. Tinkamo variklio technologijos parinkimas pagal dominuojantį lakštų storį ir užsakymų apimtis yra tvirto įsigijimo pagrindas.
· Nuolatinis didelės apimties štampavimas: Įmonės, kurios per pametę gamina tūkstančius plonų lakštų заготовkių, pasiekia maksimalų našumą naudodamos mechaninius presus su aukštu smūgių per minutę (SPM) rodikliu.
· Kintamo storio mišrių partijų gamyba: Užsakymų dirbtuvės, kurios mažesnėmis partijomis apdoroja įvairaus storio medžiagas, naudingai naudoja hidraulinius presus, kurie gali reikalaujamą slėgį reguliuoti tiesioginėje veiksmo vietoje, neperkraunant konstrukcijos.
CNC skylėjimo sistemų galimybės sudėtingam lakštų metalo apdirbimui
Kai komponentų konstrukcijose naudojami tankūs skylėtų masyvų dizainai, louver formavimas arba automatizuotos daugiapriemonių sekos, CNC plunžerinių presų sistemose naudojamos servovaldymo pozicionavimo lentos kartu su programuojamaisiais valdikliais, kad būtų lengvai įvykdytos sudėtingos geometrijos. Šiuolaikinės neprisijungusios CAM išdėstymo programinės įrangos paketai taip pat leidžia inžinieriams maksimaliai padidinti žaliavos lakštų naudingumą ir modeliuoti įrankių judėjimo trajektorijas kompiuteryje dar prieš tai, kai bet koks metalas pasiekia gamybos plotą.
2. Pagrindiniai inžineriniai techniniai reikalavimai, kurie turi būti patikrinti
Tikslaus formavimo tonų reikalavimų nustatymas
Teisingai parinkta preso tonų galia užkerta kelią sustabdymams dirbant su sunkiai deformuojamomis lydinio rūšimis, tuo pačiu išvengiant nereikalingo variklio komponentų ausinimo. Būtina pjovimo jėga priklauso nuo trijų pagrindinių veiksnių: lakšto storio, medžiagos tempimo stiprio ir bendro pjovimo perimetro. Visada patikrinkite savo maksimalią darbo apkrovą pagal oficialius gamintojo tonų diagramas arba inžinerines jėgos skaičiuokles prieš galutinai patvirtindami įrangos techninius duomenis.
Stūmoklio eigos ilgio, smūgių dažnio ir darbinio stalo ribų vertinimas
Vertikalaus brūkšnio ilgis nustato formavimo gylį, o brūkšniai per minutę (SPM) tiesiogiai lemia pamatos našumą. Didelės našumo linijos naudingai naudoja programuojamus brūkšnių ribojimus ir greitai grįžtančią hidraulinę sistemą, kuri sutrumpina neapdirbamo judėjimo laiką. Taip pat ypač svarbūs darbo stalo matmenys ir gerklės gylis – įsitikinkite, kad pagalbinės lentos plotas talpina jūsų standartinius pilno dydžio lakštus be būtinybės laiko švaistymo dėl rankinio perkėlimo ir pritvirtinimo.
3. Operatoriaus ergonomika, valdymo priemonės ir atitiktis reikalavimams
Intuityvi CNC programinė įranga ir gamybos aikštelės sąsajos
Šiuolaikiniai plieno lakštų plokščių skylų frezavimo centrai supaprastina paruošimą naudodami pramoninius lietimui jautrius ekrano valdymo įrenginius (HMI), tiesioginį USB/Ethernet programų įkėlimą ir tinklu sujungtą gamybos sekimą. Aiškūs, vaizdiniai operatoriaus sąsajos sutrumpina mokymosi laiką ir sumažina paruošimo klaidas daugiapamatinėse komandose. Teikiamas pirmenybė valdikliams, turintiems grafinį „sausąjį“ paleidimą ir automatinį būgninio indeksavimą.
Integruoti saugos apsaugos mechanizmai ir tarptautiniai sertifikatai
Operatoriaus apsauga turi būti tiesiogiai įtaisyta į presą, o ne laikoma pasirinktiniu papildymu. Patikrinkite, ar kiekvienas kandidatas įrenginys turi šviesos užuolaidas, prieinamus dviejų rankų arba Avarinio sustabdymo (E-stop) valdymus bei hidraulinę/arba mechaninę perkrovos apsaugą. Tarptautiniais standartais pripažinti žymėjimai, pvz., CE arba ISO atitiktis, dar labiau patvirtina griežtų konstrukcinių ir elektrinių saugos reikalavimų laikymąsi.
4. Profilaktinė priežiūra, techninė aptarnavimo paslauga ir garantinis aptarnavimas
Planuojamos priežiūros praktikos, užtikrinančios ilgalaikę preso patikimumą
Nuosekli profilaktinė priežiūra išsaugo matmeninę tikslumą ir neleidžia brangiai netikėtoms sustabdymo situacijoms. Sudarykite kasdieninį dirbtuvės patikrinimo sąrašą, kuris apimtų kasdienius hidraulinio skysčio lygio tikrinimus, kas savaitę – smailės ir šablono koncentriškumo patikrinimus, o kas 500 eksploatavimo valandų – išsamų rėmo tepimą. Presai, sukurti su centrinėmis automatinio tepimo sistemomis ir įmontuotomis gedimų diagnostikos funkcijomis, dar labiau supaprastina technikų priežiūrą.
Techninė OEM parama ir keitiklių prieinamumas
Reaktyvi techninė parama po pardavimo yra taip pat svarbi kaip ir įrangos aparatinės dalys. Prieš pasirašydami pirkimo užsakymą, patikrinkite vietinę atsargų būklę dėl standartinių kalnakalnių, štampų, tarpinių ir valdymo modulių bei aiškius garantijos sąlygas. Greitas detalių pristatymas užtikrina, kad nedideli nusidėvėjimo elementai niekada nevirštų daugiasavaitinio gamybos susirgimo.
5. Dažnai užduodami klausimai (DUK)
Klausimas 1: Kaip apskaičiuoti tikslų kalnakalnių jėgą, reikalingą skirtingiems metalams?
Padauginkite išpjovos perimetrą iš lakšto storio ir medžiagos pjovimo stiprio, tada pritaikykite saugos koeficientą. Patikrinkite savo skaičiavimus su OEM jėgos lentele arba skaitmeniniu jėgos skaičiuotuvu – tai užtikrins tikslų preso parinkimą.
Klausimas 2: Ar CNC kalnakalnių įsigijimas finansiškai naudingas mažoms serijoms?
Taip – kai reikia tikslaus matmenų laikymosi ir greito perjungimo. CNC presai saugo detalės programas, kurias galima nedelsiant iškviesti, ir žymiai sumažina rankinio išdėstymo laiką, užtikrindami gerą grąžą net kartotiniams mažo tūrio užsakymams.
Klausimas 3: Kaip dažnai reikia keisti hidraulinį aliejų plunžerinio preso sistemoje?
Norint išlaikyti pastovią slėgio reikšmę ir apsaugoti servouostuvius bei proporcinguosius voztuvus, hidraulinį skystį reikia keisti kas 1000 darbo valandų arba kas 12 mėnesių – priklausomai nuo to, kuris iš šių rodiklių pasiektas anksčiau; taip pat reikia reguliariai stebėti filtrų būklę.
6. Išvados ir bendradarbiavimas su JUGAO
Idealios plunšerio mašinos įsigijimas reikalauja visapusiškos vertinimo, kuris išeina už pradinės pirkimo kainos ribų. Nuo mechaninių, hidraulinių ir CNC platformų pasirinkimo iki tonų našumo, saugos sertifikatų, programinės įrangos naudingojo interfeiso ir techninės priežiūros paslaugų patikrinimo – kiekvienas techninis parametras lemia jūsų dirbtuvės ilgalaikę efektyvumą. Suderinę mašinos galimybes su savo tikromis gamybos poreikiais, užtikrinsite patikimą ir didelės grąžos (ROI) gamybos priemonę. Pasiruošę gauti specializuotų inžinerinių rekomendacijų arba tiesioginę JUGAO plunšerio mašinų demonstraciją? Susisiekite su JUGAO komanda jau šiandien, kad aptartumėte savo projekto reikalavimus.

