





Profilio lenkimo mašinų hidraulinės sistemos slėgio nepakankamumo priežastys
Profilio lenkimo įrenginys yra pagrindinis įrenginys profilio formavimui ir apdorojimui. Hidraulinė sistema, kaip jos galios šaltinis, atlieka stabilaus slėgio, reikalingo lenkimui, tiekimą, tiesiogiai nulemia lenkimo tikslumą, formavimo efektą ir įrenginio veikimo stabilumą. Nepakankamas hidraulinės sistemos slėgis yra dažna profilio lenkimo įrenginių gedimo priežastis, kuri sukelia nepakankamą lenkimo jėgą, netinkamą profilio formavimą, įrenginio gedimą ar net visišką jo neveikimą. Šio gedimo priežastys nėra vieningos, o daugiausia susijusios su keturiais aspektais: hidrauliniais komponentais, alyvos būkle, vamzdynų jungtimis ir sistemos derinimu. Kiekvienos priežasties logikos racionalus analizavimas yra raktas greitai nustatyti gedimą ir atkurti įrenginio normalų veikimą.
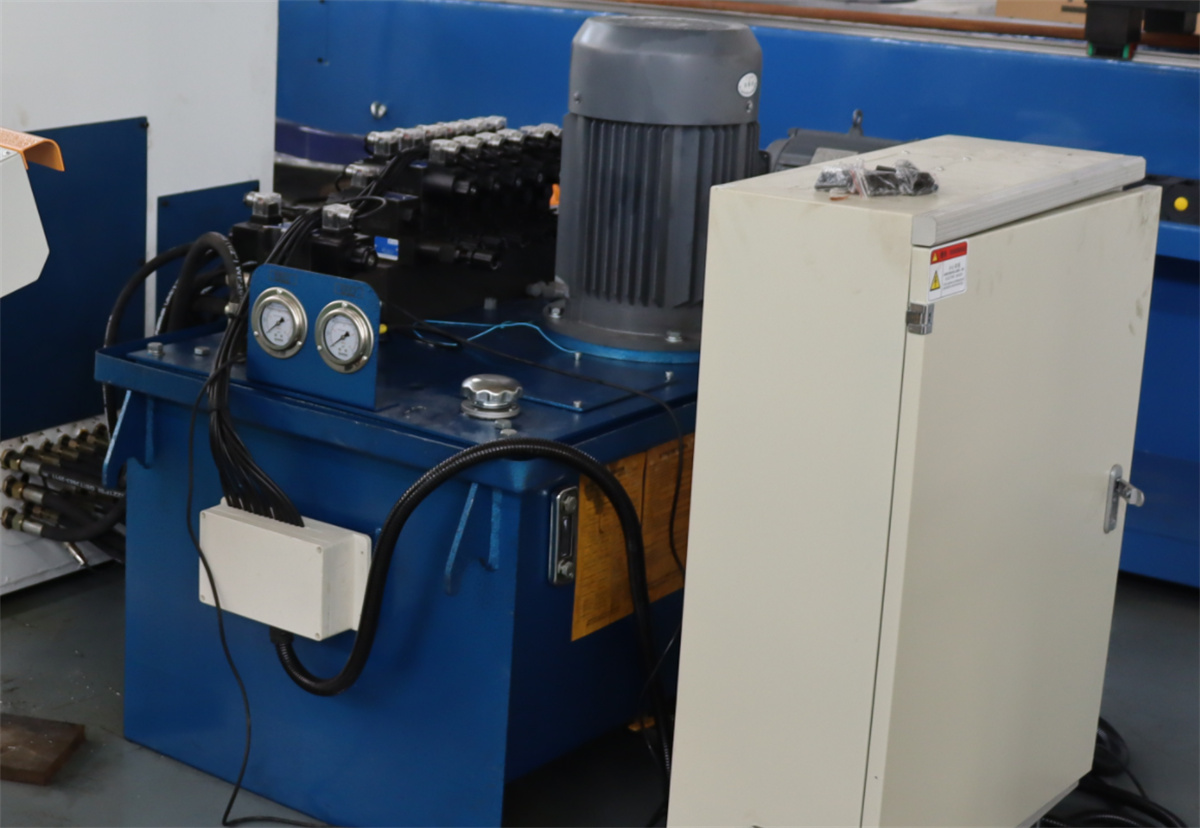
Hidraulinių komponentų nusidėvėjimas arba gedimas yra viena iš pagrindinių nepakankamo slėgio priežasčių. Kaip sistemos „energijos šaltinis“, hidraulinis siurblys ilgą laiką veikdamas patirs vidaus komponentų nusidėvėjimą ir sandarinimo elementų senėjimą, dėl ko atsiras nuotėkis, sumažės išvesties slėgis ir sistemai nepakaks galios. Išleidimo vožtuvas reguliuoja sistemos slėgį; jei vožtuvo šerdys užstrigs arba spyruoklė sugenda dėl nuovargio, vožtuvas neuzsidarys tinkamai, todėl hidraulinis skystis nuolat tekės per jį, o tai sukelia nekontroliuojamą sistemos slėgį ir nepakankamą slėgį. Be to, krypties vožtuvų ir slėgio mažinimo vožtuvų, kaip valdymo komponentų, nusidėvėjimas ar užstrigimas paveiks hidraulinio skysčio srautą ir slėgio reguliaciją, netiesiogiai sukeliant sistemos slėgio kritimą.
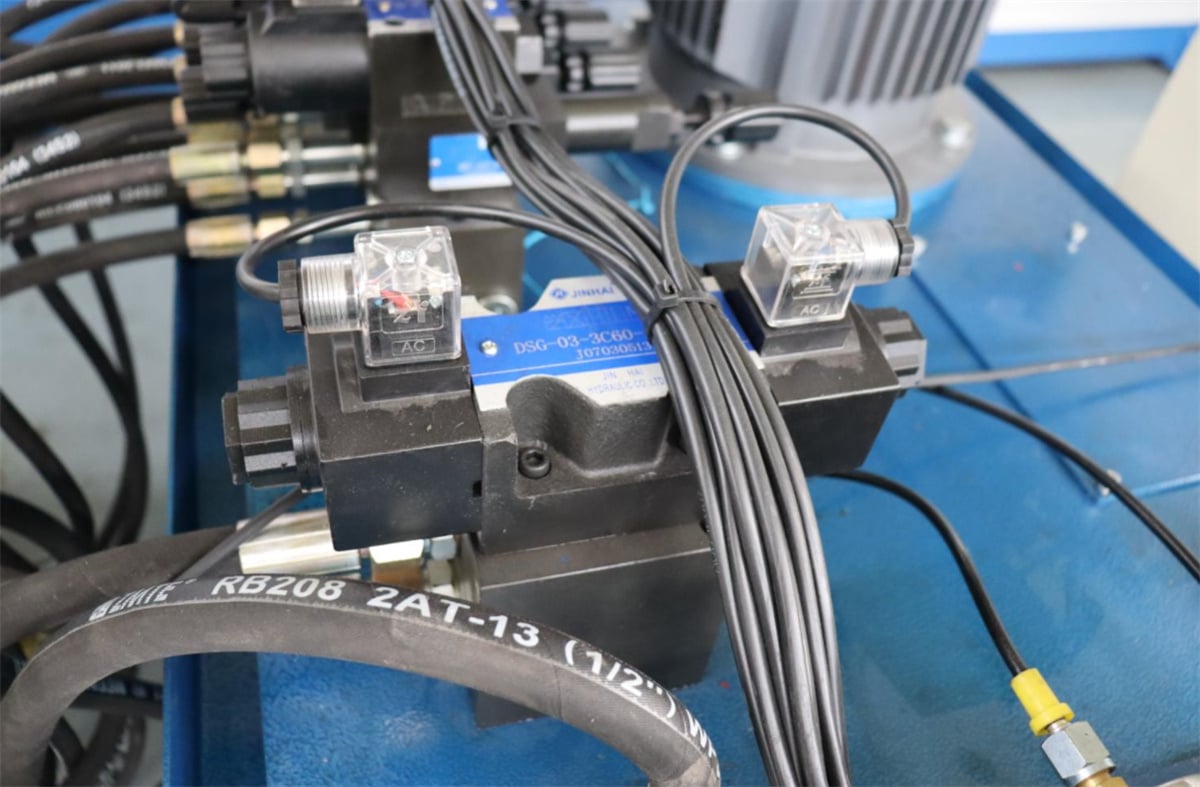
Netipinė alyvos būklė yra svarbus, bet dažnai nepastebimas priežastinis veiksnys. Hidraulinės alyvos švarumas, klampumas ir kiekis tiesiogiai veikia hidraulinės sistemos slėgio perdavimo efektyvumą. Jei į alyvą patenka priemaišų ar dulkių, jos užsikimšina hidraulinėse linijose ir komponentų kanaluose, dėl ko sutrinka hidraulinės alyvos cirkuliacija ir padidėja slėgio nuostoliai. Netinkamas alyvos klampumas – per skysta alyva sukelia padidėjusį nutekėjimą, o per storą alyvą sulėtėja jos cirkuliacijos greitis – abu atvejai sukelia nepakankamą sistemos slėgį. Taip pat nepakankamas alyvos kiekis sukels hidraulinio siurblio sunkumus alyvai siurbti, dėl ko įvyks sausas siurbiavimas ir neįmanoma normaliai generuoti slėgio, todėl kils netipinė sistemos slėgio būklė.
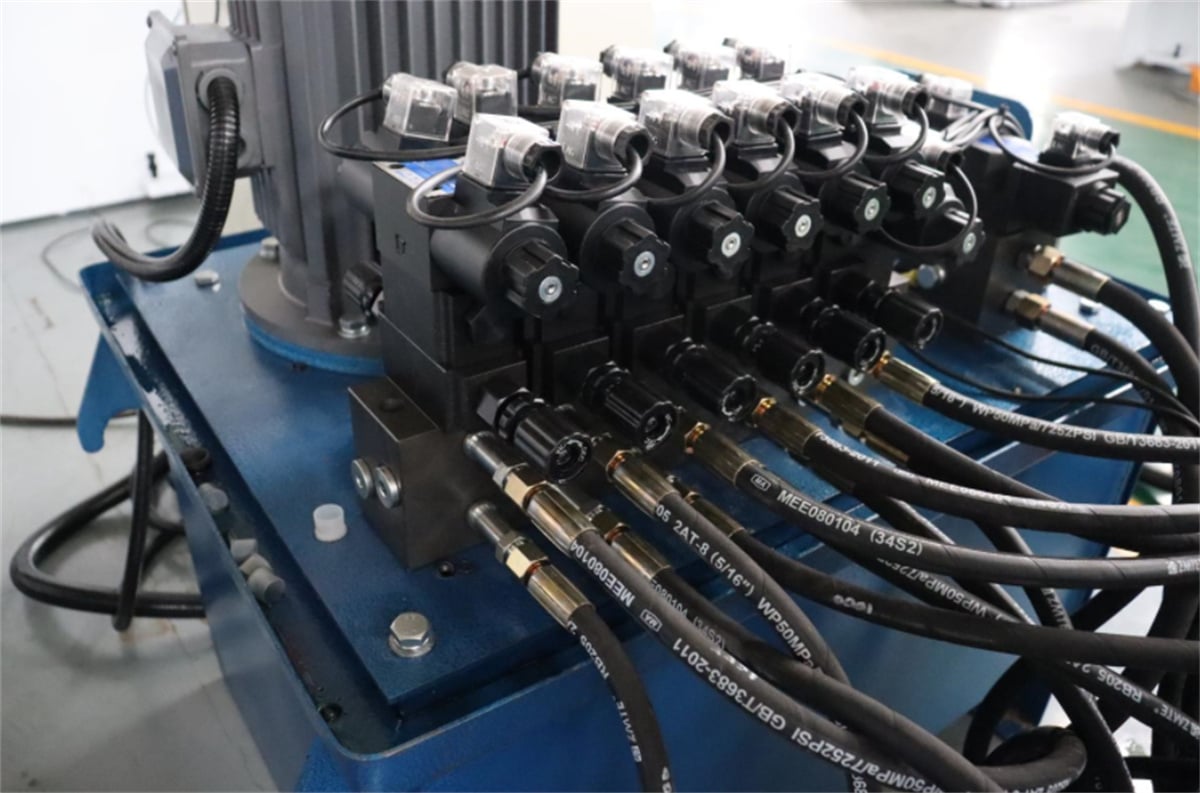
Problemos su vamzdynų jungtimis ir sandarinimo gedimai gali sukelti hidraulinio alyvos nutekėjimą, netiesiogiai sukeliant nepakankamą slėgį. Profilių lenkimo mašinų hidrauliniai vamzdynai yra sudėtingi ir nuolat patiria virpesius bei įtempimą, todėl vamzdžių sujungimai gali atlaisvėti, o vamzdžiai – pažeistis, kas sukelia hidraulinio alyvos nutekėjimą. Sandarinimo elementai (pvz., sandarinimo žiedai ir paklodės) ilgai naudojami sensta ir skyla, todėl nebeatlieka savo funkcijos. Per šiuos plyšius prasiskverbia hidraulinė alyva, dėl ko sistemos slėgis nuolat krenta ir gali kilti antriniai problemų – pvz., įrangos užterštumas ir komponentų korozija.
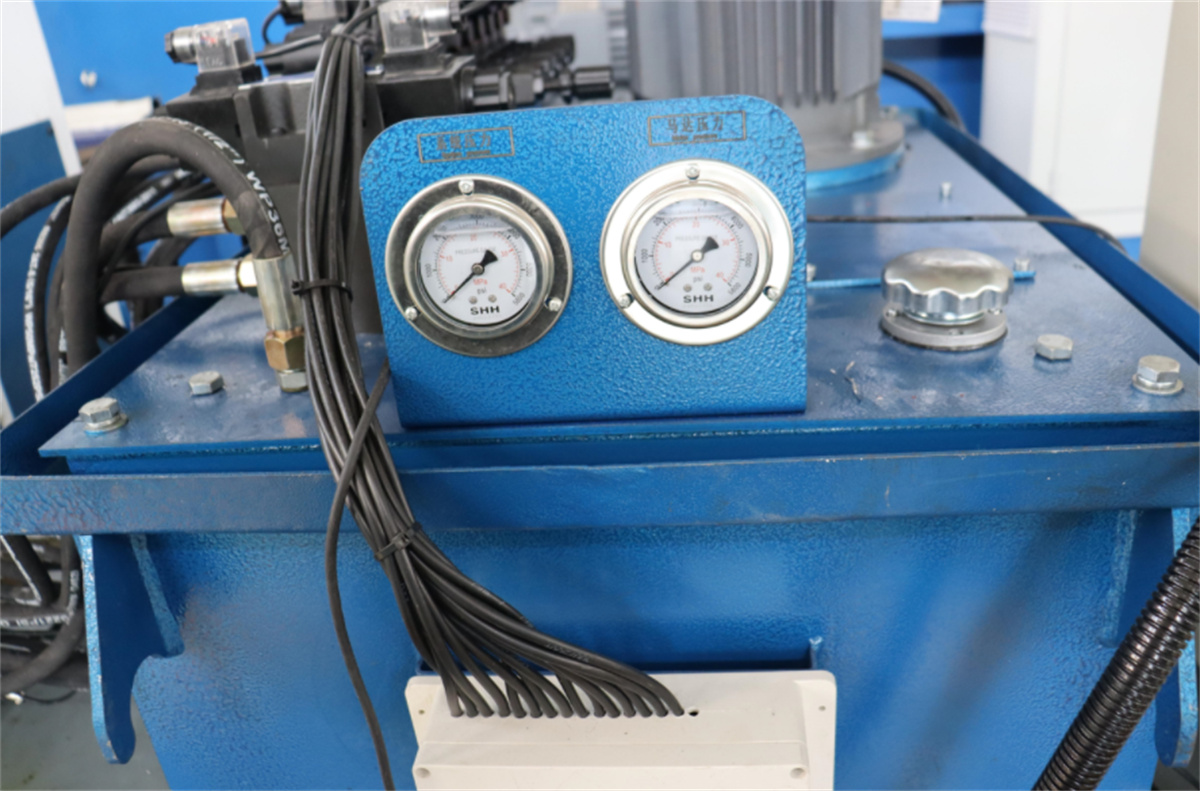
Netinkamas sistemos derinimas ar neprotingi parametrų nustatymai taip pat gali sukelti nepakankamą slėgį. Po įrangos įdiegimo ar techninės priežiūros, jei hidraulinės sistemos parametrai nesureguliuojami tinkamai – pavyzdžiui, jei nustatomas per žemas saugos vožtuvo slėgis arba netinkamai reguliuojamas hidraulinio siurblio padavimas – sistemos išvesties slėgis negalės atitikti eksploatacijos reikalavimų. Be to, ilgalaikės eksploatacijos metu sistemos parametrai gali pasislinkti; jei jie laiku nekalibruojami, tai gali sukelti slėgio disbalansą ir nepakankamą slėgį.
Apibendrinant, nepakankamo slėgio priežastys profilių lenkimo mašinų hidraulinėje sistemoje dažniausiai susijusios su komponentais, hidrauliniu skysčiu, vamzdynais ir derinimu. Šios priežastys tarpusavyje susijusios ir gali turėti kaupiamąjį poveikį. Trikčių šalinant reikia laikytis principo „pradėti nuo paprasto ir pereiti prie sudėtingo, pradėti nuo akivaizdaus ir pereiti prie gilesnio“. Pirma, patikrinkite alyvos būklę ir vamzdynų sandarumą, tada ieškokite gedimų hidrauliniuose komponentuose ir galiausiai sureguliuokite sistemos parametrus. Įsisavinus įvairių priežasčių pagrindinę logiką, galima greitai nustatyti gedimus, laiku juos pašalinti ir užtikrinti profilių lenkimo mašinos stabilią bei efektyvią veikimą.

