





세 개의 롤이 있는 CNC 판금 굽힘 기계
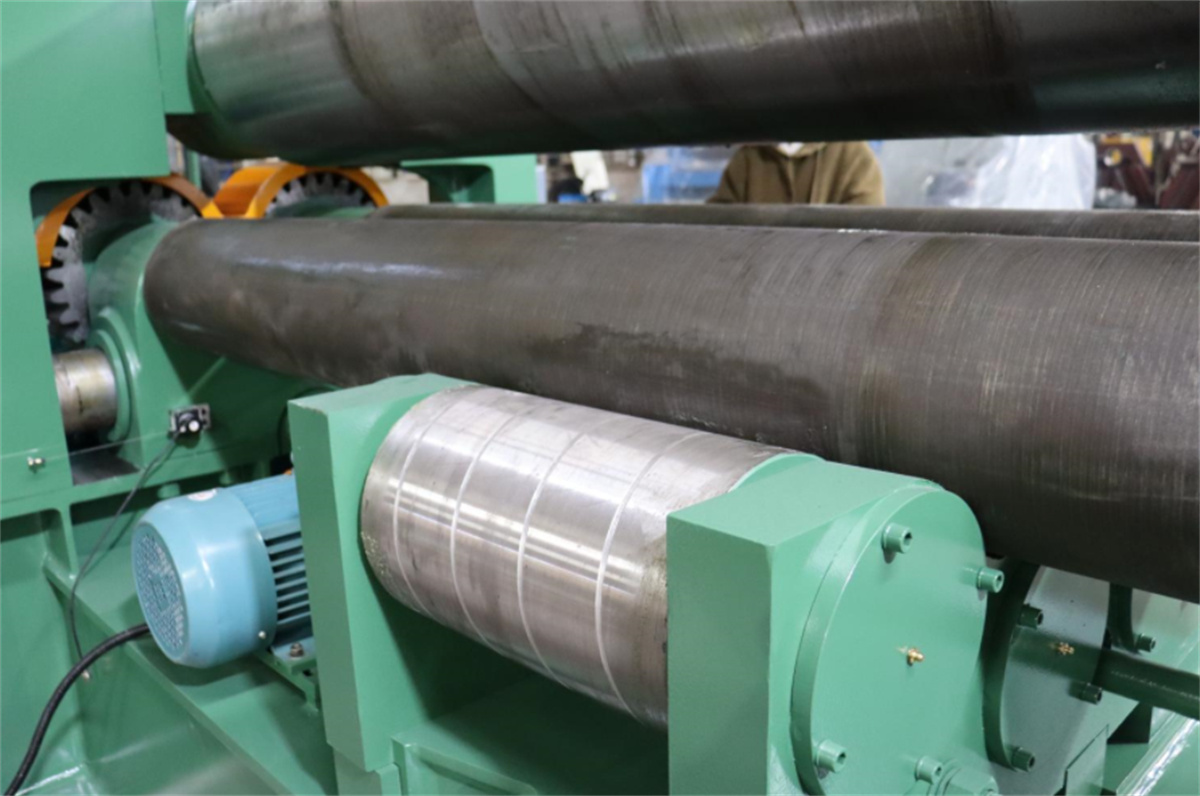
이 기계는 대칭형 삼롤 구조를 채택하였다. 상부 롤은 두 개의 하부 롤 사이 중앙에 위치하며, 유압 실린더가 피스톤을 구동시켜 상부 롤을 수직 방향(상하)으로 이동시킨다. 동력은 주 감속기의 최종 기어 단에서 전달되어 두 하부 롤의 기어를 맞물리게 하여 회전을 유도하고, 이를 통해 판금 구부림 공정을 수행한다.
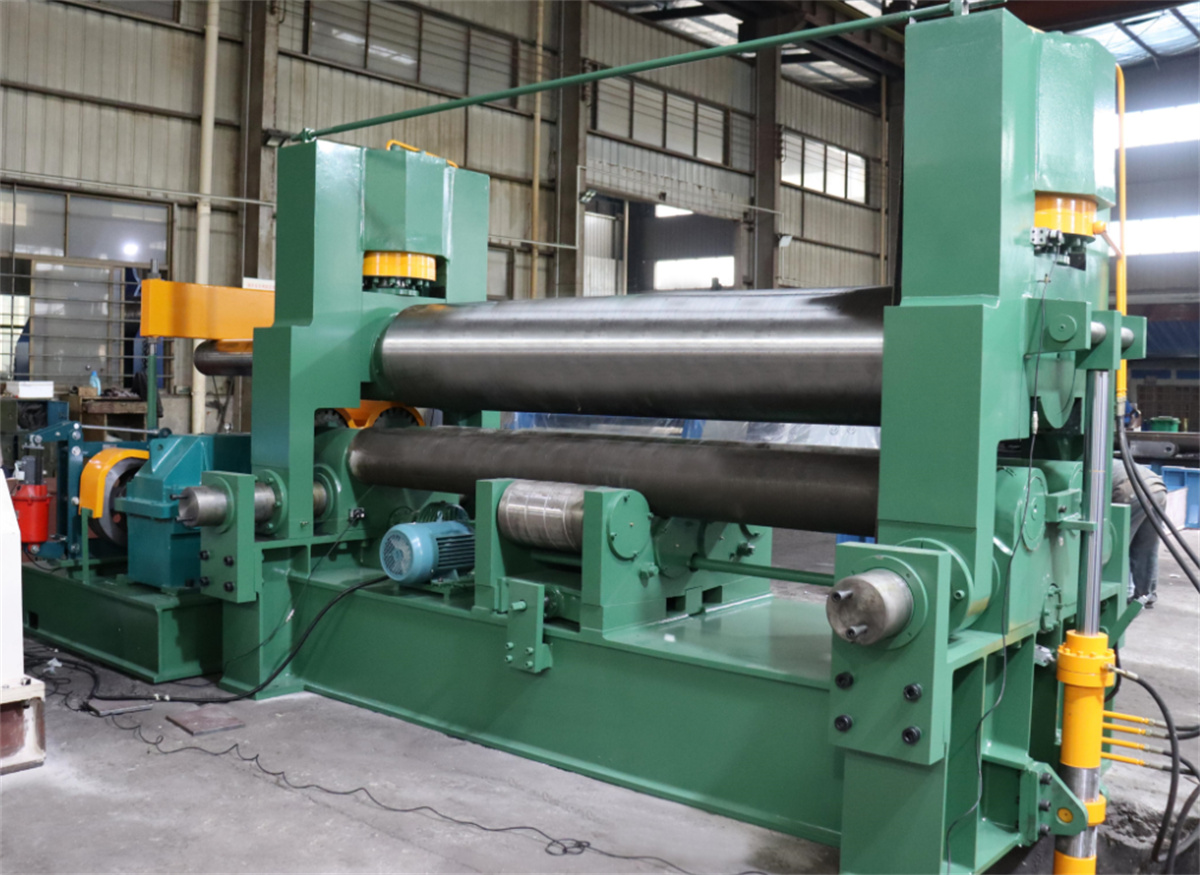
작동 원리는 다음과 같습니다: 평평하고 연성 있는 금속 판을 기계의 세 개의 작업 롤(두 개의 하부 롤과 하나의 상부 롤) 사이에 놓습니다. 상부 롤의 하향 압력과 하부 롤의 회전을 통해 판은 반복적이고 연속적인 굽힘을 겪게 되며, 이로 인해 영구적인 소성 변형이 유도되어 최종적으로 원하는 원통형, 원추형 또는 부분 원통형/원추형 형상을 형성합니다.
이 유압식 삼축 벤딩 기계의 단점은 판의 양 끝단을 별도의 장비를 사용해 사전 굽힘 처리해야 한다는 점입니다.
대형 기계로 분류되며, 두께가 50 mm를 초과하는 판의 굽힘에 적합합니다. 두 개의 하부 롤 아래에는 고정 지지 롤이 한 줄로 설치되어 있으며, 이는 하부 롤 간 스팬을 줄여 굽힘된 작업물의 정밀도를 향상시키고 기계 전반의 성능을 개선합니다.
삼축 벤딩 기계의 정비 절차는 다음과 같습니다:
1. 기계의 윤활도면에 따라 모든 오일 컵, 윤활 지점 및 수동 윤활이 필요한 부위에 윤활유를 공급하십시오.
2. 지정된 사양 범위 내에서 기계를 작동하십시오: 판 두께는 20 mm를 초과하지 않아야 하며, 길이는 2500 mm를 초과하지 않아야 하고, 재료의 항복 강도는 250 MPa 미만이어야 합니다.
3. 전원을 연결한 후, 아래쪽 롤을 정방향 및 역방향으로 작동시키고, 위쪽 롤을 상하로 이동시켜 비정상적인 끼임 또는 경직 현상이 없는지 점검하십시오.
4. 정해진 가공 절차 및 작동 방법을 철저히 준수하십시오. 위쪽 롤이 최고점 또는 최저점에 도달할 때는 안전한 작동에 각별히 유의하십시오. 5. 위쪽 롤의 상승 또는 하강, 드롭엔드 베어링의 기울기 조정 및 초기화, 위쪽 롤의 기울기 조정 등은 주 구동 장치가 완전히 정지된 후에만 수행할 수 있습니다.
6. 기계 작동 중 불규칙한 소음, 충격 또는 기타 이상 현상이 감지될 경우 즉시 기계를 정지하고 점검하십시오.
7. 작업 인원은 서로 긴밀히 협조하고, 판재 굴림 작업 책임자의 지시를 따라야 한다. 책임자의 명령 없이는 기계를 가동해서는 안 된다.
8. 판재 굴림 작업 중에는 손이 강판에 끼여 기계 내부로 끌려들어가는 사고를 방지하기 위해 극도의 주의를 기울여야 한다.
9. 천장 크레인을 사용해 강판 또는 굴린 원통을 들어 올릴 때는 기계와의 충돌을 피해야 한다.
판재 굴림 작업이 완료되면, 작업물이 완성되었는지 확인하고, 자재를 정리하며 작업장을 청소해야 한다. 또한 필요한 장비 점검을 실시하고 전원을 즉시 차단해야 한다.

