





프로파일 벤딩 기계 작동 절차
프로파일 벤딩 머신은 각강, 채널강, 아이빔, 원형 파이프, 사각 파이프, 평강 등 금속 프로파일을 구부리는 전용 기계이다. 기계적 전달 방식 또는 유압 구동 방식을 통해 프로파일에 조절 가능한 굽힘력을 가하여 미리 설정된 각도나 곡률에 따라 호형, 직각, S자형 등 특정 형상으로 성형한다.
프로파일 벤딩 기계는 건축용 철골 구조물(예: 커튼월 프레임, 교량 지지대), 기계 제조(예: 장비 프레임, 파이프 엘보), 자동차 산업(예: 섀시 부품), 가구 및 인테리어 공사(예: 곡선 장식 스트립) 등 다양한 분야에서 널리 사용된다. 이 기계는 금속 프로파일의 비선형 형상을 가공하기 위한 핵심 장비이다.
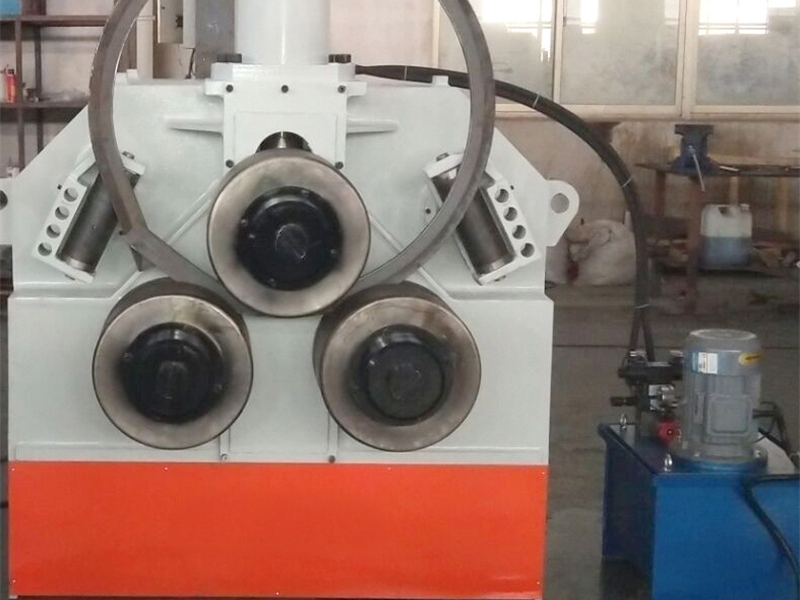
프로파일 벤딩 기계의 기능
프로파일 벤딩 기계는 다이 위치 조정과 압력 제어를 통해 굽힘 각도, 반경, 길이 구간을 정밀하게 설정함으로써 복잡한 3차원 형상 가공 요구 사항을 충족시킬 수 있다. 또한 연속 생산을 지원하여 프로파일 성형의 효율성과 일관성을 향상시킨다.
구동 방식에 따라 일반적으로 기계식(모터와 감속기로 구동), 유압식(유압 실린더를 이용해 압력을 제공), CNC 완전 자동식(프로그램으로 각도 및 속도를 제어)이 있다. CNC 모델은 복잡한 곡선 가공을 자동화할 수 있으며, 고정밀 맞춤형 응용 분야에 적합하다.
프로파일 벤딩 기계 작동 절차
Ⅰ. 작동 전 준비
장비 검사
모든 기계 부품(예: 프레임, 전달 장치, 다이 홀더)이 단단히 고정되었는지 확인한다. 유압식 모델의 경우 유압 시스템의 오일 레벨이 오일 게이지 중앙선 이상인지, 파이프라인에 누출이 없는지 확인한다.
벤딩 다이(벤딩 다이, 클램핑 다이, 맨드릴 등) 사양이 가공할 프로파일과 일치하는지 확인한다(예: 원형 관 벤딩 시 해당 지름의 벤딩 휠 다이 필요). 다이 표면에 균열이 없고 과도한 마모가 없는지 확인하며(마모 깊이 > 1mm 시 교체 필요)
프로파일 표면을 긁거나 위치 정확도에 영향을 주지 않도록 작업대와 다이를 금속 찌꺼기 및 기름 얼룩과 같은 이물질로 부터 청소한다.
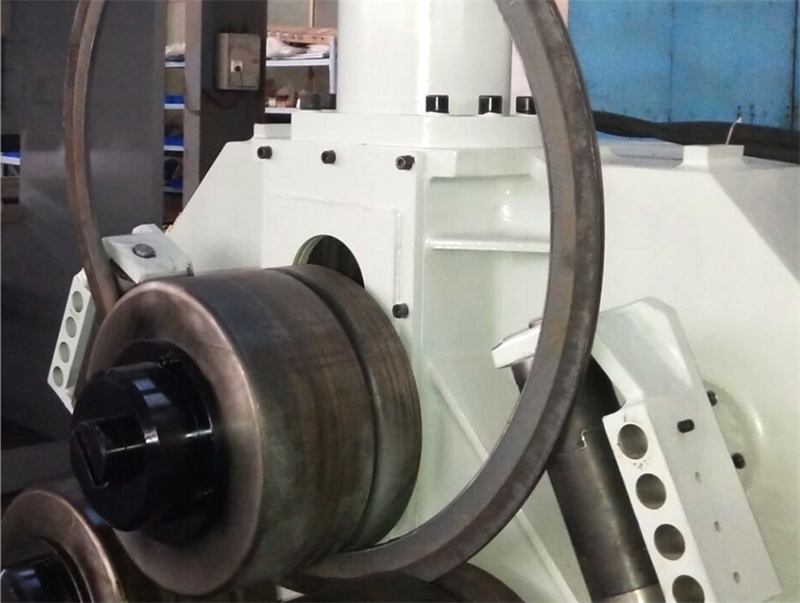
파라미터 설정
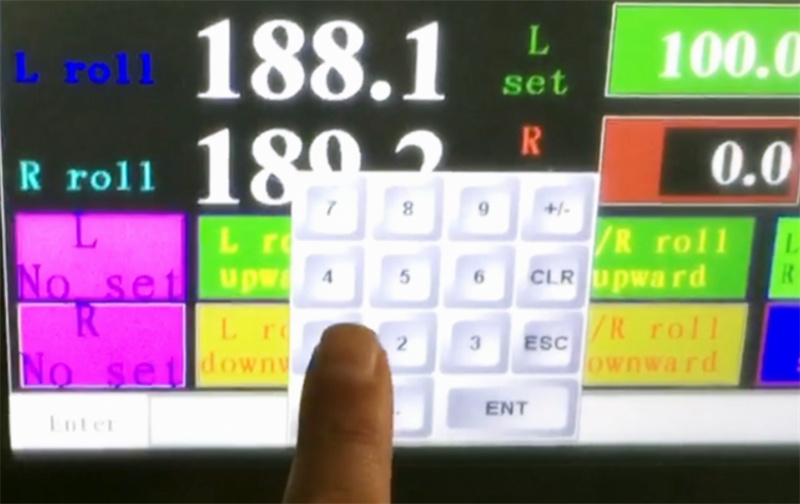
프로파일 재료(예: Q235 강판, 스테인리스강), 단면 형상(예: 사각관의 한 변 길이, 원관의 지름), 목표 굽힘 각도/반경을 기준으로 장비 매뉴얼 또는 공정 문서를 참조하여 적절한 굽힘 속도(보통 5°–30°/초) 및 압력 파라미터를 설정한다(과부하 방지). CNC 모델의 경우 가공 프로그램(굽힘 순서 및 각도 보정 값 포함)을 미리 입력해야 한다. 시운전 시에는 먼저 무부하 테스트 운전을 수행하여 프로그램 로직과 금형 움직임 간 조율을 확인한다.
프로파일 사전 처리
가공할 프로파일의 치수를 점검하여 허용 오차 범위 내에 있는지 확인한다(예: 길이 편차 ≤ ±2mm). 또한 표면에 심한 녹이나 변형이 있는지 확인한다. 쉽게 변형되는 얇은 벽면 프로파일(예: 알루미늄 사각관 벽 두께 < 2mm)의 경우, 주름이나 파손을 방지하기 위해 굽힘 부위에 소량의 윤활유(예: 흑연 유화액)를 도포하거나 특수 맨드릴 지지대를 사용해야 한다.
Ⅱ. 작동 절차
클램핑 및 고정: 프로파일을 벤딩 기계의 다이 위치 영역에 놓는다. 클램핑 다이(또는 압력 장치)를 사용해 프로파일 한쪽 끝을 단단히 고정한다(클램핑 힘은 균일해야 하며, 국부적인 눌림 자국이 생기지 않도록 해야 한다). 이때 프로파일 축선이 벤딩 중심선과 정확히 일치하도록 해야 하며(편차 ≤ 1mm), 긴 프로파일(> 2m)의 경우 자체 중량으로 인한 처짐을 방지하고 벤딩 위치 이동을 막기 위해 보조 지지대(예: 롤러 브래킷)를 사용한다.
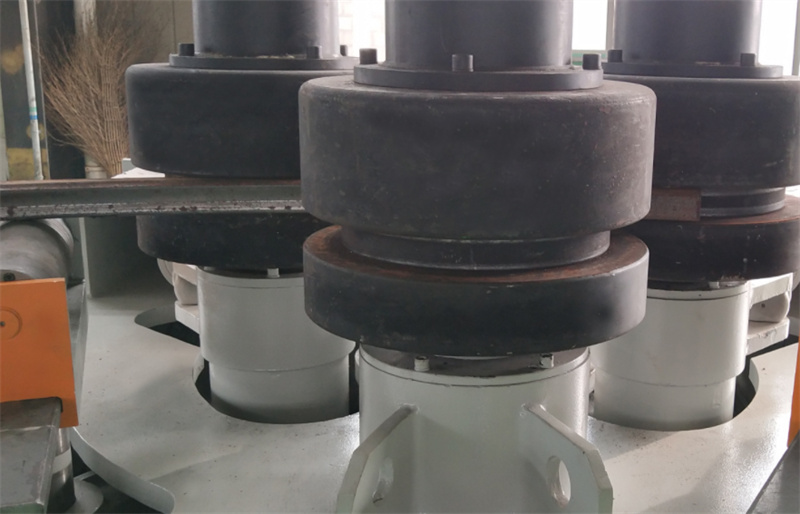
굽힘 시작: 안전 장치(예: 보호 커버, 비상 정지 버튼)가 정상 작동 상태임을 확인한 후 장비를 가동합니다. 수동 기계의 경우 조작 핸들을 사용해 서서히 압력을 가하고, 프로파일의 굽힘 과정을 관찰하면서 각도를 실시간으로 조정합니다. CNC 기계의 경우 프로그램 지시에 따라 자동으로 작동합니다. 운영자는 화면에 표시되는 압력 및 각도 피드백 값을 반드시 모니터링해야 하며, 갑작스러운 압력 변화나 각도 편차 과다 등 이상이 감지될 경우 즉시 정지해야 합니다.
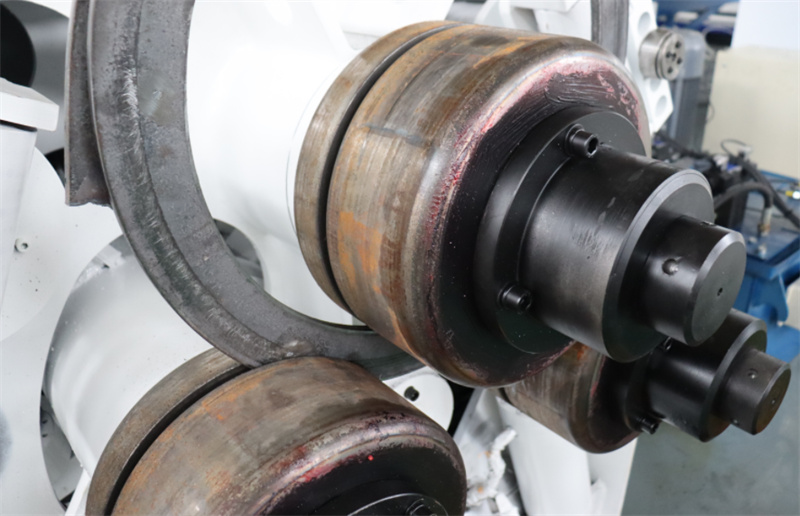
공정 모니터링: 굽힘 작업 중 프로파일의 변형 상태를 주의 깊게 관찰해야 한다. 외측 벽면의 두께 감소, 내측 벽면의 주름이나 균열(예: 스테인리스강 프로파일의 미세 균열 등)이 발생하면 즉시 작업을 중단하고 다이 간격, 압력 파라미터 또는 프로파일 재질을 점검해야 한다. 여러 구간을 연속으로 굽힐 경우, 사전 설정된 순서에 따라 각 굽힘 각도를 단계별로 완료해야 하며, 여러 각도를 한 번에 중첩하여 굽히면 누적 오차가 발생할 수 있다.
하역 및 검사: 굽힘 작업 완료 후 클램프 다이를 해제하고 리프팅 도구(또는 수작업 보조)를 사용해 프로파일을 부드럽게 제거하되, 성형된 부위와의 충돌을 피해야 한다. 각도 게이지, 반경 게이지 또는 3차원 측정기기를 사용해 실제 굽힘 각도 및 반경을 측정하고 설계 요구사항과 비교한 후, 불량 제품은 재가공해야 한다.
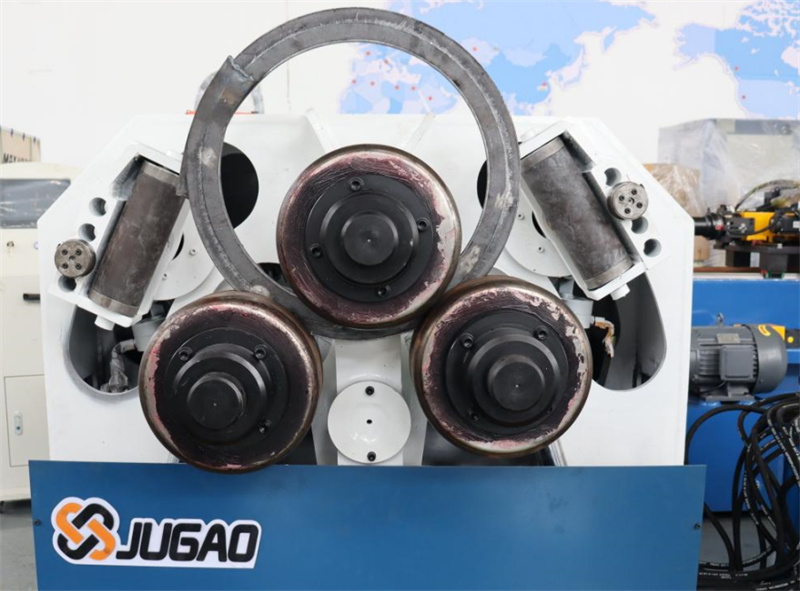
요약하자면, 프로파일 벤딩 머신은 금속 가공 분야에서 직선을 곡선으로 변환하는 데 중요한 장비이다. 올바른 사용은 표준화된 준비 절차, 정밀한 작동 제어, 그리고 엄격한 안전 유지보수에 달려 있다. 작업자는 장비 성능과 프로파일 특성을 숙지하고, 규정을 철저히 준수하여 장비를 조작함으로써 안전한 생산과 효율성을 확보해야 한다.

