





판 롤링 기계 성능에 대한 상세 설명
I. 판 말림 기계의 작동 원리
석유화학, 조선, 압력 용기, 기계 제조 등 다양한 산업 분야에 널리 적용 가능.
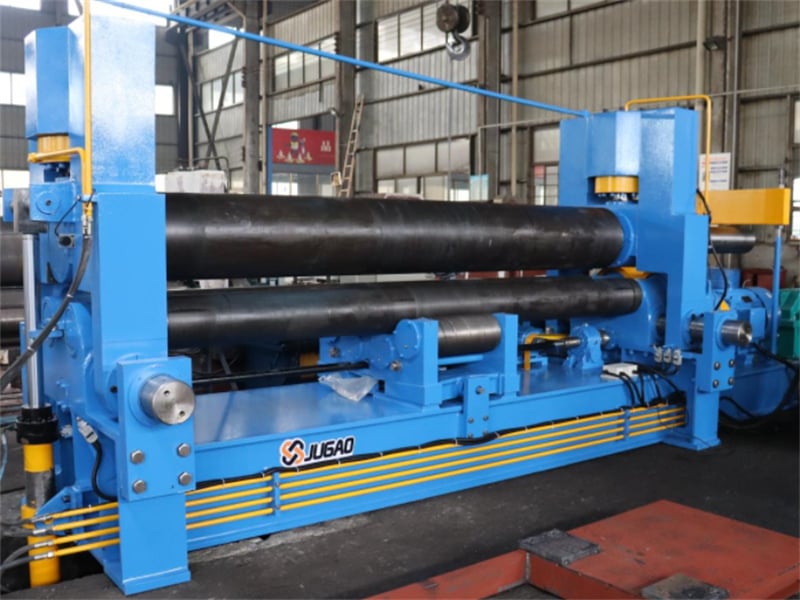
판 롤링 기계의 상부 롤러는 두 개의 하부 롤러 사이에서 대칭적으로 위치한다. 유압 실린더 내의 유압 오일이 피스톤에 작용하여 수직 방향으로 상승 및 하강 운동을 일으킨다. 주 감속기의 최종 기어가 두 하부 롤러의 맞물림 기어를 구동하여 판을 굴리는 데 필요한 토크를 제공한다. 상부 롤러의 하향 압력과 하부 롤러의 회전을 통해 금속 판은 여러 차례 연속적인 굽힘 공정을 거치며 강한 소성 변형을 겪고, 원하는 원통형, 원추형 또는 그 일부 형태로 굴려진다. 이 유압식 3롤 판 롤링 기계의 단점은 판의 양 끝단을 다른 장비를 사용해 사전 굽힘 처리해야 한다는 점이다.
II. 판 롤링 기계 고장 해결
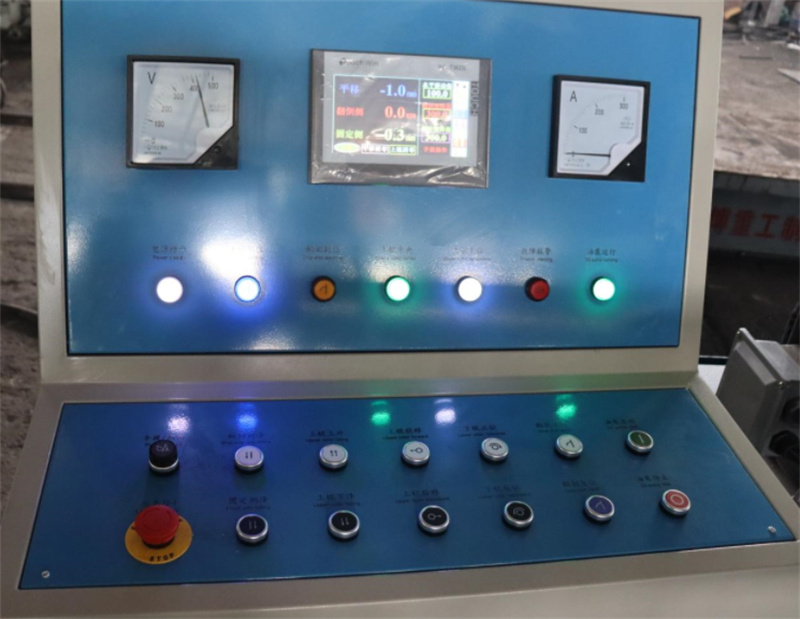
1. 인터페이스 신호 점검: 프로그래머블 판재 굴곡기 컨트롤러를 사용해 기계공작기계 제어 시스템의 인터페이스 신호를 점검하고, 인터페이스 매뉴얼에 명시된 정상 신호와 비교함으로써 해당 고장 지점을 식별할 수 있다. 2. 계측기 측정: 판재 굴곡기 시스템이 오작동할 경우, 시스템 회로도 및 기계공작기계 회로도를 근거로 일반 전기 테스트 계측기 및 도구를 활용해 고장 부위의 전압, 전원 공급 상태, 펄스 신호를 측정하여 고장 위치를 파악한다. 전원 입력 전압이 한계치를 초과할 경우, 볼트미터로 전력망 전압을 측정하거나 전압 테스터로 실시간 모니터링을 수행해 다른 원인을 배제할 수 있다. 판재 굴곡기의 위치 제어 루프에 고장이 발생할 경우, 오실로스코프를 사용할 수 있다.
3. PLC 인터럽트 상태 분석: 프로그래머블 로직 컨트롤러(PLC)에 이상이 발생하면 인터럽트 원인이 인터럽트 스택에 저장된다. 판재 롤링 머신 프로그래머를 사용해 시스템 정지 시 인터럽트 스택과 블록 스택을 조회할 수 있으며, 표시된 원인에 따라 고장 위치를 식별할 수 있다.
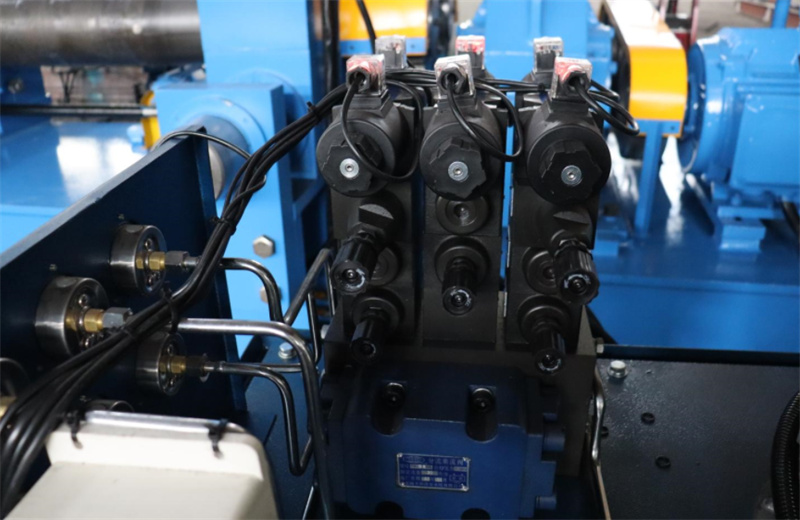
판 굴림 기계를 사용하는 기업 또는 공장의 규모와 관계없이, 이러한 장비는 가공 중 누출 및 먼지 유입을 방지하기 위해 밀봉 장치를 반드시 갖추어야 한다. 판 굴림 기계의 유압 시스템에서 밀봉 부품, 즉 실은 인접한 맞물리는 표면 사이에서 유체나 고체 입자의 누출을 막고, 먼지 및 습기와 같은 외부 불순물이 기계 내부 부품으로 침입하는 것을 방지하는 데 사용된다. 판 굴림 기계 유압 시스템의 실에서 발생하는 누출은 작동 매체를 낭비할 뿐만 아니라 기계와 환경을 오염시킬 수 있으며, 심한 경우 기계 고장 및 인명 사고까지 유발할 수 있다.
판 굴림 기계 유압 시스템 내 실의 신뢰성과 수명은 유압 시스템 품질을 평가하는 중요한 지표이다.
간극 실링을 제외하고, 실링은 밀봉된 유체가 통과할 수 있는 최소 간극보다 인접한 두 맞물리는 표면 사이의 간격을 작게 조절하는 데 사용된다. 접촉식 실링에서는 판 굴림 기계 유압 시스템의 실링을 일반적으로 자체 압축 실링과 자체 자조임 실링(또는 립 실링이라고도 함)으로 구분한다. 그러나 판 굴림 기계 유압 시스템 내 다양한 실링의 성능은 서로 다른 요인에 의해 영향을 받는다. 예를 들어, 삼중 롤 판 굴림 기계의 실링은 온도, 압력 및 매체에도 영향을 받는다.
IV. 판 굴림 기계의 전달 성능
판 굴림 기계의 전달 장치에 감속기를 사용할 경우, 입력 축 상의 작은 기어와 출력 축 상의 큰 기어가 맞물려 전동기의 고속 동력을 감속시킨다.
판재 굴곡기의 속도 감속기는 기어 속도 변환 장치를 사용하여 모터의 회전 속도를 원하는 회전 속도로 낮추면서 더 큰 토크를 얻는 동력 전달 메커니즘이다.
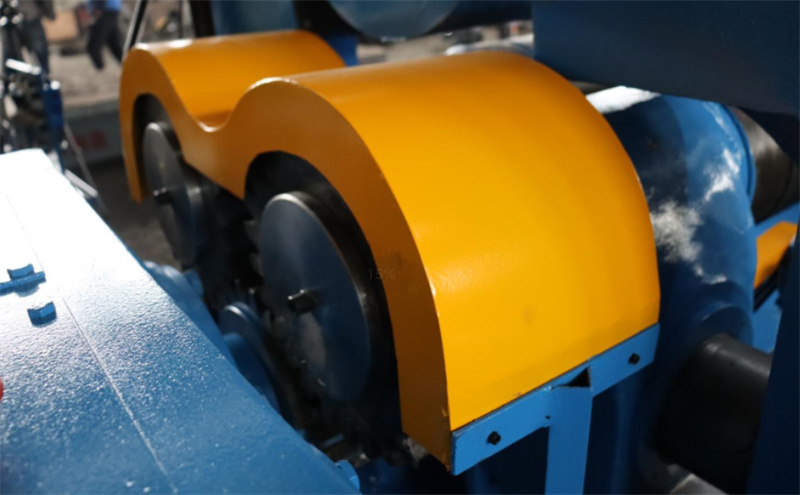
판재 굴곡기의 속도 감속기는 속도를 낮추는 동시에 출력 토크를 증가시킨다. 토크 출력 비율은 모터 출력에 감속 비율을 곱한 값이지만, 속도 감속기의 정격 토크를 초과하지 않도록 주의해야 한다. 동시에 부하의 관성도 감소되며, 관성 감소량은 감속 비율의 제곱과 같다.

