





Რატომ არის მნიშვნელოვანი მილების გამოკეთების მანქანის საცდელი მუშაობა დაყენების შემდეგ?
Მანქანა დაყენებულია, გათესვა დასრულებულია და დასათავსებლად დასაჭიროებელი დახრის მოწესრიგება შესრულებულია. ყველაფერი მზად ჩანს გაშვებისთვის, მაგრამ დაყენების ხარისხის ნამდვილი ტესტი არ არის ელექტროენერგიის ჩართვის მომენტი — ეს არის მანქანის პირველი მილის გამოკეთების მომენტი.
Ბევრი დაყენების შეცდომა ხელოვნურად არ ჩანს მაშინ, როდესაც მანქანა მუშაობს ტვირთის გარეშე; პრობლემები მხოლოდ მაშინ გამოიკვეთება, როდესაც მანქანა ტვირთის ქვეშ იმყოფება და აქტიურად აკეცავს მილს. სწორედ ამის მიზანია საცდელი გაშვება: ეს არის სრული შემოწმების ბოლო შესაძლებლობა მასშტაბური წარმოების დაწყებამდე. ამ ეტაპზე პრობლემების გამოვლენა და ამოხსნა ხარჯებს მინიმალურად შემცირებს და შესაძლებლობას აძლევს მარტივად შევასწოროთ პარამეტრები.
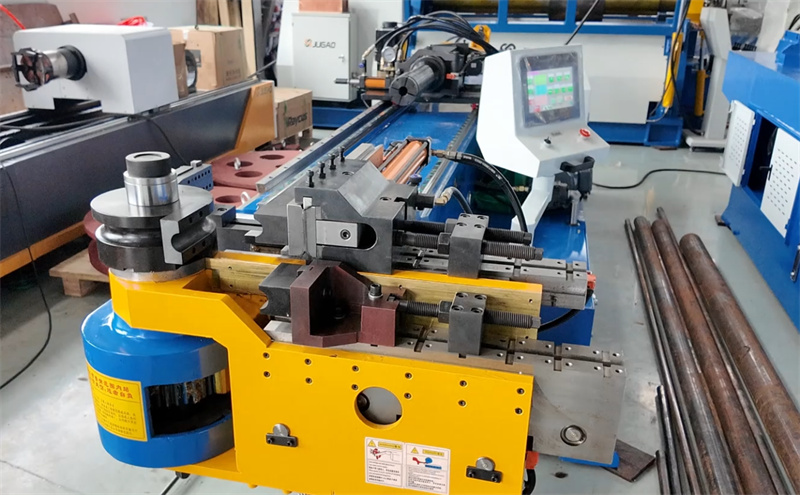
Რას ამოწმებს საცდელი გაშვება?
Მარტივად რომ ვთქვათ, ის მოიცავს ოთხი ძირევან სფეროს: მანქანის სრულ სტაბილურობას, აკეცვის სიზუსტეს და მეორედ გამეორების შესაძლებლობას სტანდარტების შესატყობარად, ინსტრუმენტებსა და მილს შორის სწორ მორგებას და დაყენებას დაკავშირებული მექანიკური და ელექტრო სისტემების მთლიანობას.
Თუმცა ეს მიზნები მარტივად ჟღერს, თითოეული მათგანი პირდაპირ აისახება მომავალი წარმოების ეფექტურობასა და პროდუქტის ხარისხზე. განსაკუთრებით მნიშვნელოვანია მეორედ გამეორების შესაძლებლობა — ერთი შესატყობარი მილის წარმოება არ არის რთული; ნამდვილი გამოწვევა იმ ყველა მილის სტანდარტებს შესატყობარად დასამუშავებლად გარანტირებაა.
Დაიწყებამდე ორი საკითხის შემოწმება მოგეთხოვებათ
Პირველ რიგში, შეამოწმეთ მანქანის დაკონტროლებისა და დამაგრების მდგომარეობა. მეორედ შეამოწმეთ მანქანის საწოლი და ძირითადი საყრდენი საზუსტეს დონემერით, რათა დარწმუნდეთ, რომ დონე ნებადარებულ დიაპაზონშია. ანკერული ბოლტები უნდა იყოს თანაბრად დაკეცილი მითითებული სპეციფიკაციების შესაბამად; არ უნდა მოხდეს არათანაბარი დაძაბვა. არათანაბარი დამაგრება მარტივად შეიძლება გამოიწვიოს ვიბრაცია და გადაადგილება საცდელი ექსპლუატაციის დროს.
Მეორე რიგში, შეამოწმეთ ელექტრო- და ჰიდრავლიკური შეერთებები. დაადასტურეთ საკვების ძაბვა და ფაზების ბალანსი, უზრუნველყოფეთ საიმედო გრუნტვა და შეამოწმეთ ჰიდრავლიკური ჰოსების მიმართულება და შეერთების ნაკერები დასაშვები გასვლების არ არსებობის შესამოწმებლად. არასტაბილური საკვები ან მცირე ჰიდრავლიკური გასვლები შეიძლება გავლენა მოახდინოს სერვო კონტროლზე და ჩამოჭრის თანმიმდევრობაზე საცდელი წარმოების პროცესში.
Საცდელი წარმოება რამდენიმე ეტაპად მიმდინარეობს
Პირველი ნაბიჯი: ტრუბის გარეშე მუშაობა. გადააბრუნეთ ყველა ღერძი, მიმაგრების მოწყობილობები, მანდრელები და ბრუნვის მოძრაობები ტრუბის ჩატვირთვის გარეშე. ყურადღებით მოასმინეთ არანორმალური ხმა, ვიბრაცია ან ხელოვნური მოძრაობა. ამ ნიშნებს ჩვეულებრივ მიაკუთვნებენ გასწორების პრობლემებს ან არასწორად მიმაგრებულ ნაკრებს — ამ პრობლემებს ამ ეტაპზე მარტივად შეიძლება გადაჭრა.
Მეორე ნაბიჯი: მარტივი გამოხრის ტესტი. დაიწყეთ ერთი გამოხრით სტანდარტული რადიუსით და მოკლე ტრუბის სიგრძით. თუ არსებობს დაყენების პრობლემები, ამ მარტივი გამოხრის შედეგად გამოვლენილება კუთხის გადახრები, ზედაპირის ხაზები ან უცებ მომხდარი სპრინგ-ბექი.
Მესამე ნაბიჯი: სიზუსტისა და განმეორებადობის შემოწმება. გამოხრით იგივე ნაკეთობა რამდენჯიმე და შეადარეთ შედეგები. თუ კუთხეები ცვალება ნაკეთობიდან ნაკეთობაში, შესაძლო მიზეზები შეიძლება იყოს მანქანის სრულად გასწორების დაუსრულებლობა, ხელსაწყოების არასწორი გასწორება ან მანქანის საფუძვლის დაყენების პროცესიდან დარჩენილი დაძაბულობა. ამ პრობლემების გადაჭრა ამ ეტაპზე ბევრად მარტივია, ვიდრე სრული წარმოების დაწყების შემდეგ.
Სავარჯიშო წარმოების დროს ხშირად მოხდენილი დაყენების პრობლემები
Ინსტრუმენტებისა და მანქანის ცენტრალური ღერძის შორის მიმართულების გადახრა. ეს არის ერთ-ერთი ყველაზე გავრცელებული პრობლემა საცდელი წარმოების დროს, რომელიც ხშირად გამოწვეულია გამოკეტვის თავის არასწორად დაყენებით ან ინსტრუმენტების არასწორი მოწყობით. სიმპტომები მოიცავს მილის ოვალურობას, კედლის თანაბარი არ ყოფნას და ზედაპირზე ინსტრუმენტების კვალებს.
Არასაკმარისი შეკავების ძალა ან მანდრელის არასწორი პოზიციონირება. საცდელი გამოკეტვის დროს მილის გამოსრიალება ან წარბების წარმოქმნა შეიძლება ჩანდეს როგორც პროცესული პრობლემები, მაგრამ ისინი ხშირად დაკავშირებულია დაყენებასა და მიმართულების გადახრას. სწორად დაყენებულ მანქანაზე პარამეტრების ზუსტ რეგულირებაზე რეაქცია წინასწარ განსაზღვრულია.
Ტვირთის ქვეშ ვიბრაცია ან ხმაური. გამოკეტვის დროს ვიბრაცია არის გამოსახატული გაფრთხილების ნიშანი, რომელიც ჩვეულებრივ მიუთითებს ანკერების პრობლემებზე, იატაკთან არ თანაბარი კონტაქტზე ან დაყენების დროს დარჩენილ მექანიკურ შეერთებათა გაუმაგრებაზე. ტვირთის ქვეშ საცდელი წარმოების ჩატარება არის ყველაზე სწრაფი გზა ამ პრობლემების გამოვლენისთვის.
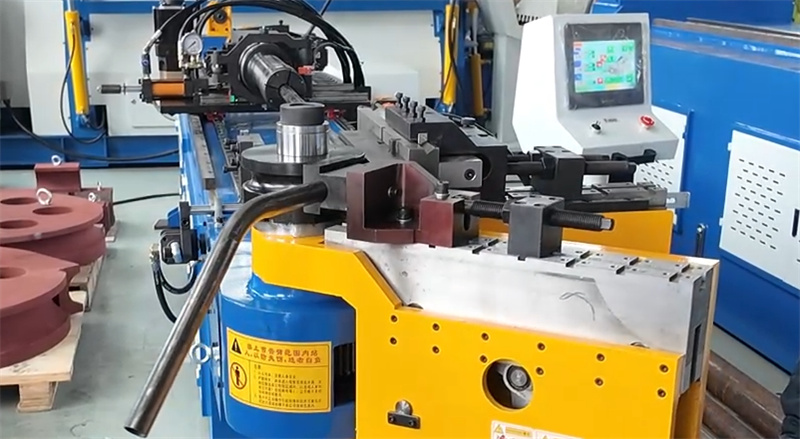
Პარამეტრების ზუსტი რეგულირების პრინციპები
Არ გამოიყენოთ მაქსიმალური სიჩქარე საცდელ წარმოებაში. ნელი, კონტროლირებული მოძრაობა საშუალებას აძლევს უკეთ დააკვირდეთ მანქანის მუშაობის მდგომარეობას და გამოყოთ დაყენების პრობლემები პროცესის დაყენების პრობლემებისგან. მხოლოდ მაშინ გაზარდეთ ნელ-ნელა წნევა და სიჩქარე, როდესაც დარწმუნდებით, რომ ყველაფერი სწორად მუშაობს.
Ბრუნვა და მიმაგრების სიზუსტე სწორი დაყენების მთავარი მაჩვენებლებია. საცდელ წარმოებას დროს დაკვირდებადი გადახრები ჩვეულებრივ მიუთითებს ენკოდერის გასწორების ან მექანიკური დაყენების შესწორების საჭიროებაზე.
Რამდენიმე ხშირად დასმული კითხვა
Რამდენ ხანს გრძელდება საცდელი გაშვება?
Ის გრძელდება მანამ, სანამ ღუნვის სიზუსტე და მეორადობა რამდენიმე ციკლის განმავლობაში მდგრადი რჩება. ნაკეთობის რთულების მიხედვით ეს შეიძლება გასტანოს რამდენიმე საათიდან რამდენიმე დღემდე.
Შეუძლია თუ არა საცდელ გაშვებას აღმოაჩენოს ყველა დაყენების შეცდომა? არ გამოვლის ყველა პრობლემა დასაწყისში, მაგრამ ეს ყველაზე ეფექტური საშუალებაა ძირევანი მექანიკური, ელექტრო და გასწორების პრობლემების აღმოსაჩენად სრული წარმოების დაწყებამდე.
Რომელი მასალები გამოიყენება საცდელი წარმოების დროს?
Თქვენ უნდა გამოიყენოთ იგივე პარტიის მასალა, რომელიც განკუთვნილია ფაქტობრივი წარმოებისთვის. სხვადასხვა მასალას აქვს სხვადასხვა გამოხრის მახასიათებლები; სხვა მასალების გამოყენება საცდელი შედეგების მნიშვნელობას მოახდენს.
Საცდელი წარმოება არ არის მხოლოდ ფორმალობა. ეს არის თქვენი საუკეთესო შესაძლებლობა ადრე აღმოაჩინოთ დამონტაჟების შეცდომები და უზრუნველყოთ გრძელვადი გამოხრის სიზუსტე. პრობლემების ადრე აღმოჩენა და მათი გადაჭრა უზრუნველყოფს უფრო გლუვ წარმოების პროცესს.

