Ინდუსტრიის 4.0 კონტექსტში CNC გამოკვეთის მანქანები ამოაცვლის ბევრ ტრადიციულ მექანიკურ გამოკვეთის მანქანას. თუმცა, CNC მოდელები კიდევა იყოფა გილოტინურ და სვინგ-ბიმის ტიპებად, რაც ბევრ ადამიანს არ აძლევს საშუალებას გადაწყვიტოს, რომელი აირჩიოს. ქვემოთ განვიხილავთ ორივეს რამდენიმე ძირევადი ასპექტიდან, რათა დაგეხმაროთ უკეთესი გადაწყვეტილების მიღებაში.
I. მუშაობის პრინციპი
Სვინგ-ბიმის გამოკვეთის მანქანის ზედა ხელსაწყო დამაგრებულია ხელსაწყოს მჭიდრობში, ხოლო ქვედა ხელსაწყო — სამუშაო მაგიდაზე. ხელსაწყოს მჭიდრობი მოძრავს ფიქსირებული ღერძის გარშემო რკალის ფორმით და ასრულებს გამოკვეთის მოქმედებას.
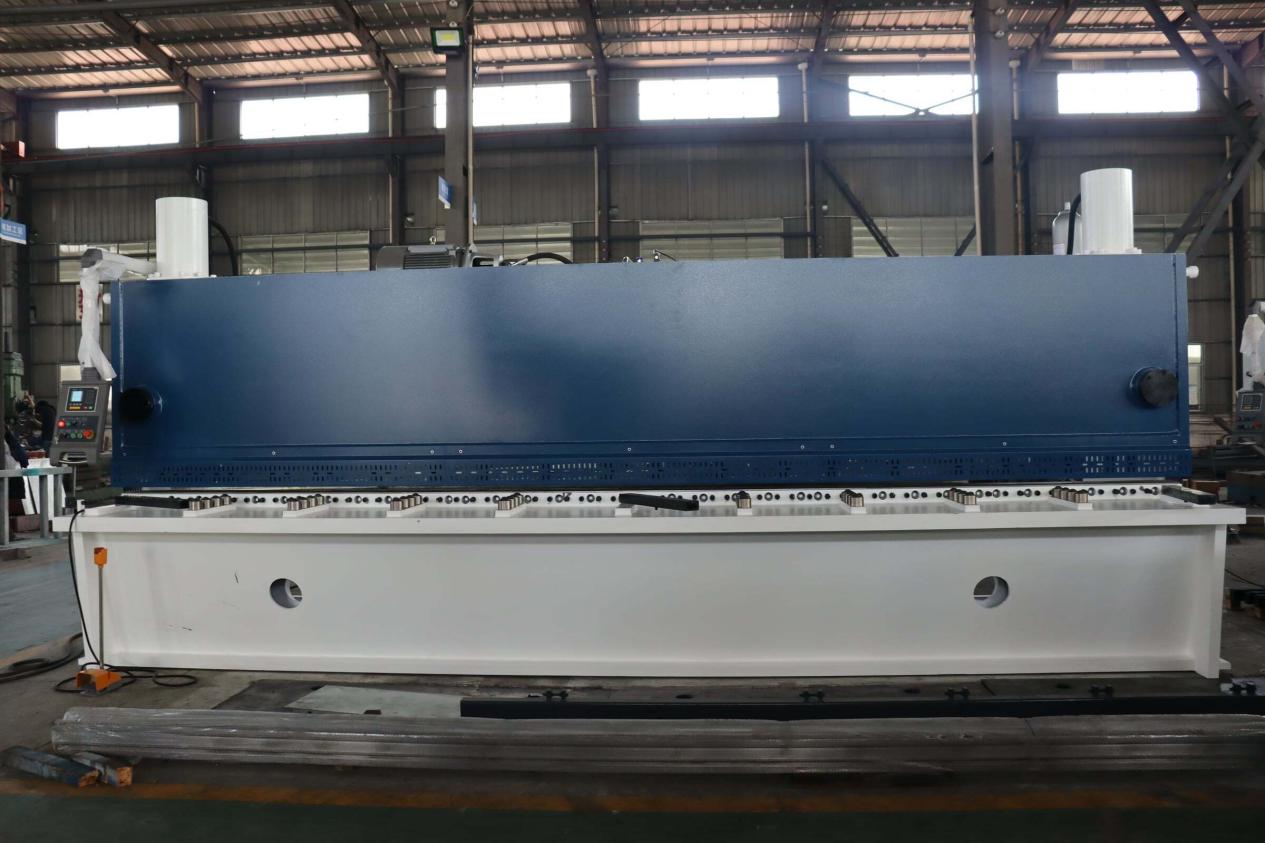
Გილოტინური საკვეთავი მანქანის ჰიდრავლიკური ცილინდრები მოწყობილია მანქანის ორივე მხარეს ვერტიკალურად. ცილინდრების ზემოდან ქვემოთ მოძრაობა აძლევს ძაფის მაგიდას ვერტიკალურ მოძრაობას და ასრულებს ფილების პირდაპირ კვეთას.
Ამ სამეცნიერო საფუძვლის განსხვავება პირდაპირ განსაზღვრავს მათ გამოყენების სცენარებს — გილოტინური საკვეთავი მანქანა აძლევს უფრო პირდაპირ ვერტიკალურ კვეთის ძალას და შესაფერებელია სქელი ფილების კვეთისთვის; ხოლო სვინგ-ბიმის საკვეთავი მანქანის რკალის მოძრაობა ეფექტურია თავისუფალი ფილების კვეთისთვის.
II. ძაფის სიცოცხლე
Სვინგ-ბიმის საკვეთავი მანქანას აქვს ზედა ძაფზე 2 კვეთის წახნაგი და ქვედა ძაფზე 4 კვეთის წახნაგი.
Გილოტინური საკვეთავი მანქანას აქვს ზედა და ქვედა ძაფებზე თითოეულზე 4 კვეთის წახნაგი. კვეთის წახნაგები შეიძლება შეიცვალოს, რაც სიცოცხლის ხანგრძლივობას გაზრდის.
Ჭრის წახნაგების რაოდენობა პირდაპირ მოქმედებს ფილტვების სიცოცხლის ხანგრძლივობაზე. გილიოტინური ჭრის მანქანას აქვს მეტი და შეცვლადი ჭრის წახნაგები, რაც იმავე სამუშაო ტვირთის პირობებში ნაკლებად ხშირად მოითხოვს ფილტვების ჩანაცვლებას და გრძელებს მანქანის სრულ სიცოცხლის ხანგრძლივობას.
III. ფილტვების შუალედის რეგულირება
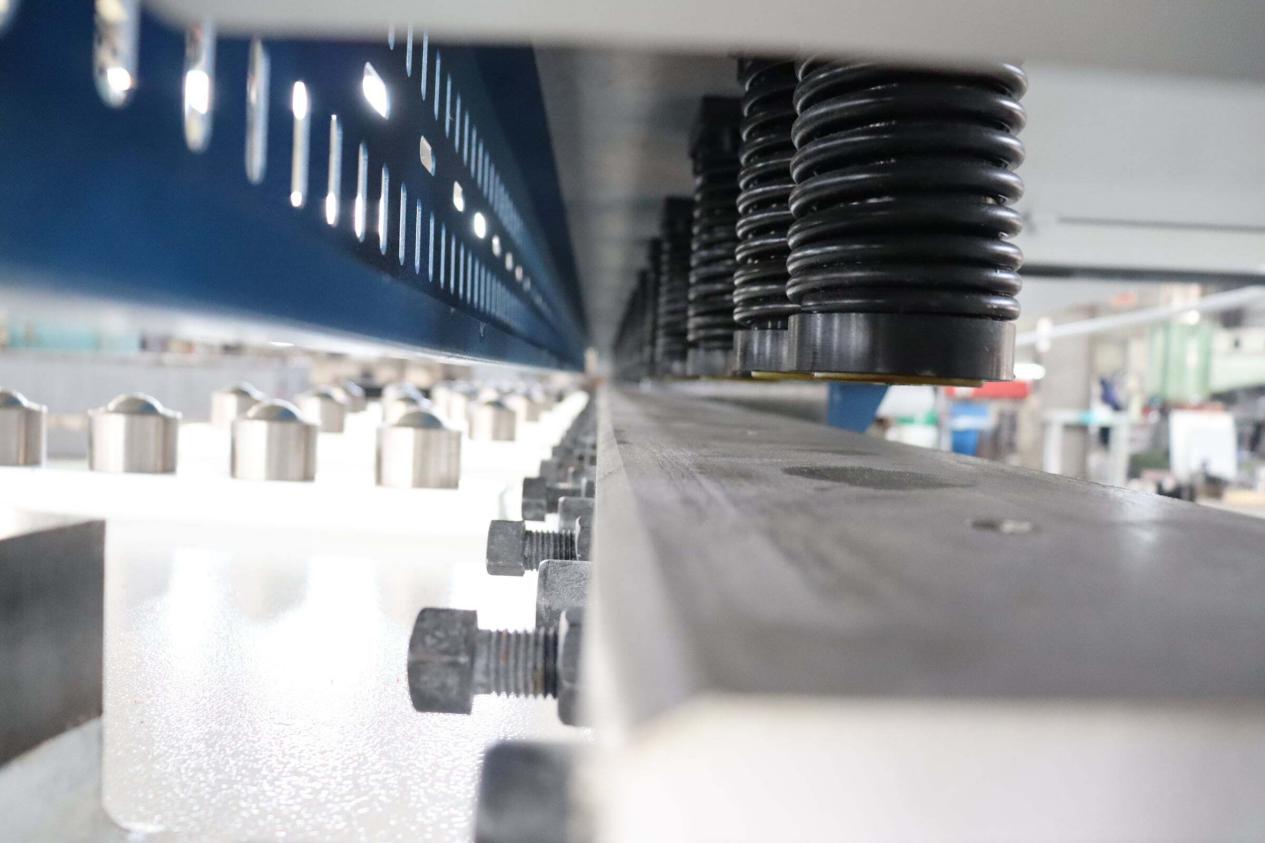
Სვინგ-ჭრის მანქანები აღჭურვილია ხელით სწრაფად რეგულირებადი მექანიზმით, რომელიც საშუალებას აძლევს ხელით შეარჩიო ფილტვების შუალედი ფილების სისქისა და მასალის მიხედვით. თუმცა, ფილტვების მექანიზმის ბრუნვის დროს ჭრის კუთხე და შუალედი იცვლება.
Გილიოტინური ჭრის მანქანები იყენებენ სამწერტილიან როლერულ მიმართვის სტრუქტურას, სადაც ფილტვების მექანიზმი არ ახდენს უკუსვლას ზედა და ქვედა მიმართვის რელსებზე. ფილტვების შუალედი ელექტრონულად რეგულირდება სისტემის მეშვეობით, რაც უფრო მოსახერხებელსა და სიზუსტეს უზრუნველყოფს.
Ხშირად მეტალის ტიპების შეცვლის დროს ხელით და ელექტრონულად რეგულირების სხვაობა მნიშვნელოვანია. ელექტრონული რეგულირება დროს ზედმეტად არ არის და უფრო მარტივად უზრუნველყოფს სიზუსტის კონტროლს.
IV. ჭრის კუთხის რეგულირება
Სვინგური კვეთის კუთხე ფიქსირებულია და არ შეიძლება მოწესაბეჭდარობა, რაც შეზღუდავს მის გამოყენების სფეროს და ხდის მის არ შესაფერებლად სისქე ფურცლებისთვის.
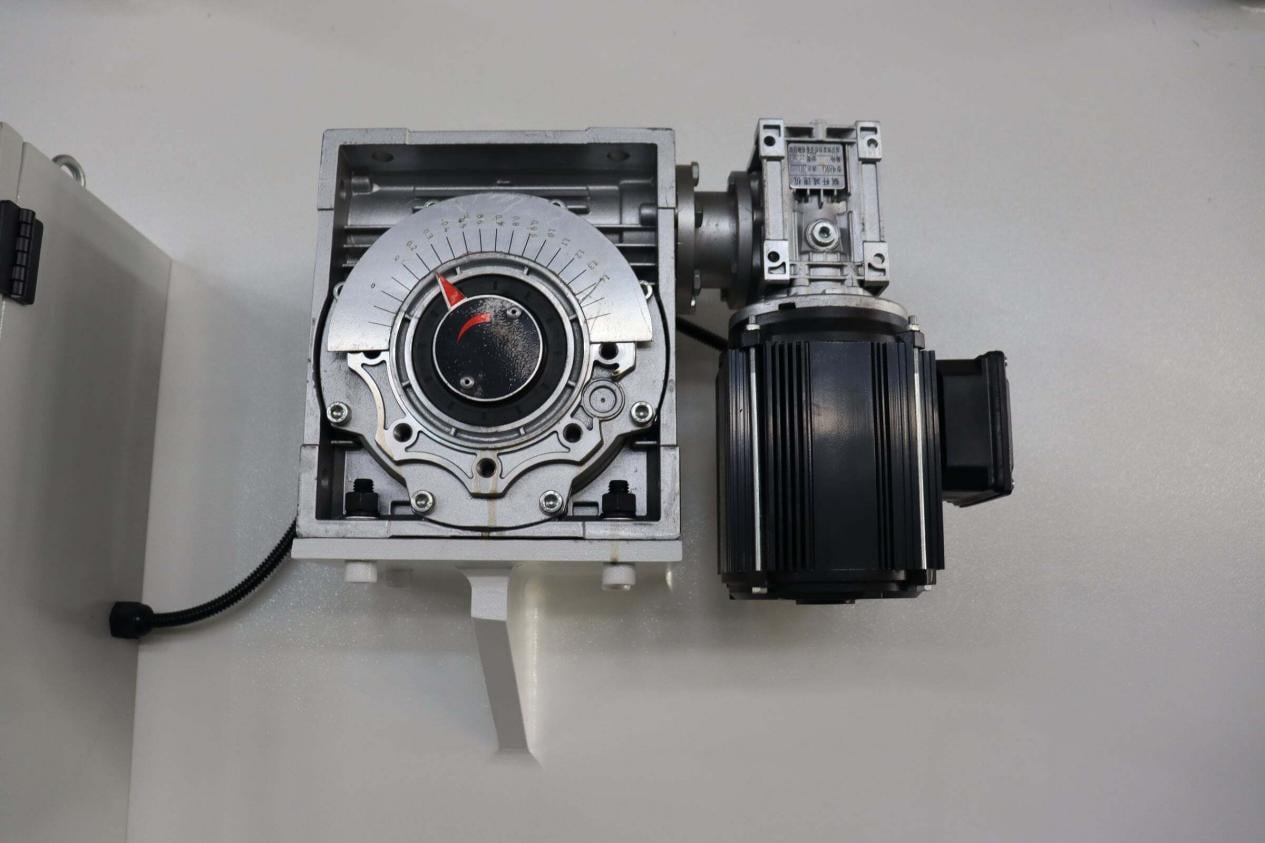
Გილოტინური კვეთის კუთხე შეიძლება მოწესაბეჭდარობა 0°-დან 2°-მდე, რაც საშუალებას აძლევს მის მორგებას სხვადასხვა ფურცლის მასალაზე და განსაკუთრებით უპირატესობას იძლევა სისქე ფურცლების დამუშავების დროს.
Კვეთის კუთხის მოწესაბეჭდარობა ნიშნავს, რომ მოწყობილობა შეძლებს მორგებას ფურცლის მეტი სახეობის და სისქის მასალებზე. ეს ფუნქცია განსაკუთრებით სასარგებლოა, თუ თქვენ დამუშავებთ სხვადასხვა სისქის ფურცლებს.
Ვ. დამუშავება და გამოყენება
Სვინგური ხელოვნური კვეთის მანქანის ხელსაწყოების შორის მანძილი საჭიროებს ხელით მოწესაბეჭდარობას, ხოლო კვეთის კუთხე ფიქსირებულია. სისქე ფურცლებზე კვეთის ეფექტი ჩვეულებრივ საშუალო ხარისხისაა. მისი უპირატესობა არის დაბალი ფასი; თუ არ არის საჭიროებული მაღალი სიზუსტე და ფურცლის სისქე 8 მმ-ის ფარგლებში მოთავსდება, მის შეძენა შეიძლება ხარჯების შემცირების მიზნით.
Გილოტინური მანქანის ხელსაწყოს შეკვეთის სივრცე ელექტრონულად არეგულირებადია, რაც საშეძლებლობას აძლევს მიიღოს სვინგ-ბიმის მანქანის სიზუსტის ორმაგი მნიშვნელობა. გაჭრის კუთხე არეგულირებადია, ხოლო მთლიანი დაკავშირებული საყრდენი ვიბრაციული ასაკობრივი მუშაობის განიცდის, რის შედეგად მიიღება კარგი მკვრავობა და მაღალი სიზუსტე. 8 მმ-ზე მეტი სისქის ფილების შემთხვევაში რეკომენდებულია გილოტინური მანქანის გამოყენება, რადგან სვინგ-ბიმის პრინციპი საშეძლებლობას არ აძლევს მაღალი სიზუსტით გაჭრას სისქე ფილებისთვის. მისი უარყოფითი მხარე არის მაღალი წარმოების ხარჯები და ფასი.
Კონკრეტულად, აირჩიეთ სვინგ-ბიმის მანქანა თავისუფალი ფილების და შეზღუდული ბიუჯეტის შემთხვევაში; აირჩიეთ გილოტინური მანქანა სისქე ფილების და მაღალი სიზუსტის მოთხოვნილებების შემთხვევაში.
VI. კონფიგურაცია და სისტემა
Სვინგ-ბიმის მანქანები ჩვეულებრივ არიან აღჭურვილი E21S სისტემით, რომელიც აკონტროლებს უკანა საზომის და ხელსაწყოს სტროკს და შეიძლება შეინახოს 40 პროგრამა. წინა მიტანა და პნევმატიკური უკანა მხარდაჭერა არის როგორც არჩევითი ვარიანტი.
E21S-ის გარდა, გილოტინური მოჭრის მანქანები ხშირად აღჭურვილია P40 და DAC360S სისტემებით. სტრუქტურულად, ისინი ხშირად აღჭურვილია სერვო ძრავით. P40-ის გამოყენების შემთხვევაში წინა მიმაგრებისთვის ცალკე სისტემა არ არის სჭიროებული; P40 პირდაპირ შეიძლება გამოყენებულ იქნას ოპერაციების შესასრულებლად.
Ზედა კარის ტიპის სისტემა უფრო მეტ მორგებადობას აძლევს, ხოლო გარე კონფიგურაციები ორივე ვარიანტი როგორც არჩევანი ხელმისაწვდომია.
VII. შეძენის რეკომენდაციები
Სვინგ პლატა მოჭრის მანქანები შესაფერებელია თავისუფალი სისქის ფილების მოჭრისთვის, სადაც მაღალი სიზუსტე არ არის საჭიროებული, და შედარებით იაფია. თუ თქვენ მხოლოდ რეგულარული გამოყენებას სჭირდებათ, პატარა სისქის ფილების მოჭრას, იშვიათად მომხმარებლობას და შეზღუდულ ბიუჯეტს გაქვთ, სვინგ პლატა მოჭრის მანქანა საკმარისი იქნება.
Გილოტინური კვეთის მანქანებს ფართო დიაპაზონი აქვს გამოყენების სფეროში, რომლებიც მუშავებენ ნეიტრალურ ფოლადს, ალუმინის შენადნობებს და მაღალი სიძლიერის შენადნობის ფილებს. მიუხედავად იმისა, რომ ისინი ცოტა ძვირადღირებს, ისინი კარგ ღირებულებას წარმოადგენენ. მაღალი სიზუსტის მოთხოვნილებების მიხედვით სისტალის ფილების დიდი რაოდენობის კვეთისთვის რეკომენდება გილოტინური კვეთის მანქანის გამოყენება.
Ორივე მანქანა შეძლებს თავისუფალად მუშავებას თავისუფალ ფილებზე, მაგრამ სვინგ-პლეიტის კვეთის მანქანა შეიძლება არ შეძლოს ყველა ის მოქმედება, რომელსაც გილოტინური კვეთის მანქანა ასრულებს. თუ თქვენ არ ხართ დარწმუნებული, რომ მომავალში სჭედება სისტალის ფილების მუშავება, რეკომენდება საკმარისი მარგინის დატოვება — მცირე მოდელის ან არასაკმარისი ფუნქციონალობის მანქანის ყიდვა მომავალში მნიშვნელოვნად მაღალი ჩანაცვლების ხარჯების მიზეზი გახდება, ვიდრე სწორი მანქანის საწყისი ყიდვა.
Რომელი სისტალის სისქის ფილებს კვეთით ძირითადად? რომელ მასალებს კვეთით? ეს ინფორმაცია დაგეხმარებათ უფრო სწორად განსაზღვროთ, რომელი მანქანის მოდელი აირჩიოთ. მოგესალმებით განხილვაზე.



