





Როგორ შეიძლება უზრუნველყოფილი დარჩეს მილების გამოკეთების მანქანის ღირებულება დროთა განმავლობაში?
Სადგურის შეძენა მხოლოდ დასაწყისია. რა განსაზღვრავს მის ღირებულებას და სტაბილურ მუშაობას წლების განმავლობაში, ეს არის მისი გამოყენება და მოვლა. მე ვხედავ ბევრ ქარხანას, სადაც ერთდროულად შეძენილი მოწყობილობა სრულიად განსხვავებულ შედეგებს იძლევა: ზოგიერთი მანქანა შვიდი ან რვა წლის შემდეგაც მაინც სიზუსტეს ინარჩუნებს და მეორად ბაზარზე ძალიან მოთხოვნად რჩება, ხოლო სხვები მხოლოდ სამიდან ხუთ წლის განმავლობაში უკვე მუდმივი პრობლემებით იქნება დატვირთული — იმდენად, რომ მათ ნაგავად გამოყოფაც კი აღარ არის საჭიროებული. ეს განსხვავება არ არის შემთხვევითობა; ეს მართვის საკითხია.
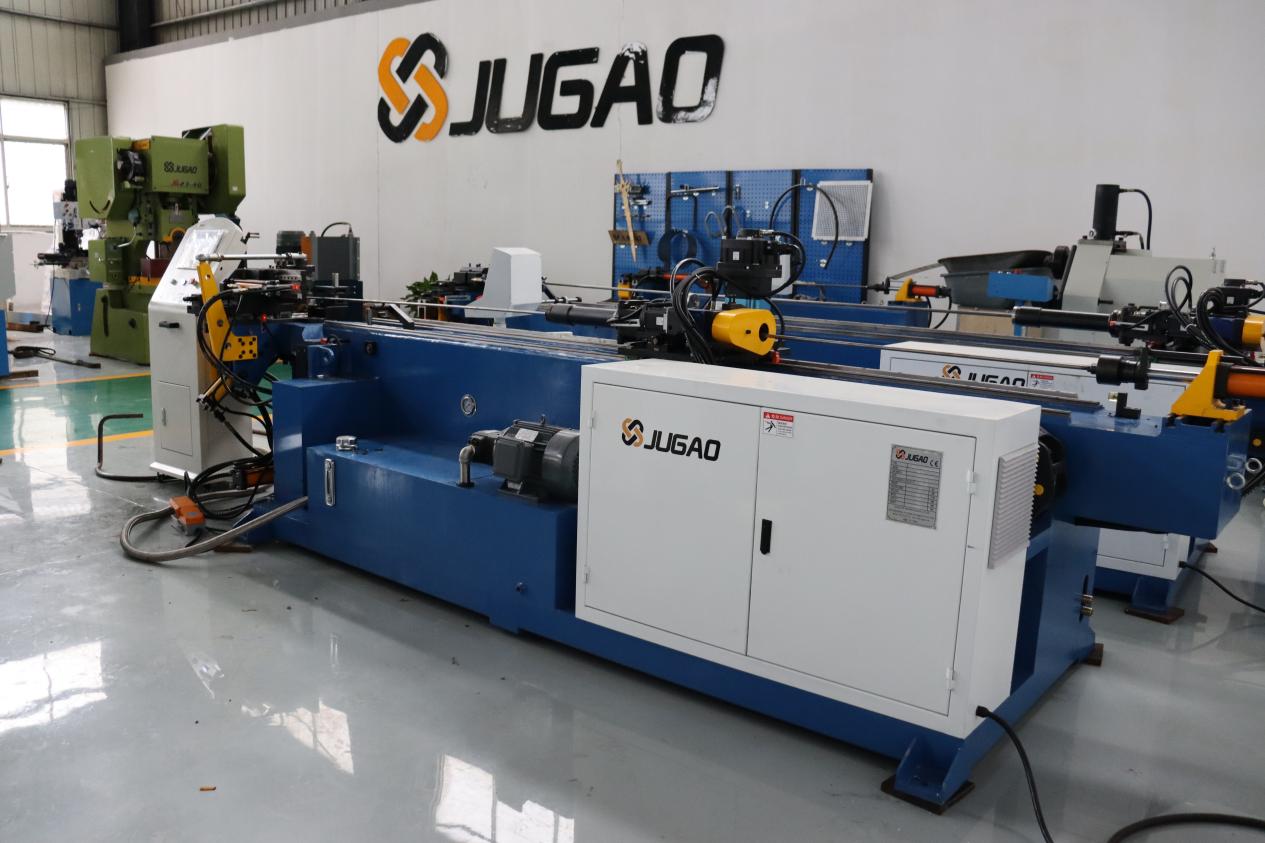
I. მოვლა არ არის მეორადი ამოცანა — ის უნდა იყოს განსაკუთრებულად განსაზღვრული
Ღირებულების შენახვის პირველი ნაბიჯია მომსახურების მიდგომის შეცვლა „გამოსწორება გამოსახატვის შემდეგ“-დან „განსაკუთრებული განრიგით შემოწმება“-ზე. რეგულარულად შეამოწმეთ ჰიდრავლიკური სისტემა, სიცხელის გადამცემი წერტილები და მოძრავი ნაკეთობები; ფილტრების ელემენტები შეცვალეთ განრიგის მიხედვით და გამოიყენეთ მხოლოდ მითითებული სიცხელის გადამცემი საშუალებები. არ დააფასოთ ნაკლებად ეს რეგულარული ამოცანები — ისინი პირდაპირ განსაზღვრავენ შიგა აბრაზიული მოცვლის ტემპს. ამასთანავე, შეინახეთ დეტალური მომსახურების ჩანაწერები — დოკუმენტირებული იყოს ზუსტად რა შეიცვალა ან რეგულირდა და როდის. თუ როდემე გადაწყვიტავთ მანქანის გაყიდვას, ეს ჩანაწერები მისი შეფასების მყარი საფუძველი იქნება.
II. არ დაელოდოთ პრობლემების წარმოშობას ჰიდრავლიკური და ელექტრო სისტემების მოვლაზე მოსახსნელად
Ჰიდრავლიკური სითხე არის მილის გამობენების მანქანის ცხოვრების ძირითადი ელემენტი. გამოიყენეთ წარმოებლის მიერ მითითებული ზეთი, შეცვალეთ იგი განსაკუთრებული გრაფიკით და რეგულარულად შეამოწმეთ დასაკეცად არსებული და გამოტოვებული ადგილები, გაუმაგრებელი შეერთებები ან წნევის ცვალებადობა. დაბინძურებული ზეთი ან მუდმივად მაღალი სამუშაო ტემპერატურა აჩქარებს პუმპების, ვენტილების და სილიკონის სარეზერვოების მოძველებას. ელექტრო მხარეს, დარწმუნდით, რომ ყველა შეერთება მაგრად არის დაკეცილი და კოროზიის გარეშე, ასევე უზრუნველყოფეთ სტაბილური ძაბვის მიწოდება, რათა არ მოხდეს მართვის ბლოკში არასტაბილური მუშაობა. ბევრი „საიდუმლო“ ტექნიკური პრობლემა საბოლოო ჯამში უკავშირდება არასტაბილურ ძაბვას ან ოქსიდიზებულ ელექტრო კონტაქტებს.
III. კალიბრაცია უნდა მიიჩნევა რეგულარულ ამოცანად
Გარემოების სიზუსტე არ არის ის, რასაც ერთხელ დააყენებთ და დავივიწყებთ. დროთა განმავლობაში ღერძის ნულოვანი წერტილები, გარემოების კუთხეები და სპრინგ-ბექის კომპენსაცია ყველა შეიძლება მცირედ გადახრილი იყოს. გამოიყენეთ მართვის პროგრამული უზრუნველყოფა რეგულარულად შესამოწმებლად და გადახრების აღმოჩენის შემთხვევაში შეასწორეთ პარამეტრები. სწორად კალიბრირებული მანქანა უზრუნველყოფს მუდმივ შედეგებს და ამცირებს ჭედებისა და მანდრელების უსაჭარო დატვირთვას. მაღალი სიზუსტის შენარჩუნება ასევე უზრუნველყოფს მანქანის მეტ ღირებულებას მეორად ბაზარზე.
IV. ოპერატორის ტექნიკა პირდაპირ აისახება მანქანის wear-ის სიჩქარეზე
Იგივე მოწყობილობის სიცოცხლის ხანგრძლივობა შეიძლება მნიშვნელოვნად განსხვავდებოდეს იმის მიხედვით, აკეთებს მას კვალიფიციური პროფესიონალი თუ გამოუცდელი მომხმარებელი, რომელიც ძალით აძლევს მანქანას მუშაობის ბრძანებას. სწავლება არ უნდა შემოიფარგლებოდეს მხოლოდ იმით, რომ მომხმარებლებს ასწავლის რომელ ღილაკებს უნდა დააჭირონ; ის უნდა უზრუნველყოს იმ ფაქტის გაგებას, რომ პარამეტრებს აქვთ კონკრეტული მნიშვნელობა, სწორი დიეს უნდა შევარჩიოთ და უნორმალური მდგომარეობების გამოვლენა შეგვიძლია. მანქანის სპეციფიკაციებს გადახრით მილების გამოხრა, ჭარბი ტვირთის მიწოდება ან განსაკუთრებული ხმების უგულებელყოფა მიიყვანებს გამოხრის მანქანის და ჰიდრავლიკური სისტემის დაგროვებით დაზიანებამდე. სწორი ექსპლუატაციის წესების დაცვა შეამცირებს განუსაზღვრელ შეწყვეტებს და შეამცირებს სამეცნიერო-ტექნიკური მომსახურების ხარჯებს.
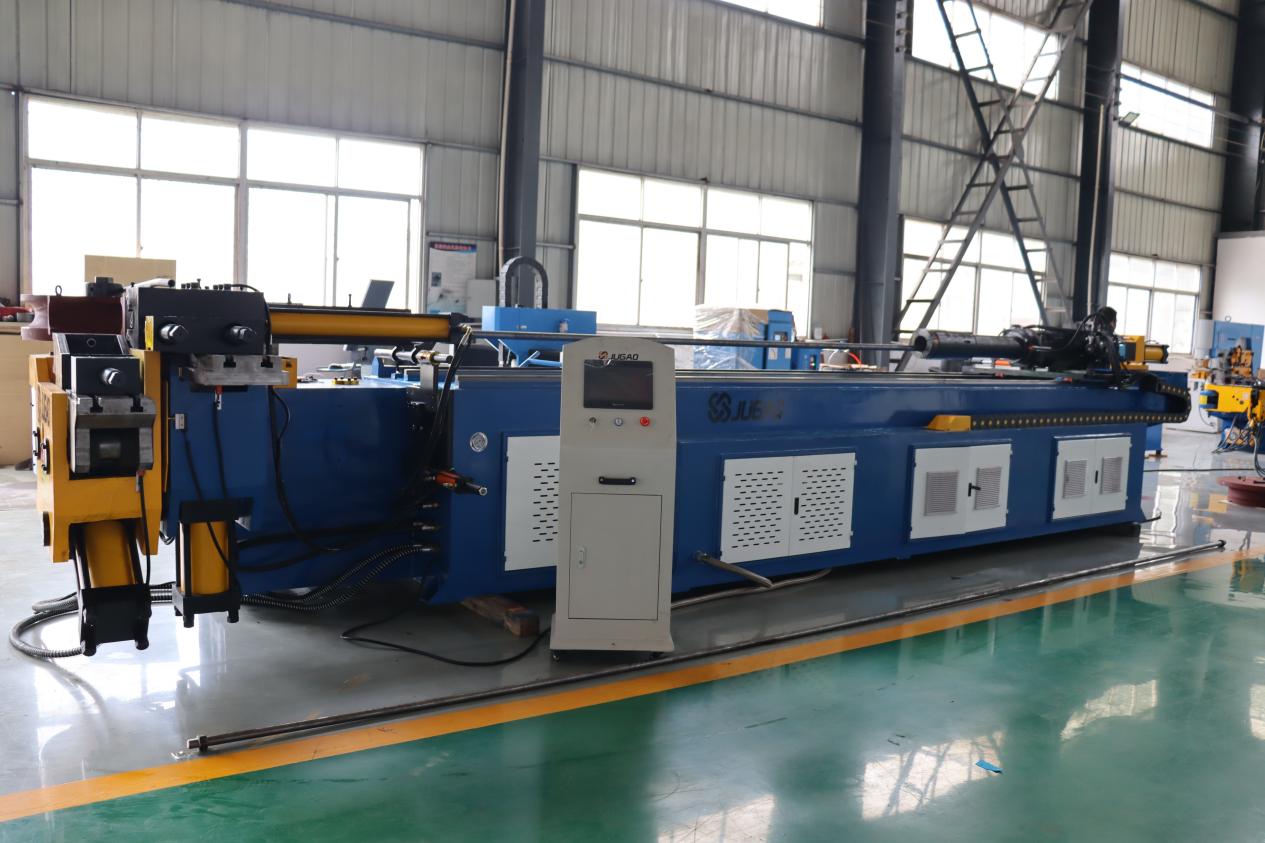
V. არ გამოიყენოთ ნაკლებად შესატანი ნაკეთობები ნაკეთობების ნაცვლად; შეინახეთ პროგრამული უზრუნველყოფა აქტუალურ მდგომარეობაში
Თუმცა საწარმოო ექიპირების ფორმები, მანდრელები და ხელსაყრელი მოწყობილობები ძვირადღირებულად ჩანს, ისინი ზუსტ განზომილებით შესატყოვნებლობასა და სანდო მასალის ხარისხს უზრუნველყოფს, რაც სტაბილურობას უზრუნველყოფს საკმაოდ მძიმე ტვირთების ქვეშაც. საერთო ალტერნატივები შეიძლება იყოს იაფი, მაგრამ სიზუსტის ნებისმიერი გადახრა შეიძლება გამოიწვიოს ნაგავი და დასაყრელი დროის დაკარგვა — ხარჯები, რომლებიც მკვეთრად აღემატება საწყის დაზოგვას. ეს იგივე მოქმედებს CNC სისტემებზეც: წარმოებლის განახლებები ხშირად შეიცავს სიზუსტისა და უსაფრთხოების მნიშვნელოვან გაუმჯობესებებს. დააყენეთ ეს განახლებები დროულად; არ დატოვოთ თქვენი მანქანა ძველი ვერსიით მუშაობაში.
VI. შეწყალეთ ეს ღირებულების შემცირების ჩვევები
Პრევენციული ტექნიკური მომსახურების უგულებელყოფა — მაგალითად, მცირე ზეთის გაჟონვის დაშვება მნიშვნელოვან გამოფიტვამდე — ძვირად შეიძლება დასდეს. მანქანის მუდმივი ექსპლუატაცია მის დასაშვებ გამოკეტვის შესაძლებლობაზე მეტად აჩქარებს გამოკეტვის ბარათებისა და ჰიდრავლიკური სისტემების აბრაზიულ მოწყენას. ამასთანავე, საწარმოში მტვრის, ტენიანობის და ტემპერატურის კონტროლის გარეშე სენსორები და ელექტრონული საკონტაქტო ფირფიტები საფრთხის ქვეშ მოექცევა. მიუხედავად იმისა, რომ ეს პრობლემები ცალ-ცალკე მცირე მნიშვნელობის შეიძლება ჩანდეს, მათი კუმულაციური ეფექტი მანქანის მდგომარეობის უბრუნებელ დეგრადაციას გამოიწვევს.
VII. მანქანის ღირებულების შენარჩუნების კიდევა 2 გზა
Დარწმუნდით, რომ ფორმები სწორად არის დაყენებული და შეკავების წნევები სწორად არის კალიბრირებული, რათა შემცირდეს ზედმეტი მექანიკური ძალა. მონიტორინგი ენერგიის მოხმარების შესახებ; არაჩვეულებრივი ხელოვნური მომატება ხშირად მიუთითებს ეფექტურობის დაქვეითებაზე. ბოლოს, შეინახეთ სრული ჩანაწერები სერვისის, კალიბრაციის და ნაკეთობათა შეცვლის შესახებ. თუ გადაწყვიტებთ ან გაცვლით მანქანას, ეს დოკუმენტები მეტ წონას იძენენ, ვიდრე სიტყვიერი გარანტია, რომ მოწყობილობა იყო "კარგად მოვლილი".
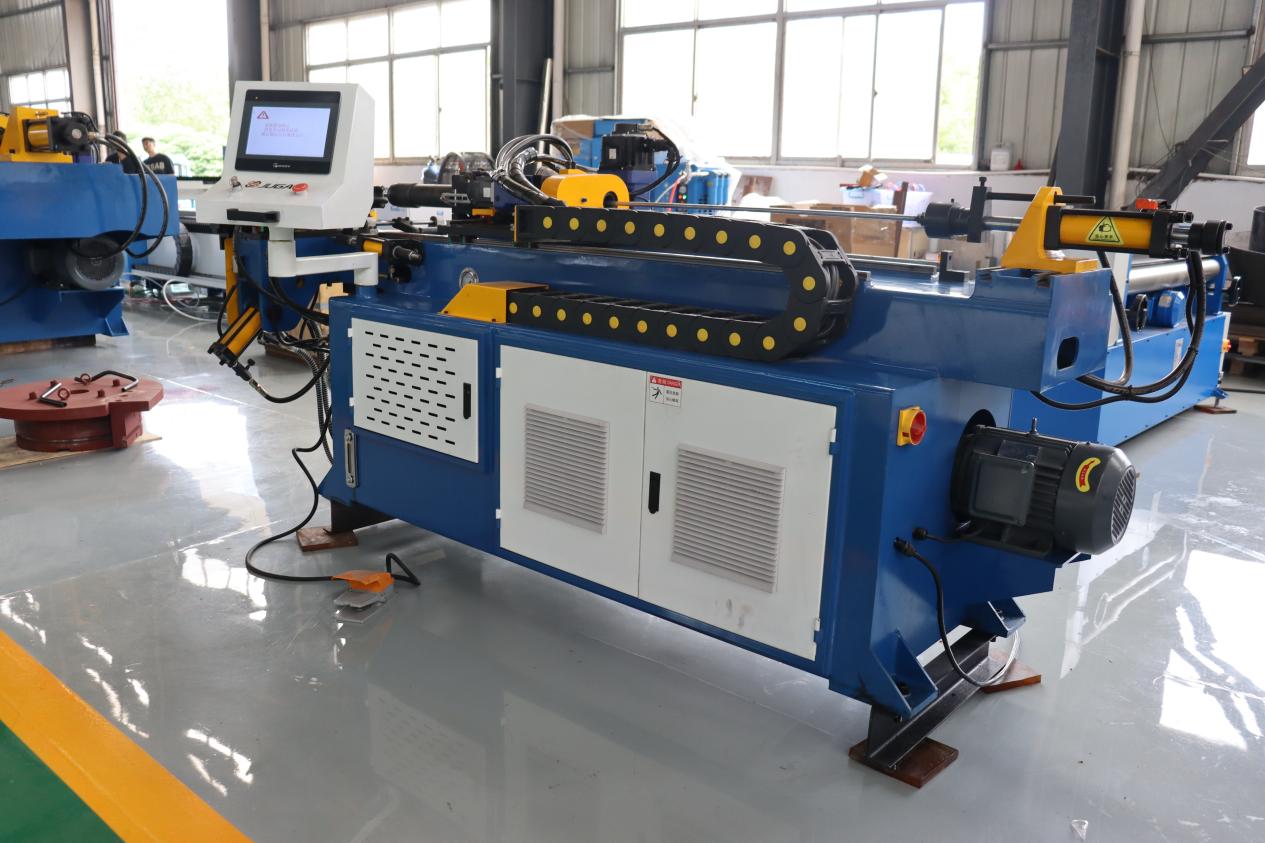
Საბოლოო ჯამში, მილების გამოკეთების მანქანის ღირებულება არ განისაზღვრება მისი ბრენდით, არამედ იქმნება ყოველდღიური გამოყენებით და მუდმივი მოვლით. რეგულარული შემოწმების, სრული სუფთავების, სიზუსტის მიხედვით კალიბრაციის, პერსონალის მომზადების, ორიგინალური წარმოებლის ნაკეთობათა გამოყენების და რეგულარული პროგრამული უზრუნველყოფის შესახებ ყურადღების გამახვილებით თქვენ უზრუნველყოფთ მანქანის გრძელ სიცოცხლეს, სტაბილურ სიზუსტეს და უკეთეს რესელ ღირებულებას. როდესაც რიცხვებს გამოთვლით, ეს მიდგომა ბევრად მეტად ეკონომიურია, ვიდრე მოწყობილობის ადრეული ჩანაცვლება.

