





למה בעיות טמפרטורה במכונות עקיפת צינורות גורמות לפגמים בעקיפה?
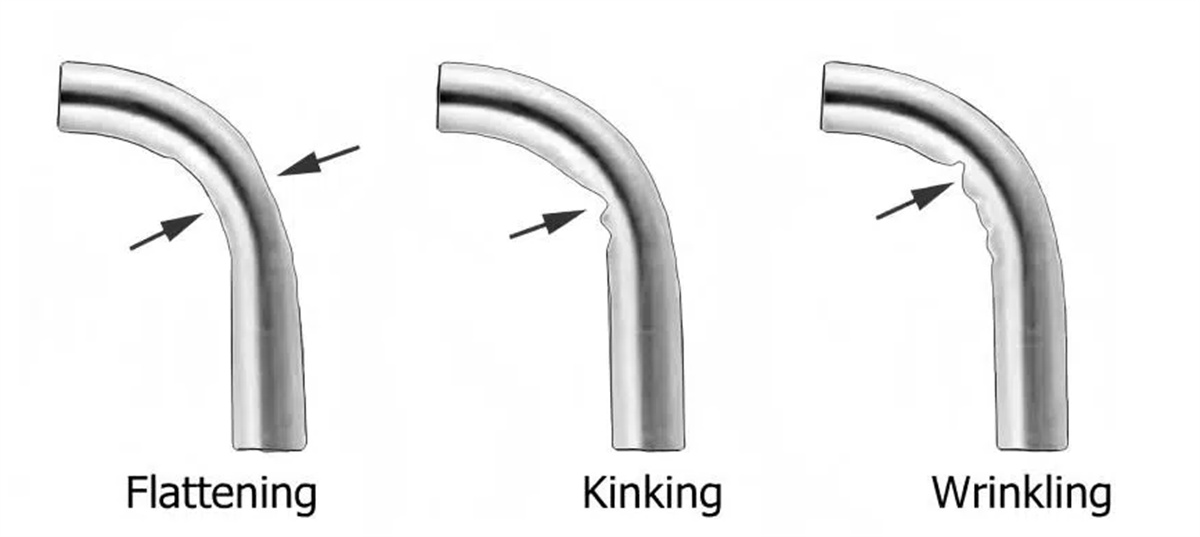
הבעיה של הטמפרטורה בעקיפת צינורות היא למעשה עדינה למדי. ייתכן שיהיה לכם תוכנית מושלמת וציוד מדויק, ובכל זאת הצינורות הערוכים ייצאו שגויים — האצווה הראשונה תצא תקינה, בעוד שהשנייה לא תענה על הספציפיקציות; חלקים המיוצרים בבוקר יעברו את בדיקת האיכות, אך אלו המיוצרים אחר הצהריים יסבו מחוץ לטווח המותר. לעיתים קרובות, הבעיה אינה תקלה במכונה; אלא ההשפעה השקטה של הטמפרטורה.
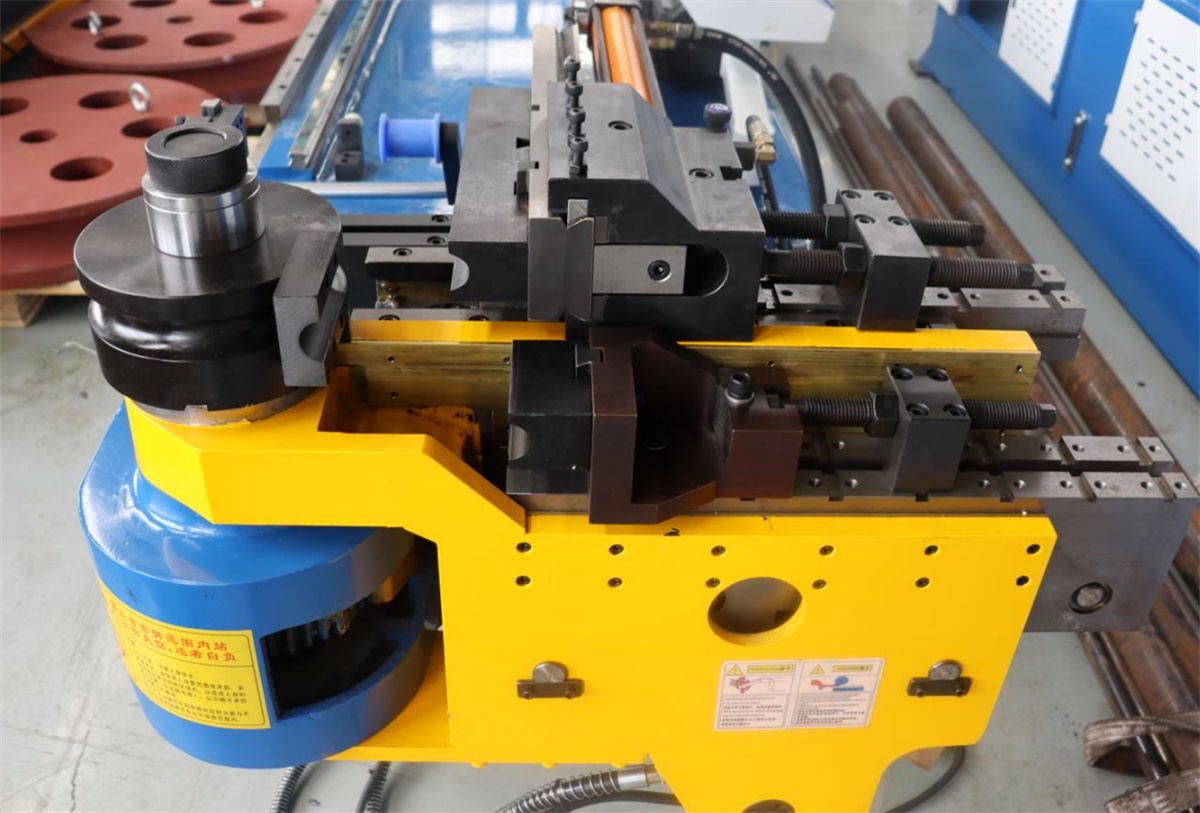
א. התפשטות תרמית של מתכת
במהלך תהליך העקיצה, הצינור עצמו מחמם בהדרגה עקב הפעלת כוחות עקיצה וחיכוך. ככל שטמפרטורת הצינור עולה, המתכת מתרחבת, מה שגורם לשינויים זעירים בהתפלגות עובי הקיר, בקוטר ואף באורך. אם כי שינויים אלו עשויים להיות זניחים בפלדה, השפעת ההתפשטות החום על אלומיניום בולטת הרבה יותר.
כדי להסתבך עוד יותר, מאפייני החזרה האלסטית של החומר שונים בין מצב חם למצב קר. כאשר משתמשים בתוכנית זהה בדיוק, צינור קר עלול לייצר את הזווית המושלמת, בעוד שצינור חם עלול להפגין חזרה אלסטית חסרה או מופרזת. בכך מתבהרת הסיבה לשינוי באיכות הצינורות לאורך הזמן על אותה מכונה: גם הטמפרטורה הסביבתית וגם טמפרטורת החומר השתנו.
ב'. טמפרטורות משתנות של הכלים
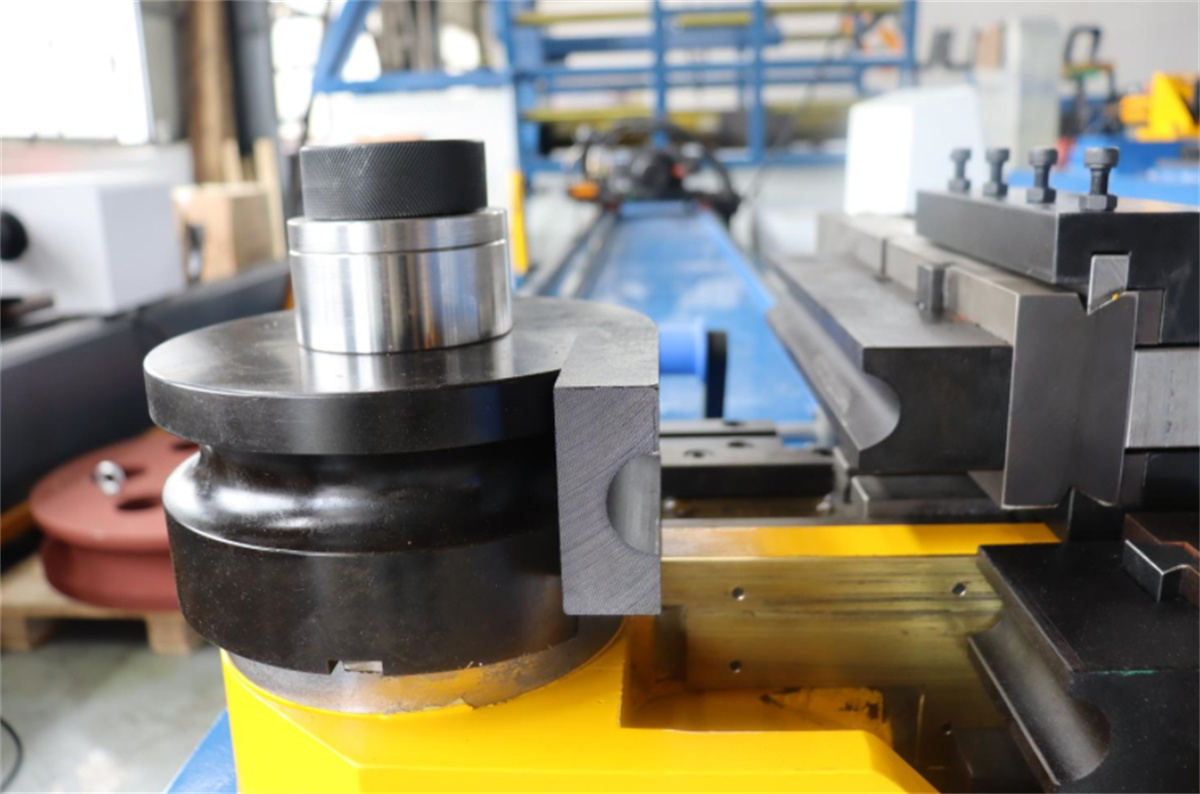
מתרחשת חיכוך קבוע בין הצינור לציוד הפעולה במהלך הקיפוף. לאחר מספר מסוים של קיפופים, הטמפרטורות של תבנית הקיפוף, תבנית האחזה והגבעול עולות בהדרגה. ככל שהציוד מתחמם, משתנות דינמיקות ההשקה בין הצינור לציוד.
תהליך זה עלול לגרום לבעיות כגון סימני גרירה על פני השטח של הצינור, התנגדות לקיפוף לא אחידה ופירוק שמן הקיפוף באזור ההשקה. בעיות אלו נדירות בתחילת הפעולה; הן מופיעות בדרך כלל בהדרגה לאחר זמן מה של פעילות, ומעריכים לעתים קרובות שלא לקשר ביניהן לטמפרטורת הציוד.
ג'. טמפרטורת שמן הידראולי משפיעה ישירות על כוח העקירה
שמן הידראולי משמש كوֹסֵם העברת כוח במכונות קיפוף צינורות הידראוליות. שינויים בטמפרטורת השמן משפיעים על צמיגותו, ובהתאם לכך גם על יעילות העברת הלחץ במערכת.
כשטמפרטורת השמן נמוכה, השמן עבה והתגובה של המערכת איטית; פעולות האחיזה והעיקום עלולות להיות חסרות חדות. להיפך, כשטמפרטורת השמן גבוהה, השמן מזדלג וכתוצאה מכך עולה הדליפה הפנימית, והמערכת אינה מסוגלת לשמור על הלחץ הנדרש, מה שעלול לגרום לכוח עיקום בלתי מספיק. התוצאה היא סטייה בזווית העיקום – או גדולה מדי או קטנה מדי.
במהלך ייצור ממושך ורציף, טמפרטורת השמן עולה באופן מתמיד. אם לא נשלוט בה, הטמפרטורה עלולה לעלות מעבר לטווח האופטימלי; דבר זה לא רק פוגע בדיוק אלא גם מאיץ את ההזדקנות של החתימות.
ד'. השפעת הטמפרטורה הסביבתית לפי עונות השנה
טמפרטורת המפעל משתנה בין החורף (קריר) לקיץ (חם), ושינויים סביבתיים אלו משפיעים על מכונות עיקום צינורות.
בהתחלתיות קרה בחורף, הרווחים בין רכיבי המכונה צרים יותר עקב הטמפרטורה הנמוכה, והשמן ההידראולי דביק יותר. אם יתחילו ייצור המוני ללא תקופת חימום מוקדמת, איכות הצינורות המועכים הראשונים עלולה להיות שונה מאלו שיוצרו מאוחר יותר.
חלק מהמפעילים רגילים להריץ את המכונה ללא עומס במשך עשר עד חמש עשרה דקות לאחר ההפעלה, תוך המתנה ליציבות הטמפרטורה לפני התחלה בעבודה. זהו נוהל תקין.
ה. שיטות לבקרת טמפרטורה
לאחר הדלקת המכונה בכל יום, יש לאפשר לה לפעול ללא עומס לתקופה מסוימת כדי להעלות את טמפרטורת השמן ההידראולי ולהשיג שיווי משקל תרמי בין הרכיבים, לפני התחלת הייצור הרשמי.
במהלך ייצור המוני רציף, יש לעקוב אחר מד טמפרטורת השמן. אם טמפרטורת השמן נשארת גבוהה באופן קבוע, יש לבדוק את מערכת הקירור: לוודא שהמאוורר הקורא פועל, ושמערכת הקירור של השמן אינה סתומה.
בחירת שמן עקיצה מתאימה היא גם קריטית. דרגות שונות של שמן נבדלות בטווח הטמפרטורות הניתן ליישום שלהן; בחירת שמן המתאים לסביבת הייצור הספציפית שלכם מבטיחה ביצועי שמייה עקביים יותר.
לייצור בעל דיוק גבוה, יש לשקול את התקנת מיזוג או ציוד וентילציה במפעל כדי למזער את ההשפעה של תנודות טמפרטורת הסביבה על המכונה.
סעיף ו': שיטות לניטור יומי
מד חום השמן משמש ככלי הפניה ישיר; ניטור יציבות החום עוזר להעריך את ביצועי מערכת הקירור. אם החום נשאר גבוה, יש לבדוק את מערכת הקירור על מנת לאתר סתימות ולאמת שהמאוורר פועל כראוי.
המפעילים יכולים גם למדוד את הטמפרטורה של חלקים נעים במהלך הפעולה — למשל, בעת החלפת תבניות או התאמת הציוד. אם מתגלה מתאם ברור בין איכות עקיפת הצינורות לבין גורמים כגון זמן או טמפרטורת האוויר, סביר מאוד שטמפרטורה משפיעה על הדיוק.
לרשום ולהשוות קבוצות נתונים — כולל טמפרטורת הסביבה, טמפרטורת השמן, משך פעולת המכונה ואיכות עקיפת הצינורות — כדי לזהות דפוסים.

