





אזהרות להפעלת מכונת עקיצה של פרופילים
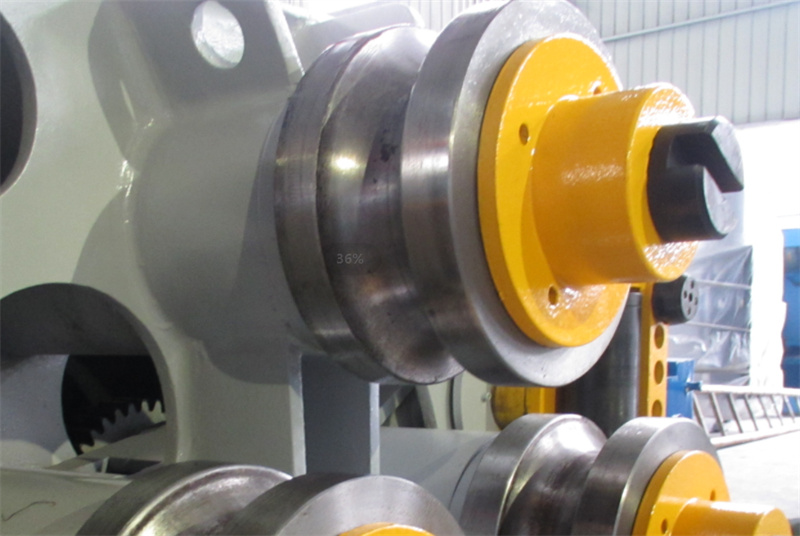
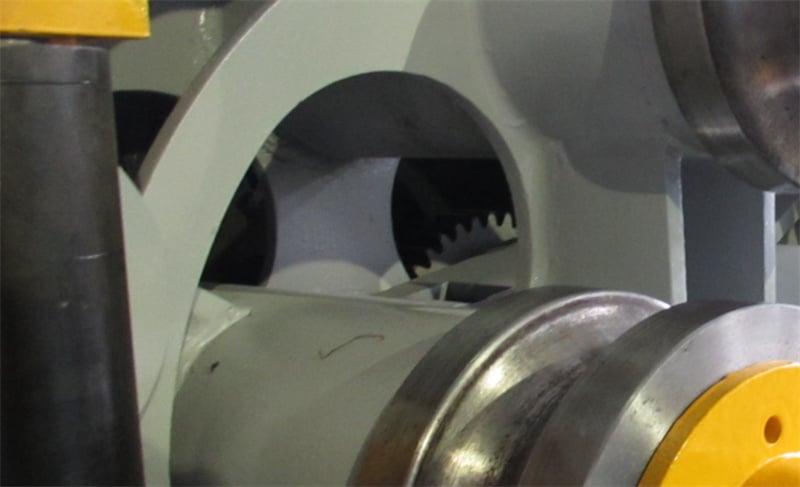
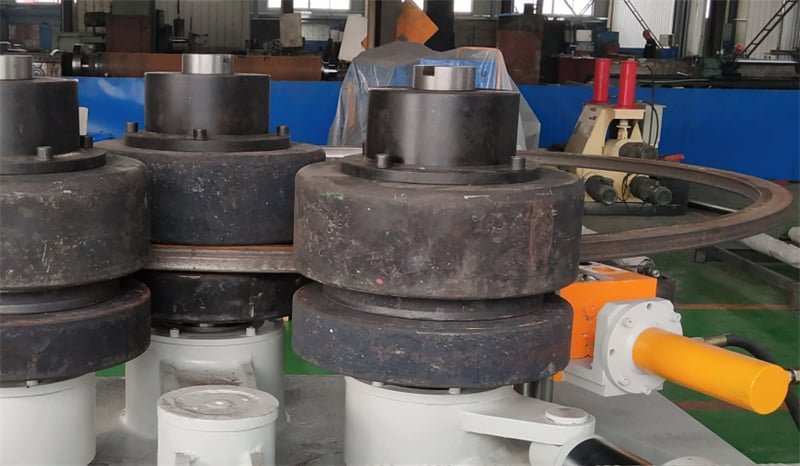
למכונת עקיצה של פרופילים יש מבנה קשתי שמתכוונן כלפי מטה. הגליל העליון מקובע, ושני הגלילים התחתונים נעים בקשת יחסית לגליל העליון סביב ציר מרכזי. הפונקציה העיקרית של מכונת עקיצה של פרופילים היא לעקוץ מראש את הקצוות של הפרופיל ולעקוב אותו ולעשות בו עיוות. במקביל, שני הגלילים התחתונים משמשים גם כצירים ראשיים להנעה, המונעים על ידי מנועי הידראוליקה, כדי לגלגל את הפרופיל העקום לצורה הרצויה.
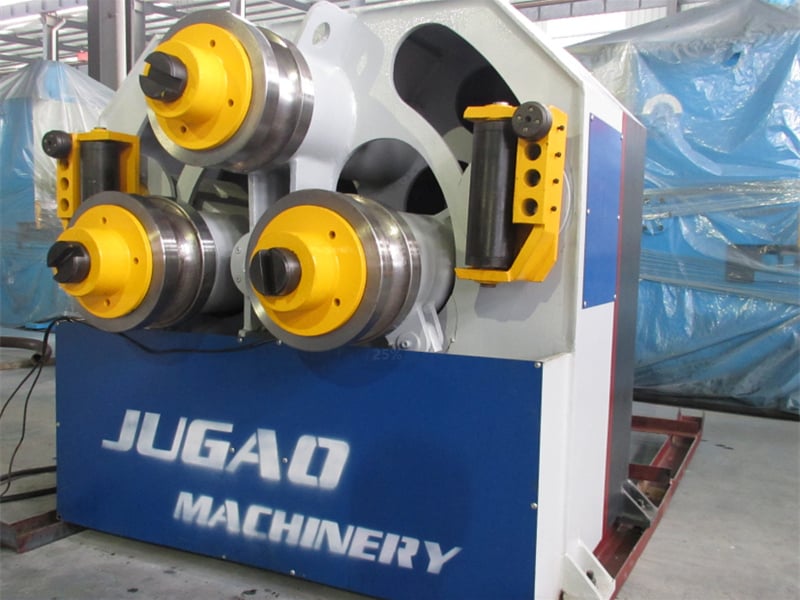
כדי למנוע פיתול ועוות של הפרופיל במהלך תהליך העקיצה ולשפר את דיוק העקיצה, נוספו שני גלילים תמיכה וגלגלים שיכולים לנוע אנכית למעלה ולמטה כדי להתאים את עצמם לפרופילים עם مواصفות שונות ורדיוסי עקיצה שונים.
מכונת עקיצה של פרופילים מונעת הידראולית, עם בקרה חשמלית מרכזית על תנועות ההגבהה וההורדה של שני הגלילים התחתונים. המכונה מצוידת בתצוגה ספרתית ומנוהלת ממרכז שולחן העבודה. למכונה מבנה סביר, ביצועים יציבים ואפקטים טובים לחיסכון באנרגיה ובחומר.
נקודות להקפיד עליהן במהלך הפעלת מכונת עקיצה של פרופילים:
1. ראשית, יש לקבע את המATTRה העליונה, תוך ודאות שהמרכז של כובד המATTRה מתואם עם מרכז ראש הלחץ. המישורים של המATTRות העליונה והתחתונה חייבים להתאים זה לזה באופן צמוד, עם פערים אחידים, וצריך לבדוק שהמATTRה העליונה מצוידת בהנעה מספקת.
2. להפעיל את מכונת עקיצה של פרופילים, לבצע דחיפה ניסיונית ולבדוק אם קיימים חריגות כלשהן, וכן לוודא שמערכת השמנים פועלת כראוי. עבור חלקי עבודה שקשה להוציא מהמATTRה, יש להוסיף שמן או שמן מתאים כדי להפחית את החיכוך ולסייע בהוצאת החלק.
3. לפני הקיפוף הרשמי, יש לבדוק שוב שמספר הפריט והמידות תואמים את השרטוטים, ולבדוק אם קיימים פסים על הבלנק שעלולים להשפיע על איכות ההדפסה. עבור מנות גדולות של פריטים, יש להתקין בלוקי מיקום מתכווננים; כל סטייה חייבת להתוקן באופן מיידי.
4. אסור להשתמש בידים כדי לשלוט ישירות בפריטים על דפוס הקיפוף. לפריטים גדולים יותר, ניתן לשלוט בהם מחוץ לדפוס. לפריטים קטנים מהדפוס, יש להשתמש בכלים אחרים לשליטה.

