





סדרי הפעלה למכונות עקיצה של פרופילים
מכונת עקיצה של פרופילים היא מכונה متخصصة לעקיצת פרופילים מתכתיים (כגון פלדה בזווית, פלדה בעלת חתך בצורת U, קרני I, צינורות עגולים, צינורות מרובעים, פלדה שטוחה וכו'). היא מפעילה כוח עקיצה ניתן לשליטה על הפרופיל באמצעות תמסורת מכנית או היגוי הידראולי, ומעצבת אותו לצורות מסוימות (כגון קשתות, זוויות ישרות, עקומות מסוג S וכו') בהתאם לזווית או לקמירות המוגדרות מראש.
מכונות עקיצה לפרופילים משמשות רבות בבניית מבנים פלדיים (כגון מסגרות קיר מחיצה, תמיכות גשרים), ייצור מכונות (כגון מסגרות ציוד, מפרשי צינורות), תעשיית הרכב (כגון רכיבי שיסוי), פרויקטים של רהיטים ועיצוב (כגון פסי עיצוב מעוגלים) ושדות נוספים. אלו הן ציוד מפתח לעיבוד צורות לא ליניאריות של פרופילים מתכתיים.
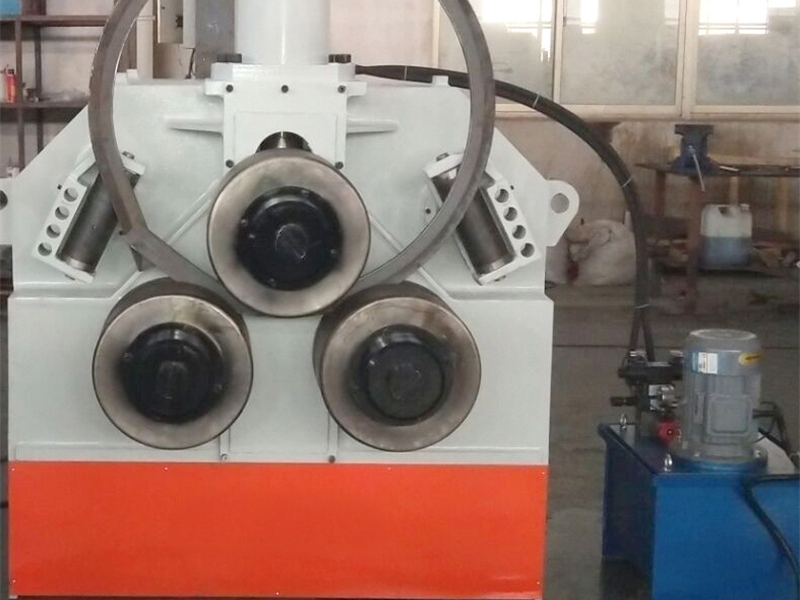
פונקציות של מכונות עקיצה לפרופילים
מכונות עקיצה לפרופילים, באמצעות מיקום תבניות ובקרת לחץ, יכולות לקבוע במדויק את זווית העקיצה, הרדיוס והקטעים האורכיים כדי לענות על דרישות העיבוד של צורות תלת-ממד מורכבות. הן גם תומכות בייצור רציף, מה שמשפר את היעילות ואת האחידות בעיצוב הפרופילים.
לפי שיטת הנהיגה, הסוגים הנפוצים כוללים מכניים (מנוע ומחוסן), הידראוליים (משתמשים בצילינדרים הידראוליים כדי לספק לחץ) ואוטומטיים לחלוטין באמצעות CNC (שליטה על ידי תוכנית כדי להתאים את הזווית והמהירות). מודלים של CNC יכולים לאטום עיבוד של עקומים מורכבים ומתאימים ליישומים מותאמים אישית ברמה גבוהה של דיוק.
סדרי הפעלה למכונות עקיצה של פרופילים
א. הכנות לפני ההפעלה
تفיסת ציוד
בדקו שכל רכיבי המכונה (כגון המסגרת, מנגנון התמסורת ומחזיק המATTR) מחוברים באורח בטוח. ודאו שהמערכת ההידראולית (אם מדובר במודל הידראולי) מכילה את כמות השמן הנכונה (מעל קו האמצע של מד השמן) ושאין דליפות בצינורות.
הבטיחו שמדדי תבניות העיקום (כגון תבניות עיקום, תבניות אחז וגלילים פנימיים) מתאימים לפרופיל שיעובד (למשל, לעיקום צינורות עגולים יש צורך בתבנית עיקום בעלת קוטר מתאים). ודאו שפני התבניות חפשיות מסדקנות ומבלי שחיקה מופרזת (עומק שחיקה גדול מ-1 מ"מ דורש החלפה).
לנקות את שולחן העבודה ואת התבניות מהאבקה (כגון פסיפסים מתכתיים וכתמים של שמן) כדי למנוע חרטום על פני השטח של הפרופיל או השפעה על דיוק המיקום.
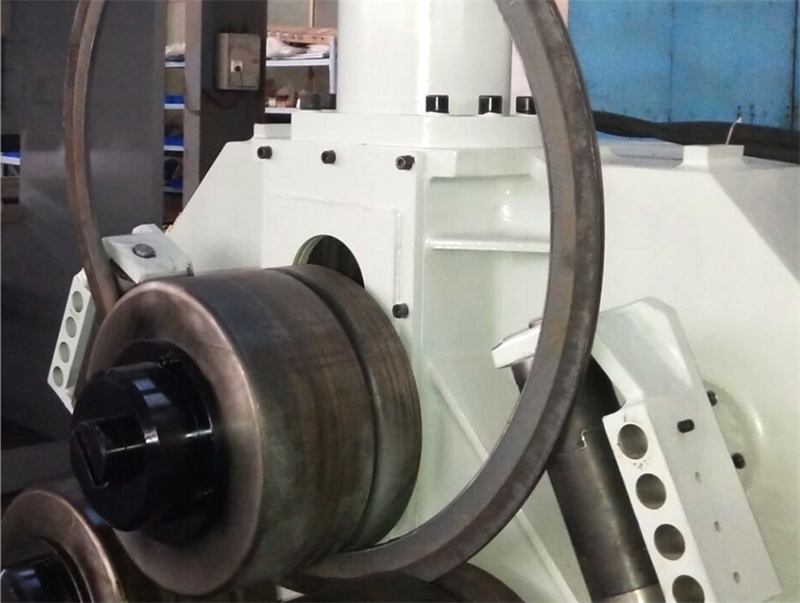
הגדרות פרמטרים
לפנות למדריך המכונה או לתיעוד התהליך כדי לקבוע מהירות כיפוף סבירה (בדרך כלל 5°–30° לשנייה) ופרמטרי לחץ (להימנע מעומס יתר), בהתאם לחומר הפרופיל (למשל, פלדה Q235, פלדת אל חלד), לצורת החתך הרוחבי (למשל, אורך הצלע של צינור מרובע, קוטר צינור עגול) ולזווית/רדיוס הכיפוף הרצוי. במודלים מונעי CNC יש להזין מראש את תוכנית העיבוד (כולל סדר הכיפוף וערכים של תקנת זווית). במהלך האבחון יש לבצע תחילה ריצה ניסיונית ללא עומס כדי לאשר את התיאום בין הלוגיקה של התוכנית לבין תנועות התבנית.
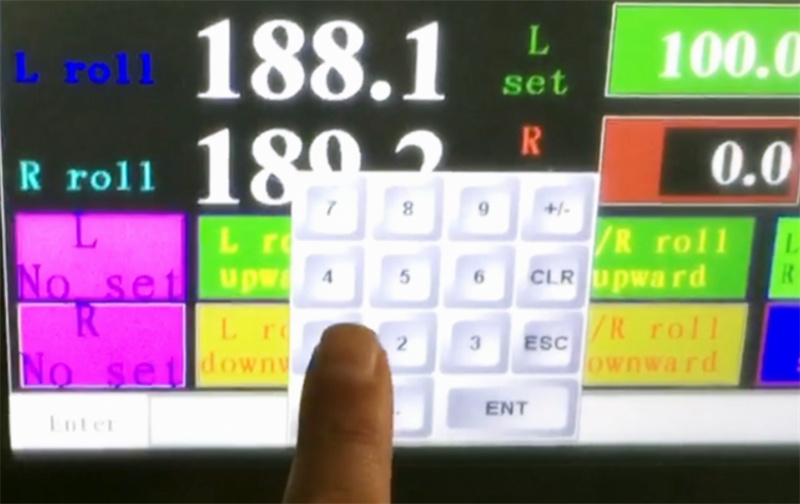
הכנה מקדימה של פרופיל
לבדוק האם הממדים של הפרופיל שיעובד עומדים בדרישות הסובלנות (למשל, סטיית האורך ≤ ±2 מ"מ), והאם יש חלודה קשה או עיוות על המשטח. לפרופילים דקיקי-קירש שמתעוותים בקלות (למשל, צינור ריבועי מאלומיניום בעובי קיר פחות מ-2 מ"מ), יש לשים כמות קטנה של שמן שמייץ (למשל, אמולסיה גרפית) באזור העקומה או להשתמש בתומך פנימי מיוחד כדי למנוע קרומות פנימיות או שבר.
ב. תהליך הפעלה
תפיסת ותיחוד הפרופיל: להניח את הפרופיל באזור התאמה של התבנית במכונת העקומה. לתפוס באורח בטוח את אחד הקצוות של הפרופיל באמצעות תבנית התפיסה (או מכשיר לחיצה) (כוח התפיסה חייב להיות אחיד כדי למנוע שקעים מקומיים), תוך ודאות שהציר של הפרופיל מיושר עם קו המרכז של העקומה (סטייה ≤ 1 מ"מ). לפרופילים ארוכים (מעל 2 מטר), יש להשתמש במבנה תמיכה עזר (למשל, מסגרת גלגלים) כדי למנוע נפילה עקב משקל הגוף שלו, מה שיכול לגרום להסטה במיקום העקומה.
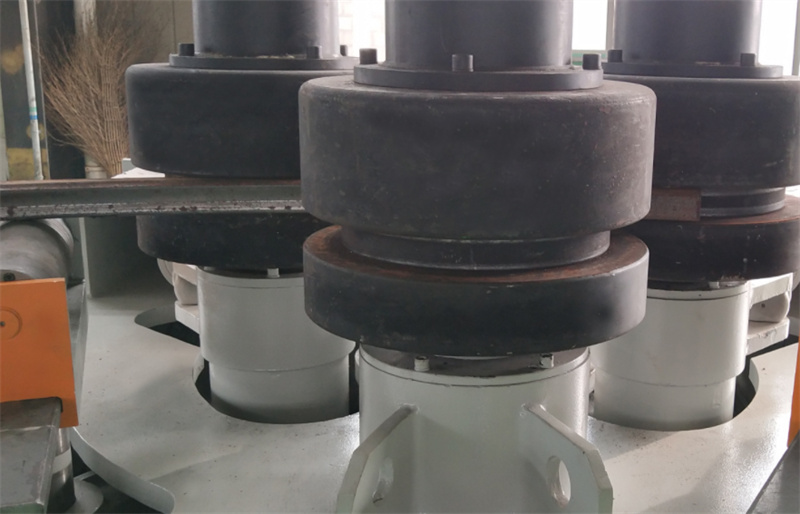
התחלת עקיצה: לאחר אשר תאשרו כי ציוד הבטיחות (כגון כיסויים מגנים, כפתורי עצירה חירומית) בתנאי פעולה תקינים, הפעילו את הציוד. במכונות ידניות, יש להחיל לחץ בהדרגה באמצעות מנגנון ההפעלה, לצפות בתהליך העקיצה של הפרופיל ולשנות את הזווית בזמן אמת. במכונות CNC יש לפעול באופן אוטומטי לפי הוראות התוכנית. על המפעיל לפקח על ערכי הלחץ והזווית שמוצגים על המסך ולעצור מיידית אם יתגלו סימנים לא תקינים (כגון שינוי פתאומי בלחץ או סטייה מוגזמת של הזווית).
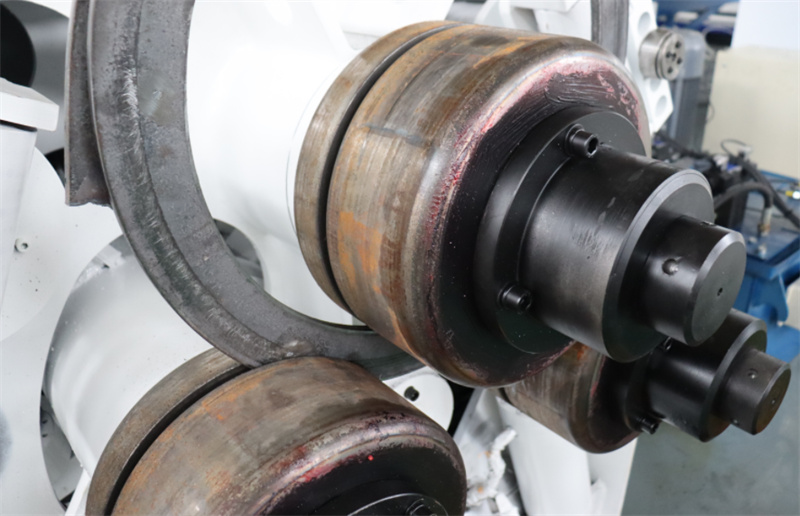
מעקב בתהליך: במהלך הקיפוף יש להתייחס בקפידה למצב הפעולה של הפרופיל. אם מתרחשים דקיקות של הקיר החיצוני, קמטים או סדקים בקיר הפנימי (למשל סדקים עדינים בפרופילים של נירוסטה), יש לעצור באופן מיידי ולבדוק את הרווח בין המטריצה, פרמטרי הלחץ או חומר הפרופיל. בעת קיפוף מספר מקטעים ברצף, יש לבצע כל זווית בשלבים, לפי הסדר שנקבע מראש, כדי למנוע שגיאות מצטברות הנגרמות מהקיפוף של מספר זוויות בו זמנית.
פריקה ובידוק: לאחר השלמת הקיפוף יש לשחרר את המטריצה המאחזת ולהשתמש בכלים להרמה (או בעזרה ידנית) כדי להוציא את הפרופיל באופן חלק, תוך מניעת התנגשויות עם החלקים המוקפפים. יש להשתמש במידת זוויות, מד רדיוס או מכשיר מדידה תלת-ממד כדי לבדוק את הזווית והרדיוס האמיתיים של הקיפוף, להשוות אותם לדרישות העיצוב ולתקן מוצרים פגומים.
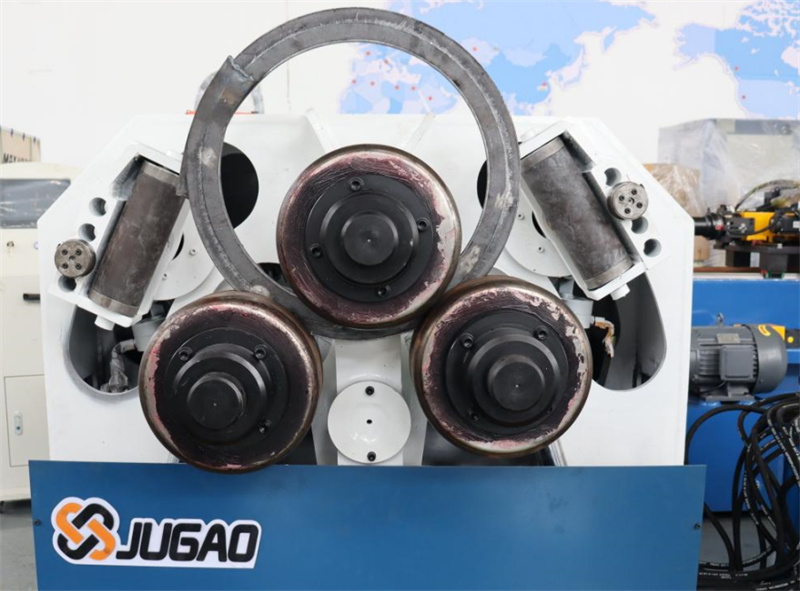
לסיכום, מכונת עקיצה של פרופילים היא כלי חשוב בתחום עיבוד המתכת להמרת קווים ישרים לקווים עקומים. השימוש הנכון בה תלוי בإجرות הכנה סטנדרטיות, בשליטה מדויקת בתפעול ובתחזוקה בטוחה. על המפעילים להכיר היטב את תפקוד המכונה ואת מאפייני הפרופילים, ולעקוב بدיקות לתקנות כדי לפעול במכונה ולהבטיח ייצור בטוח ויעיל.

