





Perché la messa in servizio di una macchina per la piegatura di tubi è fondamentale dopo l’installazione?
La macchina è installata, il cablaggio è completato e il livellamento è stato eseguito. Tutto sembra pronto per partire, ma il vero test della qualità dell'installazione non è il momento in cui viene attivata l'alimentazione: è quando la macchina piega il suo primo tubo.
Molti errori di installazione sono invisibili quando la macchina funziona a vuoto; i problemi emergono soltanto una volta che la macchina è sotto carico e sta effettivamente piegando il tubo. Questo è esattamente lo scopo della prova iniziale: rappresenta l’ultima opportunità per una verifica completa prima dell’avvio della produzione su larga scala. Individuare e risolvere i problemi in questa fase riduce i costi e rende le correzioni molto più semplici.
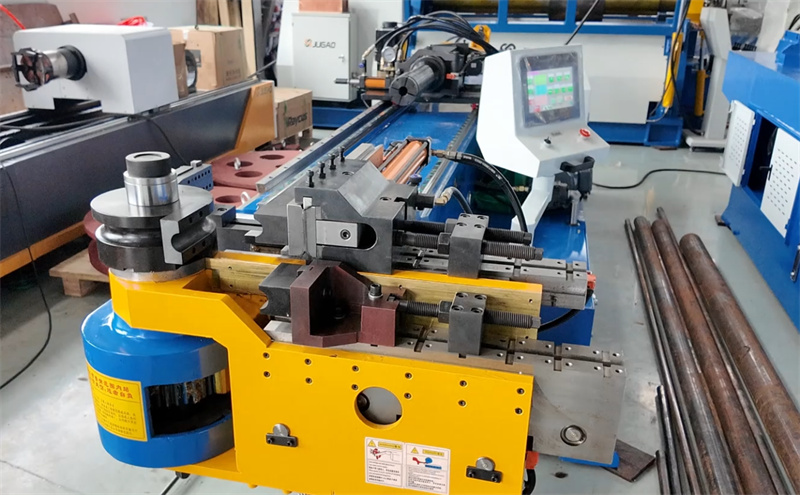
Cosa verifica la prova iniziale?
In sintesi, copre quattro aree fondamentali: la stabilità complessiva della macchina, il rispetto degli standard di precisione e ripetibilità nella piegatura, l’allineamento tra utensili e tubo, e l’integrità dei sistemi meccanici ed elettrici connessi all’installazione.
Anche se questi obiettivi possono sembrare semplici, ognuno di essi influisce direttamente sull’efficienza produttiva futura e sulla qualità del prodotto. La ripetibilità è particolarmente critica: produrre un singolo tubo conforme non è difficile; la vera sfida consiste nel garantire che *ogni* tubo soddisfi lo standard.
Verificare due aspetti prima di iniziare
In primo luogo, controllare lo stato di livellamento e di ancoraggio della macchina. Riesaminare il piano della macchina e il telaio principale utilizzando un livello di precisione per assicurarsi che il livellamento rientri nei limiti ammessi. I bulloni di ancoraggio devono essere serrati in modo uniforme secondo le specifiche; evitare tensioni non uniformi. Un fissaggio irregolare può facilmente causare vibrazioni e spostamenti durante la prova operativa.
In secondo luogo, controllare i collegamenti elettrici e idraulici. Verificare la tensione di alimentazione e l’equilibrio delle fasi, assicurarsi un collegamento a terra affidabile e ispezionare il percorso dei tubi flessibili idraulici e i raccordi alla ricerca di perdite. Un’alimentazione elettrica instabile o piccole perdite idrauliche possono influenzare il controllo servo e la coerenza della piegatura durante il processo di prova produttiva.
La prova produttiva si svolge in diversi passaggi
Passo uno: funzionamento a vuoto. Eseguire cicli su tutti gli assi, i dispositivi di serraggio, i mandrini e i movimenti rotativi senza tubo caricato. Ascoltare attentamente eventuali rumori anomali, vibrazioni o movimenti irregolari. Questi segnali indicano di solito problemi di allineamento o fissaggio non corretto, che possono essere facilmente risolti in questa fase.
Passo due: prova di piegatura semplice. Iniziare con una singola piegatura utilizzando un raggio standard e una lunghezza breve del tubo. Se sono presenti problemi di installazione, anche una piegatura semplice come questa li rivelerà attraverso deviazioni angolari, graffi superficiali o ritorno elastico imprevisto.
Passo tre: verifica di accuratezza e ripetibilità. Eseguire più volte la piegatura dello stesso pezzo e confrontare i risultati. Se gli angoli variano da pezzo a pezzo, le possibili cause includono una livellatura incompleta della macchina, attrezzature non allineate o tensioni residue nel telaio della macchina derivanti dal processo di installazione. Risolvere questi problemi ora è molto più semplice che farlo dopo l’avvio della produzione su larga scala.
Problemi comuni di installazione durante la produzione di prova
Mancata allineamento tra l'attrezzatura e l'asse centrale della macchina. Si tratta di uno dei problemi più comuni durante la produzione sperimentale, spesso causato da un'installazione scorretta della testa di piegatura o da una configurazione errata dell'attrezzatura. I sintomi includono ovalizzazione del tubo, assottigliamento non uniforme della parete e segni superficiali lasciati dagli utensili.
Forza di serraggio insufficiente o posizionamento scorretto del mandrino. Lo scivolamento o le increspature del tubo durante le prove di piegatura possono sembrare problemi legati al processo, ma sono spesso riconducibili a errori di installazione e allineamento. Su una macchina installata correttamente, la risposta alla regolazione fine dei parametri è prevedibile.
Vibrazioni o rumori sotto carico. Le vibrazioni durante la piegatura costituiscono un chiaro segnale di allerta, indicando generalmente problemi di ancoraggio, contatto irregolare con il pavimento o connessioni meccaniche allentate residue dall'installazione. Eseguire la produzione sperimentale sotto carico è il metodo più rapido per identificare tali problemi.
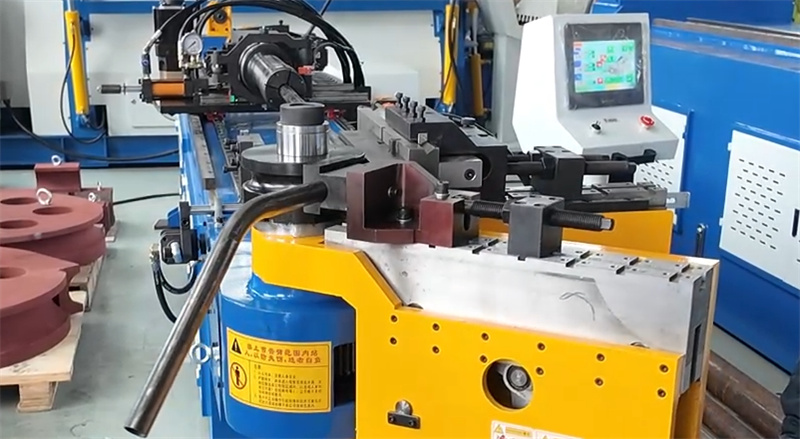
Principi per la regolazione fine dei parametri
Evitare di utilizzare la velocità massima durante la produzione di prova. Un movimento lento e controllato consente una migliore osservazione dello stato operativo della macchina e aiuta a distinguere tra problemi di installazione e problemi di configurazione del processo. Aumentare gradualmente pressione e velocità solo dopo aver verificato che tutto funzioni correttamente.
La precisione di rotazione e di avanzamento sono indicatori chiave di un’installazione corretta. Le deviazioni osservate durante la produzione di prova indicano generalmente la necessità di regolare l’allineamento dell’encoder o dell’installazione meccanica.
Alcune domande frequenti
Quanto dura una corsa di prova?
Continua finché l’accuratezza e la ripetibilità della piegatura rimangono stabili su più cicli. A seconda della complessità del pezzo, ciò può richiedere da alcune ore a diversi giorni.
Una corsa di prova è in grado di rilevare tutti gli errori di installazione? Non tutti i problemi emergono immediatamente, ma rappresenta il metodo più efficace per identificare i principali problemi meccanici, elettrici e di allineamento prima dell’avvio della produzione su larga scala.
Quali materiali vengono utilizzati per la prova iniziale?
È necessario utilizzare lo stesso lotto di materiale previsto per la produzione effettiva. Materiali diversi presentano caratteristiche di piegatura differenti; l’uso di materiali diversi renderebbe i risultati della prova privi di significato.
La prova iniziale non è una semplice formalità. È la migliore opportunità per rilevare tempestivamente errori di installazione e garantire un’accuratezza duratura nella piegatura. Individuare e risolvere i problemi in anticipo assicura un processo produttivo fluido.

