





Perché i problemi di temperatura nelle macchine per la piegatura di tubi causano difetti nella piegatura?
La questione della temperatura nella piegatura dei tubi è in realtà piuttosto sottile. Potresti avere un programma impeccabile e degli attrezzi perfetti, eppure i tubi piegati risultano comunque errati: il primo lotto è corretto, mentre il secondo non rispetta le specifiche; i pezzi prodotti al mattino superano l’ispezione, ma quelli realizzati nel pomeriggio escono dalle tolleranze previste. Spesso il problema non è un malfunzionamento della macchina; è l’influenza silenziosa della temperatura.
I. Espansione termica dei metalli
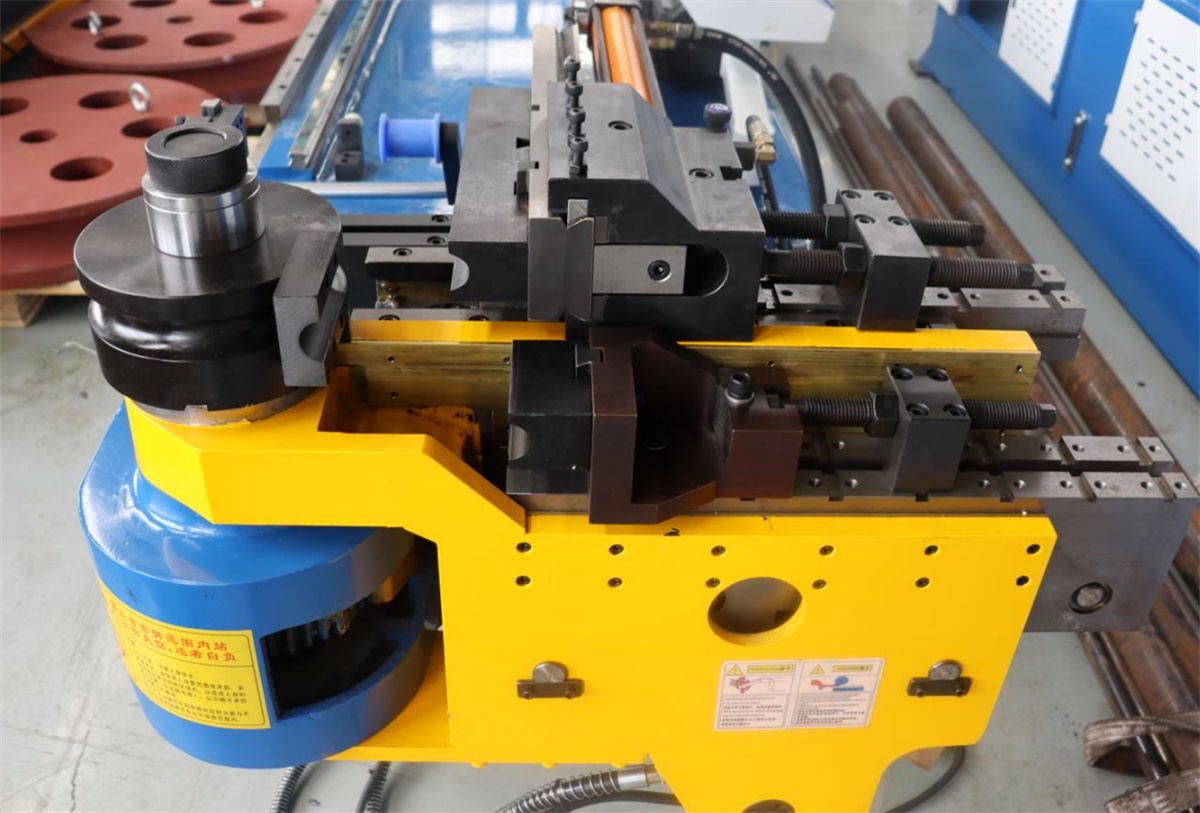
Durante il processo di piegatura, il tubo stesso si riscalda gradualmente a causa della deformazione e dell’attrito. Con l’aumento della temperatura, il metallo si espande, causando lievi variazioni nella distribuzione dello spessore della parete, del diametro e persino della lunghezza. Sebbene tali variazioni possano essere trascurabili per l’acciaio, l’effetto dell’espansione termica è molto più marcato nell’alluminio.
Per rendere la situazione ancora più complessa, le caratteristiche di ritorno elastico del materiale differiscono tra stato caldo e stato freddo. Utilizzando esattamente lo stesso programma, un tubo freddo potrebbe fornire l’angolo perfetto, mentre un tubo caldo potrebbe mostrare un ritorno elastico insufficiente o eccessivo. Questo spiega perché la qualità del tubo varia nel tempo sulla stessa macchina: sia la temperatura ambiente sia quella del materiale sono cambiate.
II. Temperature variabili degli utensili
Si verifica un attrito costante tra il tubo e gli utensili durante la piegatura. Dopo un certo numero di piegature, le temperature della matrice di piegatura, della matrice di bloccaggio e del mandrino aumentano gradualmente. Con il riscaldamento degli utensili, le dinamiche di contatto tra il tubo e gli utensili cambiano.
Ciò può causare problemi come graffi superficiali (segni di trascinamento) sul tubo, resistenza alla piegatura non uniforme e degradazione del lubrificante per la piegatura all’interfaccia di contatto. Questi problemi raramente compaiono immediatamente; tendono a manifestarsi gradualmente dopo un certo periodo di funzionamento e gli operatori spesso non li collegano alla temperatura degli utensili.
III. La temperatura dell’olio idraulico influenza direttamente la forza di curvatura
L’olio idraulico funge da mezzo di trasmissione della potenza nelle piegatubi idrauliche. Le variazioni della temperatura dell’olio ne modificano la viscosità, influenzando così l’efficienza della trasmissione della pressione nel sistema.
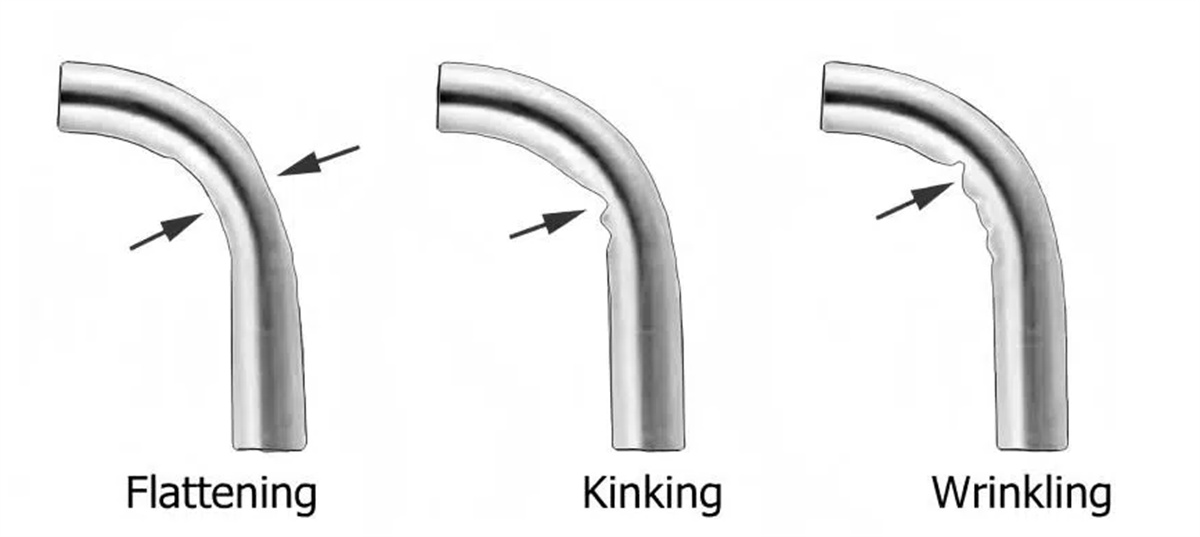
Quando la temperatura dell’olio è bassa, l’olio è denso e il sistema risponde in modo lento; le azioni di serraggio e piegatura possono risultare poco precise. Al contrario, quando la temperatura dell’olio è elevata, l’olio si diluisce, causando un aumento delle perdite interne e l’incapacità di mantenere la pressione, il che può portare a una forza di piegatura insufficiente. Di conseguenza, l’angolo di piegatura risulta errato, risultando o troppo ampio o troppo ridotto.
Durante produzioni prolungate e continue, la temperatura dell’olio aumenta progressivamente. Se non viene controllata, tale temperatura può superare il range ottimale; ciò non solo compromette la precisione, ma accelera anche l’invecchiamento delle guarnizioni.
IV. Impatto stagionale della temperatura ambiente
La temperatura del laboratorio varia tra l’inverno (freddo) e l’estate (caldo), e questi cambiamenti ambientali influenzano le macchine per la piegatura di tubi.
Durante l'avviamento a freddo in inverno, i giochi tra i componenti meccanici sono più ridotti a causa della bassa temperatura e l'olio idraulico è più viscoso. Se la produzione di serie inizia senza un periodo di riscaldamento, la qualità dei primi tubi piegati potrebbe differire da quella dei tubi prodotti successivamente.
Alcuni operatori abitualmente fanno funzionare la macchina a vuoto per dieci-quindici minuti dopo l'avviamento, attendendo il raggiungimento di una temperatura stabile prima di iniziare il lavoro effettivo. Questa è una pratica corretta.
V. Metodi per il controllo della temperatura
Dopo aver acceso la macchina ogni giorno, lasciarla funzionare a vuoto per un certo periodo, in modo da innalzare la temperatura dell'olio idraulico e raggiungere l'equilibrio termico tra i componenti prima di avviare la produzione ufficiale.
Durante la produzione di serie continua, monitorare il manometro della temperatura dell'olio. Se la temperatura dell'olio rimane costantemente elevata, verificare il sistema di raffreddamento: assicurarsi che il ventilatore di raffreddamento sia in funzione e che lo scambiatore di calore per l'olio non sia intasato.
La scelta dell'olio per la piegatura dei tubi è altrettanto cruciale. Diversi gradi di olio presentano diversi intervalli di temperatura applicabili; selezionare un olio adatto al proprio specifico ambiente produttivo garantisce prestazioni di lubrificazione più costanti.
Per una produzione ad alta precisione, valutare l'installazione di impianti di climatizzazione o di ventilazione nel laboratorio, al fine di ridurre al minimo l'impatto delle fluttuazioni della temperatura ambientale sulla macchina.
VI. Metodi per il monitoraggio quotidiano
Il termometro dell'olio funge da strumento di riferimento diretto; il monitoraggio della stabilità della temperatura aiuta a valutare le prestazioni del sistema di raffreddamento. Se la temperatura rimane elevata, ispezionare il sistema di raffreddamento alla ricerca di ostruzioni e verificare che il ventilatore funzioni correttamente.
Gli operatori possono anche valutare la temperatura delle parti in movimento durante il funzionamento, ad esempio durante la sostituzione degli stampi o la regolazione delle attrezzature. Se emerge una chiara correlazione tra la qualità della curvatura dei tubi e fattori come il tempo o la temperatura dell’aria, è molto probabile che la temperatura stia influenzando la precisione.
Registrare e confrontare insiemi di dati — inclusi la temperatura ambiente, la temperatura dell’olio, il tempo di funzionamento della macchina e la qualità della curvatura dei tubi — per identificare schemi.

