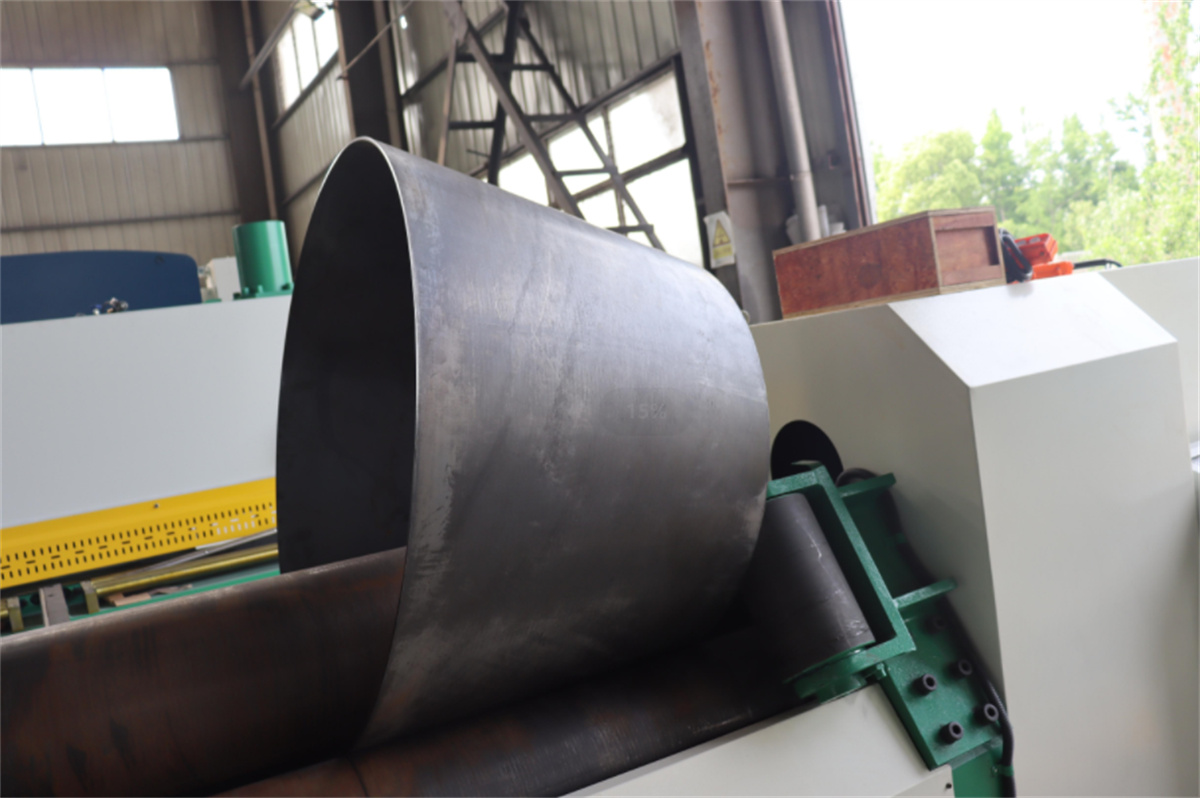
Qual è la composizione strutturale della macchina piegatrice a tre rulli CNC e come si piegano i coni?
La macchina per la laminazione a tre rulli è un utensile da taglio che esegue la piegatura continua per punti delle lamiere. Può laminare lamiere metalliche in pezzi di lavoro circolari, ad arco e tronco-conici entro un certo intervallo.
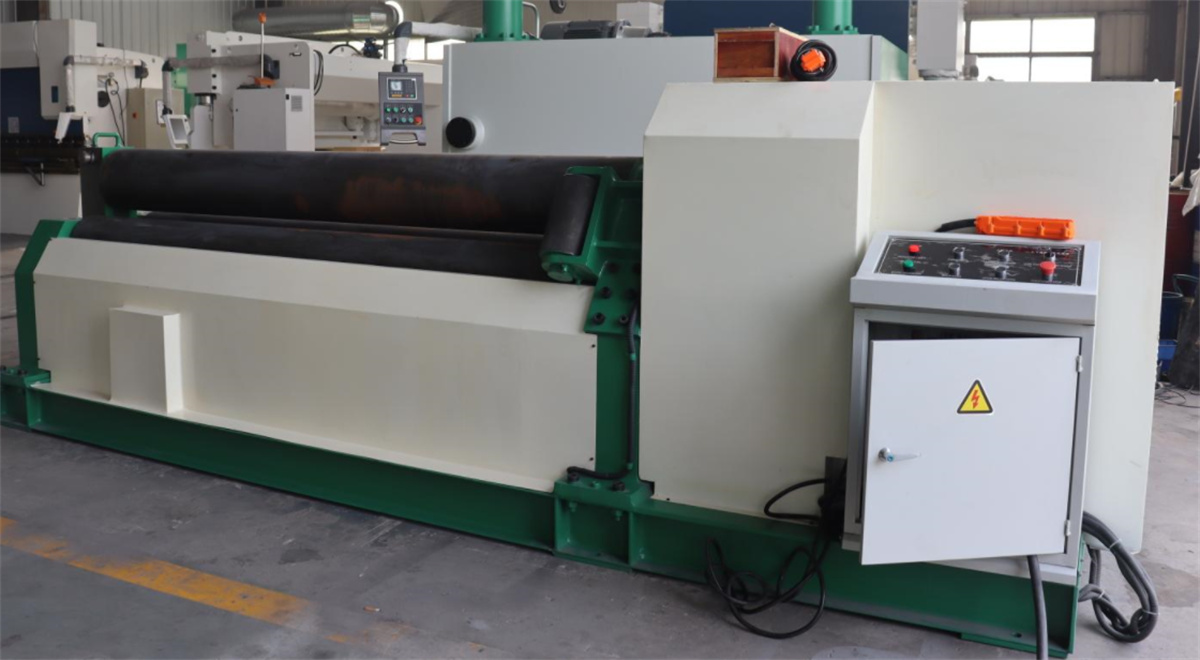
I sei principali componenti strutturali della macchina per la laminazione a tre rulli:
(1) Rulli superiore e inferiore: Sono componenti fondamentali della macchina per la piegatura di lamiere, realizzati in acciaio al carbonio di alta qualità forgiato.
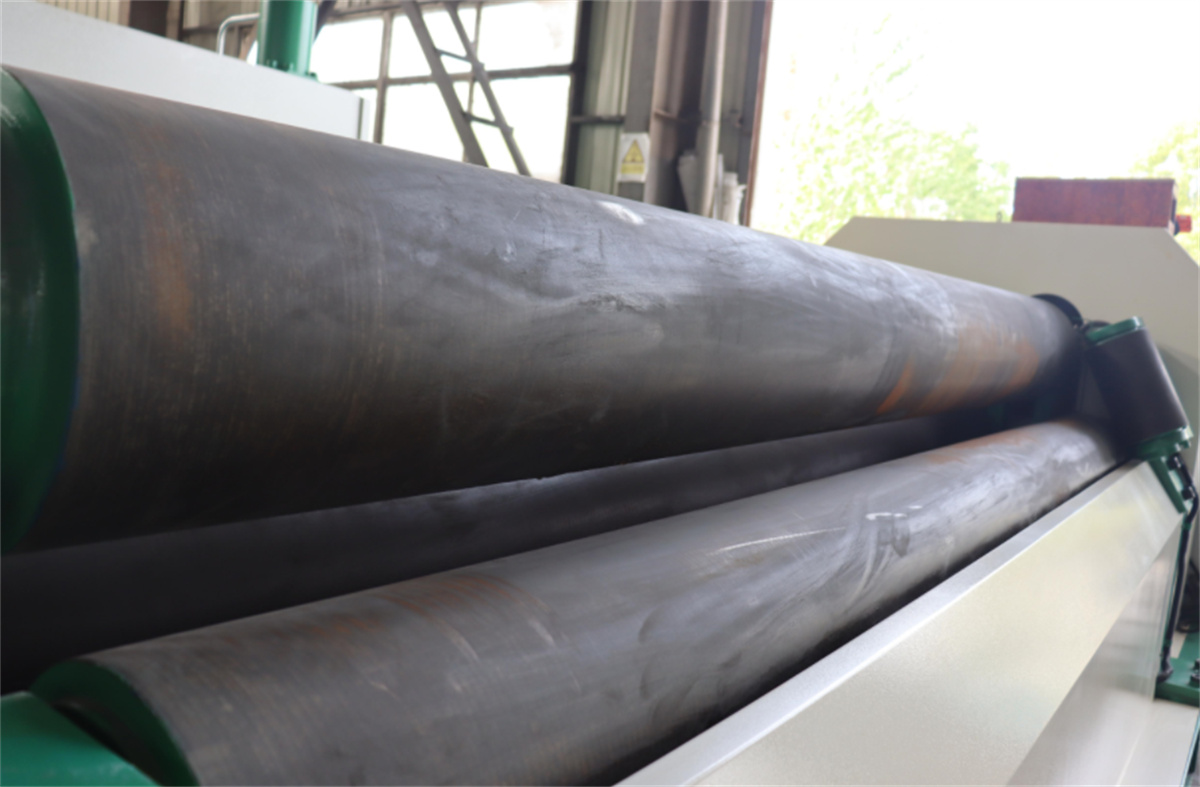
(2) Struttura portante: È composta da un telaio sinistro e uno destro; i cuscinetti del rullo inferiore sono montati sul telaio. All’interno del telaio è presente una vite a testa quadrata, il cui estremo superiore è collegato mediante cerniera ai supporti dei cuscinetti posti alle due estremità del rullo superiore.
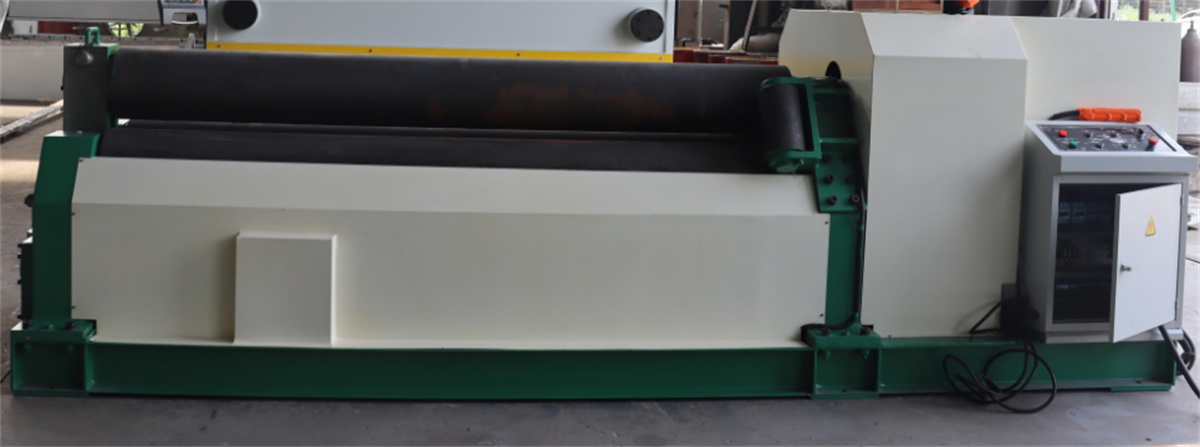
(3) Riduttore: Il riduttore ZSY280 a dentatura dura è installato sulla base in profilato di acciaio insieme al supporto.
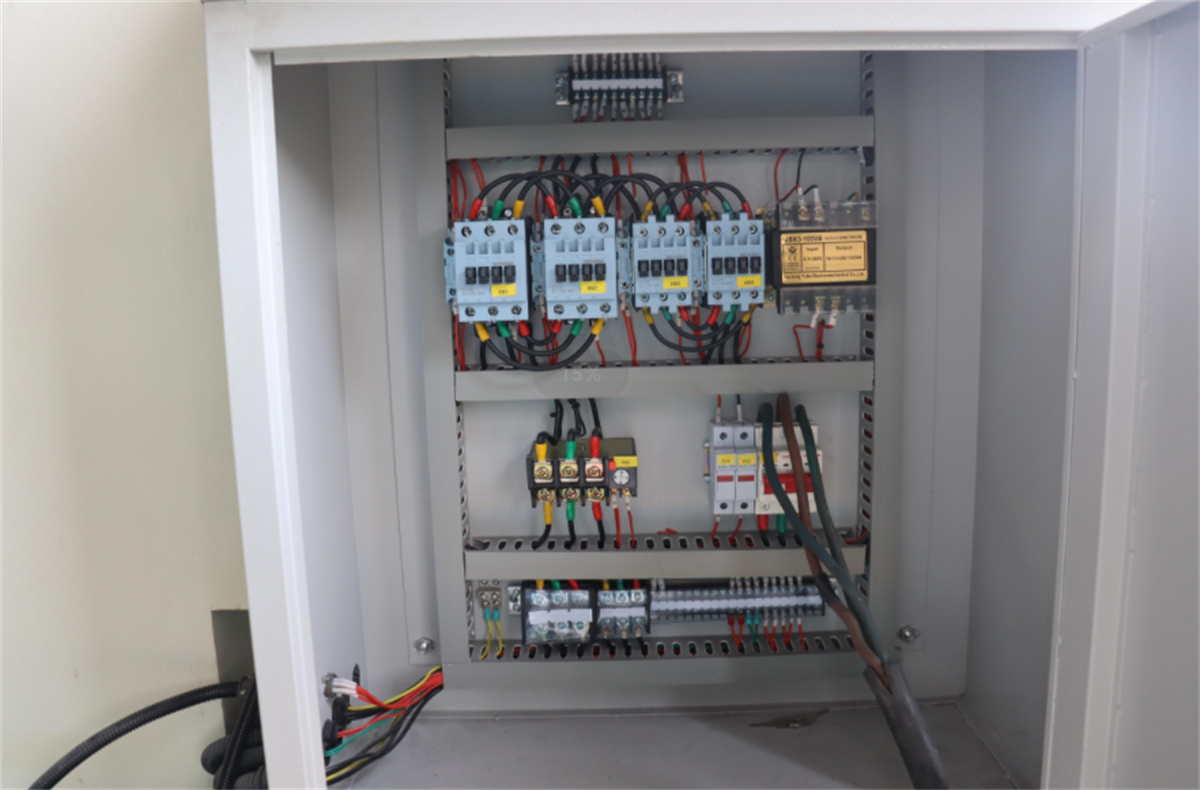
(4) Parte elettrica: Tutti i componenti sono installati all’interno di un quadro di comando per facilitarne l’utilizzo.
(5) Dispositivo di scarico: È montato lateralmente al riduttore per bilanciare il rullo superiore durante lo scarico; lo scarico e il ripristino avvengono tramite cilindro idraulico.
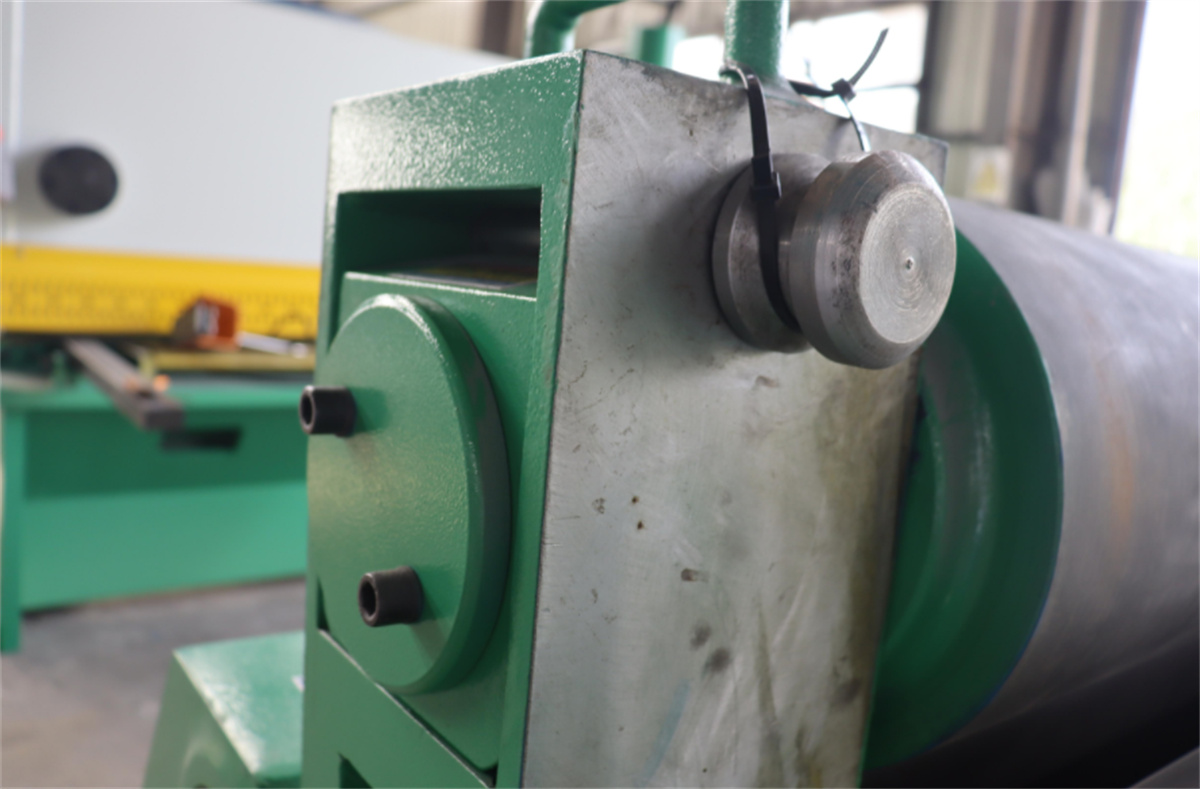
(6) Base: Realizzata in acciaio saldato e lamiere di acciaio. Su di essa vengono fissati il telaio, il riduttore, il motore ecc., formando un’unica struttura.
Come utilizzare una macchina CNC per la piegatura di lamiere a tre rulli per lavorare pezzi conici?
1. In generale, le macchine per la laminazione di lamiere possono formare coni con una piccola inclinazione (30 gradi). Il punto chiave nella laminazione dei coni è che la velocità lineare dell’estremità maggiore e di quella minore risulta sostanzialmente identica. Poiché la velocità lineare del rullo superiore è costante, occorre controllare la velocità lineare dell’estremità maggiore. La procedura risulta ancora più semplice qualora si disponga di un dispositivo regolabile per la formatura di coni.
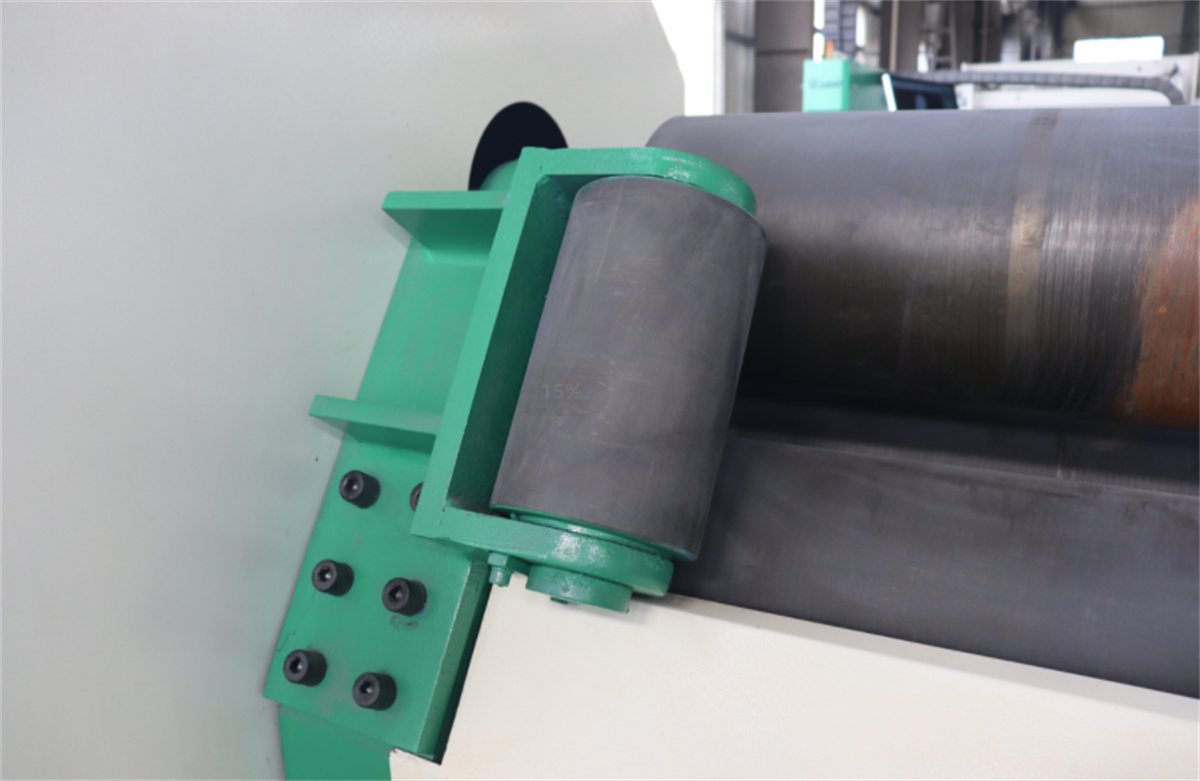
2. Sollevare un’estremità del tubo sulla macchina per la laminazione di lamiere, posizionando la superficie conica minore all’estremità bassa; durante la laminazione, spostare progressivamente l’estremità maggiore, accelerandone la velocità. Aggiungere un dispositivo conico laterale a un tratto del rullo. Sono installati due coni su entrambi i lati del rullo inferiore della macchina per la laminazione di lamiere. Durante la laminazione, l’estremità minore viene premuta contro il cono, inducendo il suo bordo a muoversi verso l’interno, in direzione del cono.
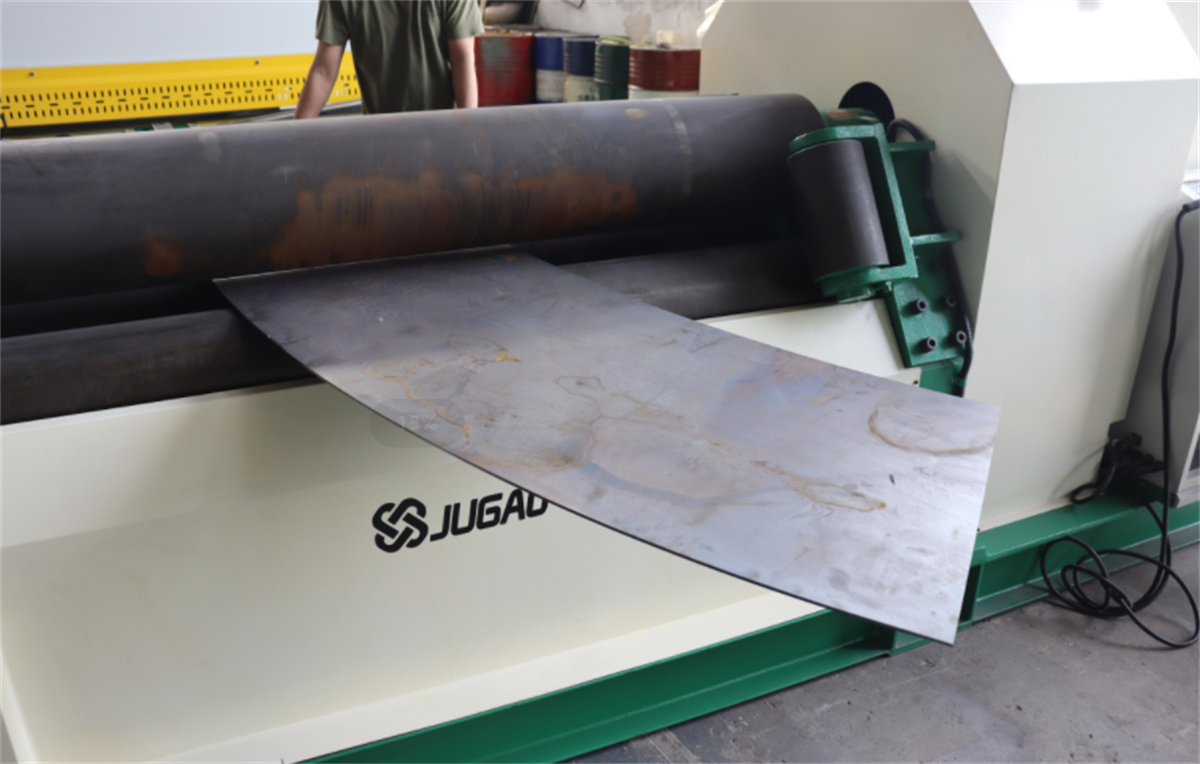
Il rullo presenta una certa inclinazione e, durante la laminazione, la forza laterale è molto elevata. È necessario aggiungere un ingranaggio di decelerazione laterale, e tale ingranaggio deve essere temprato. Se il diametro è ridotto, la lamiera è sottile e il rullo è lungo, i tre rulli possono essere realizzati come rulli conici, ma l’arco richiesto deve essere calcolato con precisione.
3. Regolare l’albero di sincronizzazione mediante un dispositivo conico. Prima che la macchina per arrotolare lamiere dia forma cilindrica al pezzo, è necessario eliminare preliminarmente il bordo dritto del cilindro. La lunghezza di tale bordo dritto varia a seconda del modello e del tipo di macchina per arrotolare lamiere; può essere determinata consultando il manuale dell’apparecchiatura.