





Quali fattori devono essere presi in considerazione nell’acquisto di una piegatrice per acciaio inossidabile?
1. Pezzo in lavorazione: I componenti che si intende produrre rappresentano un fattore cruciale; l’obiettivo è acquistare una macchina in grado di eseguire i compiti richiesti, minimizzando al contempo la lunghezza del piano di lavoro e la forza di piegatura. Valutare con attenzione la qualità del materiale, lo spessore e la lunghezza. Se la maggior parte del proprio lavoro riguarda lunghezze di 3 metri di acciaio dolce da 1,5 mm, una forza di piegatura ad aria di 50 tonnellate è sufficiente. Tuttavia, se si effettuano frequentemente operazioni di piegatura a fondo (coining), potrebbe essere necessario prendere in considerazione una macchina da 160 tonnellate.
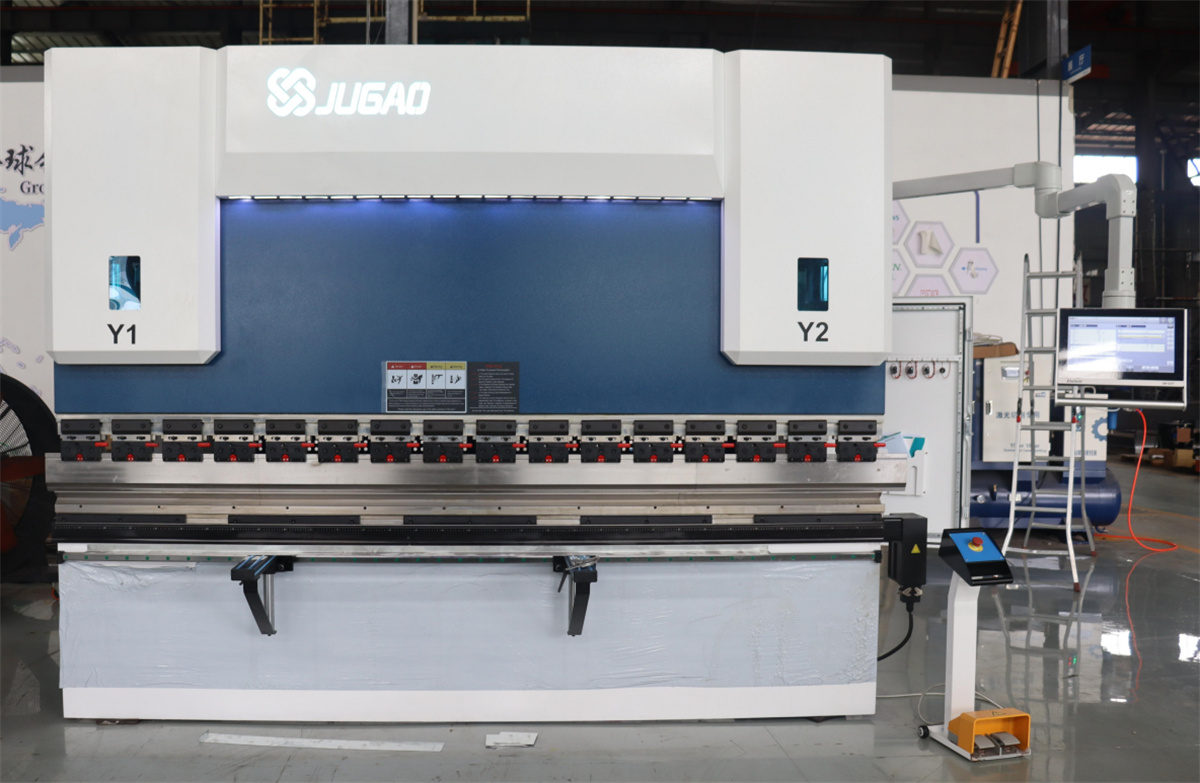
Ad esempio, se il materiale ha uno spessore di 1/4 di pollice, la piegatura a aria su una lunghezza di 10 piedi richiede 200 tonnellate, mentre la piegatura a fondo (coining) ne richiede almeno 600. Se la maggior parte dei pezzi da lavorare è lunga 5 piedi o meno, la tonnellata richiesta si riduce approssimativamente della metà, abbattendo in modo significativo il costo di acquisto. La lunghezza del pezzo è un fattore critico nella determinazione delle specifiche per una nuova macchina.
2. Deformazione: A parità di carico, la deformazione del banco e del traverso su una macchina da 10 piedi è quattro volte quella di una macchina da 5 piedi. Ciò significa che le macchine più corte richiedono meno regolazioni con le lamiere di compensazione per produrre pezzi accettabili. Ridurre tali regolazioni consente anche di abbreviare i tempi di attrezzaggio.
Il tipo di materiale è un altro fattore chiave. Rispetto all’acciaio dolce, l’acciaio inossidabile richiede tipicamente circa il 50% di forza in più, mentre la maggior parte delle leghe di alluminio morbido ne richiede circa il 50% in meno. È possibile ottenere tabelle di tonnellate dai produttori di piegatrici; queste tabelle forniscono stime della forza richiesta per piede di lunghezza, in relazione a diversi spessori e tipi di materiale.
3. Raggio di curvatura della piega: Nella piegatura a vuoto, il raggio di curvatura è pari a 0,156 volte la larghezza dell’apertura della matrice. Durante la piegatura a vuoto, la larghezza dell’apertura della matrice deve essere otto volte lo spessore del materiale. Ad esempio, piegando acciaio dolce da 16 gauge con un’apertura di matrice di 1/2 pollice, il raggio di curvatura risultante è approssimativamente di 0,078 pollici. Se il raggio di curvatura richiesto è prossimo allo spessore del materiale, è necessaria la piegatura a fondo (coniazione). Tuttavia, la pressione richiesta per la piegatura a fondo è circa quattro volte quella necessaria per la piegatura a vuoto.
Se il raggio di curvatura è inferiore allo spessore del materiale, occorre utilizzare un punzone con raggio della punta minore dello spessore del materiale e applicare il metodo di imbutitura (coining). Ciò richiede una pressione pari a dieci volte quella impiegata nella piegatura ad aria. Per la piegatura ad aria, punzone e matrice sono lavorati con un angolo di 85° o inferiore (un angolo più piccolo è preferibile). Utilizzando questo utensile, è necessario prestare attenzione al gioco tra punzone e matrice nella posizione finale della corsa, nonché all’"iperpiegatura" sufficiente a compensare il rimbalzo elastico (springback) e ottenere un angolo finale di circa 90°. Tipicamente, le matrici per piegatura ad aria producono un angolo di rimbalzo elastico ≤2° su nuove piegatrici, con un raggio di curvatura pari a 0,156 volte la larghezza dell’apertura della matrice. Per la piegatura a fondo (bottom bending), l’angolo della matrice è generalmente compreso tra 86° e 90°. Nella posizione finale della corsa, deve essere presente un gioco tra punzone e matrice leggermente superiore allo spessore del materiale. L’angolo di formatura viene modificato perché la forza richiesta per la piegatura a fondo è maggiore (circa quattro volte quella della piegatura ad aria), riducendo così lo sforzo nella zona del raggio di curvatura, che normalmente causa il rimbalzo elastico.
La piegatura a conio è simile alla piegatura a fondo, con la differenza che la punta dello stampo è lavorata per ottenere il raggio di piegatura desiderato e il gioco tra punta e matrice nella posizione finale della corsa è inferiore allo spessore del materiale. Applicando una pressione sufficiente (circa dieci volte quella necessaria per la piegatura a aria) per forzare la punta dello stampo a entrare in contatto con il materiale, il rimbalzo elastico è praticamente eliminato. Per selezionare una macchina con portata in tonnellaggio inferiore, è consigliabile prevedere un raggio di piegatura maggiore dello spessore del materiale e utilizzare, ogni qualvolta possibile, il metodo di piegatura a aria. Un raggio di piegatura maggiore non compromette spesso né la qualità del pezzo finito né la sua successiva funzionalità.
4. Precisione: I requisiti di precisione nella piegatura sono un fattore che richiede particolare attenzione; in effetti, questo fattore determina se si debba prendere in considerazione una piegatrice CNC oppure una piegatrice a comando manuale. Se il requisito di precisione nella piegatura è di ±1° e non è negoziable, occorre concentrarsi sulle macchine CNC.
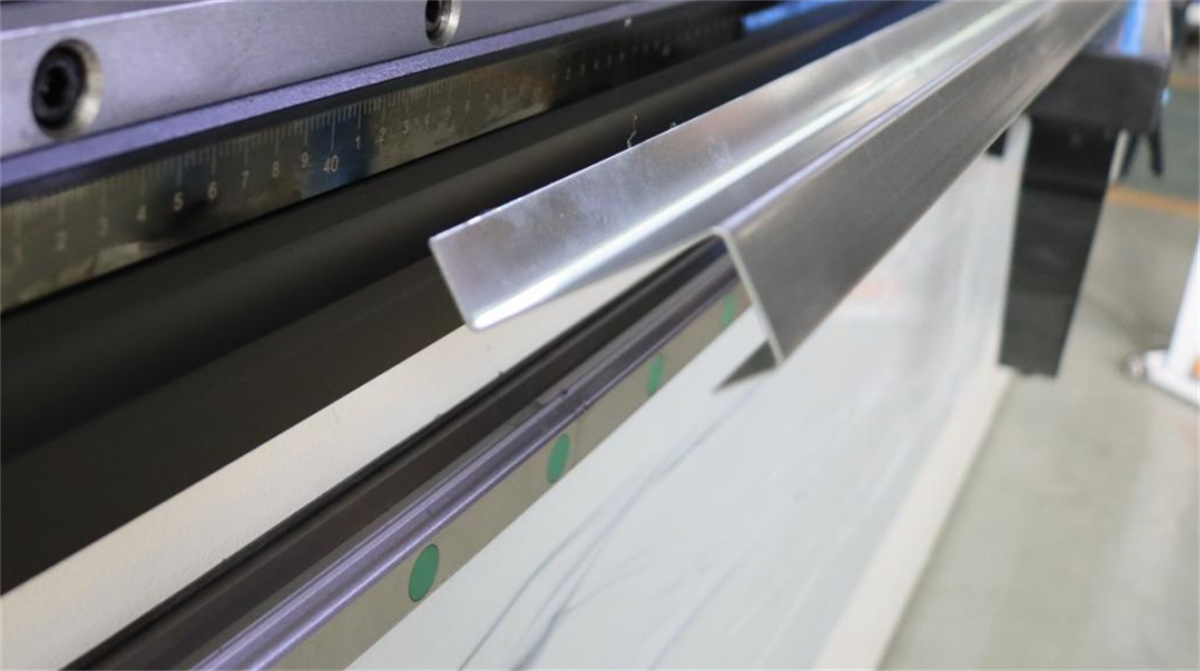
La ripetibilità del carrello di una piegatrice CNC è di ±0,0004 pollici; per ottenere angoli di piegatura precisi è necessario questo livello di accuratezza, abbinato a utensili di alta qualità. Al contrario, le piegatrici manuali presentano una ripetibilità del carrello di ±0,002 pollici e generano tipicamente deviazioni angolari di ±2–3°, anche con utensili adeguati. Inoltre, le piegatrici CNC consentono un rapido setup degli utensili, un fattore cruciale da considerare quando si piegano più piccoli lotti di componenti.
5. Utensili: Anche se si dispone di un portautensili pieno di attrezzi, non si presuma che siano adatti alla nuova macchina. Ispezionare ciascun utensile per verificare l’usura misurando la distanza dalla punta dello stampo alla spalla e le dimensioni tra le spalle della matrice.
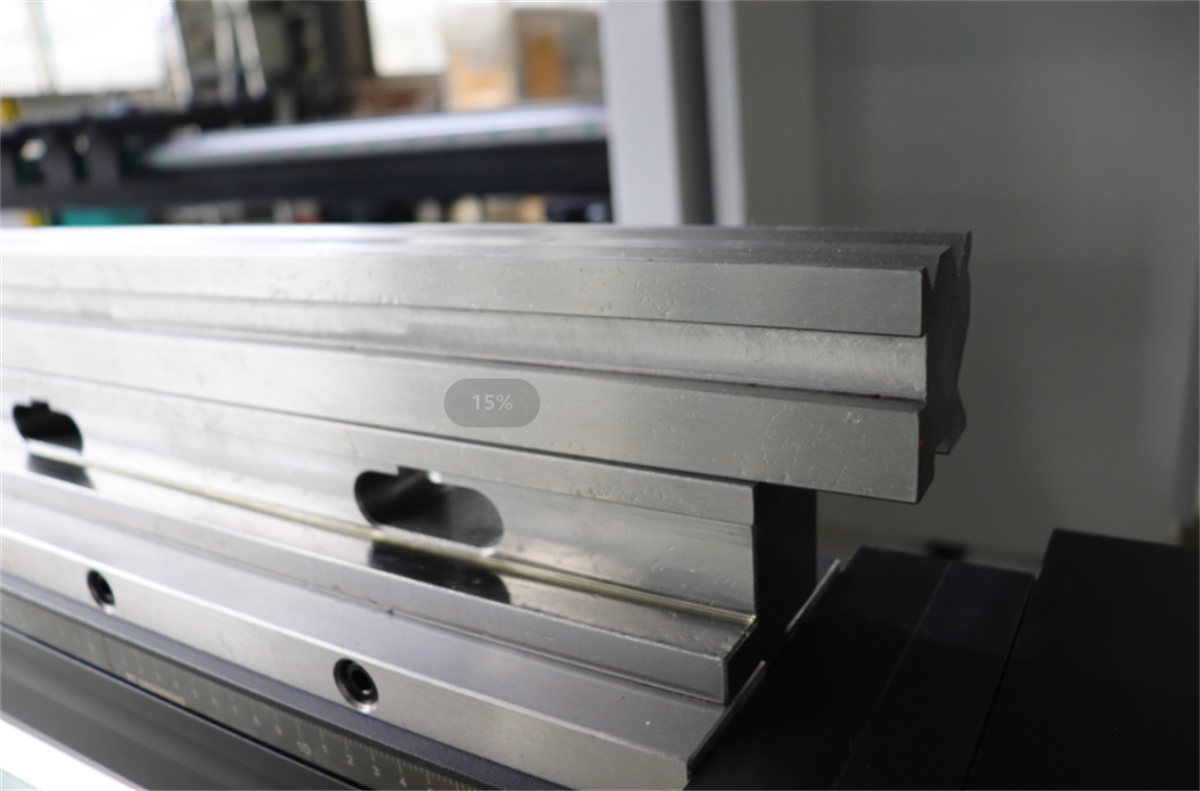
Per gli utensili standard, la deviazione per piede deve essere di circa ±0,001 pollici, con una deviazione totale sulla lunghezza non superiore a ±0,005 pollici. Per gli utensili rettificati di precisione, l’accuratezza deve essere di ±0,0004 pollici per piede, con una tolleranza di accuratezza totale non superiore a ±0,002 pollici. Utilizzare utensili rettificati di precisione per le piegatrici CNC e utensili standard per le piegatrici manuali.
6. Lunghezza della linguetta di piega: Si consideri la piegatura di una lamiera di acciaio dolce da 10 gauge, di dimensioni 5×10 piedi, a 90 gradi; la piegatrice deve esercitare circa 7,5 tonnellate di forza aggiuntiva per sollevare la lamiera, mentre l’operatore deve essere pronto a gestire il peso di 280 libbre della linguetta durante la sua caduta.

