





Ottimizzazione delle tecniche operative di un laminatoio a quattro rulli per una produzione ad alta efficienza
Il laminatoio a quattro rulli, come apparecchiatura fondamentale nella lavorazione di lamiere metalliche, svolge un ruolo cruciale nella produzione industriale. Per migliorare l’efficienza produttiva e garantire la qualità del prodotto, ottimizzare le tecniche operative del laminatoio a quattro rulli è particolarmente importante. Di seguito verranno illustrate nel dettaglio le modalità per ottimizzare tali tecniche al fine di ottenere una produzione ad alta efficienza, con particolare attenzione alla preparazione dell’apparecchiatura, al processo operativo, alle tecniche di regolazione e alla manutenzione.
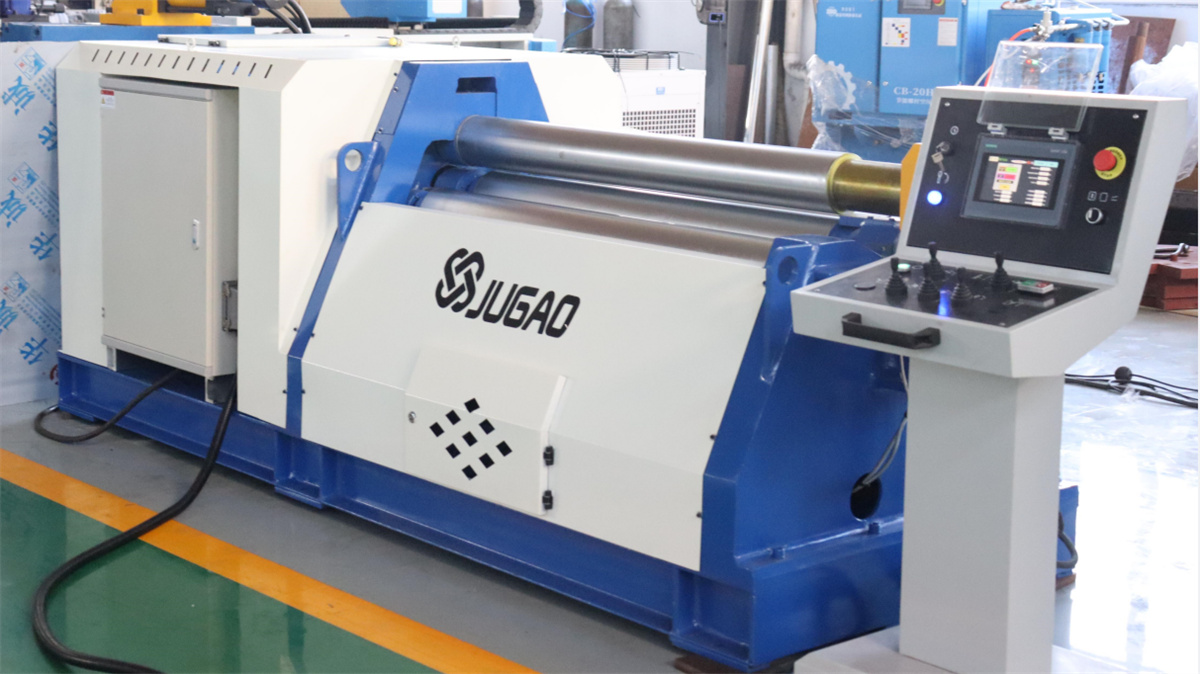
I. Preparazione dell'attrezzatura
Prima di utilizzare il laminatoio a quattro rulli, accertarsi innanzitutto che l’apparecchiatura sia integra e funzioni correttamente. Verificare che tutti i componenti siano saldamente fissati, che il sistema di trasmissione funzioni in modo regolare e che la pressione del sistema idraulico sia normale. Indossare contemporaneamente l’adeguata attrezzatura di protezione individuale, ad esempio casco di sicurezza, occhiali di sicurezza e guanti, per garantire la sicurezza durante l’operazione.
II. Posizionamento e serraggio della lamiera
Regolare le posizioni dei rulli inferiore e laterali in base alla larghezza e allo spessore della lamiera, per assicurare un posizionamento stabile della lamiera sulla macchina. Applicare una pressione adeguata sulla lamiera regolando la distanza tra i rulli superiore e inferiore, ottenendo così una curvatura stabile. Prima di introdurre la lamiera, verificare che le estremità siano allineate per evitare disallineamenti durante il processo di laminazione.
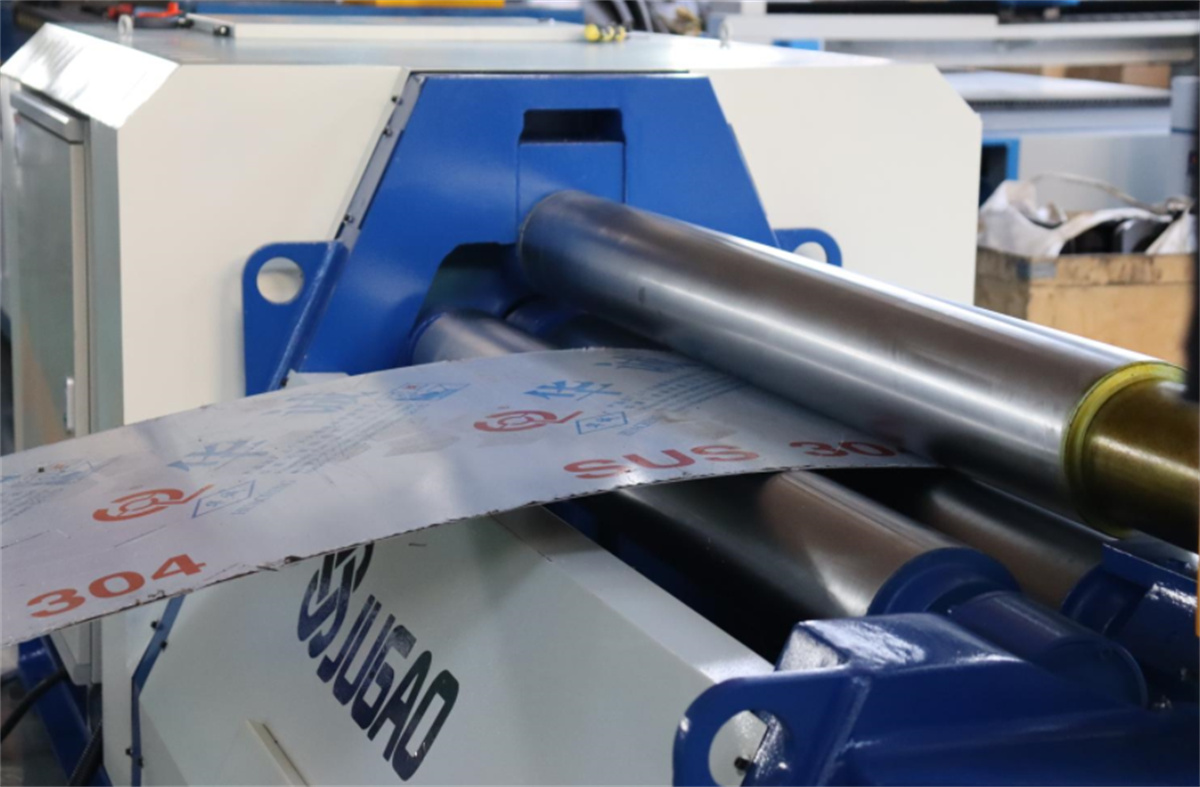
III. Regolazione precisa della posizione e della pressione dei rulli
La chiave per l’uso di una macchina piegatrice a quattro rulli risiede nella regolazione precisa della posizione e della pressione di ciascun rullo. Utilizzando il dispositivo di regolazione fine della macchina, regolare con cura la posizione di ogni rullo per garantire che si trovi nelle condizioni operative ottimali. Quando si regolano posizione e pressione dei rulli superiore, inferiore e laterali, è richiesta una precisione al millimetro. Ciò richiede l’uso di strumenti di misura professionali per effettuare misurazioni e regolazioni precise, in modo da assicurare che il raggio di curvatura e la forma del materiale laminare soddisfino i requisiti di progettazione.
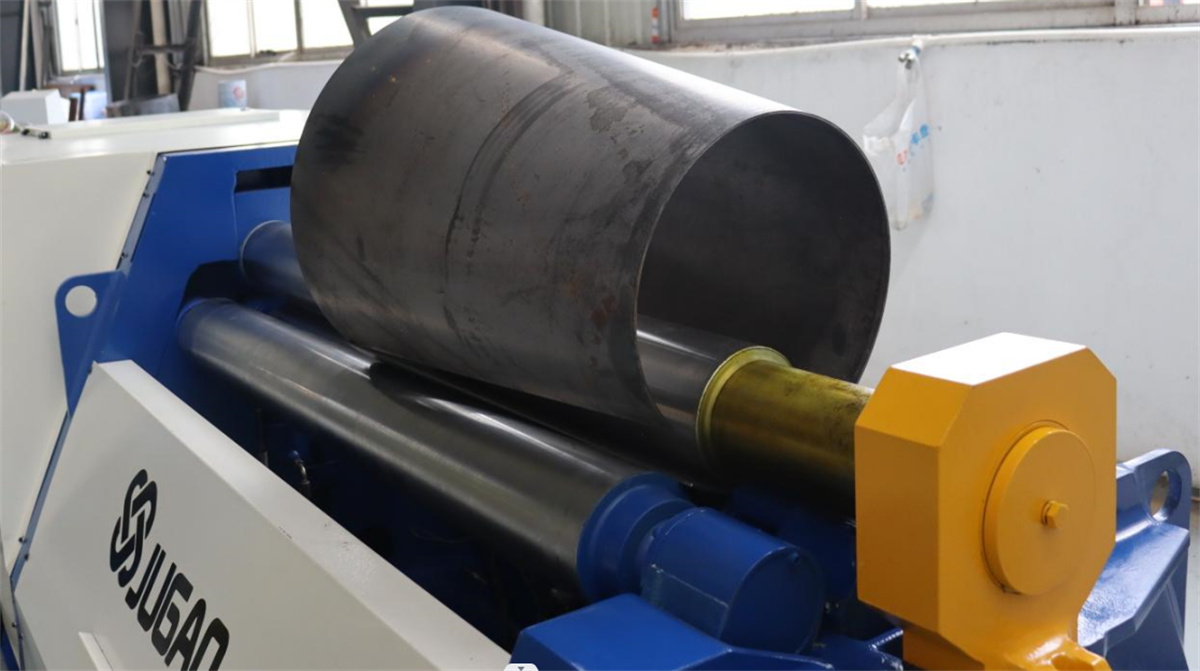
IV. Regolazione flessibile del rullo laterale e della velocità di alimentazione
Durante il processo di piegatura, il controllo del movimento e della pressione dei rulli laterali è fondamentale. La posizione e la pressione dei rulli laterali devono essere regolate in modo flessibile in base alle condizioni di piegatura del materiale laminare e ai requisiti del processo. Contestualmente, è necessario monitorare attentamente la velocità di avanzamento e l’angolo di piegatura del materiale laminare, adeguandoli secondo necessità per garantire una piegatura uniforme ed esteticamente gradevole. Queste variabili possono essere controllate con precisione mediante le impostazioni dei parametri sul pannello di controllo, al fine di soddisfare diversi requisiti di processo.
V. Osservazione e regolazione
Durante il processo di piegatura, osservare attentamente lo stato di piegatura e le variazioni di forma del materiale laminare. Qualora si riscontrino anomalie o problemi, come crepe, grinze o altri difetti sul materiale laminare, effettuare tempestivamente regolazioni e riparazioni. Nel contempo, i parametri di laminazione e le fasi del processo devono essere adattati in modo flessibile alle condizioni effettive, per garantire qualità e prestazioni del prodotto.
VI. Tecniche per la laminazione di coni
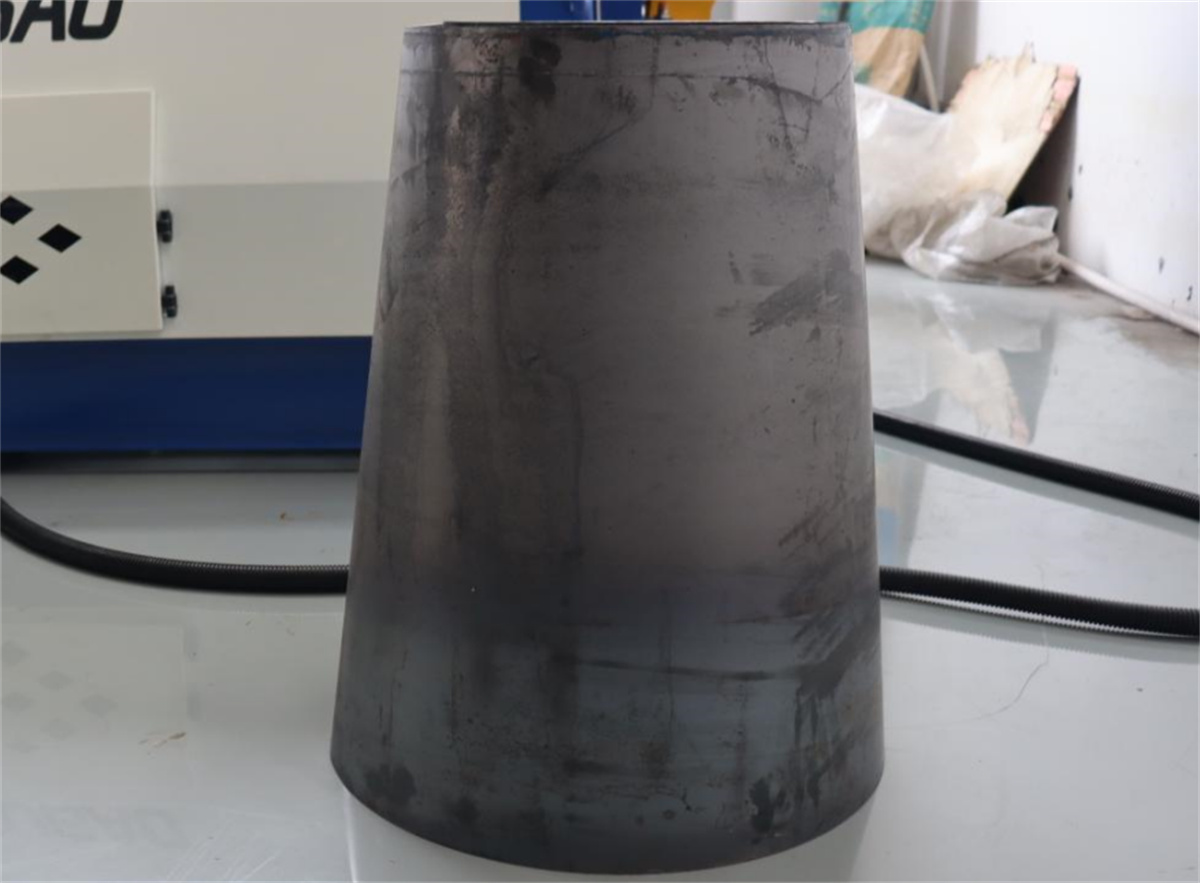
Durante la laminazione di coni, è necessario prestare particolare attenzione alla scelta del materiale della lamiera, alla regolazione precisa delle posizioni dei rulli e all’applicazione uniforme della pressione. Si deve selezionare un materiale di lamiera che soddisfi i requisiti di dimensioni e forma del cono, e regolare con precisione la posizione e la pressione di ciascun rullo per garantire che la lamiera sia sottoposta a sollecitazioni uniformi durante il processo di laminazione. Allo stesso tempo, la posizione e la pressione dei rulli laterali devono essere regolate in modo flessibile per ottenere il miglior effetto di laminazione.
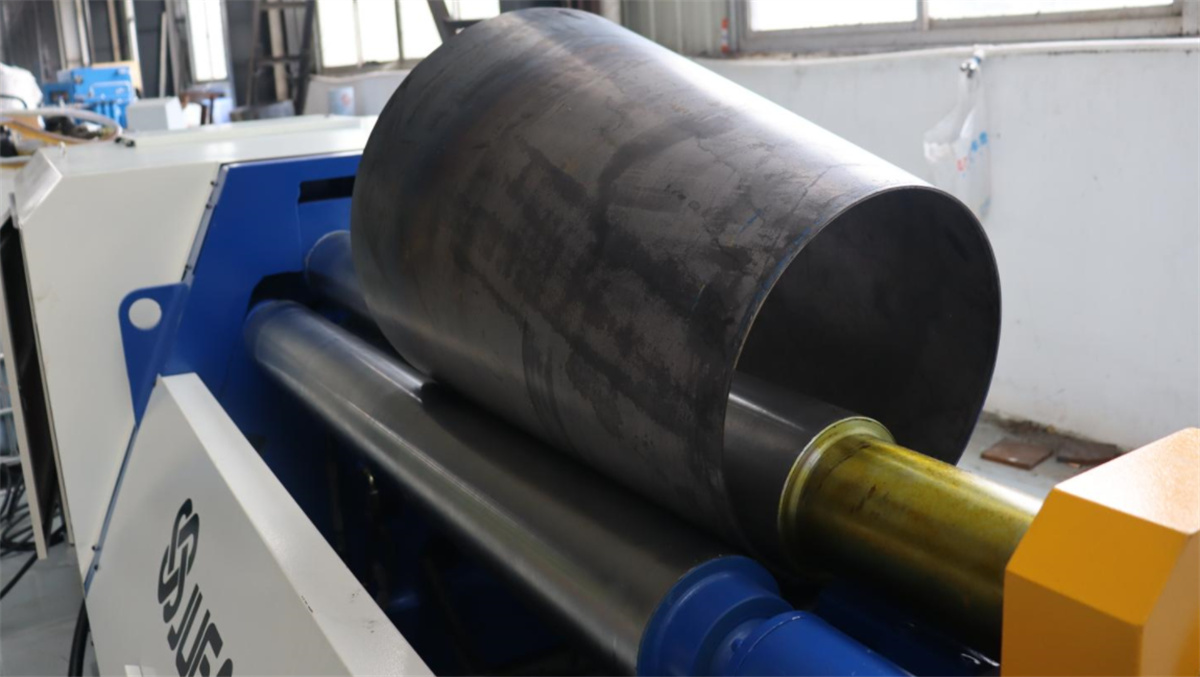
VII. Manutenzione e assistenza
Per prolungare la vita utile della macchina per arrotolare lamiere a quattro rulli e migliorare l’efficienza produttiva, è fondamentale eseguire regolarmente la manutenzione e la cura dell’apparecchiatura. È necessario ispezionare periodicamente lo stato di usura di ciascun componente e sostituire tempestivamente le parti danneggiate. Allo stesso tempo, l’apparecchiatura deve essere tenuta pulita e adeguatamente lubrificata per garantire il funzionamento regolare di tutti i componenti.
VIII. Programmazione razionale dei compiti produttivi
Sulla base del piano produttivo e dei requisiti del prodotto, è necessario organizzare in modo razionale i tempi di funzionamento e i compiti produttivi dell’apparecchiatura. Evitare un funzionamento continuo prolungato, che potrebbe causare surriscaldamento o usura accelerata dell’apparecchiatura, compromettendo sia l’efficienza produttiva sia la qualità del prodotto.
In sintesi, ottimizzare il funzionamento di una macchina piegatrice a quattro rulli richiede attenzione a numerosi aspetti, tra cui la preparazione dell’attrezzatura, il posizionamento e il fissaggio della lamiera, la regolazione precisa della posizione e della pressione dei rulli, la regolazione flessibile dei rulli laterali e della velocità di avanzamento, l’osservazione e la regolazione in tempo reale, le tecniche per la piegatura di coni, la manutenzione e una programmazione ragionevole della produzione. Solo in questo modo è possibile ottenere una produzione efficiente, garantire la qualità del prodotto e creare maggiori benefici economici per l’azienda.

