





Procedure operative per le macchine per la piegatura di profili
Una macchina per la piegatura di profili è una macchina specializzata per la piegatura di profili metallici (ad esempio acciaio ad angolo, acciaio a C, travi a I, tubi tondi, tubi quadrati, nastri di acciaio, ecc.). Applica una forza di piegatura controllabile al profilo tramite trasmissione meccanica o azionamento idraulico, modellandolo in forme specifiche (ad esempio archi, angoli retti, pieghe a S, ecc.) secondo angoli o curvature preimpostati.
Le macchine per la piegatura di profili sono ampiamente utilizzate nelle strutture in acciaio per edilizia (ad esempio telai per facciate continue, supporti per ponti), nella produzione di macchinari (ad esempio telai per apparecchiature, gomiti per tubazioni), nel settore automobilistico (ad esempio componenti per telai), nei progetti di arredamento e mobili (ad esempio listelli decorativi curvi) e in altri ambiti. Costituiscono attrezzature fondamentali per la lavorazione di profili metallici con forme non lineari.
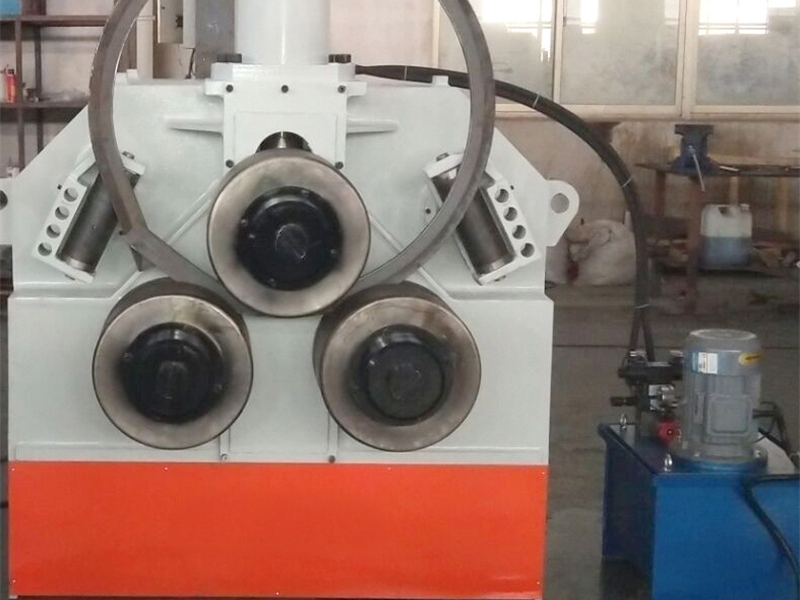
Funzioni delle macchine per la piegatura di profili
Le macchine per la piegatura di profili, mediante posizionamento degli stampi e controllo della pressione, consentono di impostare con precisione l’angolo di piegatura, il raggio e i segmenti di lunghezza, soddisfacendo così le esigenze di lavorazione di forme tridimensionali complesse. Inoltre, supportano la produzione continua, migliorando efficienza e coerenza nella formatura dei profili.
A seconda del metodo di azionamento, i tipi più comuni sono: meccanico (azionato da un motore e da un riduttore), idraulico (che utilizza cilindri idraulici per fornire pressione) e completamente automatico CNC (controllato da un programma per regolare angolo e velocità). I modelli CNC possono automatizzare la lavorazione di curve complesse ed è adatto ad applicazioni personalizzate ad alta precisione.
Procedure operative per le macchine per la piegatura di profili
I. Preparazione prima dell’uso
Ispezione delle attrezzature
Verificare che tutti i componenti della macchina (ad esempio telaio, meccanismo di trasmissione e portamatrici) siano saldamente fissati. Assicurarsi che il sistema idraulico (nel caso di un modello idraulico) abbia il livello d’olio corretto (al di sopra della linea centrale del misuratore del livello d’olio) e che non vi siano perdite nelle tubazioni.
Verificare che le specifiche delle matrici di piegatura (ad esempio matrici di piegatura, matrici di serraggio e mandrini) corrispondano al profilo da lavorare (ad esempio, per la piegatura di tubi tondi è necessaria una matrice a ruota di piegatura del diametro corrispondente). Assicurarsi che la superficie della matrice sia priva di crepe e di usura eccessiva (una profondità di usura > 1 mm richiede sostituzione).
Pulire il piano di lavoro e gli stampi da detriti (ad esempio trucioli metallici e macchie di olio) per evitare graffi sulla superficie del profilo o comprometterne la precisione di posizionamento.
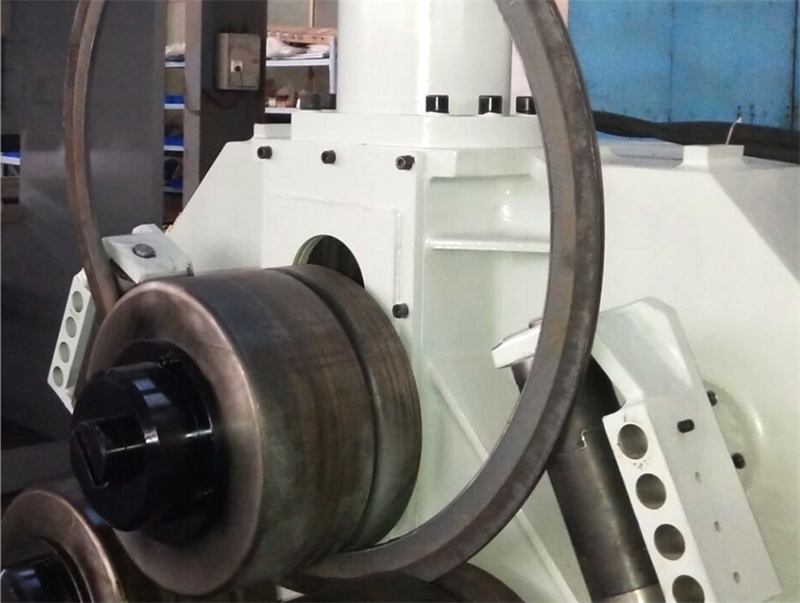
Impostazioni dei parametri
In base al materiale del profilo (ad esempio acciaio Q235, acciaio inossidabile), alla forma della sezione trasversale (ad esempio lato del tubo quadrato, diametro del tubo rotondo) e all’angolo/raggio di piegatura desiderato, consultare il manuale dell’apparecchiatura o i documenti di processo per impostare una velocità di piegatura ragionevole (di solito 5°–30°/secondo) e i parametri di pressione (evitando sovraccarichi). Per i modelli CNC, il programma di lavorazione (inclusa la sequenza di piegatura e i valori di compensazione angolare) deve essere inserito in anticipo. Durante la messa a punto, va innanzitutto eseguita una prova a vuoto per verificare la corretta coordinazione tra la logica del programma e i movimenti dello stampo.
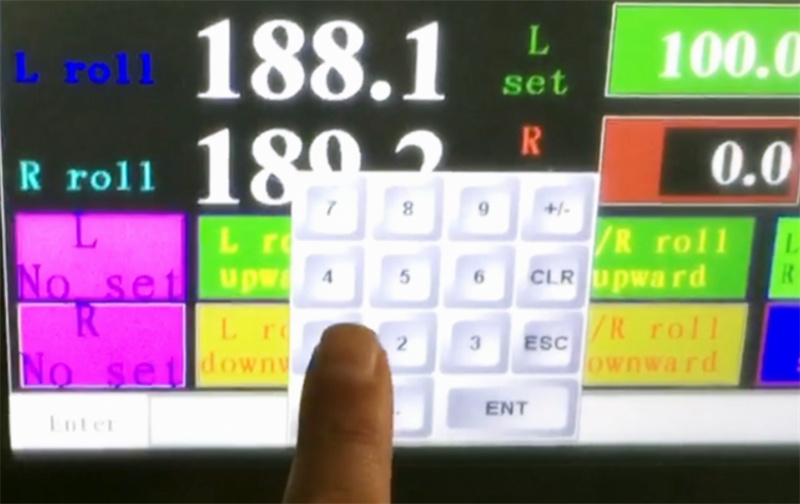
Pret trattamento del profilo
Verificare se le dimensioni del profilo da lavorare rispettano i requisiti di tolleranza (ad esempio, deviazione della lunghezza ≤ ±2 mm) e se sulla superficie sono presenti ruggine grave o deformazioni. Per i profili facilmente deformabili a parete sottile (ad esempio, tubo quadrato in alluminio con spessore della parete < 2 mm), applicare una piccola quantità di olio lubrificante (ad esempio, emulsione di grafite) nell’area di piegatura oppure utilizzare un mandrino speciale per evitare grinze interne o rotture.
II. Procedure operative
Fissaggio e serraggio: posizionare il profilo nell’area di posizionamento dello stampo della macchina per la piegatura. Serrare saldamente un’estremità del profilo mediante lo stampo di serraggio (o dispositivo di pressione) (la forza di serraggio deve essere uniforme per evitare ammaccature localizzate), assicurando che l’asse del profilo sia allineato con la linea centrale di piegatura (deviazione ≤ 1 mm). Per profili lunghi (> 2 m), utilizzare un telaio di supporto ausiliario (ad esempio, un supporto a rulli) per prevenire il cedimento dovuto al peso proprio, che potrebbe causare uno spostamento della posizione di piegatura.
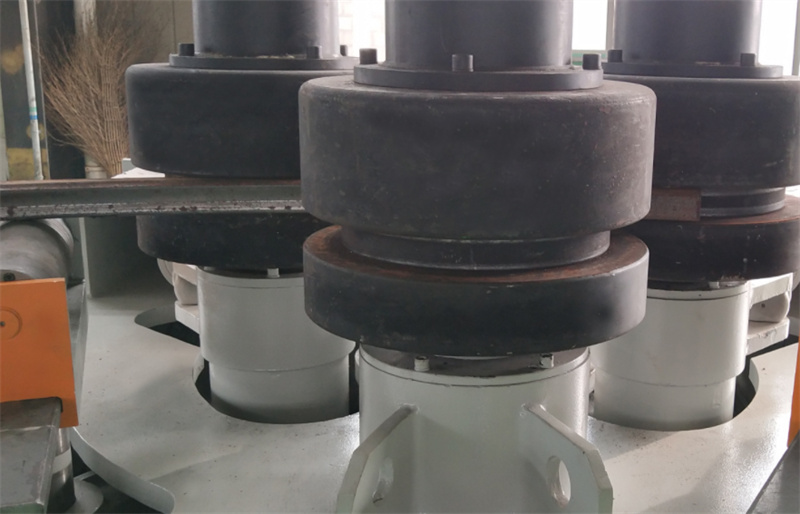
Avvio della piegatura: Dopo aver verificato che i dispositivi di sicurezza (ad esempio coperture protettive, pulsanti di arresto di emergenza) siano in condizioni operative efficaci, avviare l’attrezzatura. Per le macchine manuali, applicare gradualmente la pressione mediante la leva di comando, osservare il processo di piegatura del profilo e regolare l’angolo in tempo reale. Per le macchine a controllo numerico computerizzato (CNC), eseguire l’operazione automaticamente secondo le istruzioni del programma. L’operatore deve monitorare i valori di pressione e angolo visualizzati sullo schermo e fermare immediatamente l’attrezzatura in caso di anomalie (ad esempio variazioni improvvise della pressione o deviazioni eccessive dell’angolo).
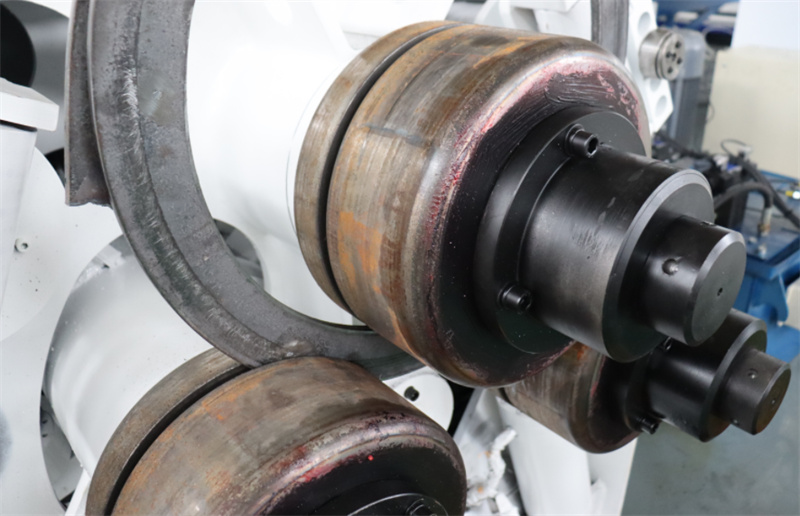
Monitoraggio del processo: Durante la piegatura, è necessario prestare particolare attenzione allo stato di deformazione del profilo. In caso di assottigliamento della parete esterna, increspature o fessurazioni della parete interna (ad esempio microfessure nei profili in acciaio inossidabile), interrompere immediatamente l’operazione e verificare il gioco tra le matrici, i parametri di pressione o il materiale del profilo. Quando si eseguono più piegature consecutive, ogni angolo deve essere realizzato passo dopo passo secondo la sequenza preimpostata, per evitare errori cumulativi derivanti dall’esecuzione simultanea di più angoli.
Sblocco e ispezione: Al termine della piegatura, rilasciare la matrice di serraggio e rimuovere il profilo in modo regolare mediante attrezzature di sollevamento (o con assistenza manuale), evitando urti contro le parti già formate. Utilizzare un goniometro, un calibro per raggio o uno strumento di misura 3D per verificare l’angolo e il raggio effettivi di piegatura, confrontarli con i requisiti di progetto e rifare i prodotti difettosi.
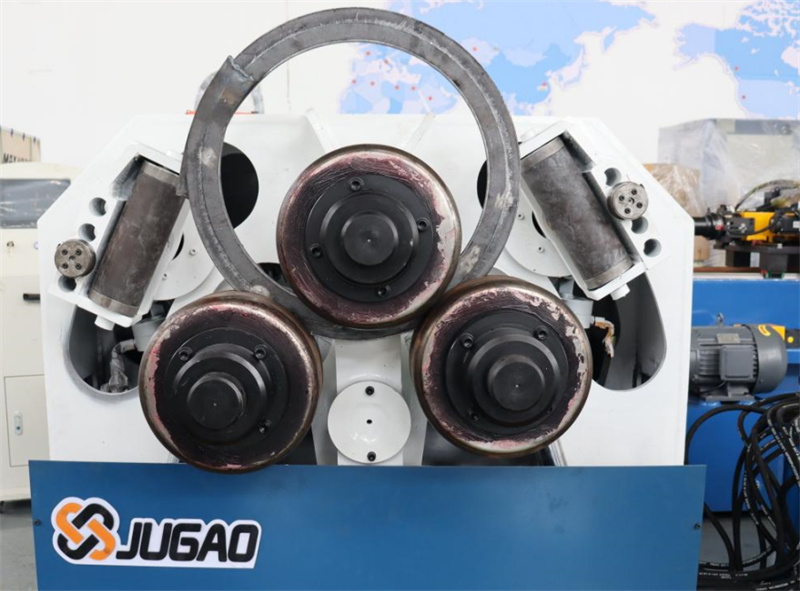
In sintesi, la macchina per la piegatura di profili è uno strumento importante nel settore della lavorazione dei metalli per trasformare linee rette in curve. Il suo utilizzo corretto dipende da procedure standardizzate di preparazione, da un controllo preciso delle operazioni e da una manutenzione rigorosa in termini di sicurezza. Gli operatori devono conoscere bene le prestazioni dell’attrezzatura e le caratteristiche dei profili, e devono seguire scrupolosamente le normative operative per garantire produzione sicura ed efficiente.

