





Fasi principali e precauzioni per l’uso di una macchina per la curvatura di profili
Una macchina per la curvatura di profili può completare i processi di pre-curvatura, avvolgimento e raddrizzamento dei profili in una singola operazione di alimentazione. Grazie alla sua struttura e alle sue funzioni avanzate, può essere posizionata in verticale o in orizzontale a seconda delle esigenze dell’utente. Le macchine per la curvatura di profili sono disponibili sia nella versione per curvatura piana che in quella per curvatura verticale. Sono macchine avanzate per la curvatura di acciaio piatto, acciaio quadrato, acciaio tondo, acciaio ad angolo, acciaio a I, acciaio ad H, tubi quadrati, tubi rettangolari e altri profili.
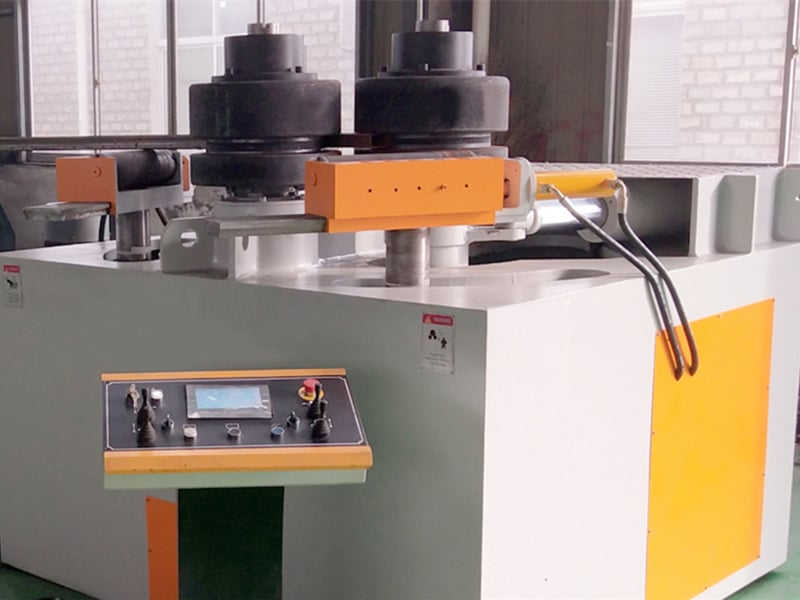
Spiegazione dei passaggi chiave e delle precauzioni per l’utilizzo di una macchina per la curvatura di profili
I. Prova a vuoto
1. La prova a vuoto del motore principale e del motore di sollevamento deve essere eseguita in modo intermittente. Ogni ciclo dura 15 minuti e il rapporto tra il tempo di corsa singola del motore principale e del motore di sollevamento in ciascun ciclo è 2:1.
2. Durante una singola operazione del motore ausiliario, i processi di sollevamento e abbassamento devono essere ripetuti.
3. Durante una singola operazione del motore principale, la matrice del rullo principale deve entrare in contatto con la matrice del rullo laterale per ruotare. I tempi di rotazione in senso orario e antiorario devono essere uguali e ciascuno pari alla metà del tempo totale.
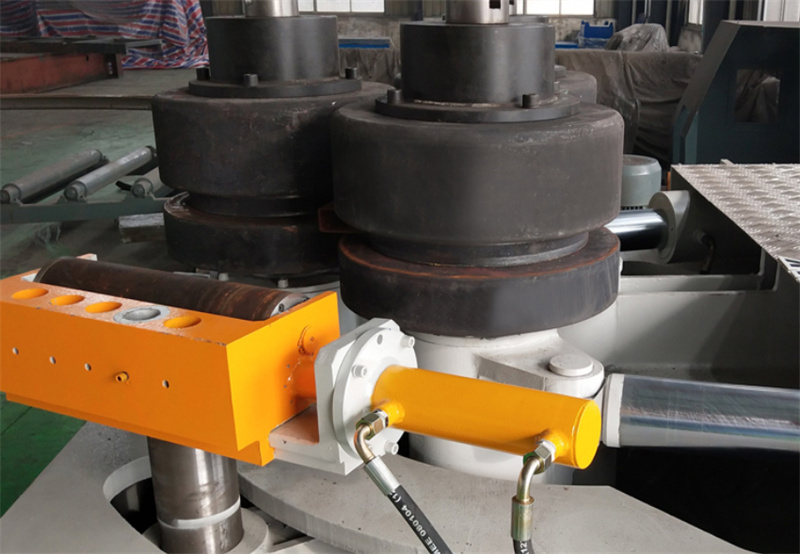
II. Prova sotto carico
1. La prova sotto carico può essere eseguita solo dopo aver completato con successo la prova a vuoto.
2. La macchina deve essere adeguatamente lubrificata per funzionare correttamente.
3. Tagliare il materiale secondo i parametri del profilo indicati nella tabella dei parametri di base, appiattirlo e pre-curvarne le estremità al diametro specificato.
4. Avvolgere il foglio in pezzi circolari del diametro specificato in fasi successive, in base al livello di competenza dell’operatore.
5. I test di carico devono soddisfare le relative specifiche prestazionali nei parametri di base.
6. Durante il caricamento e il funzionamento, il sistema di trasmissione deve essere regolare, senza colpi o rumori anomali.
7. Durante la laminazione, i rulli laterali possono essere sollevati o abbassati solo dopo l’arresto del motore principale. Il profilo deve muoversi insieme ai rulli, senza slittamento.
8. Per lo scarico, i rulli laterali devono essere abbassati dopo l’arresto della macchina, prima che il pezzo in lavorazione possa essere rimosso.
9. Il sistema di lavoro e il sistema di comando devono essere flessibili, precisi e affidabili. I rulli non devono oscillare e la temperatura di ogni cuscinetto non deve superare gli 80 ℃.
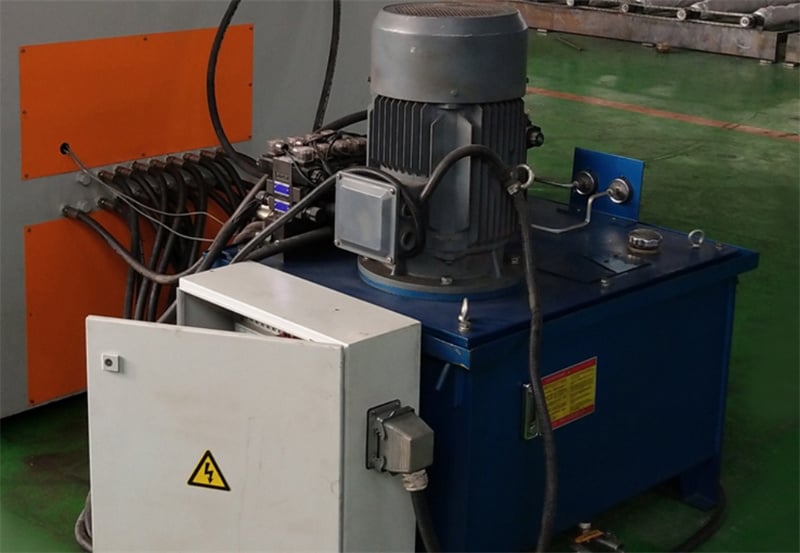
10. Il meccanismo di lavoro e il meccanismo di comando della macchina devono essere coordinati e funzionare in modo flessibile, senza rumori anomali o inceppamenti. 11. Durante l’uso, è necessario controllare frequentemente l’erogazione di olio a ciascun punto di lubrificazione per garantire un’adeguata fornitura. Il livello dell’olio nel riduttore deve essere mantenuto al livello specificato.
12. Se viene rilevato qualsiasi rumore anomalo, impatto, vibrazione o perdita di olio, la macchina deve essere fermata immediatamente per ispezione. Il funzionamento normale può riprendere soltanto dopo aver risolto l’anomalia. Durante la riparazione del sistema idraulico, adottare precauzioni rigorose per prevenire lesioni causate da getti di olio ad alta pressione.
13. Durante l’uso, tutti i meccanismi di trasmissione e le parti di collegamento devono essere controllati frequentemente per verificare che non siano allentati o danneggiati.

