





Nella manutenzione preventiva delle macchine per la piegatura di tubi, quali componenti sono i piu` critici?
La manutenzione preventiva delle macchine per la piegatura di tubi è particolarmente soggetta a due tendenze: la prima consiste nell’applicare una pressione uniforme su tutti i componenti, eseguendo controlli superficiali su ogni parte senza approfondirne alcuna; la seconda consiste nel concentrarsi esclusivamente sulla matrice e sul sistema idraulico, trascurando del tutto le altre aree. Dopo un certo periodo di funzionamento dell’attrezzatura, si scoprirà che i veri fattori che influenzano precisione e affidabilità sono concentrati in soltanto alcune aree chiave. Di seguito analizzeremo questi componenti critici per sistema.
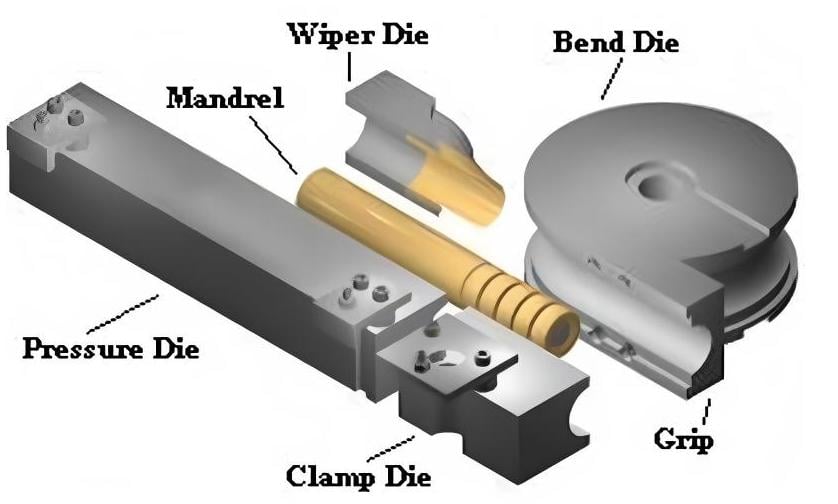
In primo luogo, esaminare il sistema di trasmissione meccanica. L’usura di ingranaggi e cuscinetti può generare gioco, compromettendo direttamente la precisione di posizionamento. È essenziale effettuare regolarmente lubrificazione e controlli della tensione per garantire un funzionamento fluido. In secondo luogo, considerare le unità di controllo elettrico. Interferenze sui segnali o sensori obsoleti possono causare comportamenti anomali, portando a uscite non uniformi. Assicurare un corretto collegamento a terra e sostituire tempestivamente i componenti usurati consente di ridurre tali rischi. Affrontando queste aree spesso trascurate, si migliora in modo significativo la stabilità complessiva dell’attrezzatura e se ne estende notevolmente la durata operativa.
I. Lo stampo: determina direttamente la forma di curvatura del tubo
Lo stampo di curvatura e lo stampo di serraggio sono i componenti che entrano direttamente in contatto con il materiale del tubo; il loro stato riflette direttamente la qualità della curvatura. Le scanalature usurati provocano lo slittamento del tubo; graffi o accumuli di materiale sulla superficie lasciano segni; una diminuzione della durezza accelera l’usura.
La frequenza dell’ispezione dipende dal volume di produzione. Nei laboratori di produzione ad alto volume, l’usura dello stampo avviene più rapidamente del previsto. Controllare regolarmente se le dimensioni della scanalatura dello stampo rientrano ancora nei limiti di tolleranza e se la finitura superficiale rispetta gli standard determina direttamente la precisione dell’angolo del tubo piegato e la qualità della sua finitura superficiale.
II. Sistema del mandrino: un fattore chiave che influenza la qualità della parete interna del tubo
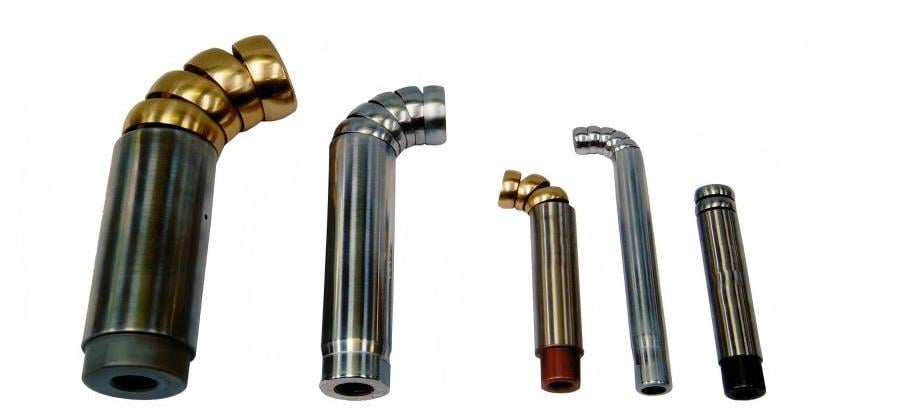
Il grado di usura della punta sferica del mandrino, la presenza di flessioni o deformazioni della barra del mandrino e una lubrificazione adeguata: questi fattori determinano direttamente se la parete interna del tubo verrà graffiata oppure se le sezioni piegate crolleranno.
L’estremità sferica del mandrino si usurerà nel tempo e, una volta raggiunto un certo livello di usura, non sarà più utilizzabile. Se l’asta del mandrino è deformata, sfregherà contro la parete interna del tubo ad ogni movimento, danneggiandone progressivamente la superficie interna. Se il sistema di lubrificazione non fornisce olio al mandrino, la sua durata si ridurrà drasticamente in condizioni di funzionamento a secco. L’uso di un modello di mandrino non adatto causerà ulteriori problemi: diametri diversi dei tubi e spessori differenti delle pareti richiedono specifiche diverse per il mandrino; una configurazione universale potrebbe non essere adeguata.
III. Motori servo e sistemi di azionamento: garantire precisione
I motori servo e i relativi azionamenti sono essenziali per la precisione delle macchine CNC per la piegatura di tubi. L’accumulo di polvere sulla superficie del motore può compromettere la dissipazione del calore; temperature elevate potrebbero causare un rallentamento del sistema servo o l’attivazione di un allarme. Segnali di feedback instabili provenienti dall’encoder provocheranno oscillazioni dell’angolo di piegatura. Giunti allentati impediranno al motore di sincronizzare l’angolo di rotazione con quello effettivo del braccio di piegatura.
Pulire regolarmente il dissipatore termico del motore, verificare il serraggio del giunto e confermare il corretto funzionamento del segnale di feedback dell’encoder: queste operazioni di manutenzione sono fondamentali per mantenere una precisione costante nella piegatura.
IV. Sensori e finecorsa: facilmente trascurati, ma con impatto significativo
Se la superficie del sensore è coperta di olio, il segnale si indebolirà o diventerà intermittente. Se la posizione dell’interruttore di fine corsa si sposta, la macchina potrebbe non riuscire a individuare un punto di riferimento. Queste situazioni non fermano spesso immediatamente la macchina, ma un’esposizione prolungata a tali condizioni ridurrà gradualmente la qualità della piegatura.
Ispezioni giornaliere, come pulire la superficie del sensore con un panno asciutto, verificare che le viti dell’interruttore di fine corsa non siano allentate e controllare i cavi del segnale per usura, possono prevenire molti problemi.
V. Sistema idraulico: pressione e tenuta
I cilindri idraulici e le guarnizioni sono gli elementi più deboli di un sistema idraulico. Le guarnizioni invecchiate causano perdite interne, rendendo impossibile mantenere la pressione. I graffi sulla parete interna del cilindro ostacoleranno il movimento del pistone. Questi piccoli problemi non fermeranno immediatamente la macchina, ma influenzeranno gradualmente la stabilità delle forze di piegatura.
Verificare regolarmente il sistema idraulico per accertare una pressione normale, eventuali perdite esterne nei cilindri e segni di invecchiamento nelle guarnizioni: tali controlli consentono di rilevare molti problemi in fase precoce.
VI. Guide lineari e sistema di lubrificazione: la base dei componenti mobili
Una lubrificazione insufficiente delle guide lineari e delle slitte aumenta l’attrito, ostacola il movimento fluido e riduce naturalmente la precisione. Una lubrificazione eccessiva o l’uso di olio non adatto può attirare polvere, formando fanghiglia e accelerando l’usura.
Controllo di eventuali graffi sulla superficie della rotaia di scorrimento, verifica che il movimento dello slider non sia bloccato e accertamento che i condotti dell’olio del sistema di lubrificazione automatica siano liberi da ostruzioni: questi controlli sono semplici, ma la loro importanza è notevole.
VII. Armadio elettrico e sistema di controllo: fattori ambientali da considerare
La temperatura interna del quadro elettrico influisce sulla durata e sulla stabilità dei componenti elettronici. L’accumulo di polvere sul ventilatore di raffreddamento riduce l’efficienza della ventilazione; i morsetti dei cavi allentati causano una trasmissione instabile del segnale; i filtri intasati aumentano la temperatura interna del quadro.
Pulizia regolare della polvere dall’armadio elettrico, controllo del serraggio dei morsetti dei cavi e verifica del corretto funzionamento della ventola di raffreddamento: questi dettagli influiscono sull’affidabilità a lungo termine.
Questi componenti chiave sono distribuiti su diversi sistemi della macchina per piegare tubi e svolgono ciascuno un ruolo diverso. La manutenzione deve essere pianificata e coprire tutte le parti critiche, anziché eseguire controlli solo quando ci si ricorda o ignorarli completamente. Il ciclo di ispezione e gli standard per ciascun componente sono specificati nel manuale dell’attrezzatura; seguire il manuale garantisce che nessuna manutenzione venga trascurata.

