





Come funziona una macchina per punzonatura e perché usarla?
Nel campo della lavorazione dei metalli produttiva, comprendere il funzionamento effettivo di una macchina per punzonatura è estremamente importante. Se vi siete chiesti come funzionano queste macchine e perché i produttori ne dipendono così tanto, siete nel posto giusto. Nell’articolo qui sotto spiego come funzionano le macchine per punzonatura, come vengono configurate e i principali motivi per cui rimangono indispensabili nella fabbricazione di metalli. Che stiate valutando l’automazione o cerciate di migliorare la qualità della produzione, questa guida offre le informazioni pratiche di cui avete bisogno.
Come funziona una macchina perforatrice?
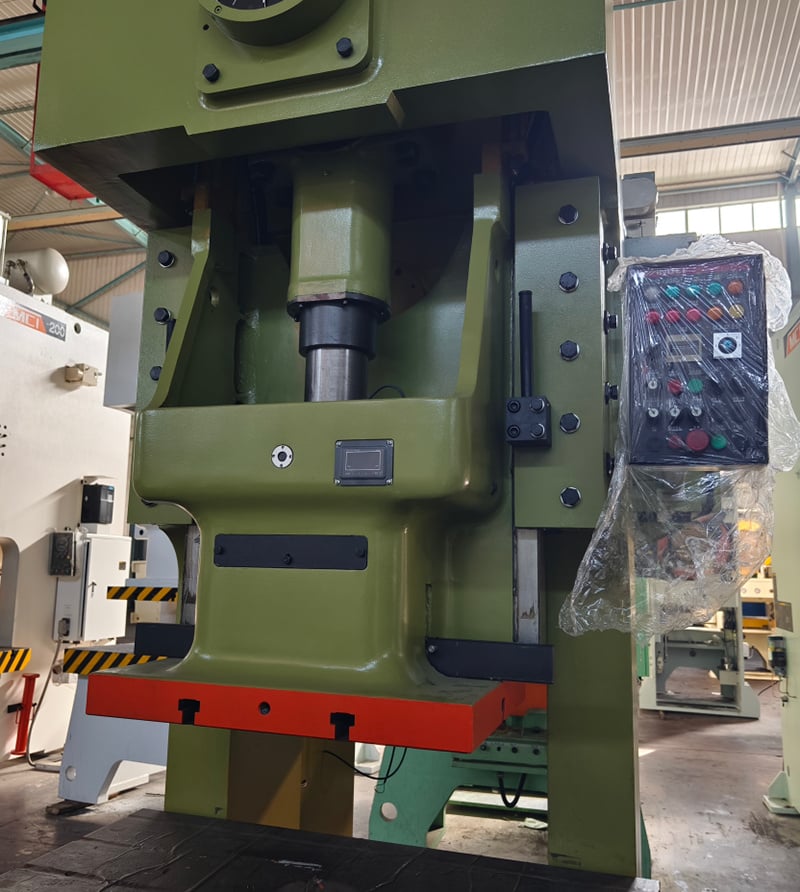
Una macchina per punzonatura funziona applicando una forza controllata tramite un set composto da punzone e matrice, generando così fori o forme su lamiere o altri materiali. Il punzone scende sul pezzo in lavorazione con notevole forza, tagliandolo contro la matrice e lasciando un taglio pulito e preciso. Le macchine moderne ricorrono comunemente a sistemi idraulici, meccanici o CNC per ottenere maggiore velocità e precisione. Comprendere questo processo operativo è fondamentale per ottenere risultati di alta qualità riducendo al minimo gli scarti.
Caratteristiche della macchina per punzonatura
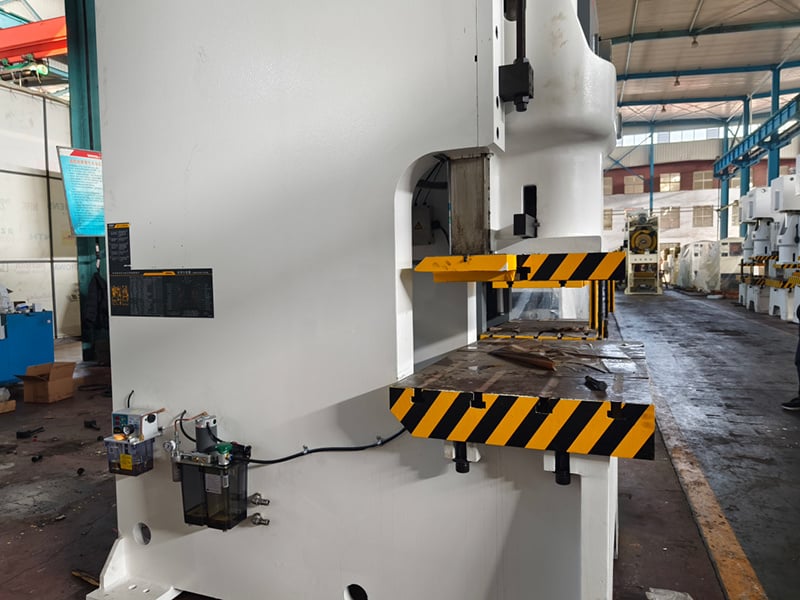
1. L’interfaccia operativa è facile da usare: basta inserire le coordinate dei fori del prodotto e la macchina esegue automaticamente il processo, senza richiedere alcuna programmazione.
2. Lo schermo a controllo numerico rende l’interfaccia più intuitiva e comoda da utilizzare.
3. L’intervallo di lavorazione è ampio, poiché la sostituzione della matrice consente alla macchina di realizzare fori di diverse dimensioni e forme.
4. L’alimentazione pneumatica abbinata alla punzonatura idraulica garantisce un funzionamento stabile e regolare.
5. La macchina può eseguire in successione un numero illimitato di forature, producendo fori privi di bave, con aspetto semplice e pulito.
6. Lo strumento è facile da regolare e le matrici possono essere sostituite rapidamente, consentendo un notevole risparmio di tempo durante la messa a punto.
7. La lavorazione automatizzata garantisce un’elevata costanza, mantenendo stabile la qualità del prodotto.
Campo di applicazione della macchina per forare
1. Nel settore elettrico: traverse per reti di distribuzione a 10 kV, svasatura e riparazione di fori su torri metalliche, nonché realizzazione di aperture; inoltre forature su barre collettore in rame e alluminio, morsetti per conduttori, nastri di acciaio piatto e componenti simili presso centrali elettriche e stazioni di trasformazione.
2. Per interventi di ispezione e rinforzo nei settori ferroviario, delle poste e telecomunicazioni, petrolifero, geologico e edile. Poiché la macchina non richiede alimentazione elettrica, risulta particolarmente adatta a lavori sul campo, in quota e sott’acqua.
Note sulla macchina per forare
1. Prima di utilizzare la macchina, verificare che punzone e matrice corrispondano; in caso contrario, la macchina potrebbe danneggiarsi.
2. La matrice deve essere fissata con viti prima dell’operazione di punzonatura.
3. In caso di malfunzionamento anomalo durante il funzionamento, interrompere immediatamente la punzonatura ed eliminare il guasto per evitare danni alla macchina.
4. Le viti e i dadi devono essere lubrificati con olio.
Principio di funzionamento della macchina per punzonatura
Il principio consiste nel mantenere in rotazione la ruota d’inerzia tramite il motore. Quando la macchina non è attivata, la ruota d’inerzia continua ad accumulare energia mediante la molla. Premendo il pedale, l’energia accumulata nella ruota d’inerzia viene trasmessa attraverso il sistema di trasmissione; quando la biella la trasferisce alla punta di perforazione, quest’ultima esegue la punzonatura sull’oggetto.
Classificazione delle macchine per punzonatura
Oggi queste macchine rientrano principalmente nelle categorie CNC e idrauliche. Il primo tipo viene utilizzato soprattutto per la perforazione di materiali più morbidi, come pelle, plastica, PVC e carta. Il secondo tipo è generalmente impiegato per la perforazione di lamiere metalliche, ad esempio rame, acciaio e ferro a L, ed è particolarmente adatto a lavori nei settori dell’energia e delle costruzioni.
Nota sulla macchina per perforazione
Le macchine per perforazione sono generalmente adatte a materiali più morbidi; durante la lavorazione, la forza di gravità fa scendere la punta di perforazione: prestare attenzione ad applicare una forza di sollevamento adeguata, altrimenti il materiale in lavorazione potrebbe incrinarsi. Non guardare verso il basso durante il funzionamento, per evitare che i residui possano ferire gli occhi; non inserire mai le mani nella zona di stampaggio e assicurarsi che nessun operatore non autorizzato si trovi all’interno della zona di pericolo.
Introduzione alla struttura della macchina per perforazione
Le macchine per punzonatura sono disponibili in molti tipi e, poiché i loro principi strutturali differiscono, prezzo e risultati di lavorazione variano di conseguenza. Tuttavia, anche le presse di tipi diversi condividono sempre alcune caratteristiche strutturali comuni. Questa sezione presenta alcune strutture e parti comuni delle presse, spiegandone caratteristiche e funzioni, in modo da consentirne una comprensione e un utilizzo più efficaci.
Struttura sintetica
Stampo superiore: la porzione superiore dello stampo completo per punzonatura, ossia la parte montata sullo slittino della pressa.
Portastampo superiore: la piastra più alta dello stampo superiore; durante il funzionamento si trova a contatto con lo slittino della pressa ed è fissata ad esso tramite l’impugnatura dello stampo o direttamente.
Stampo inferiore: la porzione inferiore dello stampo completo, ossia la parte montata sul piano della pressa.
Portastampo inferiore: la piastra che forma la superficie inferiore dello stampo inferiore, fissata direttamente al piano della pressa o al cuscino durante il funzionamento.
Parete laterale: la parete laterale lungo il bordo del foro dello stampo, utilizzata per la punzonatura.
Pendenza del bordo: l'inclinazione su ciascun lato della parete del bordo del foro dello stampo di punzonatura.
Cuscino d'aria: un dispositivo a scatto azionato da aria compressa.
Blocco di pressione sul lato opposto: il componente che sostiene lo stampo convesso monodirezionale dal lato opposto della superficie di lavoro.
Guida a manicotto: una parte tubolare che fornisce una guida precisa al moto relativo dei supporti superiore e inferiore dello stampo; è generalmente fissata al supporto superiore e funziona in abbinamento alla guida a perno fissata al supporto inferiore.
Guida a piastra: una piastra dotata di un foro di scorrimento preciso intorno allo stampo convesso, utilizzata per mantenere allineati gli stampi convesso e concavo e per espellere materiale e pezzi.
Guida a perno: una parte cilindrica che fornisce una guida precisa al moto relativo dei supporti superiore e inferiore, solitamente fissata al supporto inferiore e accoppiata con la guida a manicotto fissata al supporto superiore.
Perno di guida: una parte a forma di perno che penetra nel foro del materiale per guidarne la posizione all'interno dello stampo concavo.
Stampo con piastra guida: uno stampo guidato da una piastra guida, nel quale lo stampo convesso non si stacca dalla piastra guida durante l'uso dello stampo.
Piastra guida: una parte a forma di piastra che indirizza il materiale in nastro o in rotolo verso lo stampo concavo.
Portastampo con pilastro guida: un portastampo in cui il pilastro guida e la bussola guida scorrono l'uno rispetto all'altro.
Stampo per punzonatura: attrezzatura di processo installata sulla pressa per produrre parti punzonate; è composto da due metà, superiore e inferiore, che si accoppiano tra loro.
Stampo convesso: la porzione rilevata dello stampo che forma direttamente la parte punzonata, ossia la parte che riporta la forma della superficie di lavoro.
Stampo concavo: la porzione incavata dello stampo che forma direttamente la parte punzonata, ossia la parte che riporta la forma interna della superficie di lavoro.
Piastra di protezione: una parte a forma di piastra che impedisce alle dita o a oggetti estranei di entrare nella zona pericolosa.
Piastra di pressione (circolare): la parte dello stampo che tiene premato il materiale da imbutire o il pezzo in lavorazione per controllare il flusso del materiale; negli stampi per imbutitura profonda, la maggior parte delle piastre di pressione è denominata cerchi di pressione.
Costola di piegatura: una sporgenza a forma di nervatura utilizzata per controllare il flusso del materiale in uno stampo per imbutitura o imbutitura profonda; può essere una caratteristica locale dello stampo o dell’anello di piegatura, oppure un componente separato inserito nello stampo o nell’anello.
Soglia del materiale pressato: denominazione specifica di una barra di materiale pressato con sezione rettangolare; viene descritta insieme alla costola di piegatura.
Piastra di supporto del materiale: una parte a piastra che estende il piano superiore dello stampo concavo per sostenere il materiale pressato.
Stampo continuo: uno stampo dotato di due o più stazioni, nel quale il materiale viene alimentato stazione per stazione ad ogni colpo di pressa, in modo che il pezzo punzonato venga formato gradualmente.
Bordo laterale: uno stampo convesso che realizza un intaglio di posizionamento per l’alimentazione sul lato di un nastro o di una bobina.
Piastra di pressione laterale: una parte a piastra che preme un lato del nastro o del materiale avvolto mediante molla, in modo che l'altro lato rimanga aderente alla piastra guida.
Barra superiore: una parte a forma di asta che espelle direttamente o indirettamente il pezzo lavorato o i ritagli con un movimento verso l'alto.
Piastra superiore: una parte a piastra che si muove all'interno dello stampo concavo o del modulo per espellere direttamente o indirettamente il pezzo lavorato o i ritagli mediante un movimento ascendente.
Anello: una sporgenza dentata ad anello su uno stampo da punzonatura fine o su una piastra di pressatura dentata; si tratta di una caratteristica locale dello stampo o della piastra dentata, non di una parte separata.
Mandrina di arresto: una parte tubolare che limita l'altezza minima di chiusura dello stampo, solitamente posizionata esternamente al pilastro guida.
Colonna di arresto: una parte a forma di colonna che limita l'altezza minima di chiusura dello stampo.
Perno (piastra) di posizionamento: una parte che mantiene il pezzo lavorato in una posizione fissa all'interno dello stampo; in base alla sua forma viene denominata perno di posizionamento o piastra di posizionamento.
Piastra fissa: una parte a piastra che fissa lo stampo convesso.
Piastra fissa di espulsione: la piastra di espulsione fissata sullo stampo in una posizione immobile.
Perno (o piastra) di arresto fisso: un perno o una piastra di arresto fissati all’interno dello stampo.
Espulsore: una parte non a piastra o un dispositivo che rimuove il pezzo in lavorazione o il ritaglio dalla superficie esterna dello stampo.
Piastra di espulsione: una parte a piastra fissa o mobile che rimuove materiale o pezzi in lavorazione dallo stampo; talvolta realizzata come un unico componente con la piastra guida e funge anche da guida per il materiale, ma viene comunque denominata piastra di espulsione.
Vite di espulsione: una vite fissata alla piastra di espulsione a sollevamento, utilizzata per limitare la posizione statica di tale piastra.
Stampo a singolo processo: uno stampo che esegue un’unica operazione in una sola corsa della pressa.
Tagliatore di scarti: esistono due tipi; uno è un tagliatore montato sullo stampo a bordo flangiato per tagliare l’intero anello di scarto del bordo, in modo da poterlo rimuovere più facilmente; l’altro è un tagliatore montato sulla pressa o sullo stampo per tagliare lo scarto a nastro o a rotolo in lunghezze fisse, per facilitarne la rimozione.
Stampo combinato per punzonatura: un set universale e regolabile di matrici per punzonatura che realizza vari componenti punzonati passo dopo passo, in base a elementi geometrici quali linea retta, angolo, arco e foro; il contorno di un componente piazzato piatto richiede generalmente diversi set di matrici combinate, impiegati in fasi successive.
Perno (piastra) di arresto iniziale: un componente utilizzato per il posizionamento durante l’alimentazione dell’estremità iniziale del materiale; tali perni e piastre di arresto iniziale sono mobili.
Pezzo: una matrice concava completa, una matrice convessa completa, una piastra di espulsione o una piastra di fissaggio, ecc.
Blocco (piastra): una parte che posiziona i componenti temprati lungo il bordo laterale del materiale scanalato in alimentazione e bilancia la forza di taglio monolaterale del bordo laterale; viene generalmente utilizzato insieme al bordo laterale.
Perno (piastra) di arresto: una parte che posiziona il materiale nella direzione di alimentazione; le sue diverse forme sono denominate perno di arresto o piastra di arresto. Il termine comprende perni fissi di arresto e piastre, perni mobili di arresto e piastre, perni di arresto iniziali e piastre, e simili.
Ripiano: una parte a piastra temprata posta tra la piastra fissa o lo stampo concavo e la base dello stampo, per ridurre la tensione di compressione unitaria sulla base dello stampo.
Struttura dettagliata
Lo stampo montato sulla pressa è lo stampo superiore, ovvero la parte installata sullo slittino della pressa. Lo stampo inferiore è la parte inferiore, installata sul piano della pressa. Il supporto dello stampo inferiore è la piastra situata sul lato inferiore dello stampo inferiore. La parete laterale è la parete laterale posta al bordo del foro dello stampo per punzonatura. L'inclinazione del bordo è la pendenza su ciascun lato della parete dello stampo. L'ammortizzatore pneumatico è un dispositivo a scatto azionato da aria compressa. Il controstampo è una componente che sostiene lo stampo sottoposto a sollecitazione unidirezionale dal lato opposto della superficie di lavoro.
La guida per punzonatura è un componente tubolare progettato per mantenere allineati con precisione i supporti degli stampi superiore e inferiore durante il funzionamento. È generalmente fissata al supporto dello stampo superiore e opera in abbinamento a un pilastro di guida montato sul supporto dello stampo inferiore. Nel contempo, il perno di guida è una parte a forma di perno inserita nel foro del materiale per posizionarlo con precisione all'interno dello stampo concavo, garantendo un corretto allineamento durante la punzonatura.
La piastra guida, d'altro canto, è un componente a forma di piastra che indirizza il nastro o il materiale laminato nello stampo concavo. In uno stampo con piastra guida, lo stampo convesso rimane fissato alla piastra guida durante l'uso, mantenendo allineamento costante per tutta l'operazione. Inoltre, il supporto dello stampo con perno guida è il tipo di supporto in cui il perno guida e la bussola guida scorrono l'uno contro l'altro, consentendo movimenti fluidi e precisi.
Uno stampo da punzonatura è uno strumento di processo installato su una pressa per produrre parti punzonate. È composto da due sezioni abbinate: lo stampo superiore e quello inferiore. Lo stampo convesso è la porzione rilevata che modella direttamente la parte punzonata, mentre lo stampo concavo è la porzione incavata che lo completa e contribuisce anch'essa a definire la forma finale del pezzo. Per garantire la sicurezza dell'operazione, viene installata una piastra di protezione per impedire che dita o oggetti estranei penetrino nella zona pericolosa intorno allo stampo.
La barra di pressione è una sporgenza simile a una costola presente negli stampi per tranciatura o tranciatura profonda, progettata per controllare il flusso del materiale durante la formatura. Può essere una parte integrata dello stampo concavo o dell'anello di pressione. Quando la barra di pressione ha sezione trasversale rettangolare, viene specificamente denominata soglia di pressione. Inoltre, una piastra di supporto estende la superficie superiore dello stampo per fornire un ulteriore sostegno al materiale in fase di pressatura.
Il bordo laterale della pressa è uno stampo convesso progettato per realizzare un intaglio di posizionamento lungo il lato del nastro o del materiale avvolto, contribuendo così a garantire un allineamento corretto durante la lavorazione. La piastra di pressione laterale utilizza un meccanismo a molla per premere un lato del nastro o del materiale avvolto, costringendo così il lato opposto a aderire saldamente alla piastra guida per un posizionamento preciso. La barra superiore è un componente a forma di asta che spinge direttamente o indirettamente il pezzo in lavorazione o il ritaglio verso l’alto, consentendone l’estrazione dallo stampo.
La piastra superiore opera all'interno dello stampo o del modulo, muovendosi verso l'alto per espellere il pezzo lavorato o i ritagli, direttamente o indirettamente. La bussola di arresto è un componente tubolare utilizzato per limitare l'altezza minima di chiusura dello stampo e prevenire la sovracompressione. Analogamente, il perno di arresto è una parte a forma di perno che definisce e mantiene anch'esso l'altezza minima di chiusura durante il funzionamento, garantendo prestazioni costanti e sicure.
La piastra di fissaggio della matrice è la piastra che sostiene lo stampo. La piastra fissa di espulsione è una piastra fissata allo stampo in una posizione immobile. Il perno di arresto fisso, o piastra di arresto fissa, è un arresto fissato all'interno dello stampo. L'espulsore è una parte non a forma di piastra o un dispositivo che rimuove il pezzo lavorato dalla superficie esterna dello stampo. La vite di espulsione è una vite fissata alla piastra di espulsione a scatto.
Uno stampo a processo singolo completa soltanto un’operazione in una sola corsa della pressa. Esistono due tipi di tagliatori di scarto. Gli stampi combinati sono set universali e regolabili di matrici che formano vari pezzi punzonati passo dopo passo, in base a elementi geometrici come una linea retta, un angolo, un arco o un foro. Il contorno di un pezzo punzonato piano richiede generalmente diversi set di matrici combinate, da utilizzare in fasi successive. Il perno di arresto iniziale, oppure la piastra di arresto iniziale, è un componente impiegato per il posizionamento quando l’estremità iniziale del materiale viene alimentata. Un blocco è una matrice concava, una matrice convessa, una piastra di espulsione o una piastra fissa, ecc., realizzata come unità completa. La piastra di blocco viene generalmente utilizzata insieme al bordo laterale.
Conclusione
Comprendere il funzionamento di una macchina per punzonatura è essenziale per ottenere una produzione più rapida e più efficiente nella lavorazione dei metalli. Padroneggiando l’installazione, l’utilizzo e la manutenzione della propria macchina, è possibile massimizzare la produttività riducendo al minimo i tempi di fermo e gli sprechi.
Se siete pronti a esplorare soluzioni ad alte prestazioni per la punzonatura oppure avete bisogno di consulenza esperta nella scelta della macchina più adatta per la vostra fabbrica, non esitate a contattare il nostro team JUGAO per un supporto personalizzato.

