





Mengapa uji coba mesin pembengkok pipa sangat penting setelah pemasangan?
Mesin telah terpasang, pemasangan kabel telah selesai, dan penyetelan ketinggian telah dilakukan. Semuanya tampak siap beroperasi, tetapi uji sebenarnya atas kualitas pemasangan bukanlah saat daya dihidupkan—melainkan ketika mesin membengkokkan pipa pertamanya.
Banyak kesalahan pemasangan tidak terlihat saat mesin beroperasi tanpa beban; masalah baru muncul begitu mesin diberi beban dan mulai membengkokkan pipa. Inilah tepatnya tujuan uji coba: sebagai kesempatan terakhir untuk verifikasi menyeluruh sebelum produksi skala penuh dimulai. Mendeteksi dan menyelesaikan masalah pada tahap ini meminimalkan biaya serta memudahkan penyesuaian.
Apa saja yang diverifikasi dalam uji coba?
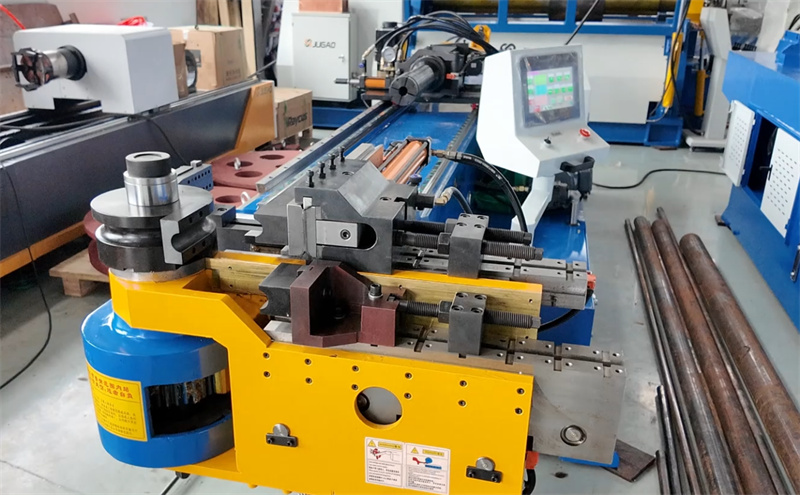
Secara sederhana, uji coba mencakup empat area utama: stabilitas keseluruhan mesin, ketepatan dan pengulangan pembengkokan sesuai standar, keselarasan antara peralatan dan pipa, serta integritas sistem mekanis dan elektris terkait pemasangan.
Meskipun tujuan-tujuan ini terdengar sederhana, masing-masing secara langsung memengaruhi efisiensi produksi dan kualitas produk di masa depan. Pengulangan—repeatability—terutama sangat krusial: menghasilkan satu pipa yang memenuhi standar memang tidak sulit; tantangan sebenarnya justru terletak pada memastikan *setiap* pipa memenuhi standar tersebut.
Verifikasi dua hal sebelum memulai
Pertama, periksa status perataan dan penambatan mesin. Periksa kembali alas mesin dan rangka utama menggunakan alat penyipat datar presisi guna memastikan tingkat kerataannya berada dalam batas yang diizinkan. Baut penambat harus dikencangkan secara merata sesuai spesifikasi; hindari ketegangan tidak merata. Penambatan tidak merata dapat dengan mudah menyebabkan getaran dan perpindahan selama uji coba operasi.
Kedua, periksa sambungan listrik dan hidrolik. Verifikasi tegangan suplai daya dan keseimbangan fasa, pastikan pentanahan andal, serta periksa penataan selang hidrolik dan sambungannya untuk mendeteksi kebocoran. Suplai daya tidak stabil atau kebocoran hidrolik ringan dapat memengaruhi pengendalian servo dan konsistensi pembengkokan selama proses produksi uji coba.
Produksi uji coba dilakukan dalam beberapa langkah
Langkah satu: Operasi tanpa beban. Jalankan siklus semua sumbu, perangkat penjepit, mandrel, dan gerak rotasi tanpa tabung terpasang. Dengarkan dengan cermat adanya suara tidak normal, getaran, atau gerak tersendat. Tanda-tanda semacam ini biasanya menunjukkan masalah pada penyetelan posisi atau pengencangan yang tidak tepat—masalah yang mudah diperbaiki pada tahap ini.
Langkah dua: Uji lentur sederhana. Mulai dengan satu lentur menggunakan jari-jari standar dan panjang tabung pendek. Jika terdapat masalah pemasangan, bahkan lentur sederhana seperti ini akan mengungkapkannya melalui penyimpangan sudut, goresan permukaan, atau spring-back tak terduga.
Langkah tiga: Periksa ketepatan dan pengulangan. Lenturkan komponen yang sama berulang kali lalu bandingkan hasilnya. Jika sudut-sudutnya bervariasi antar komponen, kemungkinan penyebabnya meliputi ketidakrataan mesin yang belum sempurna, perkakas yang tidak sejajar, atau tegangan sisa pada rangka mesin akibat proses pemasangan. Jauh lebih mudah menyelesaikan masalah-masalah ini sekarang dibanding setelah produksi skala penuh dimulai.
Masalah Pemasangan Umum Selama Produksi Percobaan
Ketidakselarasan antara peralatan dan garis tengah mesin. Ini merupakan salah satu masalah paling umum selama produksi percobaan, yang sering disebabkan oleh pemasangan kepala bending yang tidak tepat atau penyetelan peralatan yang salah. Gejalanya meliputi keovalan tabung, penipisan dinding yang tidak merata, serta bekas alat pada permukaan.
Gaya penjepitan yang tidak memadai atau posisi mandrel yang tidak tepat. Selip atau kerutan tabung selama pembengkokan percobaan mungkin tampak seperti masalah proses, tetapi sering kali terkait dengan pemasangan dan penyetelan. Pada mesin yang dipasang dengan benar, respons terhadap penyesuaian parameter bersifat dapat diprediksi.
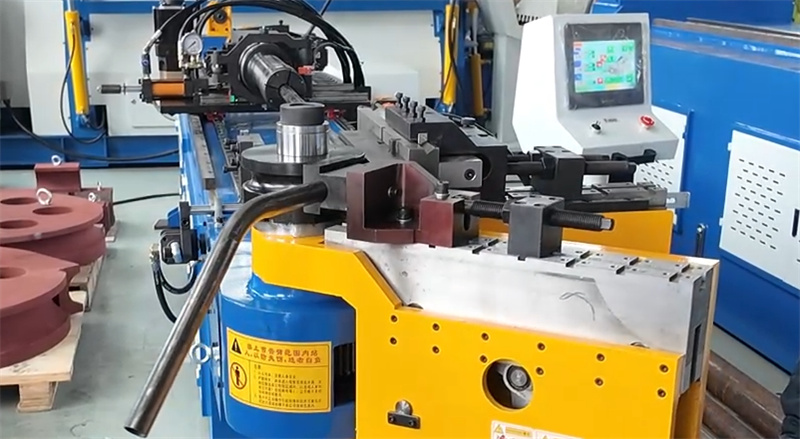
Getaran atau kebisingan saat beban diberikan. Getaran selama proses pembengkokan merupakan tanda peringatan jelas, biasanya menunjukkan masalah penambatan, kontak lantai yang tidak rata, atau sambungan mekanis yang kendur akibat pemasangan. Melakukan produksi percobaan di bawah beban merupakan cara tercepat untuk mengidentifikasi masalah-masalah ini.
Prinsip Penyesuaian Parameter
Hindari penggunaan kecepatan maksimum selama produksi percobaan. Gerak lambat dan terkendali memungkinkan pengamatan yang lebih baik terhadap status operasional mesin serta membantu membedakan antara masalah pemasangan dan masalah penyiapan proses. Tingkatkan tekanan dan kecepatan secara bertahap hanya setelah memastikan bahwa semua komponen berfungsi dengan benar.
Akurasi rotasi dan umpan merupakan indikator kunci keberhasilan pemasangan. Penyimpangan yang teramati selama produksi percobaan umumnya menunjukkan perlunya penyesuaian keselarasan encoder atau pemasangan mekanis.
Beberapa Pertanyaan yang Sering Diajukan
Berapa lama durasi uji coba?
Uji coba berlangsung hingga akurasi dan pengulangan pembengkokan stabil dalam beberapa siklus berturut-turut. Bergantung pada kompleksitas komponen, durasi ini dapat berkisar antara beberapa jam hingga beberapa hari.
Apakah uji coba mampu mendeteksi semua kesalahan pemasangan? Tidak semua masalah akan muncul secara langsung, namun uji coba tetap merupakan cara paling efektif untuk mengidentifikasi masalah mekanis, listrik, dan keselarasan utama sebelum produksi skala penuh dimulai.
Bahan apa yang digunakan untuk uji coba?
Anda harus menggunakan bahan dari lot yang sama yang direncanakan untuk produksi aktual. Bahan yang berbeda memiliki karakteristik lentur yang berbeda; penggunaan bahan yang berbeda akan membuat hasil uji coba menjadi tidak relevan.
Uji coba bukan sekadar formalitas. Ini adalah kesempatan terbaik Anda untuk mendeteksi kesalahan pemasangan sejak dini dan memastikan akurasi lentur jangka panjang. Mengungkap serta menyelesaikan masalah sebelumnya menjamin kelancaran proses produksi.

