





Apa saja metode untuk mengatasi masalah pembengkokan tidak simetris pada pipa?
Pembengkokan pipa asimetris adalah masalah yang menjengkelkan. Pipa membengkok secara tidak merata, dengan satu sisi berada pada sudut yang benar dan sisi lainnya bergeser dari pusat, atau sisi kiri dan kanan berbeda, atau bagian depan dan belakang tidak konsisten. Masalah ini jarang disebabkan oleh satu faktor saja. Saya telah menangani banyak kasus semacam ini, dan di bawah ini saya cantumkan beberapa penyebab umum beserta metode pemecahan masalah yang sesuai.
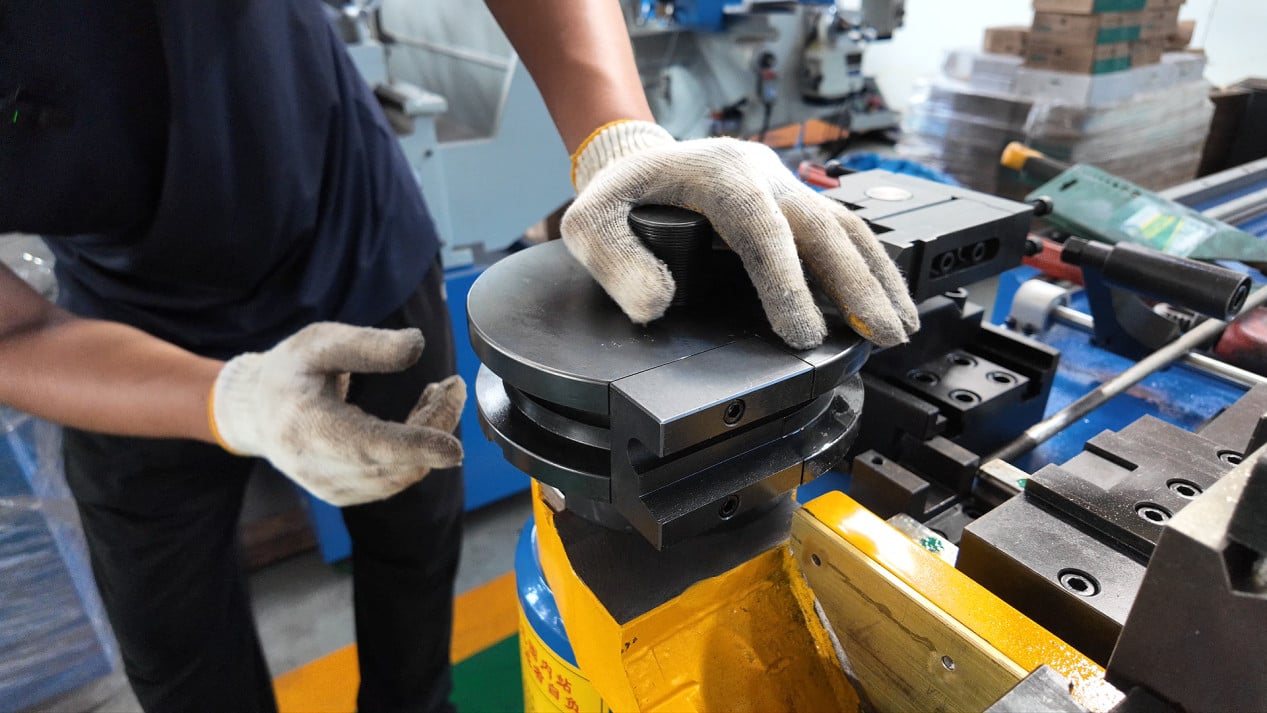
I. Asimetri yang Disebabkan oleh Masalah Penjepitan
Jika pipa tidak dijepit dengan kuat, satu sisi akan mengalami gaya yang lebih besar selama proses pembengkokan, sedangkan sisi lainnya tergelincir—ini merupakan penyebab paling langsung dari asimetri.
Gaya penjepitan yang tidak merata di kedua sisi die penjepit akan menarik pipa ke satu sisi; permukaan penjepitan yang aus akan mengakibatkan distribusi gaya penjepitan yang tidak merata; langkah penjepitan yang tidak cukup akan mencegah pipa terkunci sepenuhnya.
Periksa apakah tingkat keausan di kedua sisi permukaan kerja die penjepit konsisten; apakah tekanan penjepitan seimbang di kedua sisi; apakah pipa dapat diputar secara manual setelah penjepitan—jika dapat diputar, maka gaya penjepitan tidak cukup.
II. Ketidaksimetrian Akibat Masalah Posisi
Jika pipa tidak didorong hingga masuk sepenuhnya saat pemuatan, atau jika terdapat benda asing di permukaan posisi, maka posisi kiri dan kanan pipa akan menjadi tidak konsisten. Jika titik awal pembengkokan bergeser, maka sudut pembengkokan hasil akhir pun secara alami akan bergeser.
Periksa apakah ujung pipa benar-benar rata dengan permukaan posisi; periksa keberadaan serpihan logam atau minyak pada permukaan posisi; verifikasi pengaturan panjang umpan sudah benar. Setelah mengganti spesifikasi, konfirmasi ulang acuan posisi; jangan mengandalkan posisi dari lot sebelumnya secara otomatis.
III. Ketidaksimetrisan Akibat Masalah Pemasangan Die
Die bending, die penjepit, dan die anti-kerut tidak sejajar, atau posisi pemasangannya di sisi kiri dan kanan tidak konsisten. Saat proses bending, arah gaya yang diberikan pada pipa menjadi menyimpang, sehingga menghasilkan sudut yang tidak simetris.
Periksa apakah garis tengah die bending dan die penjepit sejajar; periksa apakah posisi pemasangan die di sisi kiri dan kanan konsisten; periksa apakah terjadi keausan tidak simetris pada die.
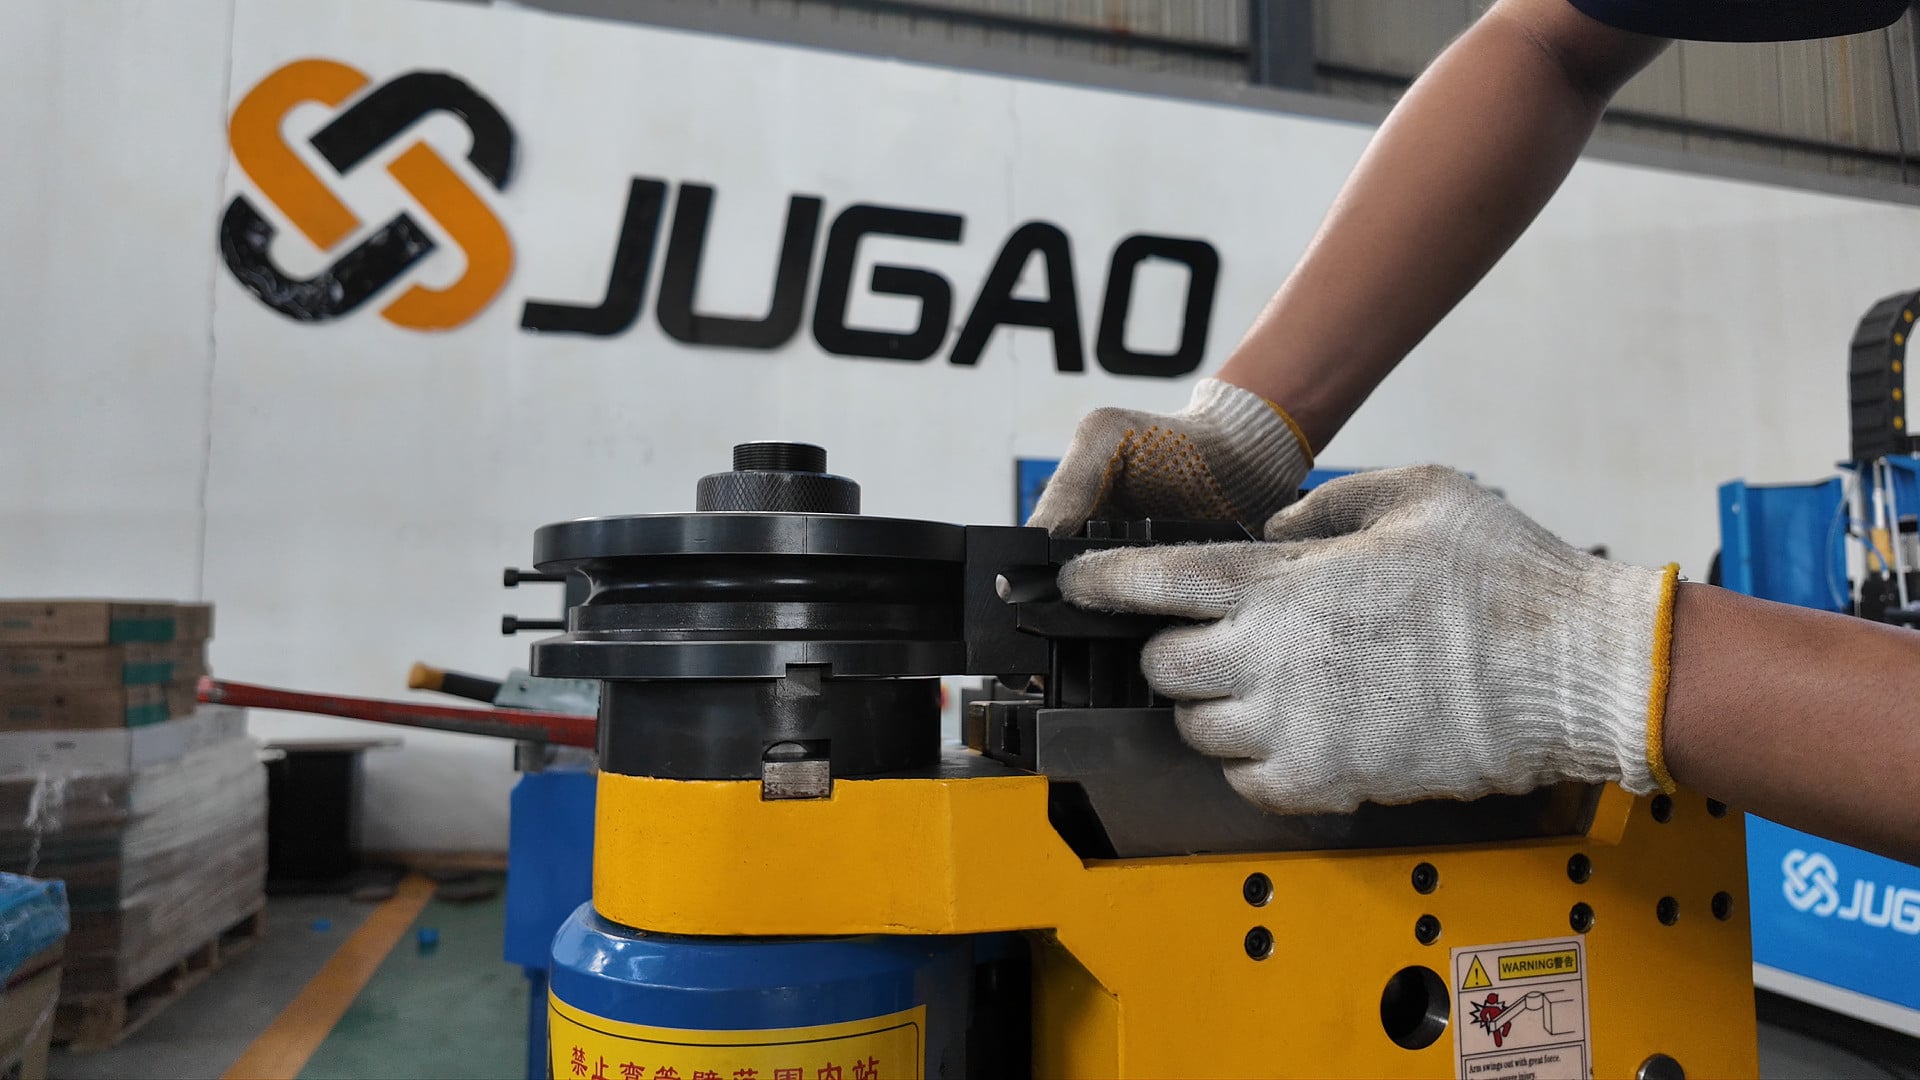
IV. Keausan Tidak Merata pada Die Bending
Jika salah satu sisi alur die bending lebih aus dibandingkan sisi lainnya, maka gaya pada pipa selama proses bending akan condong ke sisi yang kurang aus, sehingga menimbulkan perbedaan sudut.
Amati kondisi sisi kiri dan kanan alur die bending. Jika salah satu sisi menunjukkan tanda mengilap jelas atau alur keausan, hal ini menandakan keausan tidak merata. Segera perbaiki atau ganti die bending.
VI. Ketebalan Dinding Pipa Tidak Merata
Ketebalan dinding pipa tersebar tidak merata secara melingkar, dengan satu sisi lebih tebal daripada sisi lainnya. Saat dibengkokkan, sisi yang lebih tebal mengalami hambatan deformasi yang lebih besar, sedangkan sisi yang lebih tipis lebih mudah mengalami deformasi, sehingga pipa cenderung membengkok ke arah sisi yang lebih tipis.
Coba ganti pipa dengan batch berbeda. Jika ketidaksimetrian menghilang setelah penggantian pipa, kemungkinan besar masalah berasal dari material itu sendiri. Berkoordinasilah dengan pemasok untuk memastikan rentang toleransi ketebalan dinding pipa.
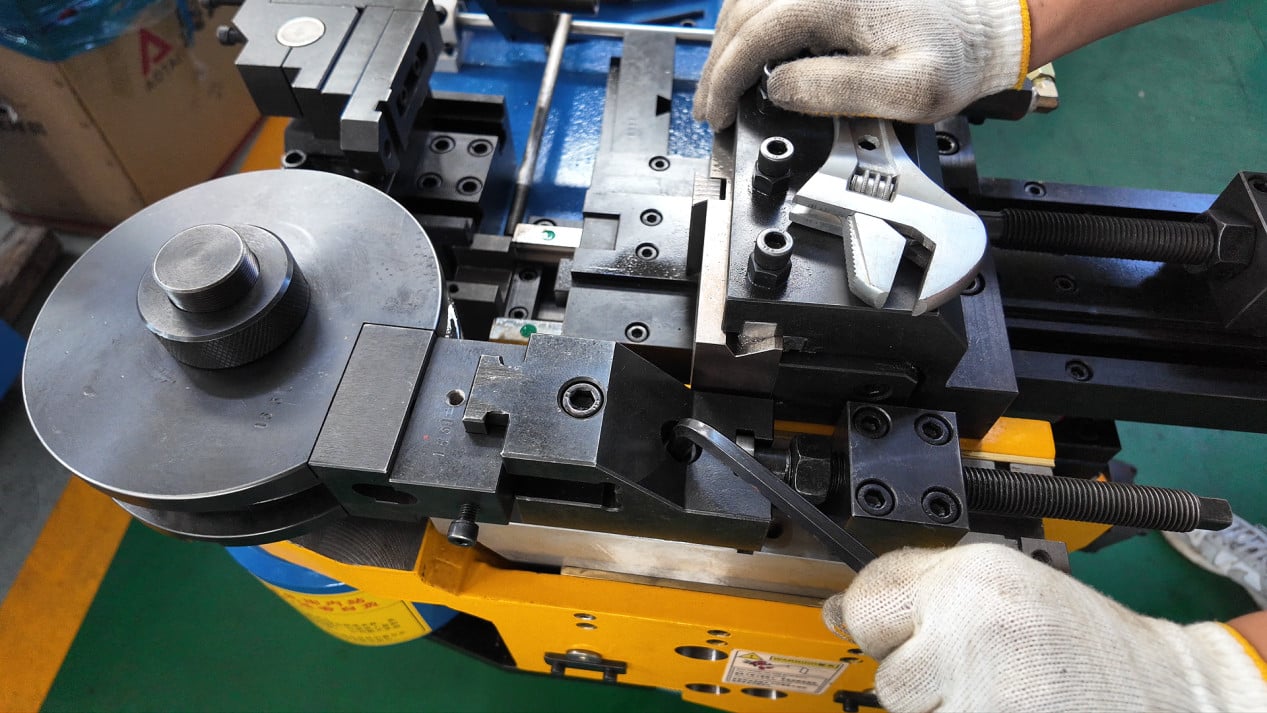
VII. Penyimpangan Poros Pemasukan atau Poros Rotasi
Untuk fitting pipa multi-bengkok, penyimpangan pada panjang umpan dan sudut rotasi antar bengkokan akan menyebabkan bengkokan berikutnya menyimpang. Penyimpangan ini menumpuk pada bengkokan selanjutnya, sehingga akhirnya mengakibatkan ketidaksimetrisan keseluruhan pipa.
Periksa ulang pengulangan (repeatability) poros umpan dan poros rotasi. Gunakan dial indicator untuk mengukur jarak pergerakan aktual dibandingkan nilai yang diatur. Jika umpan balik encoder tidak sesuai dengan posisi aktual, lakukan kalibrasi ulang.
VII. Urutan Pemecahan Masalah yang Disarankan
Pertama-tama, pastikan pipa telah didorong ke posisi yang tepat dan gaya penjepitan cukup—langkah ini paling sederhana namun paling mudah terlewatkan.
Selanjutnya, periksa apakah keausan pada permukaan kerja die penjepit merata di kedua sisinya, serta apakah terdapat tanda keausan sepihak pada alur die bengkok.
Coba gunakan pipa dengan spesifikasi yang sama tetapi dari batch berbeda untuk menyingkirkan kemungkinan ketebalan material yang tidak merata.
Jika semua hal di atas normal, maka periksa apakah terdapat penyimpangan dalam akurasi posisi poros umpan dan poros putar.
Detail yang Mudah Terlewatkan
Jika ketidaksimetrian hanya terjadi pada sudut tekuk tertentu, sedangkan sudut-sudut lainnya normal, masalahnya sering kali terletak pada pemasangan cetakan atau penyetelan posisi yang sesuai dengan tekukan tersebut. Jika semua tekukan bersifat tidak simetris, hal ini dapat mengindikasikan adanya masalah pada keseimbangan keseluruhan kiri-kanan mesin, seperti perbedaan gaya pengencangan baut jangkar di kedua sisi, atau dasar mesin yang tidak rata.
Ketika Anda mengalami masalah ketidaksimetrian, apakah Anda memperhatikan apakah hal tersebut hanya terjadi pada sudut tertentu atau bersifat tidak simetris pada semua tekukan? Karakteristik ini dapat membantu mempersempit ruang lingkup pemecahan masalah. Silakan berdiskusi.

