





Prosedur Pengoperasian Mesin Pembengkok Profil
Mesin bending profil adalah mesin khusus untuk membengkokkan profil logam (seperti baja siku, baja kanal, balok I, tabung bulat, tabung persegi, baja datar, dll.). Mesin ini menerapkan gaya bending yang dapat dikendalikan pada profil melalui transmisi mekanis atau penggerak hidrolik, membentuknya menjadi bentuk tertentu (seperti busur, sudut siku-siku, lengkungan-S, dll.) sesuai dengan sudut atau kelengkungan yang telah diatur sebelumnya.
Mesin bending profil banyak digunakan dalam pembangunan struktur baja (seperti rangka dinding tirai, penyangga jembatan), manufaktur mesin (seperti rangka peralatan, siku pipa), industri otomotif (seperti komponen sasis), proyek furnitur dan dekorasi (seperti strip dekoratif melengkung), serta bidang lainnya. Mesin ini merupakan peralatan utama untuk memproses bentuk non-linear pada profil logam.
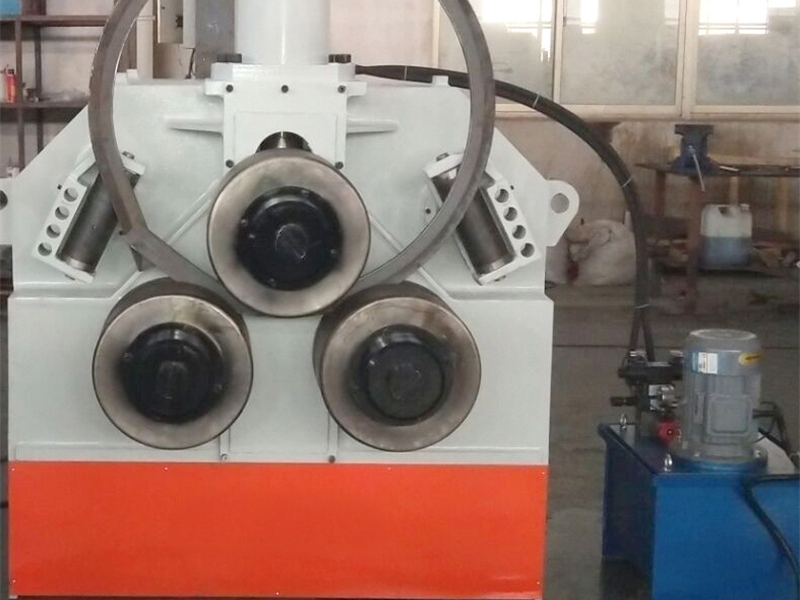
Fungsi Mesin Bending Profil
Mesin bending profil, melalui penentuan posisi cetakan dan pengendalian tekanan, dapat secara presisi mengatur sudut bending, jari-jari, serta segmen panjang guna memenuhi kebutuhan pemrosesan bentuk tiga dimensi yang kompleks. Mesin ini juga mendukung produksi berkelanjutan, sehingga meningkatkan efisiensi dan konsistensi pembentukan profil.
Bergantung pada metode penggerakannya, jenis-jenis umumnya meliputi mekanis (digerakkan oleh motor dan reduktor), hidrolik (menggunakan silinder hidrolik untuk memberikan tekanan), serta otomatis penuh CNC (dikendalikan oleh program guna menyesuaikan sudut dan kecepatan). Model CNC mampu mengotomatiskan pemrosesan kurva kompleks dan cocok untuk aplikasi khusus berpresisi tinggi.
Prosedur Pengoperasian Mesin Pembengkok Profil
I. Persiapan Sebelum Pengoperasian
Pemeriksaan Peralatan
Periksa bahwa semua komponen mesin (seperti rangka, mekanisme transmisi, dan dudukan die) terpasang dengan kuat. Pastikan sistem hidrolik (jika model hidrolik) memiliki tingkat minyak yang tepat (di atas garis tengah indikator level minyak) serta tidak terdapat kebocoran pada saluran pipa.
Pastikan spesifikasi die bending (misalnya die bending, die penjepit, dan mandrel) sesuai dengan profil yang akan diproses (contohnya, untuk bending pipa bulat, diperlukan die roda bending dengan diameter yang sesuai). Pastikan permukaan die bebas dari retakan dan keausan berlebih (kedalaman keausan > 1 mm memerlukan penggantian).
Bersihkan meja kerja dan die dari kotoran (seperti serpihan logam dan noda minyak) untuk mencegah goresan pada permukaan profil atau mengganggu akurasi penempatan.
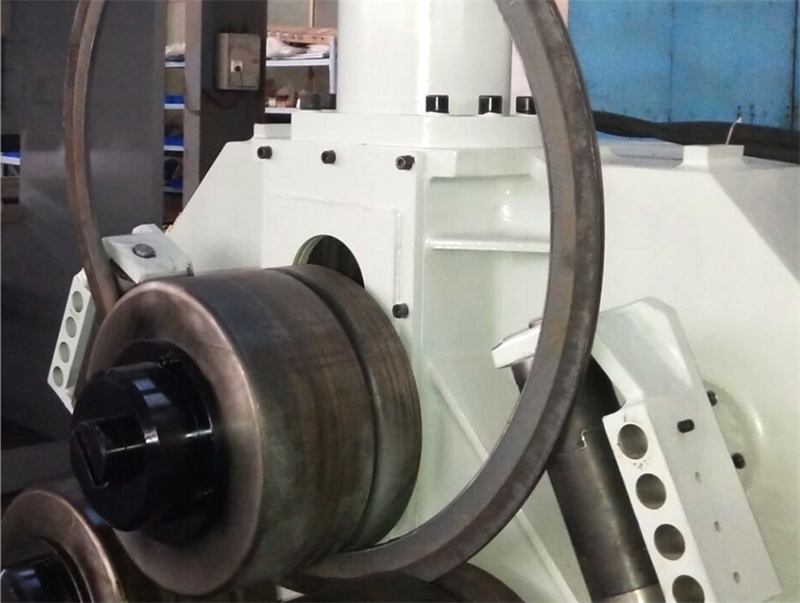
Pengaturan parameter
Berdasarkan bahan profil (misalnya baja Q235, baja tahan karat), bentuk penampang lintang (misalnya panjang sisi tabung persegi, diameter tabung bulat), serta sudut/jari-jari lentur yang ditargetkan, konsultasikan manual peralatan atau dokumen proses untuk menetapkan kecepatan lentur yang wajar (biasanya 5°–30°/detik) dan parameter tekanan (hindari beban berlebih). Untuk model CNC, program pemesinan (termasuk urutan lentur dan nilai kompensasi sudut) harus dimasukkan terlebih dahulu. Selama tahap uji coba, lakukan terlebih dahulu uji jalankan tanpa beban guna memverifikasi koordinasi antara logika program dan gerak cetakan.
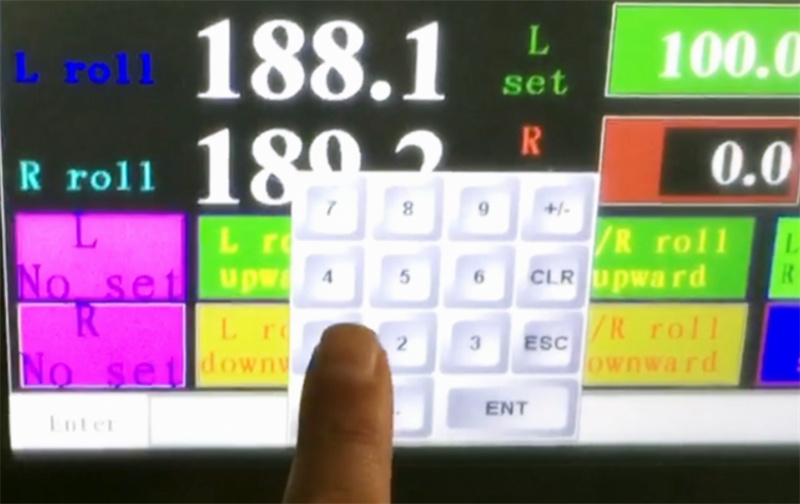
Pra-perlakuan Profil
Periksa apakah dimensi profil yang akan diproses memenuhi persyaratan toleransi (misalnya, penyimpangan panjang ≤ ±2 mm), serta apakah terdapat karat parah atau deformasi pada permukaannya. Untuk profil berdinding tipis yang mudah mengalami deformasi (misalnya, tabung persegi aluminium dengan ketebalan dinding < 2 mm), oleskan sedikit minyak pelumas (misalnya, emulsi grafit) pada area pembengkokan atau gunakan penyangga mandrel khusus untuk mencegah kerutan dalam atau patah.
II. Prosedur Pengoperasian
Penjepitan dan Pemasangan: Letakkan profil pada area posisi die mesin pembengkok. Jepit salah satu ujung profil secara kuat menggunakan die penjepit (atau perangkat tekan) (gaya penjepitan harus seragam untuk menghindari lekukan lokal), pastikan sumbu profil sejajar dengan garis tengah pembengkokan (penyimpangan ≤ 1 mm). Untuk profil panjang (> 2 m), gunakan rangka penyangga tambahan (misalnya, braket rol) guna mencegah lendutan akibat berat sendiri, yang dapat menyebabkan pergeseran posisi pembengkokan.
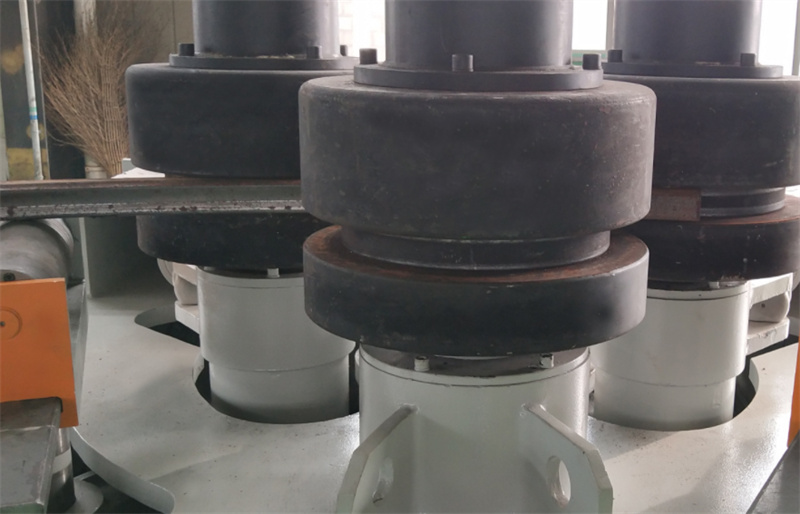
Memulai Pembengkokan: Setelah memastikan perangkat keselamatan (seperti penutup pelindung dan tombol berhenti darurat) dalam kondisi berfungsi dengan baik, nyalakan peralatan. Untuk mesin manual, terapkan tekanan secara bertahap menggunakan tuas pengoperasian, amati proses pembengkokan profil, serta sesuaikan sudut secara langsung. Untuk mesin CNC, jalankan secara otomatis sesuai instruksi program. Operator harus memantau nilai umpan balik tekanan dan sudut yang ditampilkan di layar serta segera menghentikan operasi jika terdeteksi keadaan tidak normal (misalnya perubahan tekanan mendadak atau penyimpangan sudut berlebih).
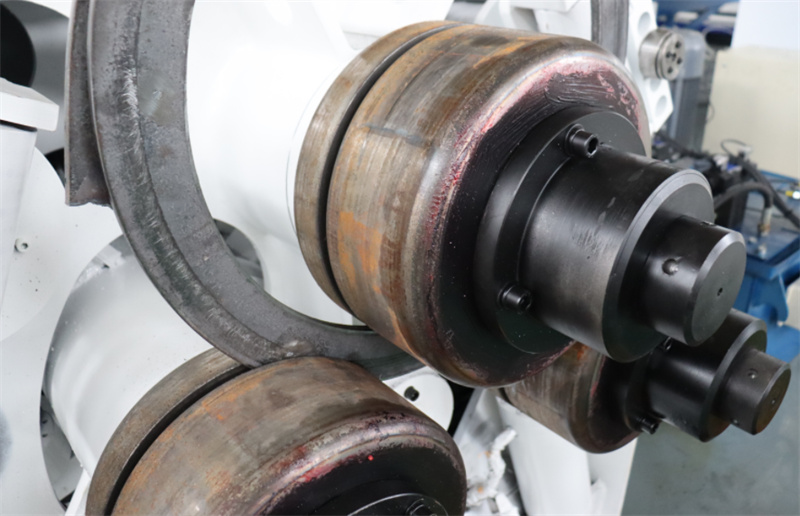
Pemantauan Proses: Selama proses pembengkokan, perhatian ketat harus diberikan pada kondisi deformasi profil. Jika terjadi pengurangan ketebalan dinding luar, kerutan atau retakan pada dinding dalam (misalnya retakan halus pada profil baja tahan karat), segera hentikan proses dan periksa jarak antar cetakan (die clearance), parameter tekanan, atau bahan profil. Saat membengkokkan beberapa bagian secara berurutan, setiap sudut harus diselesaikan langkah demi langkah sesuai urutan yang telah ditetapkan guna menghindari kesalahan kumulatif akibat penumpukan beberapa sudut sekaligus.
Pelepasan dan Pemeriksaan: Setelah proses pembengkokan selesai, lepaskan cetakan penjepit dan gunakan alat pengangkat (atau bantuan manual) untuk melepaskan profil secara halus, hindari benturan dengan bagian yang telah terbentuk. Gunakan busur derajat, jangka lengkung, atau instrumen pengukur 3D guna memeriksa sudut dan jari-jari pembengkokan aktual, bandingkan hasilnya dengan persyaratan desain, serta lakukan pengerjaan ulang terhadap produk yang cacat.
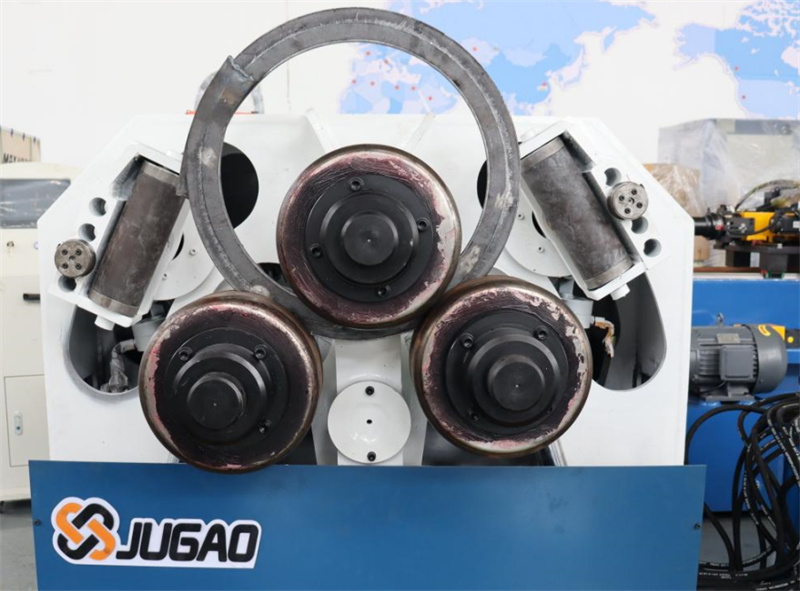
Secara keseluruhan, mesin bending profil merupakan alat penting di bidang pengolahan logam untuk mengubah garis lurus menjadi lengkung. Penggunaan yang tepat bergantung pada prosedur persiapan yang distandarkan, pengendalian operasi yang presisi, serta pemeliharaan keamanan yang ketat. Operator harus memahami kinerja peralatan dan karakteristik profil, serta secara ketat mengikuti peraturan dalam mengoperasikan peralatan guna menjamin produksi yang aman dan efisien.

