





Kuasai Parameter Pengelasan Laser dalam 3 Menit! Tips Penyesuaian Universal
Pengelasan laser menawarkan efisiensi tinggi dan menghasilkan sambungan las yang estetis. Namun, banyak pemula menghadapi tantangan yang sama saat pertama kali menggunakan peralatan ini: Bagaimana cara mengatur parameter-parameter tersebut? Tingkat daya berapa yang tepat? Apakah kecepatan pengelasan harus cepat atau lambat?
Nyatanya, sebagian besar parameter pengelasan laser mengikuti pola penyesuaian tertentu. Dengan menguasai beberapa parameter kunci serta memverifikasinya melalui uji las, Anda dapat dengan cepat menentukan proses optimal untuk produk spesifik Anda. Panduan ini menjelaskan teknik penyesuaian universal—lengkap dengan tabel referensi—guna membantu pemula memulai dengan mudah.
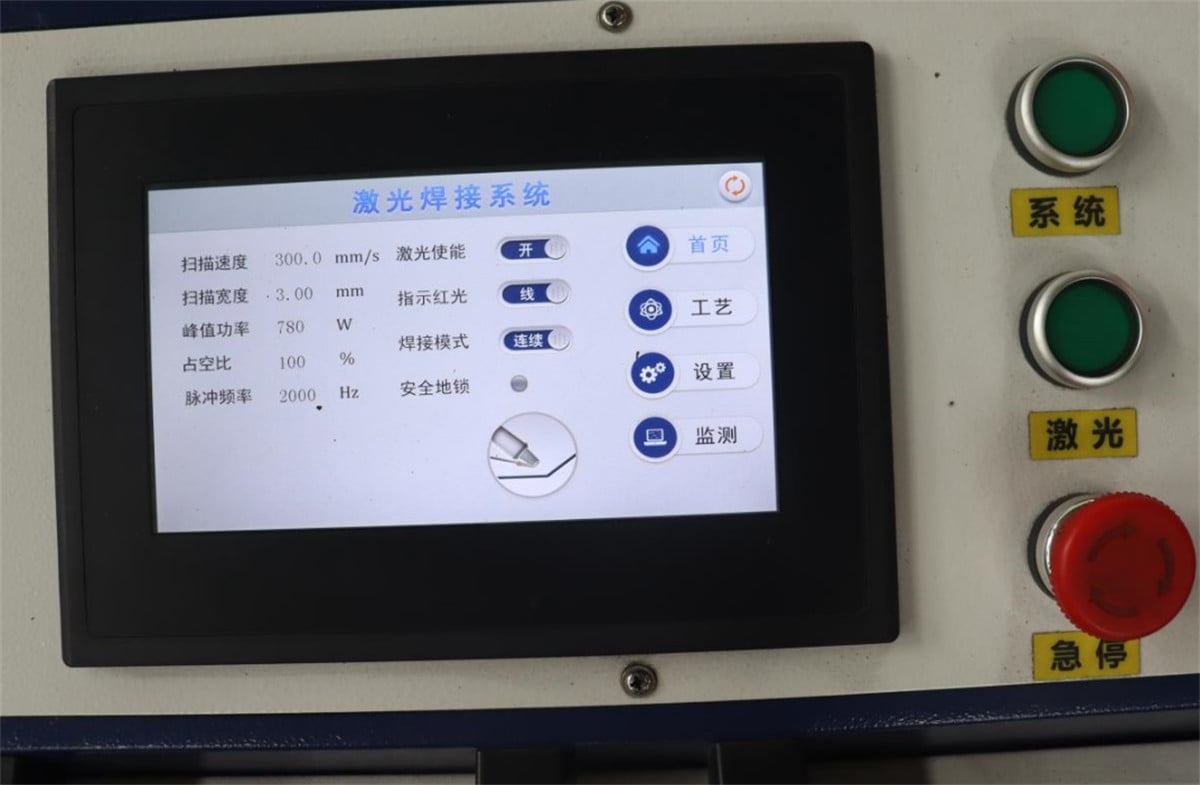
Parameter mana yang paling penting dalam pengelasan laser?
Apakah Anda menggunakan mesin las laser portabel atau sistem las laser otomatis berbasis robot, secara umum Anda perlu memperhatikan parameter-parameter berikut:
Kekuatan laser
Kecepatan Pengelasan
Lebar osilasi las (dan frekuensinya)
Posisi fokus
Jenis gas pelindung serta laju alirannya
Parameter-parameter ini bekerja secara bersamaan; pengaturan yang tidak tepat pada salah satu dari mereka dapat mengurangi kualitas akhir hasil las.
Tips 1: Identifikasi terlebih dahulu jenis material dan ketebalan pelat
Material-material berbeda memiliki tingkat penyerapan energi laser yang berbeda-beda.
Contohnya:
Baja tahan karat relatif mudah dilas.
Baja karbon memerlukan keseimbangan antara kedalaman penetrasi dan pembentukan bead.
Paduan aluminium melepaskan panas dengan cepat, sehingga membutuhkan input energi yang lebih tinggi.
Tembaga memiliki reflektivitas tinggi, sehingga menuntut peralatan maupun pengaturan parameter yang lebih ketat.
Oleh karena itu, selalu konfirmasikan bahan dan ketebalan benda kerja Anda sebelum mengatur parameter—jangan hanya menyalin pengaturan yang digunakan untuk produk lain.
Kiat 2: Sesuaikan daya dan kecepatan secara bersamaan
Banyak orang hanya fokus pada penyesuaian daya, tetapi kecepatan pengelasan sama pentingnya.
Sebagai aturan umum:
Jika Anda meningkatkan daya, Anda juga dapat meningkatkan kecepatan pengelasan.
Jika Anda menurunkan daya, Anda harus menurunkan kecepatan pengelasan secara proporsional.
Daya tinggi dikombinasikan dengan kecepatan rendah dapat dengan mudah menyebabkan tembus las (burn-through).
Daya rendah dikombinasikan dengan kecepatan tinggi dapat mengakibatkan penetrasi tidak memadai.
Lebih baik menyesuaikan hanya satu parameter pada satu waktu dan mengamati perubahan pada jalur las; hal ini memudahkan identifikasi kombinasi optimal.
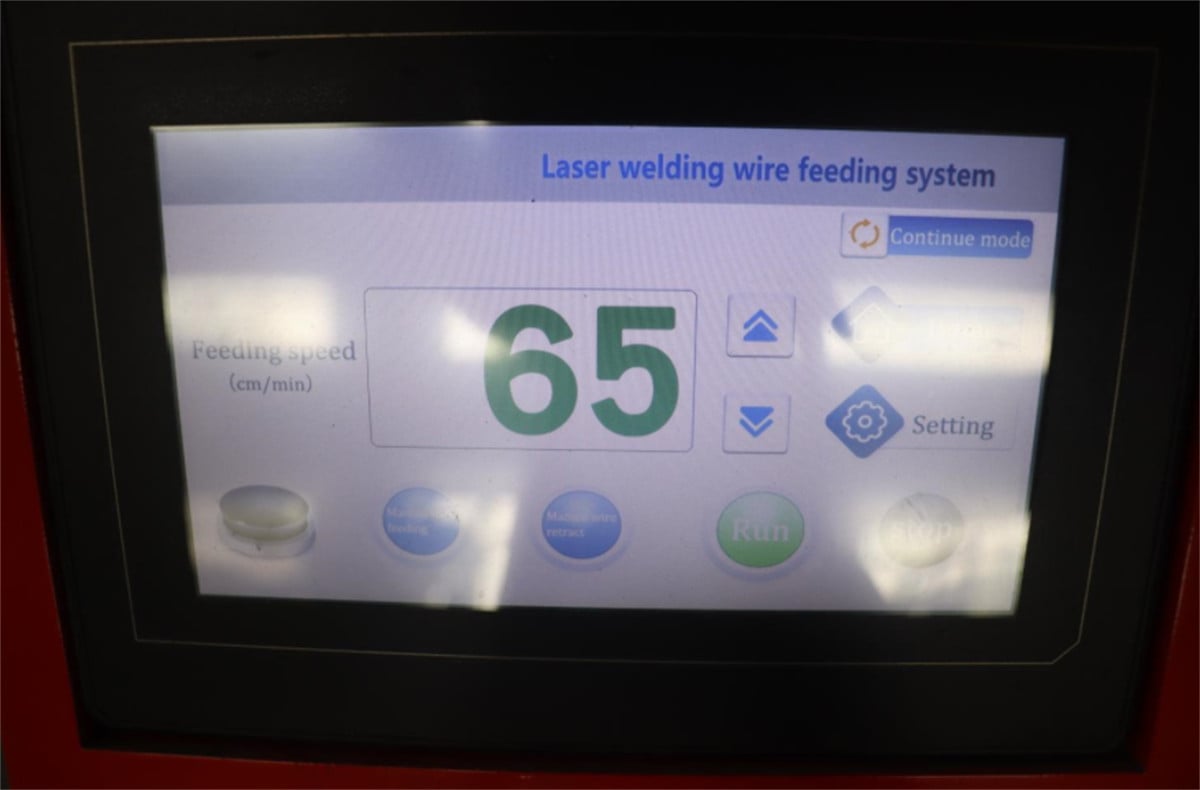
Kiat 3: Lakukan uji las sebelum produksi skala penuh
Bahkan ketika menggunakan bahan yang sama, benda kerja dari produsen berbeda atau lot berbeda mungkin memerlukan parameter pengelasan yang sedikit berbeda.
Sebelum memulai produksi, buatlah beberapa sampel uji. Sesuaikan pengaturan Anda berdasarkan lebar jalur las, kedalaman penetrasi, bentuk keseluruhan las, serta kondisi sisi belakang benda kerja. Setelah parameter stabil dan terverifikasi, Anda dapat melanjutkan ke produksi massal. Langkah ini tidak hanya mengurangi kebutuhan perbaikan ulang, tetapi juga meningkatkan konsistensi produk.
Tabel Referensi Parameter Pengelasan Laser (Hanya untuk Referensi)
| Bahan | Ketebalan(mm) | Daya Laser (W) | Kecepatan pengelasan (mm/detik) | Gas pelindung yang direkomendasikan |
| Baja tahan karat | 0.5-1.0 | 800-1200 | 25-45 | Nitrogen/Argon |
| Baja tahan karat | 1.0-2.0 | 1200-2000 | 18-35 | Nitrogen/Argon |
| Baja karbon | 1.0-2.0 | 1200-2000 | 18-35 | Argon |
| Paduan Aluminium | 1.0-2.0 | 1500-2500 | 15-30 | Argon |
| Tembaga | 0.8-1.5 | 2000-3000 | 12-25 | Argon |
Catatan: Parameter di atas dimaksudkan sebagai referensi untuk aplikasi umum. Dalam operasi pengelasan aktual, penyesuaian harus dilakukan berdasarkan konfigurasi peralatan, ukuran titik fokus, posisi fokus, struktur benda kerja, serta persyaratan pengelasan spesifik.
Masalah Umum dan Saran Penyesuaian
Apa yang harus dilakukan jika las tidak menembus secara penuh?
Anda dapat meningkatkan daya laser, menurunkan kecepatan pengelasan, atau menyesuaikan kembali posisi fokus guna meningkatkan kerapatan energi laser.
Apa yang harus dilakukan jika terjadi burn-through?
Anda dapat menurunkan daya laser, meningkatkan kecepatan pengelasan, mengurangi input panas, atau—jika diperlukan—mengecilkan lebar osilasi.
Apa yang harus dilakukan jika jalur las berubah menjadi hitam?
Periksa apakah pasokan gas pelindung berfungsi dengan benar, tingkatkan laju aliran gas, dan pastikan posisi nosel tepat.
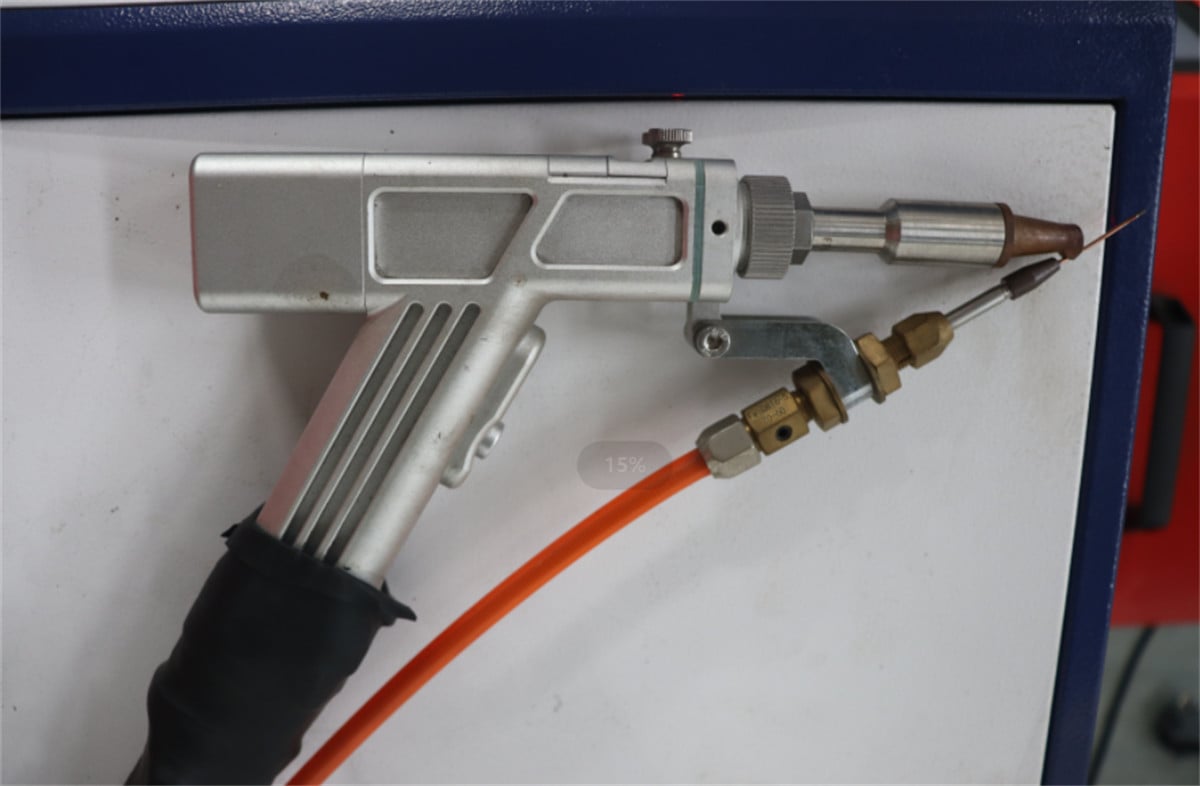
Apa yang harus dilakukan jika terjadi percikan berlebihan?
Periksa apakah daya terlalu tinggi atau kecepatan pengelasan terlalu lambat; selain itu, pastikan permukaan benda kerja bebas dari kontaminan seperti minyak atau lapisan oksida.
Pendekatan Sederhana untuk Penyesuaian Parameter
Bagi pemula, tidak disarankan mengubah beberapa parameter sekaligus.
Metode yang lebih efisien adalah:
1. Identifikasi bahan dan ketebalannya terlebih dahulu.
2. Gunakan parameter yang direkomendasikan oleh produsen sebagai titik awal.
3. Sesuaikan hanya satu parameter dalam satu waktu.
4. Simpan data dari uji pengelasan yang berhasil.
5. Bangun basis data parameter pengelasan Anda sendiri.
Setelah beberapa uji pengelasan, Anda akan mampu mengonfigurasi parameter secara cepat untuk produk serupa, sehingga meningkatkan efisiensi produksi secara signifikan.
Kesimpulan
Tidak ada satu set parameter pengelasan laser universal yang berlaku untuk semua produk. Namun, dengan mengikuti prinsip-prinsip "mengidentifikasi bahan terlebih dahulu, menyeimbangkan daya dan kecepatan, serta melakukan uji pengelasan sebelum produksi skala penuh", sebagian besar masalah pengelasan dapat diselesaikan secara cepat. Mengumpulkan kumpulan parameter yang telah terbukti tidak hanya meningkatkan kualitas las, tetapi juga mengurangi waktu penyiapan mesin, sehingga menghasilkan produksi yang lebih stabil dan efisien.
Sebagai produsen profesional peralatan pengelasan laser, kami menyediakan solusi pengelasan laser yang disesuaikan serta rekomendasi parameter proses berdasarkan bahan spesifik, ketebalan, dan kebutuhan aplikasi Anda, bersama dengan dukungan teknis komprehensif serta layanan purna jual.

