





Seberapa besar pengaruh pengendalian suhu pada mesin bending pipa terhadap kualitas bending?
Banyak orang tidak menganggap serius pengendalian suhu pada mesin pembengkok pipa. Mereka memasang mesin, menyesuaikan programnya, lalu memulai produksi massal. Namun saat bekerja, mereka menemukan bahwa: sudut pipa pada batch pertama benar, tetapi batch kedua mulai menyimpang; pipa yang dibengkokkan di pagi hari terlihat jelas berbeda dari pipa yang dibengkokkan di sore hari; serta program yang sama menghasilkan perbedaan signifikan antara musim panas dan musim dingin.
Masalahnya terletak pada suhu. Mesin berubah, pipa berubah, tetapi Anda tidak.
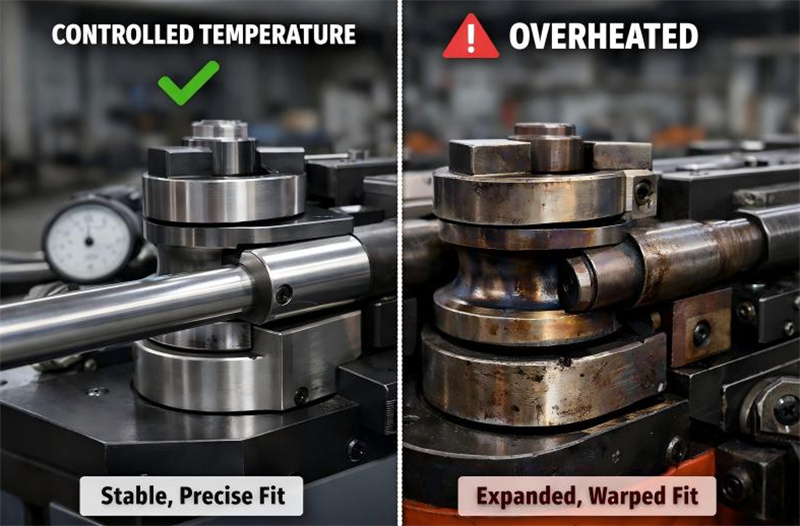
I. Ekspansi Termal: Komponen Mengalami Pertumbuhan Halus
Mesin pembengkok pipa terbuat dari logam, dan logam mengembang ketika dipanaskan. Rangka, lengan pembengkok, mandrel, serta die—semua komponen ini perlahan memanas selama mesin beroperasi. Setiap komponen mungkin hanya mengembang sebagian kecil milimeter, tetapi untuk sudut pembengkokan, perubahan sekecil itu dapat setara dengan setengah derajat atau bahkan lebih dalam hal sudut.
Ketika mesin pertama kali dihidupkan, suhunya dingin; setelah beroperasi terus-menerus selama beberapa jam, semua komponennya menjadi panas. Dengan pengaturan sudut pembengkokan yang sama, sudut aktual pipa yang dibengkokkan oleh mesin dalam kondisi dingin berbeda dari sudut pipa yang dibengkokkan oleh mesin dalam kondisi panas. Bukan berarti mesin rusak; ini adalah akibat dari ekspansi dan kontraksi termal.
II. Suhu Minyak Hidrolik: Barometer Tekanan
Minyak hidrolik merupakan media transmisi daya pada mesin pembengkok pipa hidrolik, dan viskositasnya berubah secara signifikan tergantung pada suhu.
Ketika suhu minyak terlalu rendah, minyak menjadi kental, sehingga aliran memburuk dan respons sistem melambat. Gerakan lengan bengkok bisa menjadi lamban atau tidak merata, mengakibatkan sudut lengkung tidak mencukupi atau kerutan pada permukaan pipa yang dibengkokkan.
Ketika suhu minyak terlalu tinggi, minyak menjadi lebih encer, meningkatkan kebocoran internal dan menyulitkan pemeliharaan tekanan. Gaya penjepitan yang tidak mencukupi akan menyebabkan pipa tergelincir, dan gaya pembengkokan yang tidak mencukupi akan menghasilkan sudut lengkung yang lebih kecil. Selain itu, operasi berkepanjangan pada suhu tinggi akan mempercepat penuaan seal dan oksidasi serta degradasi minyak, yang semuanya berdampak lebih lanjut pada akurasi.
Mempertahankan suhu minyak dalam kisaran yang direkomendasikan sangat penting untuk menjamin tekanan dan respons sistem yang stabil. Interval penggantian minyak, kondisi pendingin, serta fungsi kipas pendingin yang tepat semuanya memengaruhi suhu minyak.
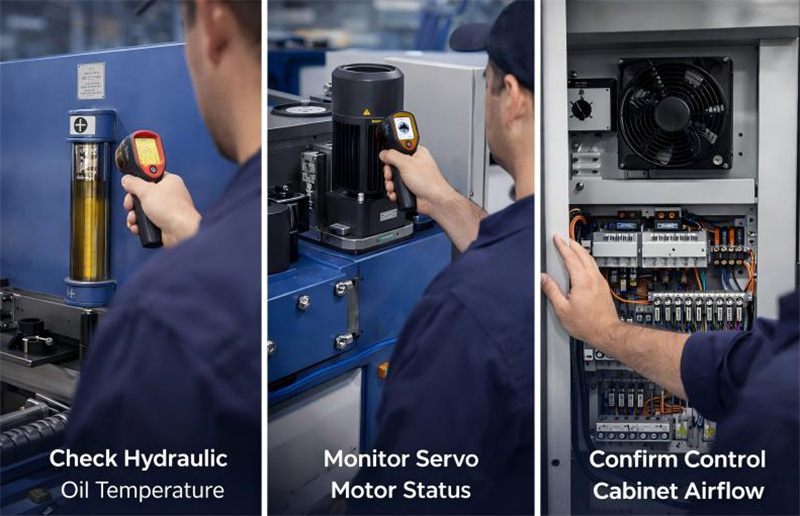
III. Motor Servo dan Sistem Kelistrikan: Suhu Tinggi Dapat dengan Mudah Memicu Perlindungan
Motor servo dan driver pada mesin bending pipa CNC juga memiliki persyaratan suhu. Suhu tinggi dapat menyebabkan sistem servo menurunkan kecepatan atau memicu alarm dan mati otomatis. Jika ventilasi dan pembuangan panas di dalam kabinet listrik buruk, suhu akan terus meningkat, memperpendek masa pakai komponen elektronik di controller dan drive serta meningkatkan tingkat kegagalan.
Beberapa masalah yang tampaknya berupa posisi tidak akurat atau operasi tidak normal pada akhirnya ditemukan disebabkan oleh suhu yang terlalu tinggi di dalam kabinet listrik.
IV. Suhu Lingkungan: Fluktuasi Suhu di Bengkel Juga Dapat Mempengaruhi Akurasi Bending
Suhu bengkel yang rendah di musim dingin dan tinggi di musim panas menghasilkan variasi suhu musiman yang memengaruhi akurasi bending.
Selama start dingin di musim dingin, minyak hidrolik mungkin terlalu tebal, dan celah antara komponen mesin lebih kecil karena suhu rendah. Jika produksi massal dimulai segera setelah memulai, kualitas beberapa pipa pertama mungkin berbeda dari yang berikutnya.
Solusi untuk variasi suhu lingkungan sederhana: jalankan mesin tanpa beban selama periode setelah setiap startup untuk memungkinkan suhu mesin untuk stabil sebelum memulai produksi. Proses pemanasan sebelumnya ini menghindari perbedaan kualitas antara kondisi mesin dingin dan panas.
V. Suhu mati: Berpengaruh langsung pada kondisi permukaan kontak
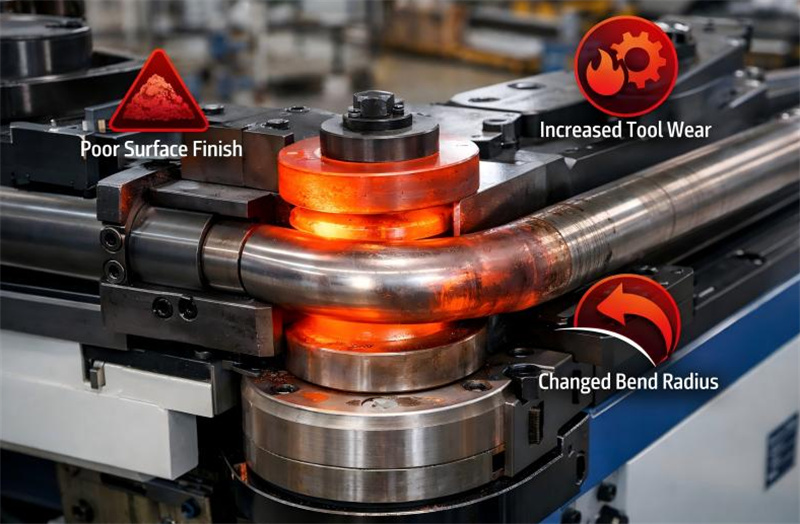
Selama lentur, gesekan antara die dan pipa menghasilkan panas. Jika suhu mati meningkat terlalu tinggi, efek pelumasan minyak lentur berkurang, berpotensi menyebabkan goresan atau adhesi materi kecil pada permukaan pipa.
Ketika suhu die terlalu tinggi, lapisan minyak di permukaan kontak tidak dapat dipertahankan, sehingga terjadi kontak langsung antar logam dan menurunkan kualitas permukaan. Mengatur kecepatan bending secara tepat serta memastikan pasokan minyak bending yang cukup dapat mengurangi panas gesekan. Jika ukuran batch besar dan mesin beroperasi terus-menerus dalam waktu lama, menghentikan mesin secara singkat untuk mendinginkannya akan mencegah akumulasi suhu cetakan hingga mencapai tingkat yang terlalu tinggi.
VI. Cara Menjadwalkan Pemeriksaan Suhu Harian
Terdapat beberapa titik suhu yang perlu dipantau selama pengoperasian mesin bending pipa: suhu tangki oli hidrolik, suhu internal kabinet listrik, suhu permukaan motor servo, serta suhu area kontak antara cetakan dan pipa selama proses bending.
Pengukur suhu oli merupakan alat acuan yang sangat langsung. Dikombinasikan dengan data beban tiap sumbu yang ditampilkan di layar sentuh, rutinitas pemantauan suhu dasar dapat dibuat. Jika nilai suhu tertentu secara konsisten tinggi, sistem pendingin, sistem pelumasan, dan ventilasi harus diperiksa agar berfungsi dengan baik—bukan menunggu hingga suhu mencapai tingkat peringatan sebelum mengambil tindakan. Sebagian besar mesin pembengkok pipa menampilkan nilai real-time pada pengukur suhu oli atau layar sentuhnya; kuncinya adalah membiasakan diri memeriksa dan menafsirkan nilai-nilai tersebut.
Pernahkah Anda mengalami situasi di mana perubahan suhu menyebabkan fluktuasi kualitas pipa yang dibengkokkan selama proses produksi? Kami mengundang masukan Anda.

