





Ի՞նչ է առաջացնում ծռման սխալներ խողովակների ծռման մեքենաներում ջերմաստիճանի խնդիրների պատճառով:
Շղթայավորման մեքենաներում ջերմաստիճանի հարցը իրականում բավականին նրբագետն է: Ձեր ծրագիրը և ձուլատակը կարող են լինել կարգի մեջ, սակայն շղթայավորված խողովակները պարզապես չեն ստացվում ճիշտ՝ առաջին սերիան լավ է, երկրորդ սերիան՝ կենտրոնից շեղված: Առավոտյան չորացված խողովակները անցնում են ստուգումը, սակայն օրվա երեկոյան մասում չորացված խողովակները բոլորը կենտրոնից շեղված են: Հաճախ խնդիրը ոչ թե մեքենայի խափանումն է, այլ աննկատ ազդող ջերմաստիճանը:
I. Մետաղի ընդլայնումը տաքացնելիս
Շղթայավորման ընթացքում խողովակը ինքն աստիճանաբար տաքանում է ձևափոխության և շփման հետևանքով: Բարձր ջերմաստիճանների պատճառով մետաղը ընդլայնվում է, ինչը հանգեցնում է պատի հաստության բաշխման, տրամագծի և նույնիսկ երկարության փոքր փոփոխությունների: Ստալի դեպքում այս փոփոխությունը կարող է լինել աննկատ, սակայն ալյումինի դեպքում ջերմային ընդլայնման ազդեցությունը ավելի մեծ է:
Ավելի խնդրահարույց է այն, որ նյութերի վերադարձման բնութագրերը տարբերվում են տաք և սառը վիճակներում: Նույն ծրագիրը կարող է ստացվել կատարյալ ծռման անկյուն սառը խողովակի համար, սակայն տաք խողովակի դեպքում վերադարձումը կարող է լինել ավելի փոքր կամ ավելի մեծ: Հենց դրա պատճառով էլ նույն մեքենայով տարբեր ժամանակներում արտադրված խողովակների որակը տարբերվում է՝ շրջակա միջավայրի ջերմաստիճանը փոխվում է, ինչպես նաև նյութի ջերմաստիճանը:
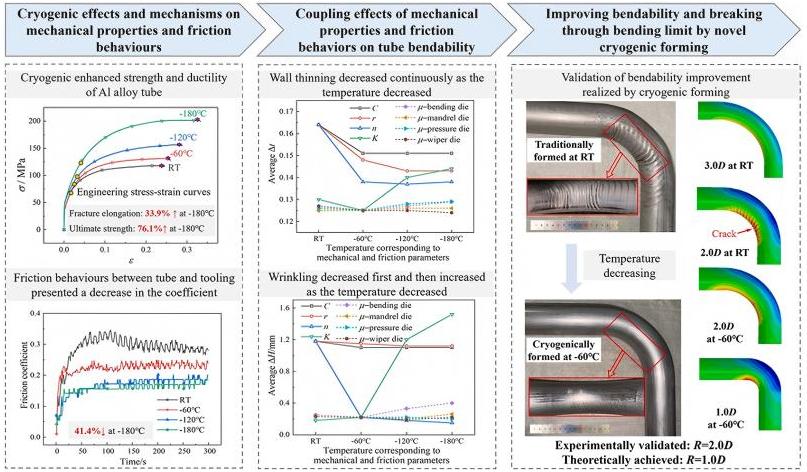
II. Ֆորմայի ջերմաստիճանը նույնպես փոխվում է
Շղթայի ծռման գործընթացի ընթացքում շղթայի և ձուլատակի միջև անընդհատ շփում է առաջանում: Որոշակի անգամ ծռելուց հետո ծռման ձուլատակի, սեղմման ձուլատակի և մանդրելի ջերմաստիճանները աստիճանաբար բարձրանում են: Ավելի բարձր ձուլատակի ջերմաստիճանները փոխում են շղթայի և ձուլատակի միջև շփման վիճակը:
Այս պահին հնարավոր խնդիրներն են՝ շղթայի մակերեսի վրա գծագրումներ, անհավասար ծռման դիմադրություն և շփման մակերեսի վրա ծռման յուղի ձախողումը: Այս խնդիրները չեն հայտնվում անմիջապես, սովորաբար դրանք աստիճանաբար են հայտնվում որոշակի ժամանակ աշխատելուց հետո: Օպերատորները սովորաբար չեն կապում այս խնդիրները ձուլատակի ջերմաստիճանի հետ:
III. Հիդրավլիկ յուղի ջերմաստիճանը ուղղակիորեն ազդում է ծռման ուժի վրա
Հիդրավլիկ յուղը հիդրավլիկ շղթայի ծռման մեքենայում ուժի փոխանցման միջավայրն է: Յուղի ջերմաստիճանի փոփոխությունները փոխում են նրա ծակումը, ինչը ազդում է համակարգի ճնշման փոխանցման արդյունավետության վրա:
Ցածր ջերմաստիճանների դեպքում յուղը հաստանում է, ինչը հանգեցնում է համակարգի ավելի դանդաղ ռեակցիայի և հնարավոր է՝ ավելի թույլ ճկվող ու ծռվող գործողությունների: Բարձր ջերմաստիճանների դեպքում յուղը մեղմանում է, ինչը մեծացնում է ներքին հատակային արտահոսքը և դժվարացնում ճնշման պահպանումը, ինչը հնարավոր է՝ հանգեցնի անբավարար ծռման ուժի: Արդյունքում ծռման անկյունը կա՛մ չափից մեծ է, կա՛մ չափից փոքր:
Երկարատև անընդհատ արտադրության ընթացքում յուղի ջերմաստիճանը շարունակաբար բարձրանում է: Եթե այն չվերահսկվի, յուղի ջերմաստիճանը կարող է գերազանցել թույլատրելի սահմանները, ինչը ազդելու է ոչ միայն ճշգրտության, այլև արագացնելու է սեղմանի մասերի ավարտանքը:
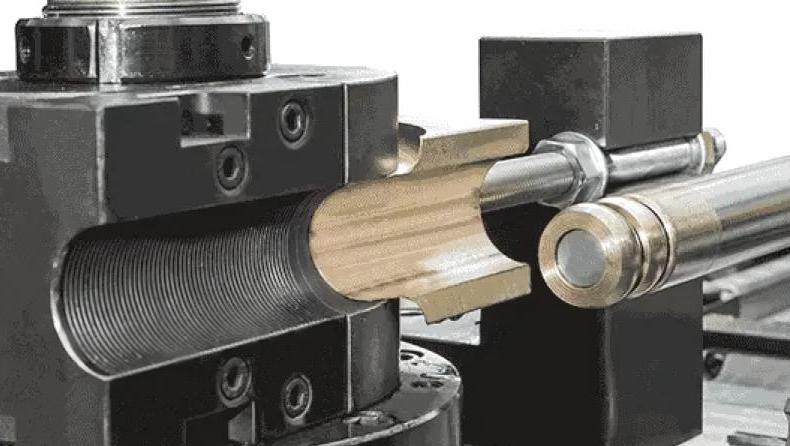
IV. Շրջակա միջավայրի ջերմաստիճանի սեզոնային ազդեցությունը
Ձմեռը արտադրամասում ցածր ջերմաստիճանը և ամառը բարձր ջերմաստիճանը նույնպես ազդում են խողովակների ծռման մեքենայի վրա:
Երբ մեքենան սկսվում է սառը վիճակում ձմեռային պայմաններում, մեքենայի մասերի միջև եղած լուրջ տարածությունները փոքրանում են ցածր ջերմաստիճանի պատճառով, իսկ հիդրավլիկ յուղը նույնպես խիտանում է: Եթե սերիական արտադրությունը սկսվի առանց նախնական տաքացման, առաջին մի քանի խողովակների որակը կարող է տարբերվել հետագաներից:
Որոշ փորձառու օպերատորներ սովորություն են ձեռք բերել մեքենան միացնելուց հետո այն տասը րոպե անվարժ աշխատեցնել՝ մեքենայի ջերմաստիճանը կայունացնելու համար, իսկ հետո սկսել աշխատանքը: Այս մոտեցումը բավականին հիմնավորված է:
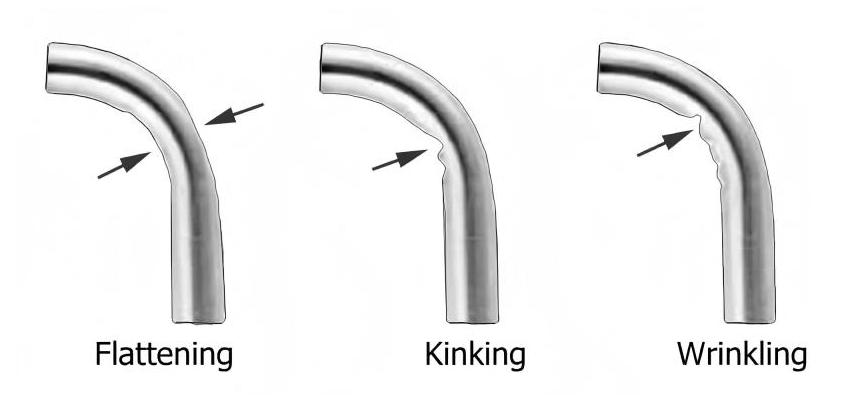
Վ. Ջերմաստիճանի կարգավորման մի քանի եղանակ
Յուրաքանչյուր օր մեքենան միացնելուց հետո այն որոշ ժամանակ անվարժ աշխատեցրեք՝ հիդրավլիկ յուղի ջերմաստիճանը բարձրացնելու և բոլոր մասերը ջերմային հավասարակշռության վիճակի հասցնելու համար, իսկ հետո սկսեք պաշտոնական արտադրությունը:
Շարունակական մեծ մասշտաբի արտադրության ընթացքում մշտապես հսկեք յուղի ջերմաստիճանի ցուցիչը: Եթե յուղի ջերմաստիճանը մշտապես բարձր է, ստուգեք՝ արդյոք սառեցման համակարգը ճիշտ է աշխատում, արդյոք սառեցման օդափոխիչը աշխատում է և արդյոք յուղի սառեցուցիչը խցանված է:
Շատ կարևոր է նաև խողովակների ծռման յուղի ընտրությունը: Տարբեր ապրանքային նշանների խողովակների ծռման յուղերը տարբեր ջերմաստիճանային միջակայքերում են օգտագործվում: Ձեր արտադրական միջավայրին համապատասխան յուղի ընտրությունը ապահովում է ավելի կայուն քսանյութային հատկություններ:
Բարձր ճշգրտությամբ արտադրության համար դիտարկեք արտադրամասում օդի սառեցման կամ օդափոխման սարքավորումների տեղադրումը՝ մեքենաների վրա շրջակա միջավայրի ջերմաստիճանի տատանումների ազդեցությունը նվազեցնելու համար:
VI. Օրական դիտարկման որոշ եղանակներ
Յուղի ջերմաստիճանի չափիչը կարևոր ցուցանիշ է սառեցման համակարգի ճիշտ աշխատանքը գնահատելու համար: Դիտեք նաև մեքենայի շարժվող մասերի շփման ջերմաստիճանի փոփոխությունները շահագործման ընթացքում: Օպերատորների օրական զգացած տարբերությունները նույնպես կարող են ծառայել որպես հղումային գործոն:
Եթե հայտնաբերեք ծռված խողովակների որակի և ժամանակի ու ջերմաստիճանի փոփոխությունների միջև կարևոր կապ, կարելի է հիմնականում եզրակացնել, որ ջերմաստիճանը ազդում է ճշգրտության վրա: Ռեգիստրավորեք շրջակա միջավայրի ջերմաստիճանը, յուղի ջերմաստիճանը, մեքենայի աշխատանքի տևողությունը և ծռված խողովակների որակի տվյալները, այնուհետև համեմատեք դրանք՝ օրինաչափությունը հայտնաբերելու համար:
Վերջերս հանդիպե՞լ եք արտադրության մեջ այնպիսի դեպքերի, երբ որակի տատանումները պայմանավորված էին ջերմաստիճանի փոփոխությամբ: Ինչպե՞ս հաստատեցիք, որ դա կապված է ջերմաստիճանի հետ: Խնդրում ենք կիսվել ձեր փորձով: Խողովակների ծռման մեքենաներում ջերմաստիճանի խնդիրը իրականում բավականին նրբագետնային է: Ձեր ծրագիրը ճիշտ է, ձեր ձուլատակը ճիշտ է, սակայն ծռված խողովակները պարզապես ճիշտ չեն՝ առաջին սերիան լավ է, երկրորդ սերիան կենտրոնից շեղված է; առավոտյան արտադրվածները անցնում են ստուգումը, իսկ երեկոյան արտադրվածները բոլորը կենտրոնից շեղված են: Հաճախ դա չի նշանակում, որ մեքենան խափանված է, այլ այն, որ ջերմաստիճանն է ազդում:
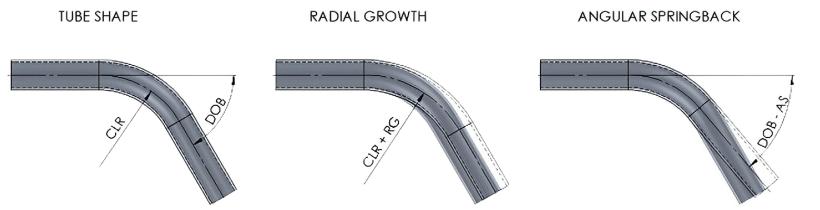
Արդյոք արտադրության ընթացքում հանդիպել եք դեպքերի, երբ որակի տատանումները պայմանավորված էին ջերմաստիճանի փոփոխությամբ: Ինչպես հաստատեցիք, որ դա կապված էր ջերմաստիճանի հետ:

