Երբ խոսքը վերաբերում է խողովակների ծռման մեքենաների էլեկտրական միացումներին, ես շատ դեպքեր եմ տեսել. մեքենան հավաքված է, մեխանիկական մասերը աշխատում են ճիշտ, սակայն հենց մեքենան միացնելուց հետո այն սկսում է սիգնալավորել, սերվոշարժիչը թարթում է անկանոն, կամ նույնիսկ այրում է վարիչ սարքավորման վահանակը։ Վերջում խնդիրը միշտ հանգեցնում է էլեկտրական միացումներին։ Շղթայի միացումը կարծես պարզ է, սակայն այնտեղ անհամար մանրամասներ կան։
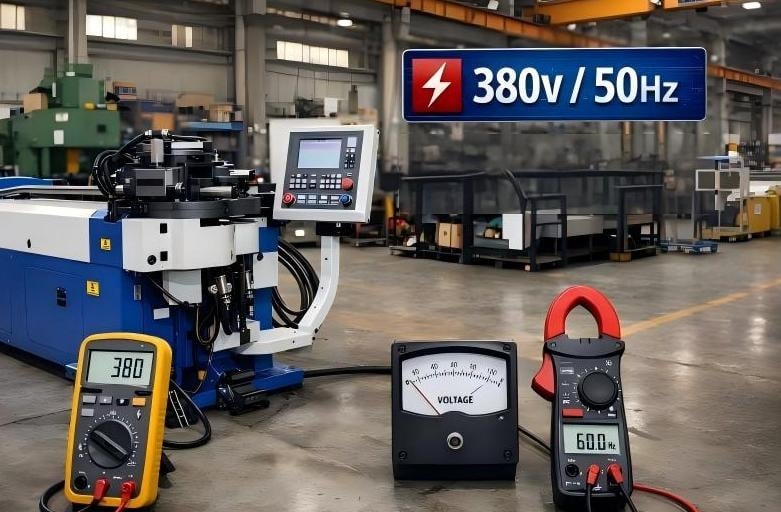
Էլեկտրական մատակարարման համատեղելիությունը և փուլերի հերթականությունը առաջնային են։
Մինչ մեքենայի միացումը սնման աղբյուրին՝ սկզբում համոզվեք, որ արհեստանոցի լարումն ու հաճախականությունը համապատասխանում են մեքենայի պիտակին նշված արժեքներին: 380 Վ լարման մեքենան 220 Վ ցանցին միացնելու դեպքում այն պարզապես չի աշխատի, իսկ 460 Վ լարման մեքենան 380 Վ ցանցին միացնելու դեպքում կարող է առաջացնել վարիչի սխալի հաղորդագրություն՝ ցածր լարման պատճառով: Եթե լարումը սխալ է, այն հետագայում ճշտելը օգնություն չի տա:
Փուլերի հաջորդականությունը հեշտությամբ կարող է անտեսվել: Եթե երեք փուլանոց շարժիչի փուլերի հաջորդականությունը հակառակված է, ձեթի պոմպը կպտտվի հակառակ ուղղությամբ, և հիդրավլիկ համակարգը ճնշում չի ստեղծի: Այն խողովակների ծալման բազուկների մոդելների դեպքում, որտեղ կա ծանրության ազդեցությամբ առաջացած կախվածության ռիսկ, հակառակ պտույտը կարող է առաջացնել բազուկի անսպասելի անկում ծանրության ազդեցությամբ, ինչը ստեղծում է անվտանգության վտանգ: Մեքենայի փորձարկման համար կարճ միացման առաջ համոզվեք, որ պտտման ուղղությունը համապատասխանում է ձեթի պոմպի վրա նշված սլաքին. սա պահանջում է կես րոպեից պակաս ժամանակ:
Կաբելի սպեցիֆիկացիաներ. Մի մեկնաբանեք միայն չափսերը
Էլեկտրական միացման լարի հատվածային մակերեսը պետք է ընտրվի սարքի անվանական հոսանքի հիման վրա՝ որոշակի մարգինով: Պատկերված լարերը ծանր բեռնվածության դեպքում կառաջացնեն լարման անկում, ինչը կհանգեցնի թեքվող բազուկի թույլ շարժումների և անկայուն անկյունների: Որոշ արհեստանոցներ հարմարավետության համար օգտագործում են այն լարերը, որոնք հասանելի են, ինչը հանգեցնում է տաքացման, մեկուսացման ավարտի և շահագործման որոշակի ժամանակ անց ավելի բարձր վթարման հաճախականության:
Կառավարման լարերը և սիգնալային գծերը պետք է անցկացվեն առանձին՝ ուժային գծերից և չպետք է միասին կապվեն: Եթե սերվո շարժիչի և էնկոդերի սիգնալային գծերը երկար հեռավորությամբ ընթանում են բարձր հոսանքով ուժային գծերի զուգահեռ, միջամտությունը անխուսափելի է: Անկյունային հետադարձ կապի սիգնալի միջամտությունը կառաջացնի ծալված խողովակի անկյան տատանումներ:
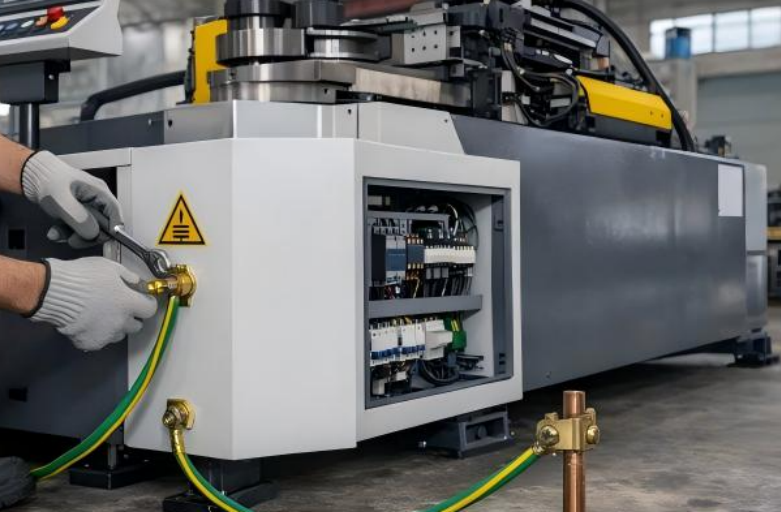
Հողավորումը չի կարելի գերագնահատել:
Ճանապարհավարման սխալները շատ անբացատրելի խափանումների արմատային պատճառն են: Սերվո շարժիչների սիգնալավորումը, կոդավորիչի սիգնալների տատանումները, շուշի էկրանի հետ կապի ընդհատումները, պատահական խափանումները՝ շատ խնդիրներ հետազոտությունից հետո վերջապես ծագում են սխալ ճանապարհավարումից:
Ճանապարհավարումը պետք է կատարվի առանձին, չօգտագործելով համատեղ ճանապարհավարման էլեկտրոդ կարկատման սարքերի կամ բարձր հզորության շարժիչների հետ: Ճանապարհավարման դիմադրությունը պետք է լինի հնարավորին չափ ցածր, իսկ ճանապարհավարման մետաղալարը՝ բավարար հաստ պղնձե լար: Եթե արտադրամասի էլեկտրամատակարարման համակարգի ճանապարհավարման պայմանները բավարար չեն, ապա հար цел է առանձին ճանապարհավարման ստայկ տեղադրել: Ճիշտ ճանապարհավարումը բնական կերպով վերացնում է շատ էլեկտրական խափանումներ:
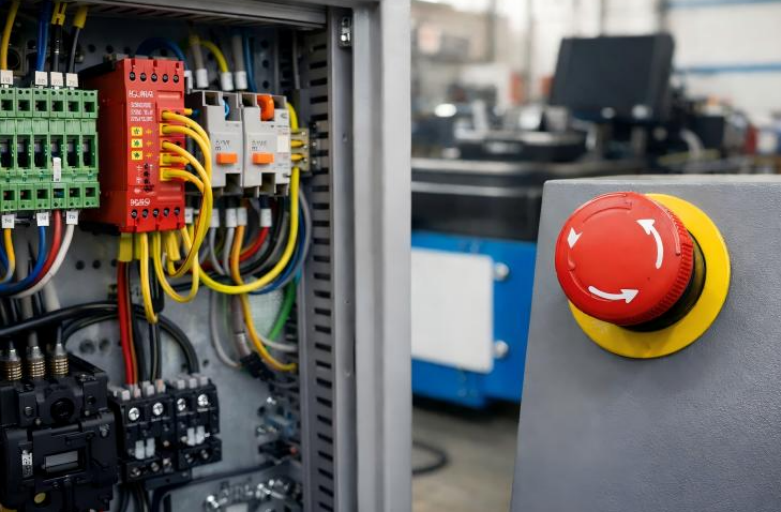
Ավտոմատ կանգնեցման և անվտանգության շղթաները պետք է անցնեն խիստ փորձարկում:
Ավտոմատ կանգնեցման շղթան պարզապես լարերի միացումը չէ. Յուրաքանչյուր բաղադրիչ պետք է ստուգվի առանձին: Կառավարման վահանակի ավտոմատ կանգնեցման կոճակը սեղմելիս բոլոր շարժումները պետք է անմիջապես կանգնեն՝ առանց որևէ արգելքի, և որևէ առանցք չպետք է շարունակի շարժվել: Անվտանգության դռների միացիչներն ու սահմանային միացիչները նույնպես պետք է ստուգվեն. մեքենան պետք է ավտոմատ կերպով կանգնի կամ մնա անշարժ, երբ դուռը բացվում է:
Այս ոլորտում ճիշտ ստուգումները երաշխավորում են օպերատորի անվտանգությունը: Մի թեթևացրեք ավտոմատ կանգնեցման ստուգման վրա ծախսված ժամանակը. դա արժե այդ ջանքերը:
Լարերի վերջամասերի ամրացում և պիտակավորում:
Շարժման մեջ գտնվող միջավայրերում լարերի վերջամասերը աստիճանաբար կարող են սահքի ենթարկվել: Սահքի ենթարկված վերջամասերը մեծացնում են շփման դիմադրությունը, ինչը հանգեցնում է տաքացման, աղեղի առաջացման և միջանկյալ ազդանշանների: Ամրացնելիս օգտագործեք համապատասխան մոմենտ. չափից շատ ամրացումը կարող է վնասել վերջամասերը:
Պիտակավորեք յուրաքանչյուր լար՝ որն է սնման, որն է ազդանշանի և որ վերջամասին է միացված. սա կարևոր կլինի խափանումների վերացման ժամանակ:
Մինչ միացում ստուգման ցուցակ
Ստուգել եք արդյոք փուլերի հաջորդականությունը: Ճիշտ է արդյոք միացված հողավորման լարը: Արդյո՞ք բոլոր տերմինալները սեղմված են: Կատարվել են արդյոք ավտոմատ կանգնեցման և անվտանգության շղթաների փորձարկումները: Երբ այս ստուգումները ավարտվեն, սարքի միացումը գործնականում վերացնում է սկզբնավորման ձախողումները, որոնք առաջանում են միացման խնդիրների պատճառով:
Էլեկտրական միացումների ստանդարտացումը մեծ չափով որոշում է սարքավորման կայունությունը և ձախողումների հաճախականությունը հետագա շահագործման ընթացքում: Ձեր արհեստանոցում արդյո՞ք առաջացել են խնդիրներ սարքավորումների միացման ժամանակ մանրամասնությունների անտեսման պատճառով:



