





Ինչպե՞ս է խողովակները ծռելու մեքենայի ջերմաստիճանի կարգավորումը ազդում ծռման որակի վրա։
Շատերը չեն վերաբերվում լուրջ կերպով խողովակների ծռման մեքենաների ջերմաստիճանի վերահսկմանը։ Նրանք տեղադրում են մեքենան, հարմարեցնում ծրագիրը և սկսում մեծ քանակով արտադրություն։ Սակայն աշխատելիս նրանք հայտնաբերում են, որ՝ առաջին խմբի խողովակները ճիշտ անկյունով են, իսկ երկրորդ խմբի խողովակները սկսում են շեղվել՝ առավոտյան ծռված խողովակները նկատելիորեն տարբերվում են օրվա երեկոյան ծռված խողովակներից՝ նույն ծրագիրը տալիս է զգալիորեն տարբեր արդյունքներ ամառվա և ձմեռվա ընթացքում։
Խնդիրը ջերմաստիճանում է։ Մեքենան փոխվում է, խողովակները փոխվում են, իսկ դուք՝ ոչ։
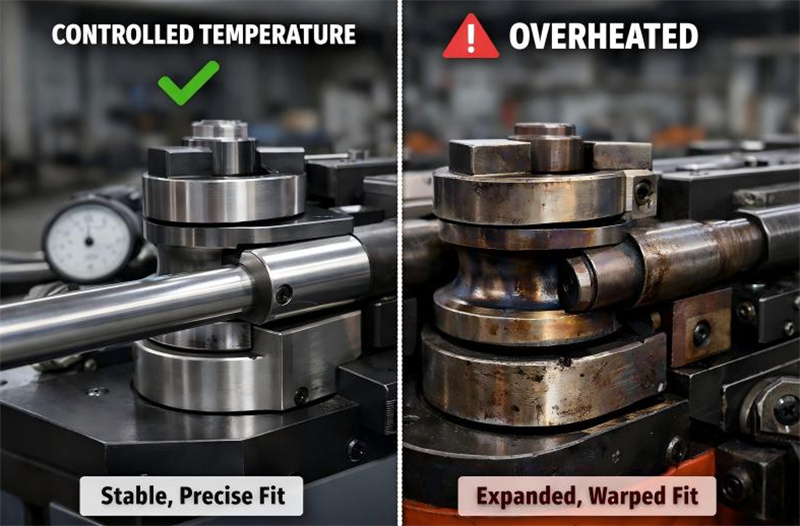
I. Ջերմային ընդարձակում՝ բաղադրիչները մեծանում են աննկատելի կերպով
Շղթայավոր ծալման մեքենաները պատրաստված են մետաղից, իսկ մետաղը ընդարձակվում է տաքացնելիս: Շրջանակը, ծալման թևը, մանդրելը և մատրիցան՝ բոլոր այս բաղադրիչները մեքենայի շահագործման ընթացքում դանդաղ տաքանում են: Յուրաքանչյուր բաղադրիչ կարող է ընդարձակվել միայն միլիմետրի մի մասով, սակայն ծալման անկյան համար միլիմետրի մի մասի փոփոխությունը կարող է համապատասխանել կես աստիճանի կամ ավելի մեծ անկյան փոփոխության:
Երբ մեքենան առաջին անգամ միացվում է, այն սառը է, իսկ մի քանի ժամ անընդհատ աշխատելուց հետո բոլոր բաղադրիչները տաքանում են: Նույն ծակման անկյան սահմանման դեպքում սառը մեքենայով ծակված խողովակների իրական անկյունը տարբերվում է տաք մեքենայով ծակված խողովակների անկյունից: Դա չի նշանակում, որ մեքենան սխալված է, այլ ջերմային ընդարձակումն ու սեղմումն են աշխատում:
II. Հիդրավլիկ յուղի ջերմաստիճանը՝ ճնշման բարոմետր
Հիդրավլիկ յուղը հիդրավլիկ խողովակածակող մեքենայի ուժի փոխանցման միջավայրն է, և նրա ծակումը զգալիորեն փոխվում է ջերմաստիճանի փոփոխությամբ:
Երբ յուղի ջերմաստիճանը չափից պակաս է, յուղը հաստանում է, ինչը հանգեցնում է վատ հոսելիության և դանդաղ համակարգի արձագանքի: Կորացման բազուկի շարժումը կարող է դանդաղ կամ անհավասար լինել, ինչը հանգեցնում է անբավարար կորացման անկյունների կամ կորացված խողովակի մակերեսի կարճատևության:
Երբ յուղի ջերմաստիճանը չափից բարձր է, յուղը ձգվում է, ինչը մեծացնում է ներքին արտահոսումը և դժվարացնում ճնշման պահպանումը: Անբավարար սեղմման ուժը կարող է հանգեցնել խողովակի սահելուն, իսկ անբավարար կորացման ուժը՝ փոքր կորացման անկյան: Բացի այդ, երկարատև բարձր ջերմաստիճանում աշխատելը արագացնում է սեղմարանների ավարտը և յուղի օքսիդացումն ու վատացումը, ինչը նույնպես ազդում է ճշգրտության վրա:
Յուղի ջերմաստիճանը առաջարկվող միջակայքում պահպանելը կարևոր է ճնշման և արձագանքի կայունության համար: Յուղի փոխարինման ժամկետները, սառեցուցիչի վիճակը և սառեցման օդափոխիչի ճիշտ աշխատանքը բոլորը ազդում են յուղի ջերմաստիճանի վրա:
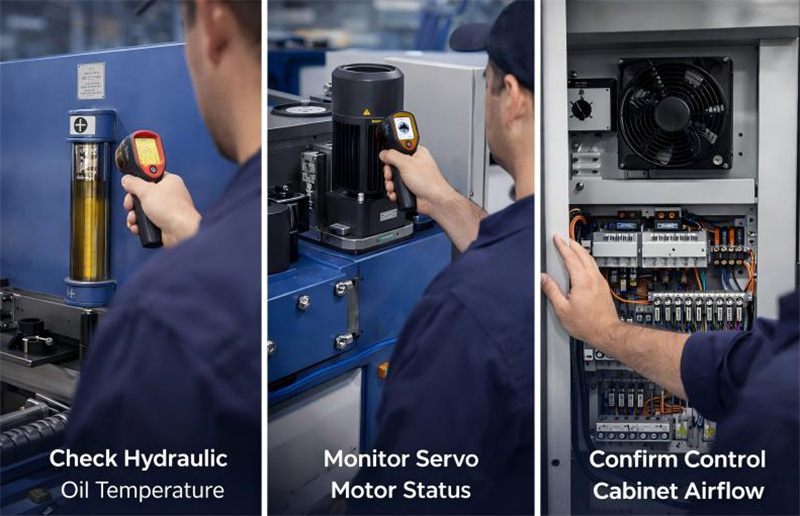
III. Սերվո շարժիչ և էլեկտրական համակարգ՝ բարձր ջերմաստիճանները հեշտությամբ ակտիվացնում են պաշտպանությունը
Սերվո շարժիչները և վարիչները մետաղամշակման հաստոցներում նույնպես ունեն ջերմաստիճանի պահանջներ: Բարձր ջերմաստիճանը կարող է բերել սերվո համակարգի արագության նվազման կամ վարձավճարի ակտիվացման և անջատման: Եթե էլեկտրական տարածքում օդափոխությունը և ջերմության արտածումը թույլ են, ջերմաստիճանը շարունակում է բարձրանալ, ինչը կարճեցնում է վարիչների և վարիչների էլեկտրոնային բաղադրիչների աշխատանքային ժամկետը և մեծացնում է անսարքությունների հաճախականությունը:
Որոշ խնդիրներ, որոնք թվում են անճշտություններ դիրքավորման կամ անսովոր աշխատանքի մեջ, վերջապես հայտնաբերվում են որպես էլեկտրական տարածքում չափից բարձր ջերմաստիճանի պատճառաբանված:
IV. Շրջակա միջավայրի ջերմաստիճան. Արտադրամասի ջերմաստիճանի տատանումները կարող են նույնպես ազդել ծակման ճշգրտության վրա:
Ձմռանը արտադրամասում ցածր, իսկ ամառը՝ բարձր ջերմաստիճանները ստեղծում են սեզոնային ջերմաստիճանային տատանումներ, որոնք ազդում են ծակման ճշգրտության վրա:
Ձմեռային սառը սկսման ժամանակ հիդրավլիկական յուղը կարող է շատ խիտ լինել, իսկ մեքենայի բաղադրիչների միջև միջակայքերը՝ փոքրանալ ցածր ջերմաստիճանի պատճառով: Եթե սերիական արտադրությունը սկսվում է անմիջապես սկսման հետո, առաջին մի քանի խողովակների որակը կարող է տարբերվել հետագաներից:
Շրջակա միջավայրի ջերմաստիճանի տատանումների լուծումը պարզ է. յուրաքանչյուր սկսման հետո մեքենան պետք է աշխատի առանց բեռնվածության որոշ ժամանակ, որպեսզի նրա ջերմաստիճանը կայունանա արտադրությունը սկսելուց առաջ: Այս նախնական տաքացման գործընթացը կանխում է սառը և տաք մեքենայի վիճակների միջև որակի տարբերությունը:
V. Դիերի ջերմաստիճանը. Ուղղակիորեն ազդում է շփման մակերեսի վիճակի վրա
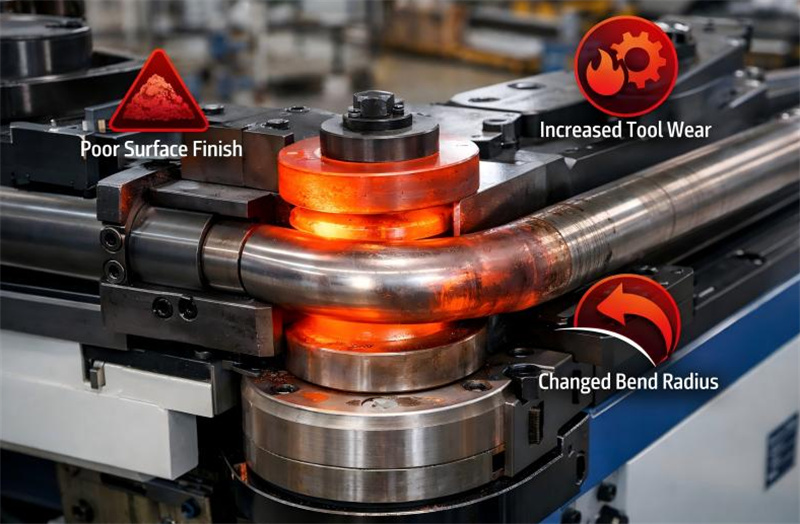
Կորացման ընթացքում դիերի և խողովակի միջև շփումը ջերմություն է առաջացնում: Եթե դիերի ջերմաստիճանը չափից բարձրանա, կորացման յուղի շաղախման ազդեցությունը նվազում է, ինչը կարող է առաջացնել խողովակի մակերեսի վրա գծագրումներ կամ փոքր չափի նյութի կպչելություն:
Երբ մատրիցի ջերմաստիճանը չափից շատ բարձր է, շփման մակերեսի վրա յուղի թաղանթը չի կարող պահպանվել, ինչը հանգեցնում է ուղղակի մետաղ-մետաղ շփման և մակերեսի որակի անկման: Կորացման արագության ճիշտ կարգավորումը և կորացման յուղի բավարար մատակարարումը կարող են նվազեցնել շփման ջերմությունը: Եթե սերիայի չափսը մեծ է և սարքը երկար ժամանակ անընդհատ աշխատում է, ապա սարքը կարճ ընդհատելով՝ սառեցնելու համար, կարող է կանխվել մատրիցի ջերմաստիճանի չափից շատ բարձրանալը:
VI. Ինչպես պլանավորել օրական ջերմաստիճանի ստուգումները
Շղթայաձև կորացման սարքի աշխատանքի ընթացքում պետք է հսկել մի քանի ջերմաստիճանային կետեր՝ հիդրավլիկ յուղի տանկի ջերմաստիճանը, էլեկտրական տարափի ներսի ջերմաստիճանը, սերվո շարժիչի մակերեսի ջերմաստիճանը և մատրիցի ու խողովակի շփման մակերեսի ջերմաստիճանը կորացման ընթացքում:
Ձեթի ջերմաստիճանի ցուցիչը շատ ուղղակի հղման միջոց է: Այն համատեղված է շոշափման էկրանին ցուցադրվող յուրաքանչյուր առանցքի բեռնվածության տվյալների հետ, ինչը հնարավորություն է տալիս ստեղծել հիմնարար ջերմաստիճանի վերահսկման ռեժիմ: Եթե որևէ ջերմաստիճանի արժեքը մշտապես բարձր է մնում, ապա անհրաժեշտ է ստուգել սառեցման համակարգի, քսանյութի համակարգի և օդափոխության ճիշտ աշխատանքը՝ այն սպասելու փոխարեն, որ ջերմաստիճանը հասնի զգուշացման մակարդակին: Շատ շղթայավոր ծալման մեքենաներ իրական ժամանակում ցուցադրում են արժեքները իրենց ձեթի ջերմաստիճանի ցուցիչներում կամ շոշափման էկրաններում. հիմնական կետը սովորելն է ստուգել և մեկնաբանել այդ արժեքները:
Դուք երբեւէ հանդիպել եք իրավիճակներում, երբ ջերմաստիճանի փոփոխությունները հանգեցրել են ճկված խողովակների որակի տատանումների արտադրության ընթացքում: Մենք ողջունում ենք ձեր արձագանքները:

