





Miért alapvető fontosságú a csőhajlító gép próbafuttatása telepítés után?
A gépet telepítették, a vezetékezés kész, és a vízszintezés megtörtént. Minden készen áll a működésre, de a telepítés minőségének igazi próbája nem az áram bekapcsolásának pillanata – hanem amikor a gép első csövet hajlít.
Sok telepítési hiba láthatatlan, amikor a gép terhelés nélkül üzemel; a problémák csak akkor jelennek meg, amikor a gép terhelés alatt áll, és aktívan csöveket hajlít. Éppen ez a próbaüzem célja: az utolsó lehetőség átfogó ellenőrzésre a teljes körű gyártás megkezdése előtt. A hibák észlelése és kijavítása ezen a szakaszon minimálisra csökkenti a költségeket, és lényegesen egyszerűbbé teszi a beállításokat.
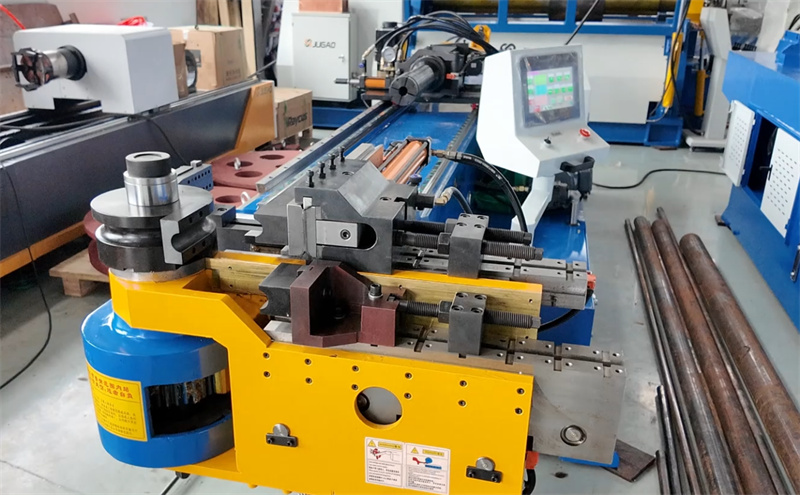
Mit ellenőriz a próbaüzem?
Egyszerűen fogalmazva négy kulcsfontosságú területet fed le: a gép általános stabilitását, a hajlítási pontosság és ismételhetőség megfelelését az előírásoknak, a szerszámok és a cső egymáshoz való illeszkedését, valamint a telepítéssel kapcsolatos mechanikai és villamos rendszerek integritását.
Bár ezek az célok egyszerűnek tűnhetnek, mindegyik közvetlenül befolyásolja a jövőbeli termelési hatékonyságot és a termékminőséget. Az ismételhetőség különösen kritikus – egyetlen megfelelő cső előállítása nem nehéz; a valódi kihívás abban rejlik, hogy *minden* cső megfeleljen az előírásoknak.
Ellenőrizze a következő két dolgot a munka megkezdése előtt
Először ellenőrizze a gép vízszintes helyzetét és rögzítését. Vizsgálja át újra a gépágyat és a fővázat egy precíziós szintezővel, hogy biztosan a megengedett tartományon belül legyen a vízszintesség. A rögzítő csavarokat a specifikációknak megfelelően egyenletesen kell meghúzni; kerülje az egyenetlen feszültséget. Az egyenetlen rögzítés könnyen rezgést és elmozdulást eredményezhet a próbafutás során.
Másodszor ellenőrizze az elektromos és hidraulikus kapcsolatokat. Ellenőrizze a tápfeszültség értékét és fázisegyensúlyát, biztosítsa a megbízható földelést, és vizsgálja meg a hidraulikus csövek vezetését és csatlakozóit szivárgás szempontjából. Az instabil tápellátás vagy akár kisebb hidraulikus szivárgás is befolyásolhatja a szervóvezérlést és a hajlítás egyenletességét a próbagyártás folyamata során.
A próbagyártás több lépésben zajlik
Első lépés: Üresjárat. Hajtsa végre az összes tengely, befogóeszköz, mandzsetta és forgó mozgás ciklusát cső nélkül. Figyeljen oda a rendellenes zajokra, rezgésekre vagy rángatózó mozgásra. Az ilyen jelek általában igazítási problémákat vagy helytelen rögzítést jeleznek – ezeket a problémákat ebben a szakaszban könnyű megoldani.
Második lépés: Egyszerű hajlítási teszt. Kezdjen egyetlen hajlítással szokásos sugárral és rövid csőhosszal. Ha telepítési problémák vannak, akár egy ilyen egyszerű hajlítás is felfedi őket szögeltérések, felületi karcolások vagy váratlan rugalmas visszatérés formájában.
Harmadik lépés: Pontosság és ismételhetőség ellenőrzése. Hajlítsa ugyanazt a darabot többször is, majd hasonlítsa össze az eredményeket. Ha a szögek darabról darabra változnak, lehetséges okok közé tartozhat a gép hiányos vízszintezése, a szerszámok rossz igazítása vagy a gépkeretben a telepítés során keletkezett maradékfeszültség. Ezeket a problémákat sokkal egyszerűbb most megoldani, mint a teljes körű gyártás megkezdése után.
Gyakori telepítési problémák próbagyártás közben
A szerszám és a gép középvonala közötti eltolódás. Ez a próbatermelés során egyik leggyakoribb probléma, amelyet gyakran a hajlítófej helytelen felszerelése vagy a szerszámok rossz beállítása okoz. Jelenségek: csőellipszis alakulása, egyenetlen falvékonyodás és felületi szerszámkarcolások.
Elégtelen befogóerő vagy helytelen mandrel-pozícionálás. A cső csúszása vagy ráncolódása próbahajlítás közben úgy tűnhet, mintha folyamatból eredő problémák lennének, de gyakran a felszereléshez és az igazításhoz kapcsolódik. Megfelelően felszerelt gépen a paraméterek finomhangolására adott válasz előrejelezhető.
Rezgés vagy zaj terhelés alatt. A hajlítás közben fellépő rezgés egyértelmű figyelmeztető jel, amely általában rögzítési problémákat, egyenetlen padlóérintkezést vagy a felszerelés során maradt laza mechanikai kapcsolatokat jelez. A terhelés alatti próbatermelés a leggyorsabb módja ennek a problémának az azonosítására.
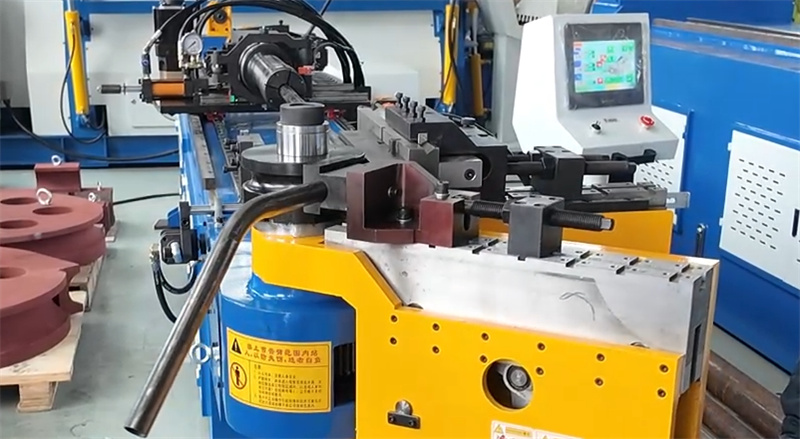
Paraméterek finomhangolásának elvei
Kerülje a maximális sebesség használatát a próbatermelés során. A lassú, kontrollált mozgás lehetővé teszi a gép működési állapotának jobb megfigyelését, és segít megkülönböztetni a felszerelési problémákat a folyamatbeállítási hibáktól. Csak akkor növelje fokozatosan a nyomást és a sebességet, miután megbizonyosodott arról, hogy minden megfelelően működik.
A forgás- és előtolási pontosság a megfelelő felszerelés kulcsfontosságú mutatói. A próbatermelés során észlelt eltérések általában azt jelzik, hogy az enkóder beállítását vagy a mechanikai felszerelést kell korrigálni.
Néhány gyakran feltett kérdés
Mennyi ideig tart egy próbafutás?
Addig tart, amíg a hajlítási pontosság és ismételhetőség több cikluson keresztül stabil marad. A részlet összetettségétől függően ez néhány órától akár több napig is eltarthat.
Képes-e egy próbafutás minden felszerelési hibát észlelni? Nem minden probléma jelenik meg azonnal, de ez a leghatékonyabb módja annak, hogy felderítsük a főbb mechanikai, villamos és igazítási hibákat a teljes mértékű termelés megkezdése előtt.
Milyen anyagokat használnak a próbafuttatáshoz?
Ugyanabból az anyagkötegből kell használni, amelyet a tényleges gyártásra szántak. Különböző anyagok eltérő hajlítási tulajdonságokkal rendelkeznek; más anyagok használata értelmetlenné tenné a próbafuttatás eredményeit.
A próbafuttatás nem csupán formális eljárás. Ez a legjobb lehetőség arra, hogy korán észrevegyék a felszerelési hibákat, és hosszú távon biztosítsák a hajlítás pontosságát. A problémák előre történő feltárása és megoldása zavartalan gyártási folyamatot garantál.

