





Milyen módszerekkel oldható meg a csövek aszimmetrikus hajlítása problémája?
Az aszimmetrikus csőhajlás egy frusztráló probléma. A cső egyenlőtlenül hajlik, az egyik oldal a helyes szögben, a másik pedig a középponttól távol, vagy a bal és a jobb oldal eltér, vagy az elülső és a hátsó oldal ellentmond. Ez a probléma ritkán egy tényező miatt fordul elő. Sok ilyen esetet kezeltem, és az alábbiakban felsorolok néhány gyakori okot és a megfelelő hibaelhárítási módszereket.
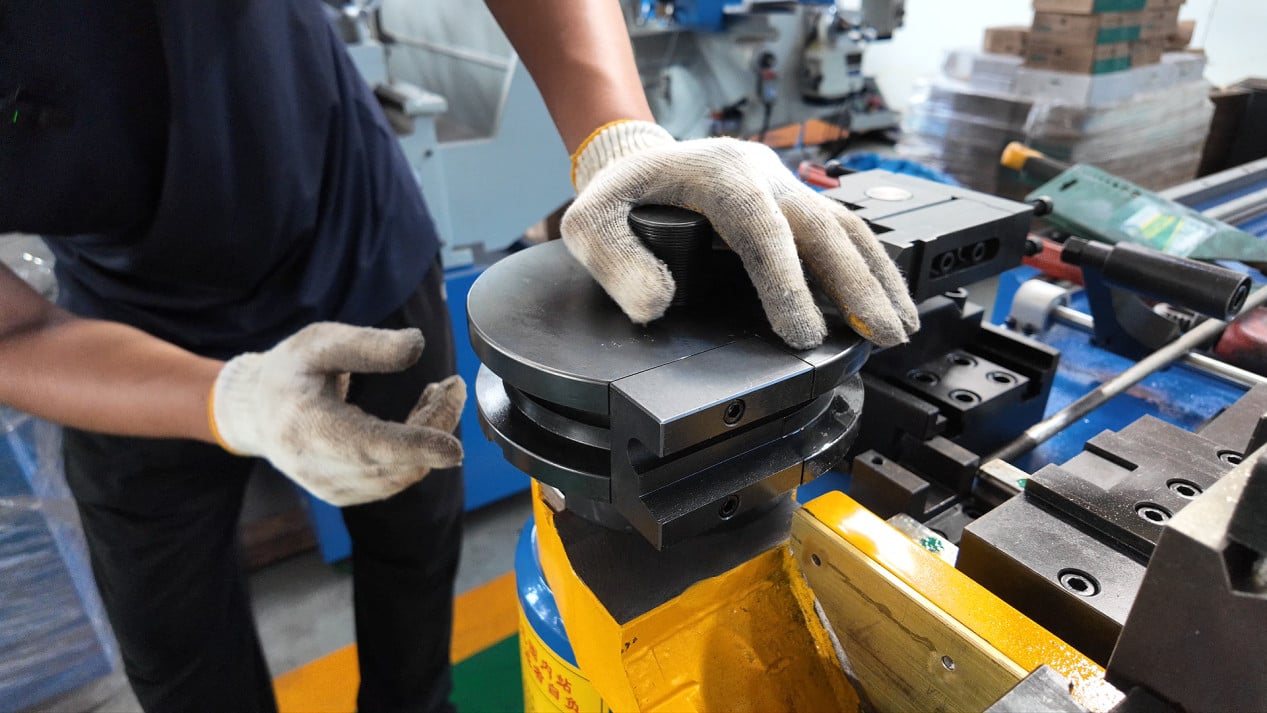
I. A rögzítési problémák okozta aszimmetria
Ha a csövet nem szorosan bekötjük, az egyik oldal nagyobb erővel küzd a hajlítás során, míg a másik oldal csúszik, ami a legközvetlenebb oka az aszimmetriának.
A befogó szerszám mindkét oldalán fellépő egyenetlen befogóerő a csövet az egyik oldalra húzza; a kopott befogófelületek egyenetlen befogóerő-eloszlást eredményeznek; a nem elegendő befogóút megakadályozza a cső teljes rögzítését.
Ellenőrizze, hogy a befogó szerszám munkafelületének mindkét oldalán azonos mértékű-e a kopás; hogy a befogónyomás mindkét oldalon kiegyensúlyozott-e; és hogy a cső kézzel elforgatható-e a befogás után – ha igen, akkor a befogóerő nem elegendő.
II. A pozícionálási problémák által okozott aszimmetria
Ha a csövet nem tolják be helyére a betáplálás során, vagy ha idegen tárgyak vannak a pozícionáló felületen, a cső bal és jobb oldali pozícionálása nem lesz egyező. Ha a hajlítás kezdőpontja eltolódik, akkor a kapott hajlásszög természetesen szintén eltér.
Ellenőrizze, hogy a cső vége teljesen síkban van-e a pozícionáló felülettel; ellenőrizze a pozícionáló felületen lévő fémforgácsokat vagy olajat; győződjön meg arról, hogy a befűzési hossz beállítása helyes. A méretváltás után ismét ellenőrizze a pozícionálási referenciát; ne feltételezze, hogy az előző tétel pozíciója érvényes.
III. A szerszám felszereléséből eredő aszimmetria
A hajlító szerszám, az összefogó szerszám és az ráncmentesítő szerszám nincsenek egy vonalban, vagy a bal és jobb oldali felszerelési pozíciójuk nem azonos. Hajlítás közben a csőre ható erő iránya eltér, ami aszimmetrikus szöget eredményez.
Ellenőrizze, hogy a hajlító szerszám és az összefogó szerszám középvonalai egybeesnek-e; ellenőrizze, hogy a szerszám bal és jobb oldali felszerelési pozíciói azonosak-e; ellenőrizze, hogy a szerszám aszimmetrikus kopása áll-e fenn.
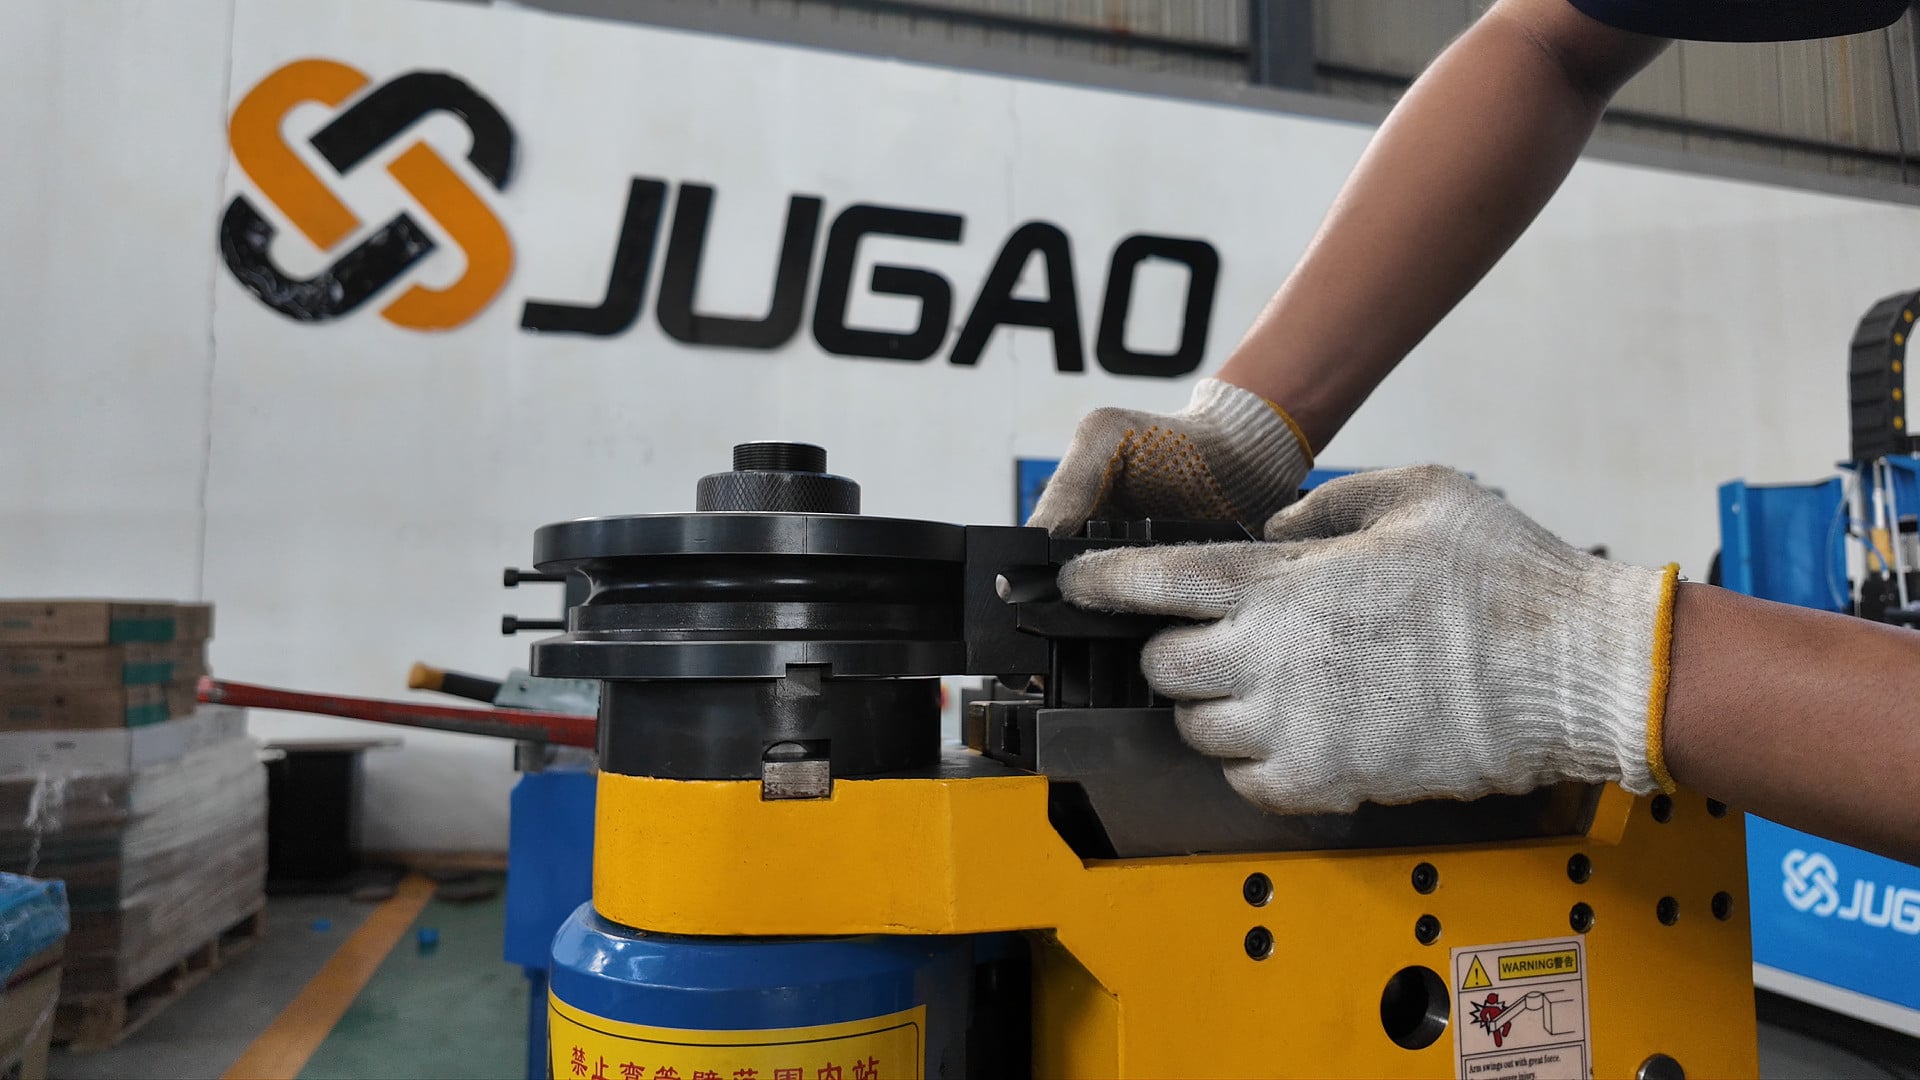
IV. A hajlító szerszám egyenetlen kopása
Ha a hajlító szerszám horpadásának egyik oldala jobban kopott, mint a másik, akkor a hajlítás során a csőre ható erő a kevésbé kopott oldal felé tolódik el, ami szögeléréskülönbséget eredményez.
Figyelje meg a hajlítószerszám horpadásának bal és jobb oldalának állapotát. Ha az egyik oldalon egyértelműen csillogó nyomok vagy kopási barlangok láthatók, az egyenetlen kopásra utal. A hajlítószerszámot azonnal javítsa vagy cserélje ki.
VI. Egyenetlen falvastagság a csőben
A cső falvastagsága körbefutóan egyenetlenül oszlik el: az egyik oldal vastagabb, mint a másik. Hajlításkor a vastagabb oldal nagyobb deformációs ellenállást mutat, míg a vékonyabb oldal könnyebben deformálódik, ezért a cső a vékonyabb oldal felé hajlik.
Próbálja ki egy másik tételből származó csövet. Ha a szimmetriamegszűnés eltűnik a cső cseréje után, valószínűleg maga az anyag okozza a problémát. Lépjen kapcsolatba a beszállítóval a cső falvastagságának tűréshatárainak megerősítése érdekében.
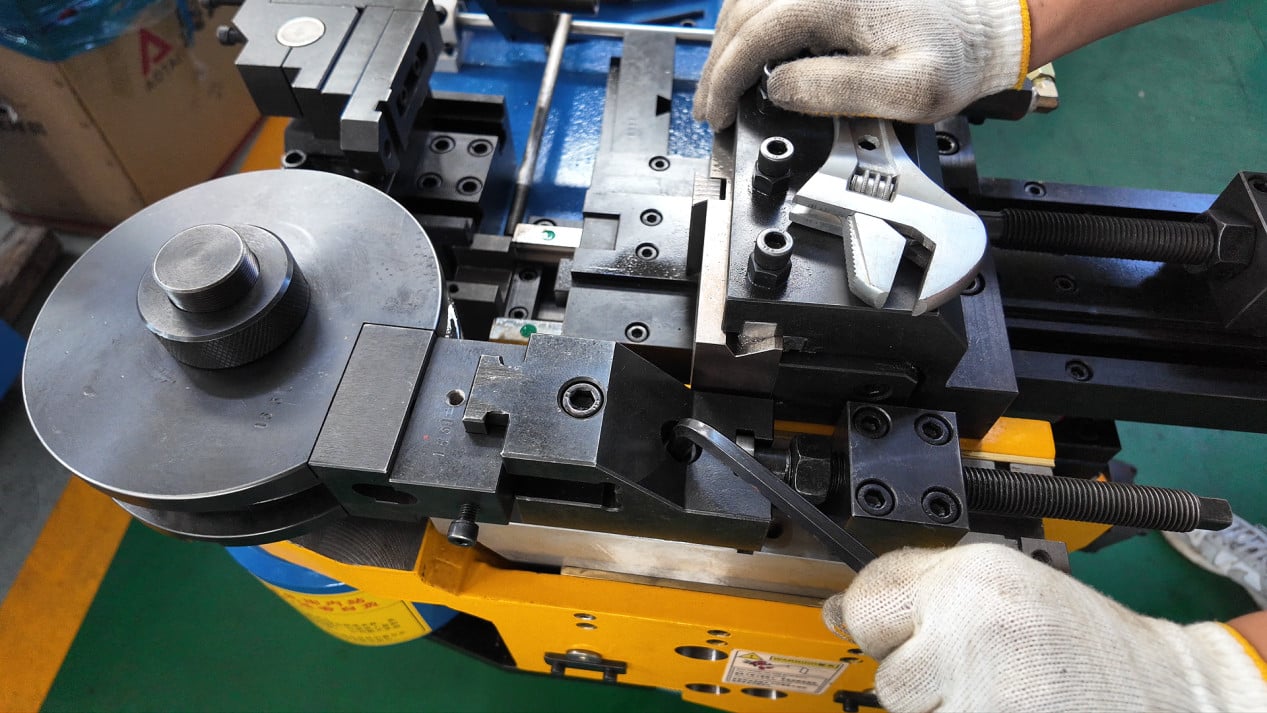
VII. Táplálási vagy forgó tengely eltolódása
Többhajlításos csőkötések esetén a táplálási hossz és a hajlítások közötti elforgatási szög eltérései miatt a következő hajlítások is eltérnek. Ezek az eltérések felhalmozódnak a későbbi hajlításoknál, végül a cső teljes aszimmetriájához vezetnek.
Ellenőrizze a tápláló- és elforgatótengelyek ismételhetőségét. Használjon mutatós mérőórát a tényleges mozgástávolság és a beállított érték összehasonlítására. Ha az enkóder visszajelzése nem egyezik meg a tényleges pozícióval, végezzen újra kalibrálást.
VII. Javasolt hibaelhárítási sorrend
Először ellenőrizze, hogy a cső valóban a helyére van-e tolva, és hogy a befogóerő elegendő-e – ez a legegyszerűbb, de leggyakrabban figyelmen kívül hagyott lépés.
Ezután ellenőrizze, hogy a befogódie szorítófelületén egyenletes-e a kopás mindkét oldalon, valamint hogy vannak-e egyoldalú kopás jelei a hajlítódie horpadásában.
Próbáljon ki ugyanolyan méretű, de más tételből származó csövet, hogy kizárja a nem egyenletes anyagvastagság lehetőségét.
Ha az összes fenti tényező normális, ellenőrizze, hogy vannak-e eltérések a tápfogó tengely és a forgó tengely pozícionálási pontosságában.
Egy könnyen figyelmen kívül hagyott részlet
Ha az aszimmetria csak egy meghatározott hajlítási szögnél jelentkezik, miközben a többi szög normális, a probléma gyakran a megfelelő hajlításhoz tartozó forma felszerelésében vagy pozícionálásában rejlik. Ha minden hajlítás aszimmetrikus, az a gép általános bal-jobb egyensúlyával kapcsolatos problémára utalhat, például a rögzítő csavarok két oldalának eltérő meghúzási erejére vagy a gépalap nem megfelelő vízszintességére.
Amikor aszimmetria-problémába ütközik, észrevette-e, hogy csak egy meghatározott szögnél fordul elő, vagy minden hajlításnál aszimmetrikus? Ez a jellemző segíthet szűkíteni a hibaelhárítás körét. Üdvözöljük a megbeszélést.

