





Szervóvezérelt elektro-hidraulikus szinkron nyomófényező: Az okos lemezfeldolgozás legjobb választása
A modern lemezfeldolgozás területén a szervóvezérelt elektro-hidraulikus szinkron hajlítógép olyan alapvető berendezéssé vált, amely meghatározza a megmunkálás pontosságát és a gyártási hatékonyságot. Ahogy az autóipar, a légi- és űripar, valamint az új energiatermelés egyre magasabb követelményeket támaszt a megformázott fémalkatrészekkel szemben, a hagyományos hajlítóberendezések gyakran nem képesek kielégíteni a pontossági igényeket összetett működési körülmények között.
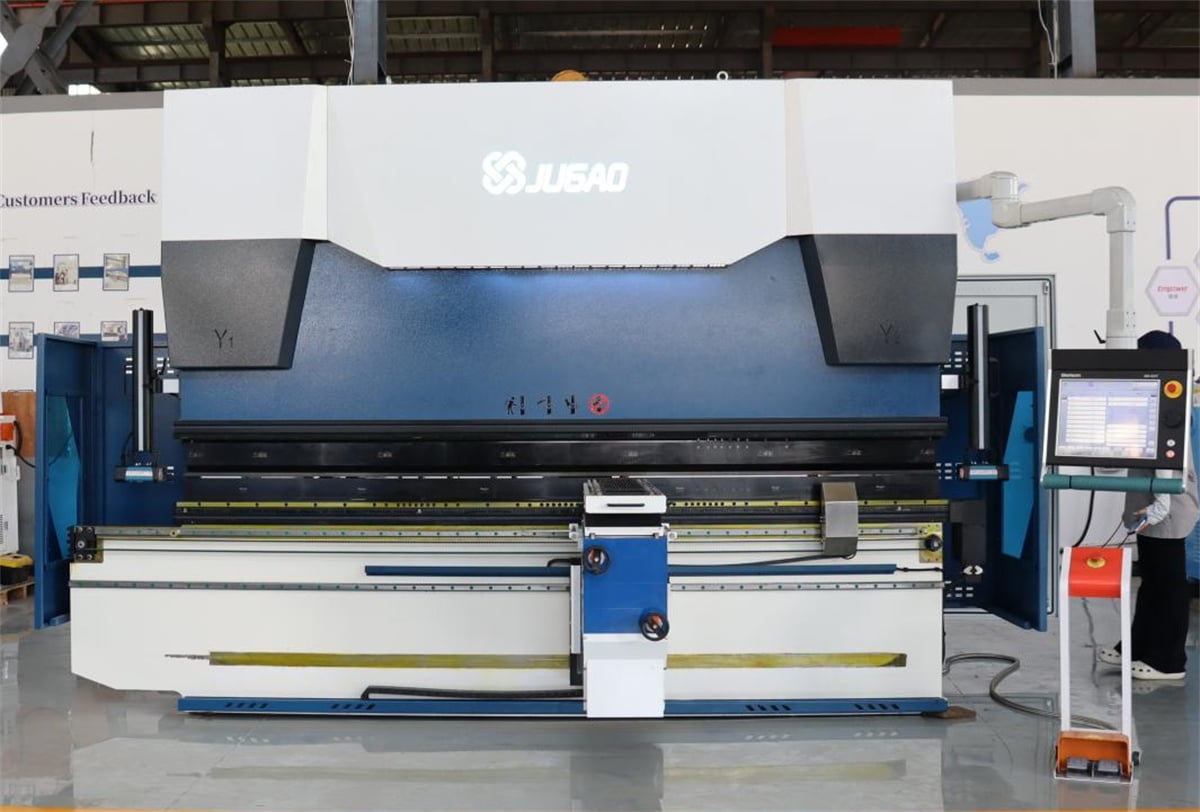
I. Mi egy szervóvezérelt elektro-hidraulikus szinkron hajlítógép?
Egy szervomotoros, elektro-hidraulikus szinkron hajlítógép egy CNC hajlítógép, amely szervomotort használ a hidraulikus rendszer meghajtására, így érve el a hajtókar (vagy csúszka) szinkron függőleges mozgását. Ezzel szemben a hagyományos torziós rúd szinkron hajlítógépekkel ez a típus elektro-hidraulikus szervó szelepeket alkalmaz a két oldali hengerek folyadékáramlásának és nyomásának valós idejű szabályozására, biztosítva, hogy a hajtókar az egész útja során magas pontosságú szinkronmozgást végezzen. Általában olyan CNC rendszerrel van felszerelve, amely automatikusan kiszámítja a hajlítóerőt, kiegyenlíti a lehajlást, és több feldolgozási programot is tárolhat; gyakran elektro-hidraulikus szinkron CNC hajlítógépként is emlegetik.
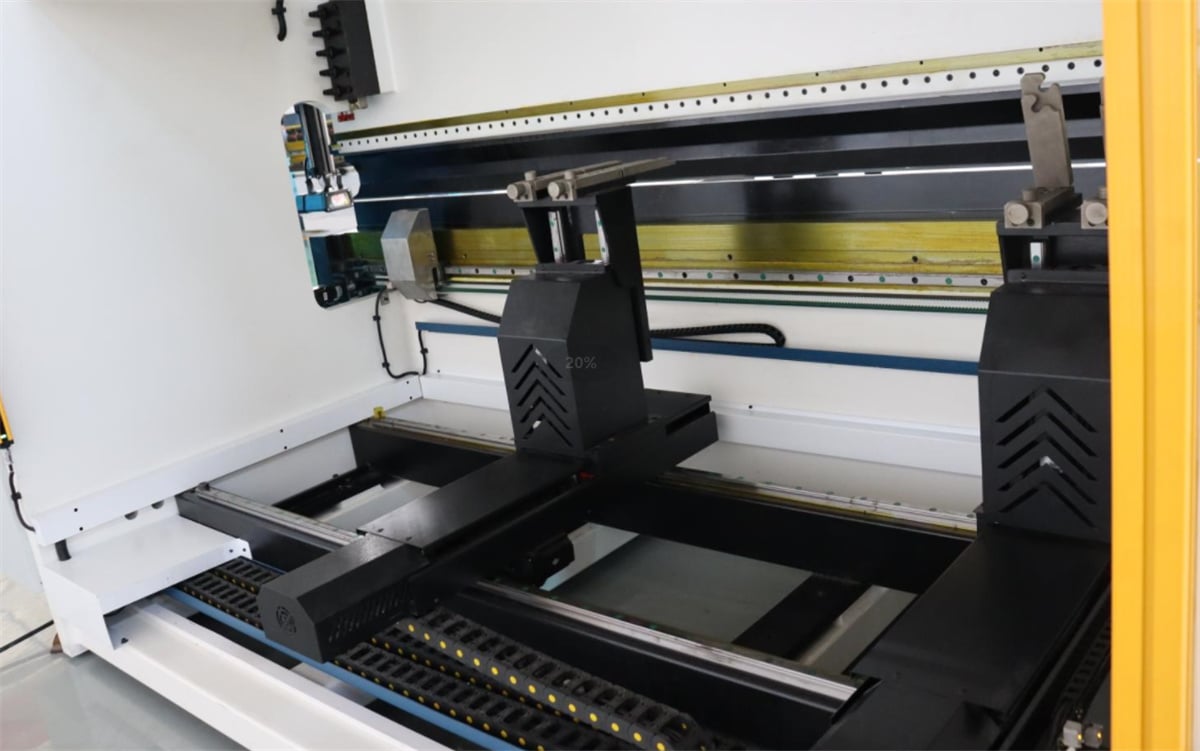
A legfontosabb előnye a „szinkronizáció”. A hajlítási folyamat során a fogó bal és jobb végének helyzeteltérése minimális tartományon belül marad, így elkerülhetők a szinkronizáció hiánya miatt fellépő problémák, például a nem egyenletes hajlítási szögek vagy a szerszámgyors kopás. Ez az előny különösen érzékelhető vastag vagy hosszú fémlemezek feldolgozása esetén.
II. A szervóvezérelt elektro-hidraulikus szinkron hajlítógépek műszaki jellemzői
Az első a nagy pontosság. A szervorendszer és az elektro-hidraulikus szinkron vezérlés kombinációjának köszönhetően a gép ismétlődő pozícionálási pontossága 0,01 mm, a hajlítási szög hibája ±0,5°-on belül marad. Ez jelentősen javítja a munkadarabok sorozatának egységességét, és csökkenti a későbbi kézi beállítások szükségességét.
A második előny a magas hatásfok. A szervomotorok csak akkor adnak le teljesítményt, amikor szükség van rájuk, így az ilyen rendszer energiatakarékosabb, mint azok, amelyekben folyamatosan működő hidraulikus szivattyúk vannak. Emellett a szegmenses sebességvezérlés – amely gyors lesüllyedést, lassú hajlítást és gyors visszatérést tartalmaz – lerövidíti az egyes alkatrészek feldolgozási ciklusát, ami tömeggyártás esetén jelentős hatásfok-növekedést eredményez.
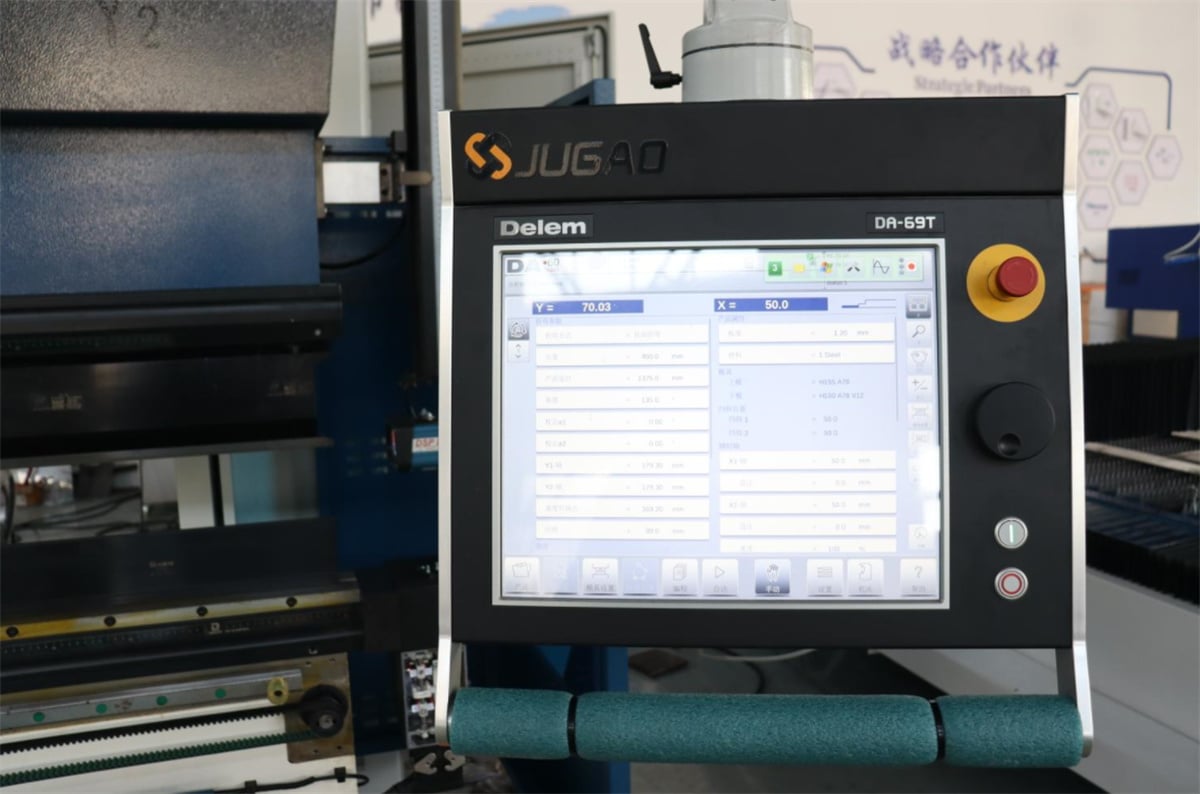
A harmadik előny az intelligencia. A modern, szervomotoros, elektro-hidraulikus szinkron hajlítógépek általában érintőképernyős CNC-rendszerekkel vannak felszerelve, amelyek támogatják például a 2D grafikus programozást, az automatikus ütközéselkerülést és az automatikus lehajlás-kiegyenlítést. Az üzemeltetőknek csupán be kell írniuk a lemezparamétereket és a hajlítási szögeket, és a berendezés automatikusan létrehozza a feldolgozási útvonalat, ezzel csökkentve a munkavállalói tapasztalatra való támaszkodást.
III. Hogyan válasszunk megfelelő elektro-hidraulikus szinkron CNC hajlítógépet
Amikor elektro-hidraulikusan szinkronizált CNC hajlítógépet vásárolnak, három kulcsfontosságú dimenziót kell figyelembe venni. Az első a feldolgozási képesség – ide tartozik a maximális hajlítóerő, a maximális hajlítási hossz és a alkalmazható lemezvastagság –, amelyet a tipikusan feldolgozott munkadarabok specifikációi alapján, biztonsági tartalékkal kell kiválasztani. A második a CNC rendszer; a főbb piaci rendszerek jelentősen eltérnek egymástól a programozás könnyedségében, bővíthetőségben és az utángyártási támogatásban, ezért elsődlegesen érett, stabil márkákat érdemes előnyben részesíteni. A harmadik a gép szerkezete; egy teljesen hegesztett váz és egy mechanikai kompenzációt biztosító asztal hosszú távon segít fenntartani a pontosságot, nem csupán a kezdeti specifikációkra kell összpontosítani.
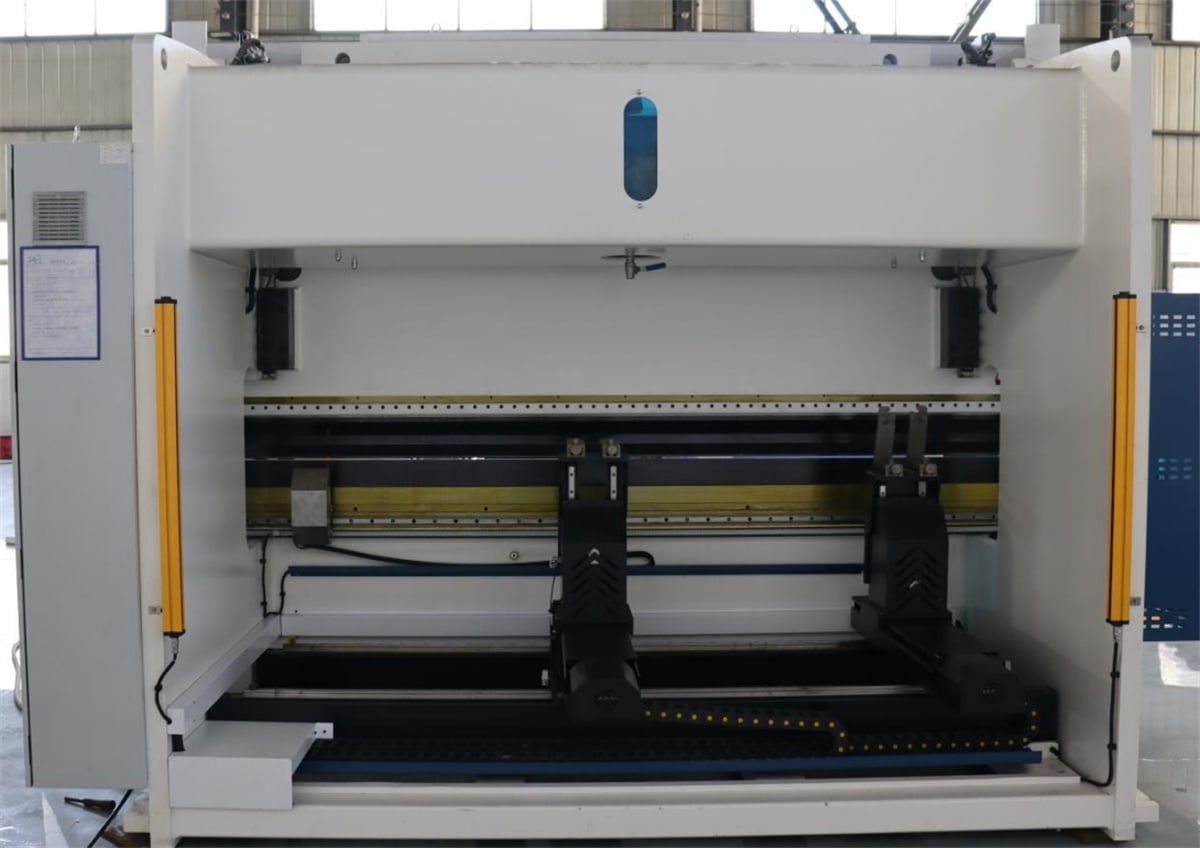
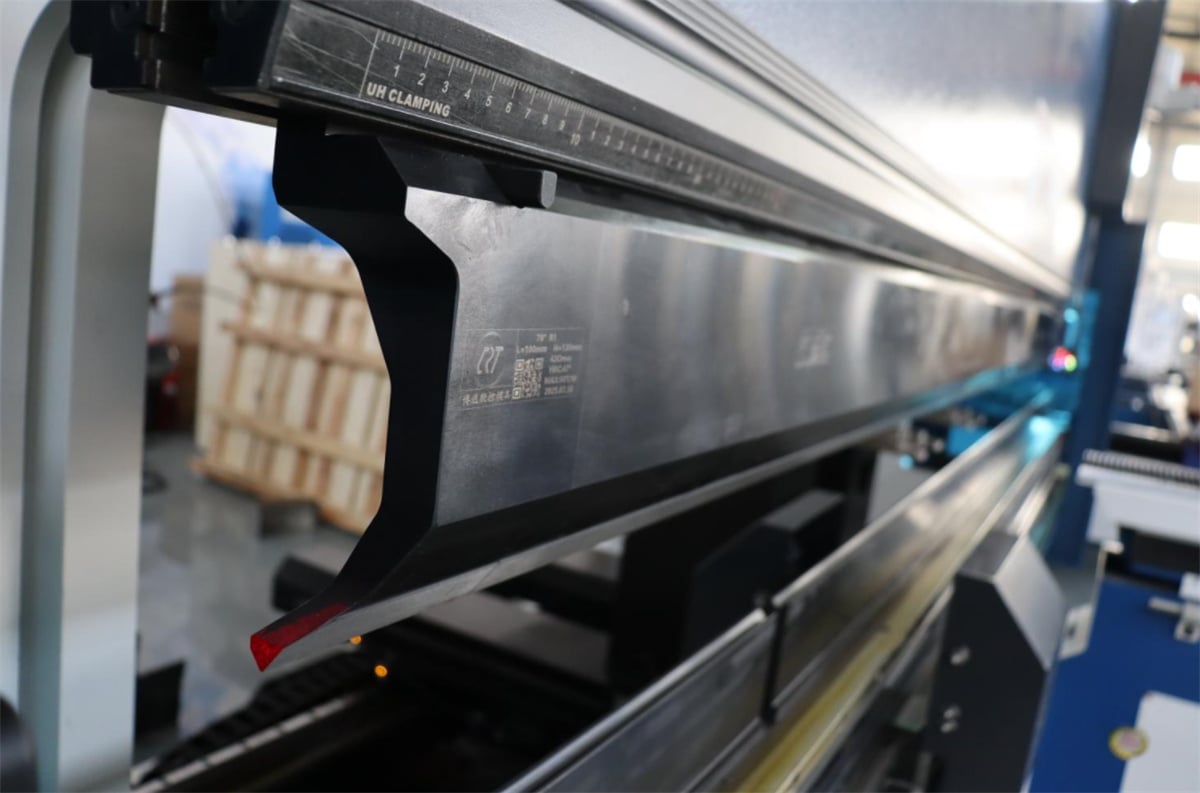
Ezen felül a szerszámozás beállítása is ugyanolyan fontos. A szabványos szerszámozás általános hajlításhoz alkalmas, míg a speciális keresztmetszetű alkatrészekhez egyedi szerszámozás szükséges. Olyan funkciók, mint a gyorscsere rögzítőmechanizmusok és a több szögben történő szerszámozás támogatása közvetlenül befolyásolják a szerszámváltás hatékonyságát.
IV. A szervó elektro-hidraulikus szinkron nyomóhajlítógépek alkalmazási kilátásai
A szervó elektro-hidraulikus szinkron nyomóhajlítógépek már szabványos felszereléssé váltak tipikus alkalmazásokban, például az új energiájú járművek akkumulátortartóinál, a napelemek rögzítő tartóinál, a liftalkatrészeknél és a kapcsolóberendezéses szekrényeknél. Ezek az iparágak közös jellemzőkkel rendelkeznek – nagy termelési mennyiségek, magas pontossági igények és összetett alkatrészformák –, amelyek szigorú követelményeket támasztanak a berendezések stabilitásával és konzisztenciájával szemben.
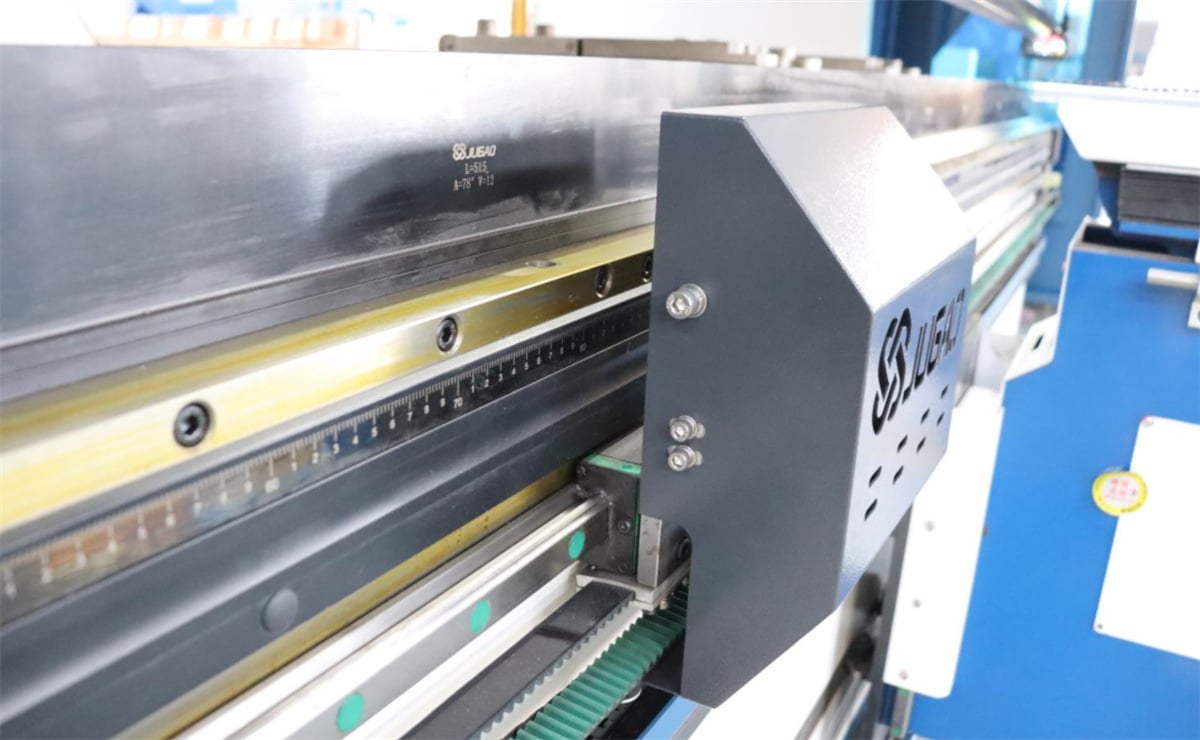
Az ipari automatizálás fejlődésével a hajlítóegységek automatizált gyártósorokká alakulnak. A betöltő/kiürítő robotokkal és az intelligens anyagraktározó rendszerekkel együtt működtetve a szervó elektro-hidraulikus szinkron hidraulikus gurtnyomók folyamatos, ember nélküli gyártást tesznek lehetővé, ami további termelési kapacitás felszabadítását eredményezi. Ez a lemezfeldolgozó műhelyek jövőbeli fejlődésének egyik kulcsirányzata.
Összefoglalás
A magas pontosságot, hatékonyságot és intelligens képességeket jellemző szervó elektro-hidraulikus szinkron hidraulikus gurtnyomók újraformálják a lemezfeldolgozás módszereit. A feldolgozási minőség javítására és a munkaerő-költségek csökkentésére törekvő gyártóvállalatok számára megbízható elektro-hidraulikus szinkron CNC gurtnyomó kiválasztása döntő lépés a versenyképesség növelése érdekében.

