





Boreći metal ili štampiranje: odabir optimalne strategije proizvodnje
Izbor između industrijskog bušenja i tiskanja izgleda jednostavno na površini, ali ovaj ključni izbor inženjeringa diktira troškove dijelova, završetak rubova i ukupnu učinkovitost proizvodnje. Kako bi proizvođačima pomogao u donošenju potpuno informiranih odluka o opremi, JUGAO predstavlja ovu sveobuhvatnu komparativnu analizu. U nastavku ćemo procijeniti osnovne mehanizme, operativne protokole i ekonomske kompromise obje metode kako bi se uskladili s vašim komponentnim geometrijom, godišnjim zahtjevima za količinom i kapitalnim proračunom.
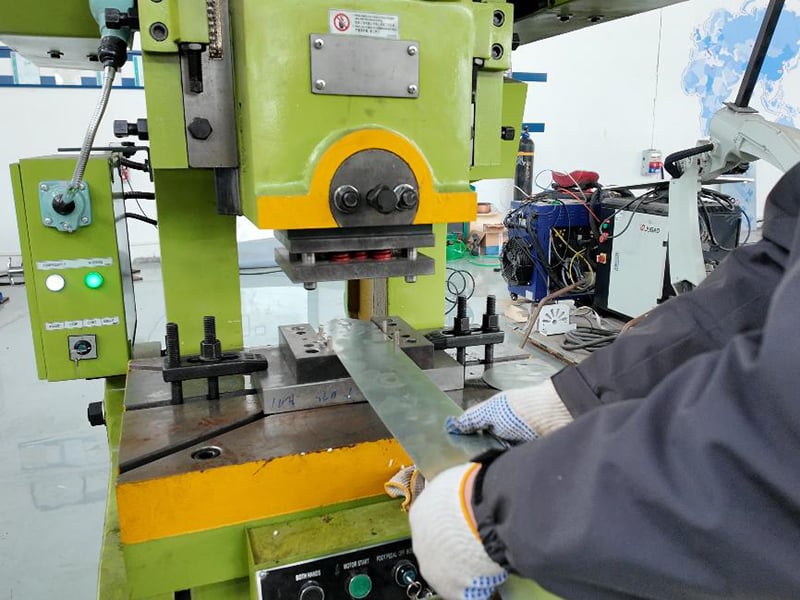
1. za Razumijevanje mehaničke obrade procesa bušenja
Boreći metal je lokalizirani proces šišanja koji uklanja definirane geometrijske konture iz materijala ploče koristeći udar visokog tonaža koji se primjenjuje pomoću prilagođene postavke za udar i obaranje. Kad gornji alat prodre u radni komad, odsječeni materijal, poznat kao otpadni sluz, izbačen je kroz donju šupljinu. Ova tehnika pruža izuzetno učinkovitu metodu za stvaranje jednakih perforacija, otvorova i izrezaka preko ploče.
2. - Što? Uređenje i radni redoslijed stisknog tiska
Prije početka proizvodnje, operatori moraju pažljivo postaviti sirovi list na strojevskom ležištu. U slučaju da je to potrebno za proizvodnju, tehničar mora uzeti u obzir i veličinu otvora, kako je utvrđeno u članku 4. točki (a) ovog članka. Za izbjegavanje prekomjernog bušenja i zajamčenje jednake kvalitete rupa neophodno je precizno poravnanje.
3. Slijedi sljedeće: Uređaji za proizvodnju električnih goriva
Industrijsko udaranje najbolje se pogodi za proizvodnju standardiziranih, ponavljajućih geometrijskih rezova, kao što su ventilacijske mreže šasije, otvore za montažu pričvršćivanja i strukturne rezove, na brzim brzinama. Posebno je učinkovit pri radu s blagim čelikom, aluminijumskim legurama i nehrđajućim čelikom do umjerene debljine, gdje je najvažnije minimizirati vrijeme ciklusa po značajci.
4. - Što? Istraživanje procesa metalnog pečatanja
Metalni pečat služi kao sveobuhvatna klasifikacija za sveobuhvatne tehnike oblikovanja, uključujući plitko savijanje, površinsko ugraviranje, obranu rubova, kovljenje i progresivno probojanje. S pomoću teških setova za obaranje postavljenih u mehaničke ili servo-presne velike tonaže, stampiranje trajno oblikuje ravnu ploču u složene trodimenzionalne geometrije u proizvodnim okruženjima velikog obima.
- Pet. U slučaju da je to potrebno, potrebno je upotrijebiti sljedeće metode:
Za prelazak na štamparski tiskar između različitih operacija - kao što su pražnjenje, duboko crtanje ili progresivno oblikovanje - potrebna je strogost rutine promjene strojeva. To uključuje podizanje i pričvršćivanje teških višestanijskih setova na podupiru za štampu, kalibraciju visine zatvaranja i dubine ramskog udarca te provođenje probnih ispitivanja kako bi se potvrdila dimenzijska vjernost prije nego što se odobri proizvodnja u velikoj mjeri.
6. - Što? Primarne industrijske primjene pečatanja
Stampiranje pokazuje jasnu tehničku superiornost pri proizvodnji složenih, višedimenzionalnih komponenti kao što su automobilske strukturne ploče, duboko povučeni kućišta i složeni nosači za montažu. S obzirom na to da se u jednom udaru štampanja mogu integrirati više koraka rezanja i oblikovanja, pečat značajno smanjuje korake sekundarne montaže uz održavanje strogih tolerancija dimenzija.
- Sedam. Glavne tehničke razlike: proboj i pečat
A. Geometrijska složenost komponente
· Boreći: Koncentrirano na stvaranje ravnih dvodimenzionalnih rezova, rupa i obrisa rubova.
• Stamping: Sposoban je istodobno probiti, savijati, crtanje i gravirati složene 3D profile.
B. Kapital za korištenje alata i vrijeme izvršenja
• Strušenje: standardizirana modularna alatka s nižim početnim troškovima i brzim obračunima pri postavljanju.
• Stampiranje: prilagođeni sastav ili progresivni oblici koji zahtijevaju značajne početne ulaganja u kapital i duže vrijeme proizvodnje.
C. Brzina i kapaciteti prijenosa
• Boreći: Vrlo učinkovit za stvaranje otvora u brzom obliku na različitim rasporedom ploča.
· Stampiranje: Neponovljiva proizvodna snaga za srednje do velike serije proizvodnje jedinstvenih gotovih dijelova.
D. Debljina materijala i čvrstoća legure
• Boreći: Općenito je optimiziran za lažne i srednje velike ploče u okviru standardnih ograničenja tonaže.
· Stampiranje: Prilagođen je za teške ploče, strukturne legure visoke čvrstoće i teške cikluse deformacije.
U skladu s člankom 4. stavkom 2.
| Metrika evaluacije | Prikopavanje/Punching | Pritisnite |
| Uloga i primjena | Prva potrošnja je niska do umjerena | Uloga društva |
| Brzina proizvodnog ciklusa | Srednja prodajna snaga | Izuzetno visoka brzina |
| Vrijeme promjene alata | U slučaju da je to potrebno, u skladu s člankom 6. stavkom 2. | Uređaj za upravljanje brzinom |
| Kvalitet ruba i rez | Dobra (možda zahtijeva uklanjanje grebena) | Iznimno (kvalitet fine obloge) |
| Preporučena veličina serije | U slučaju da je proizvodnja proizvoda u skladu s člankom 6. stavkom 1. | U slučaju da je to potrebno, u slučaju da je potrebno, u slučaju da je potrebno, u slučaju da je potrebno, u slučaju da je potrebno, u slučaju da je potrebno, u slučaju da je potrebno, u slučaju da je potrebno. |
8. Česta pitanja (ČPP)
P: Može li jedan okvir za tiskanje obaviti i zabunjivanje i za pečatiranje?
A: Da. Mnogi moderni hidraulički i servo-presovi imaju univerzalne podupire za krevet i modularne sisteme za brzu promjenu, omogućavajući operaterima razmjenu tornjeva za formiranje obrada na istom okviru stroja, pod uvjetom da ukupna tonaža štampe ispunjava operativne zahtjeve.
P: Koje postupke pomažu u smanjenju nastanka greda tijekom operacija bušenja?
Odgovor: Formiranje grla kontrolirano je optimiziranjem razmak od crteža u skladu s debljinom ploče, održavanjem oštih rezačkih rubova kroz redovito ponovno brušenje i odabirom odgovarajućih kutova šišanja na površini alata.
P: Koje vrste metala preporučuju se za stampirane automobilske dijelove?
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume Njihova odlična čvrstoća i oblikovitost sprečavaju pukotine tijekom dubokog crtanja i složenih sekvenci savijanja.
9. Zaključak
Određivanje je ovisno o složenosti dijelova, ciljnom proizvodnom ciklusu i proračunu alata. Za standardizirane obrasce rupa, brzu iteraciju i niže početne troškove, proboj ostaje optimalan put. Kada se za vaše dizajne zahtijeva trodimenzionalno oblikovanje, rezanje ili višestanično oblikovanje u velikom zapremini, tiskarstvo pruža superiornu proizvodnju i troškovnu učinkovitost po komadu. Za stručno tehničko vodstvo, konfiguracije strojeva ili savjetovanje o alatima, kontaktirajte inženjerski tim JUGAO-a danas kako biste optimizirali radni tok obrade listovnog metala.

